
プラスチック射出成形とも呼ばれる射出成形は、プラスチック部品を大量生産するための製法です。通常、同一製品の大量生産に用いられます。溶融した材料を金型に注入することで成形します。
金型のカスタマイズは金型製作の段階で行われ、部品にさまざまな形状を与えます。カスタマイズにより、寸法と形状が同じ部品を必要な数だけ製造できます。これには、複雑な金型や、寸法公差を小さく抑える設計も含まれます。
プラスチック成形を始めるなら、成形工程に取り掛かる前に射出成形金型の費用とコストを削減する方法を知っておく必要があります。この記事では、プラスチック射出成形の費用とその額を左右するさまざまな要因を解説し、平均的な成形生産コストを評価するのに役立つ情報をお届けします。
射出成形の仕組み
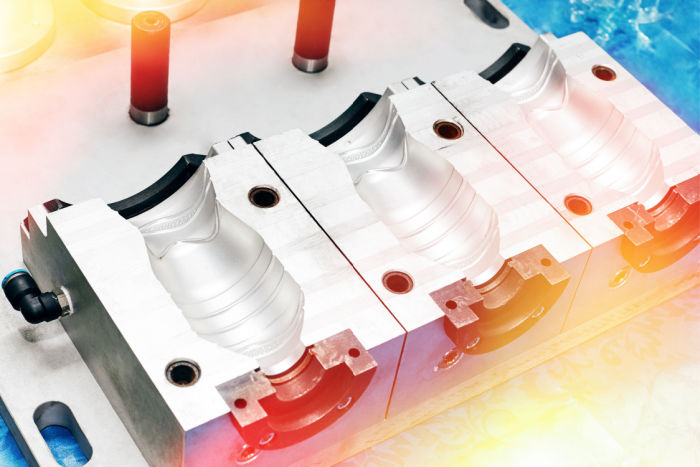
成形工程はとてもシンプルです。まず金型を作ります。鋼やアルミニウムなどの金属で製作できます。ただし、寸法公差の小さいプラスチック部品を製造する場合に限り、アルミ金型を使用してください。
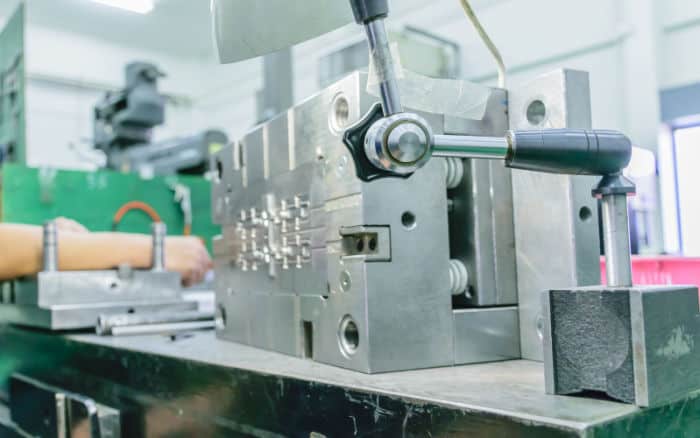
また、摩耗が早く、機械的特性も劣るため、大量生産には最適な選択肢ではありません。耐久性が高く、機械的特性にも優れた鋼製金型は、大量生産に最適です。
次に、使用する材料を加熱槽に投入して混ぜます。材料が溶けたら、密閉された金属製の金型に注入します。溶融プラスチックは冷えると金型の形状になります。オイルや水を循環させる外部温度調節器を使えば、溶融材料の冷却時間を短縮できます。
プラスチックが固まったら、金型をプラテン(型締め板)に取り付け、エジェクターピンで成形品を押し出します。次に、材料を分けて2色成形金型(プラスチック射出成形の一種)で組み合わせることで、成形品の手触りを調整し、異なる性能特性を持たせたり、色を加えたりできます。
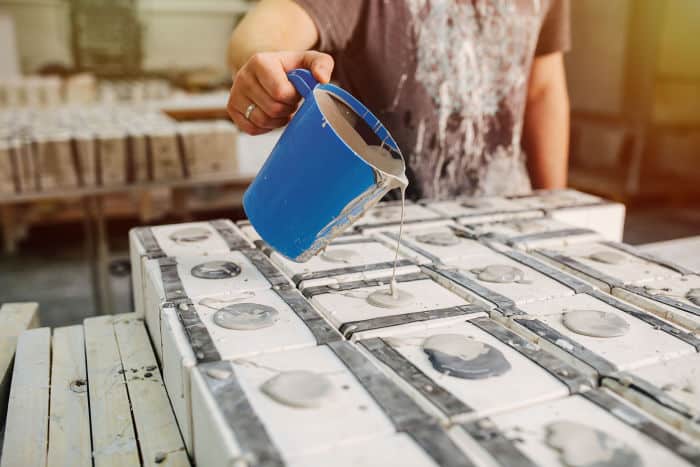
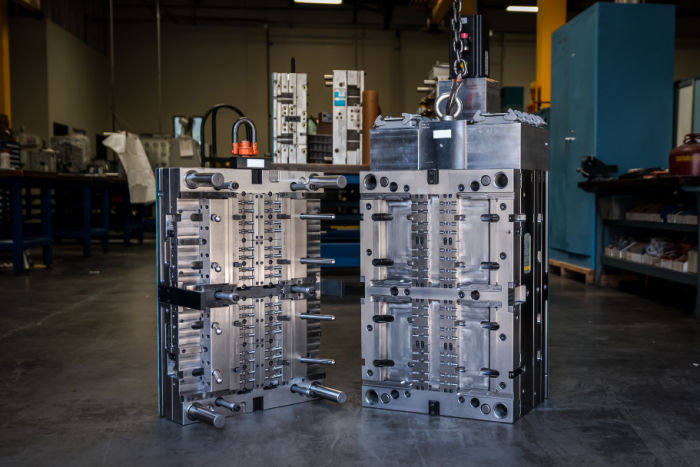
金型は、1個取りにも多個取りにもできます。多個取り金型では、すべてのキャビティで同一の部品を作ることも、それぞれ異なる部品を作ることも可能です。ただし、1個取り・多個取りのどちらの場合も、慎重な設計と高品質な材料が必要です。
射出成形プロジェクトでは、次の点を考慮しましょう。
- 資金面: 射出成形の製造を始める場合は、十分な資金を準備しておきましょう。金型や機械を購入する必要があるため、射出成形を始めるには非常に高額な初期費用がかかることがあります。
- 生産量:金型の製作を始める前に考慮すべきもう一つの重要な要素は、製造したい部品の数です。これにより、射出成形が費用対効果に優れているかどうかを判断できます。
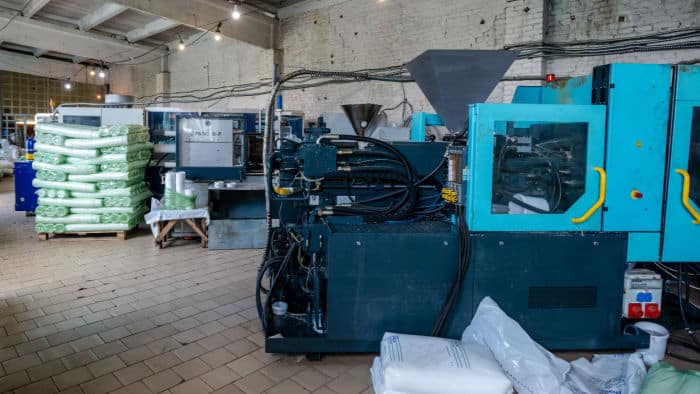
- 設計要因:製造する部品の設計によって、射出成形工程の難易度は変わります。形状がシンプルであれば、射出成形工程も簡素になります。優れた設計は、製造中の損傷や不良を最小限に抑えます。
- 生産上の検討事項: 部品の製造にかかる総時間も考慮する必要があります。時間を短縮すれば、生産効率の向上につながります。そのため、綿密に設計された金型とホットランナー式の金型を使用して、成形サイクルを短縮することを検討しましょう。
射出成形の費用を左右する要因
射出成形の費用は、プラスチック射出成形の種類や形状、金型のサイズによって異なります。成形コストを左右する主な要因は次のとおりです。
設備費用
プロジェクトに必要な設備は、射出成形の費用に大きく影響します。小規模な射出成形機を購入して、事業を始めることもできます。比較的安価で、初期費用を抑えられます。
大規模な射出成形の製造には、より大型の設備が適しています。海外から設備を輸送する場合は、輸送費がかかるため、射出成形金型の費用も増加します。
射出成形金型の費用を負担できない場合は、高性能な射出成形設備を備えた専門業者に外注できます。
金型製作費用
費用に大きく影響するもう一つの要因は、金型製作費用です。設備とは異なり、金型は一度きりの投資ではありません。新しい金型ベースを定期的に製作する必要があり、そのたびに金型製作費用と金型の総コストが増加します。
金型製作費用は、製法によって異なります。製法の例は次のとおりです。
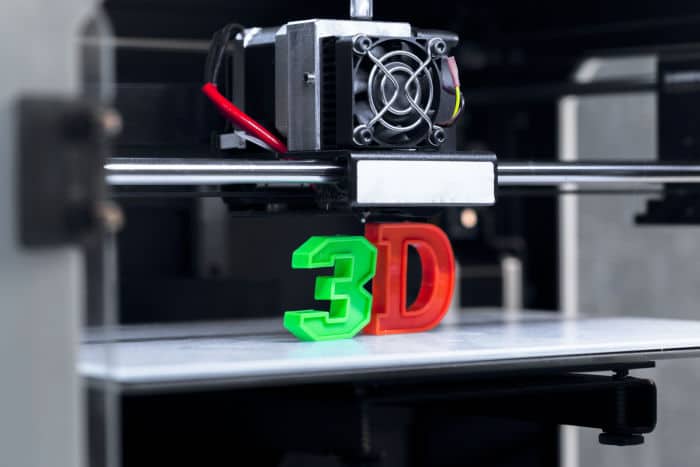
3Dプリント: 射出成形用の部品を製作する方法のなかでも、特に迅速で費用対効果に優れています。
金型の製作に必要なのは3Dプリンターだけなので、より低コストで金型を作れる方法とされています。専門知識を持つ人材を雇う必要もなく、射出成形の総コストを抑えられます。
CNC加工: CNC加工は、金属製の金型を製作する際に用いられます。効率的で、高品質な金型を製作できます。ただし、CNC機械は耐用年数が短いため、定期的に新しい機械を購入する必要があり、射出成形金型の費用が増加します。
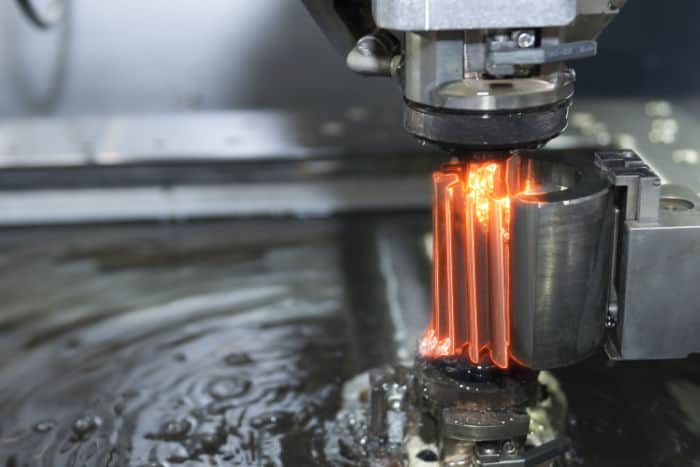
放電加工: 複雑な金型を製作するには、放電加工(EDM)が利用できます。金属を加熱し、目的の形状に加工する方法です。非常に精密ですが、金属にしか使用できません。
複雑さ
射出成形の費用を左右するもう一つの要因は、デザイン性と設計の複雑さです。設計が複雑になるほど、プラスチック射出成形金型の費用も高くなります。
プラスチック樹脂
射出成形に使用するプラスチック樹脂も、低コストで成形できるかどうかを左右します。使用量が増えるほど、射出成形工程の総費用も高くなります。樹脂の使用量を抑えれば、金型コストの削減につながります。
人件費
多くの工程は自動化されていますが、段取りや運転、修理にも費用がかかるため、射出成形金型の総コストは増加します。
材料費
その他の要因
射出成形サイクルの総費用に影響するその他の要因は次のとおりです。
- 二次加工・サービス
- 製品の特長
- 生産量
射出成形の費用を抑える方法
射出成形には多額の費用がかかる場合があります。コストを管理するには、成形費用を抑える方法を理解することが大切です。主な方法は次のとおりです。
- 金型の再利用
- インサート成形技術の活用
- 不要な機能を省く
- 部品の設計を簡素化する
- 多個取り金型やファミリー金型を活用する
プラスチック射出成形金型の分類
最適なプラスチック射出成形金型を選ぶことは重要です。射出成形の総生産コスト、生産速度、製品の品質に影響するためです。射出成形金型は、さまざまな特性に基づいて分類されます。主な分類は次のとおりです。
金型プレートに基づく分類
金型プレートは、品質の高い製品を成形するために使用されます。プレートの枚数によって、金型の種類を見分けることができます。プレートの枚数に基づく射出成形金型の種類は次のとおりです。
スタック式射出成形金型
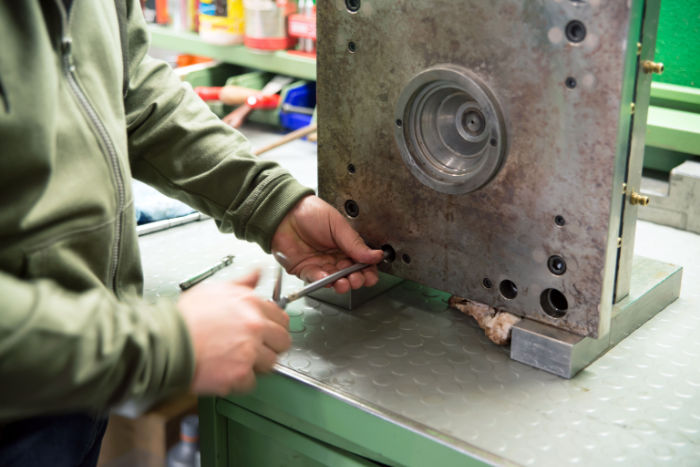
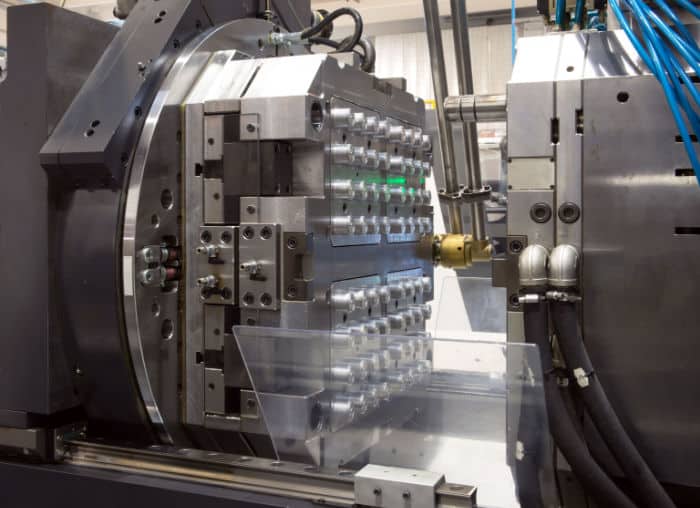
スタック式射出成形金型は、2プレート式や3プレート式よりも金型費用が高くなります。ただし、複数のプレートを並列に配置して成形効率を高め、不良を減らせるため、総運用コストは低くなります。1サイクルあたりに必要な型締め力が小さい点も大きなメリットです。
3プレート式射出成形金型
ストリッパープレートと呼ばれる3枚目のプレートを備えています。2プレート式とは異なり、コアプレートとキャビティプレートの間に2つのパーティングラインがあります。このパーティングラインによって、成形品とランナーシステムが分離されます。2プレート式ほど一般的ではありませんが、ランナーシステムの再利用や手作業での分離が不要なため、より高速で効率的です。
2プレート式射出成形金型
金型製作費が手頃なため、この分類で最も一般的な射出成形金型です。キャビティプレートとコアプレートをつなぐパーティングラインが1つあります。あらゆるランナーシステムに使用できますが、単一キャビティ金型との相性が特に優れています。
キャビティ数に基づく分類
プラスチック射出成形金型の種類を分けるもう1つの基準は、1サイクルで成形できる部品の数です。主な種類は次のとおりです。
単一キャビティ金型
キャビティが1つだけのため、1サイクルで成形できる部品は1つです。多キャビティ金型やファミリー金型よりも安価ですが、生産性が低く、その分プラスチック射出成形のコストは高くなります。
多キャビティ金型
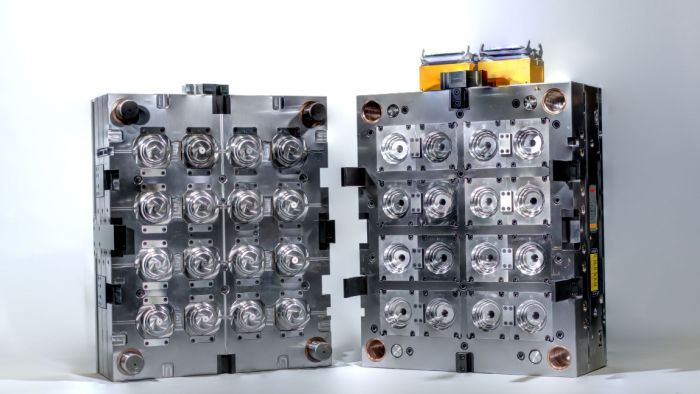
キャビティが複数あるため、複数の部品を同時に成形できます。単一キャビティ金型より生産性が高く、コスト効率に優れています。大型のプラスチック部品を製造する場合は、複数キャビティを備えた射出成形金型の導入を検討するとよいでしょう。
ファミリー金型
多キャビティ射出成形金型と同様に、ファミリー金型にも複数のキャビティがあります。ただし、各キャビティの形状は異なるため、形やサイズの異なる部品の成形に使用します。
たとえば、1回の成形サイクルでプラスチック容器とそのふたを製造できます。金型費用がかかるため、このタイプの金型を使うとコストは高くなりますが、生産量を増やし、全体の運用コストを抑えられます。
供給システムに基づく分類
この分類には3種類の射出成形金型があります。樹脂の供給方法とランナーシステムの違いによる分類です。供給システムは、スプルー、ゲート、ランナーなどの流路で構成され、溶融樹脂をキャビティへ導きます。主な種類は次のとおりです。
ホットランナー式射出成形金型
内部または外部のロッドやコイルで加熱する金型です。金型は固定マニホールドプレート内に収められているため、プラスチック部品と一緒に排出されません。
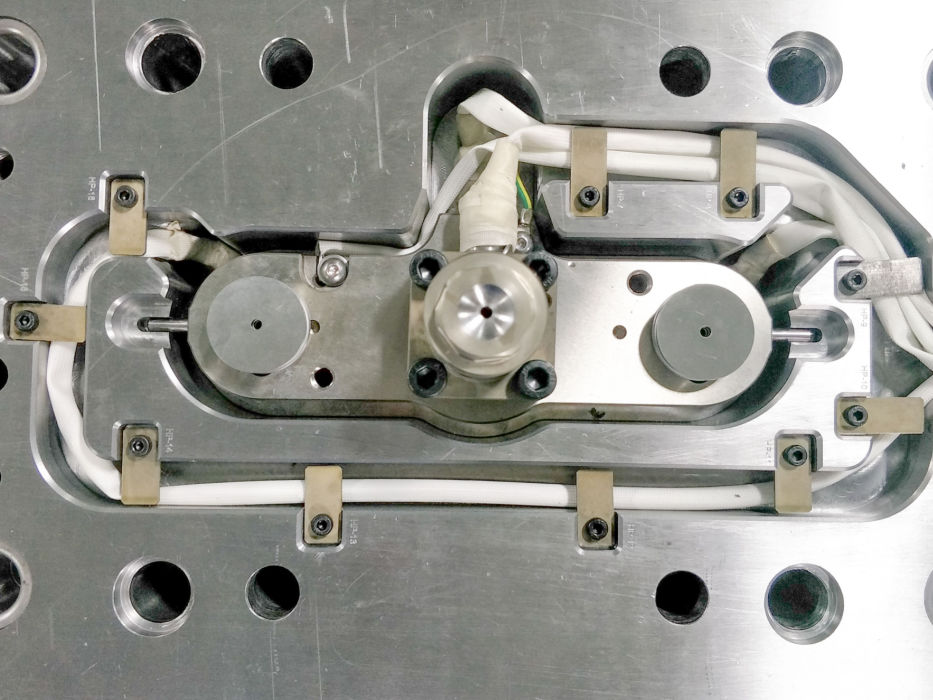
ホットランナー式射出成形は生産効率を高め、材料の無駄を減らします。ランナーの除去に再粉砕や追加工程も必要ありません。短時間で大量生産する場合は、多キャビティ金型と組み合わせたホットランナー式金型が最適です。
ただし、ホットランナー式射出成形金型にはデメリットもあります。まず、金型費用が比較的高額です。また、入念な保守管理が必要で、プラスチック射出成形の工程を監視する専門知識を持つ担当者を雇う必要があります。
前述のとおり、ランナーはマニホールドプレート内に隠れています。そのため清掃が難しく、前の工程で残った樹脂を取り除けないことがあります。色付きの容器を製造する場合は、別の供給システムを検討するとよいでしょう。
ホットランナーシステムのもう1つのデメリットは、容器がキャビティに張り付く可能性があることです。そのため、熱に敏感でない材料を扱う場合に使用を検討するとよいでしょう。
コールドランナー式射出成形金型
このシステムでは、加熱していないランナーを使って溶融樹脂をキャビティへ送り込みます。そのため、熱に弱い材料にも使用できます。成形部が露出しているので、清掃が必要なタイミングを確認しやすいのも特徴です。
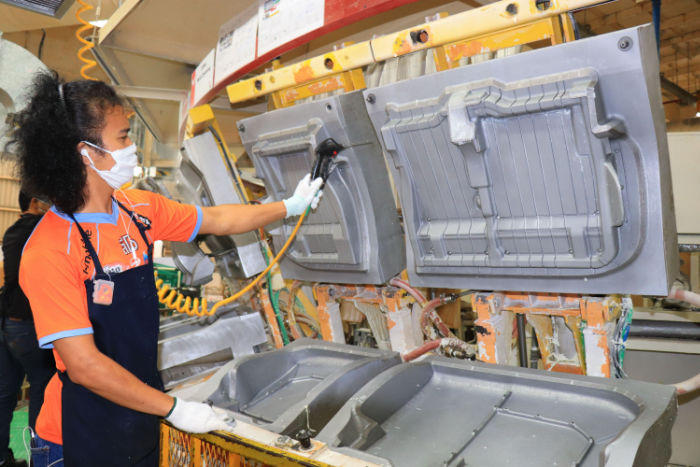
保守が簡単で、コストも抑えられます。さらに、生産に使用する色や材料を容易に変更できます。ランナーの配置やゲートをすばやく変更できるため、設計変更も比較的簡単です。
コールドランナー式射出成形システムのデメリットは、新しいサイクルを始めるたびに新しいランナーシステムを準備する必要があることです。部品を取り出す際にランナーが金型に残るためです。また、ランナーシステムと成形品を分離しなければならない場合もあります。
もう1つのデメリットは、大量の廃材が発生することです。ランナーを再粉砕して取り除く追加工程が必要になり、最終製品の品質に影響する可能性があります。
断熱ランナー式射出成形金型
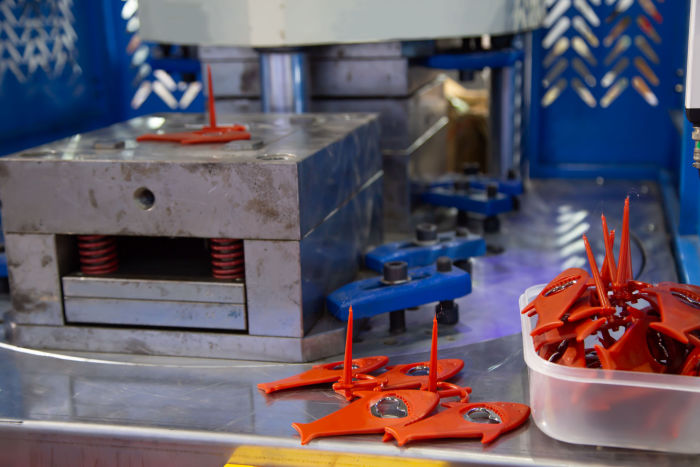
断熱ランナー式射出成形は、コールドランナー式と同じ考え方を採用しながら、ホットランナー式に近い効果を実現します。コールドランナー式と同様の仕組みを使いますが、カートリッジヒーターで層を形成します。その層が溶融樹脂を囲み、断熱されたランナー残材を形成します。
ホットランナーの代替として優れた選択肢です。コストを抑えられ、温度管理も必要ありません。また、材料や色をすばやく変更できます。ただし、エンジニアリングプラスチックに限って使用できます。
まとめ
射出成形は、製造業で広く利用されている成形方法の1つです。大量の部品を製造する場合にコスト効率が高く、プラスチック製品の製造業を始めるなら検討する価値があります。







