
Una corretta cura e precisione devono essere prese durante il processo di stampaggio di plastica trasparente. Questo rende il processo più complesso rispetto allo stampaggio di componenti colorati. Alcune parti di stampaggio in plastica trasparente includono PC, POM, ABS, PMMC e PET. Questi componenti in plastica trasparente sono ampiamente utilizzati in dispositivi medici, imballaggi cosmetici, confezioni di alimenti, serbatoi per acqua, parti di auto e fanali automobilistici.
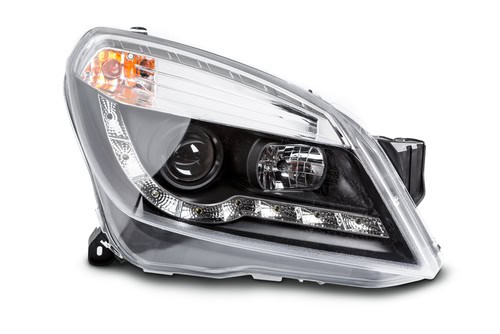
La progettazione dello stampo e lo stampaggio a iniezione sono due fattori che determinano l’esito del processo di stampaggio a iniezione. Tuttavia, ci sono soluzioni ai problemi comuni che si verificano durante il processo di stampaggio della plastica trasparente.
Striature argentate
Questo è comune durante il processo di riempimento e raffreddamento a causa dell’espansione che può indebolire le parti in plastica. La ricottura è una delle soluzioni poiché le materie plastiche nei materiali per PC possono essere riscaldate a oltre 160 gradi per circa 5 minuti e lasciate raffreddare naturalmente. Questa procedura può eliminare le striature argentate che si verifica a causa della resina umida. Tuttavia, è fondamentale assicurarsi che la resina sia asciutta prima della lavorazione.
Bolla d’aria
Durante il processo di stampaggio in plastica trasparente, l’acqua e l’aria nella resina possono rimanere intrappolati all’interno della cavità a causa di riempimento insufficiente e raffreddamento eccessivo, portando a una bolla di vuoto. Questo problema può essere risolto da:
Asciugare la materia prima plastica trasparente prima di versarla nel barile. Questo può ridurre significativamente l’aria e l’acqua contenute.
Rallentare il processo di riempimento e dare un po ‘di tempo per consentire la fuga d’aria.
Difetti di lucentezza superficiale
Questo è un altro problema comune con lo stampaggio in plastica trasparente. Si verifica quando la superficie dello stampo non è ben lucidata o raffreddata troppo velocemente. Ciò impedisce alla resina di entrare in uno stato modellato. Per risolvere questo problema, la temperatura di stampaggio e la pressione di espulsione dovrebbero essere aumentate. Anche il tempo di raffreddamento dovrebbe durare più a lungo.
Segni di flusso
I segni di flusso si verificano quando la viscosità della fusione è troppo grande e il flusso di fusione è stato condensato nella cavità lasciando la superficie con segni di flusso. La soluzione migliore, in questo caso, è ottimizzare il flusso di fusione, aumentare la temperatura dello stampo e la pressione di espulsione. L’aggiunta di prese d’aria e l’uso di lubrificazione meno frequentemente può anche aiutare.
Per evitare una perdita enorme, i produttori devono evitare i problemi comuni nello stampaggio di plastica trasparente. Qualsiasi contaminazione delle materie prime può anche causare problemi per l’intero lotto.
Ecco alcuni suggerimenti per garantire un lotto di qualità di prodotti di stampaggio in plastica trasparente.
Scegli l’acciaio stampo giusto per lo stampaggio in plastica trasparente
Per ottenere parti in plastica trasparente, è necessario raggiungere la lucidatura a specchio sulla cavità scegliendo acciaio inossidabile di alta qualità per la cavità e il nucleo. Lavora con la giusta fabbrica di stampi ad iniezione per realizzare lo stampo per lo stampaggio in plastica trasparente.
È sempre meglio lavorare con una manifattura che abbia conoscenza di prodotti in plastica trasparente. La tua fabbrica di stampi dovrebbe anche avere una vasta esperienza nell’approvvigionamento dei beni giusti e una buona base di clienti per dimostrare le loro migliori pratiche nell’acquisto di materiali.
Ottieni la giusta angolazione per un prodotto in plastica trasparente.
Hai bisogno di una bozza sufficiente per il tuo processo di stampaggio in plastica trasparente per evitare graffi. In caso di graffi, la modellatura a iniezione dovrà essere nuovamente lucidata e cambiare il design del prodotto con una grande bozza. Solo un esperto modellatore a iniezione avrà la lungimiranza di sapere quale bozza è sufficiente.
Riduci le costole sul design per una facile lucidatura a specchio
Può essere difficile lucidare le costole di plastica a causa di piccoli spazi per gli operatori di lucidatura. Ottimizzare il design del prodotto in plastica può ridurre le costole. Quando le costole sono sottili, è anche più facile per la resina riempire il divario per formare le costole.
Scegli una macchina per iniezione di plastica adatta
Questo è ovvio; la macchina di iniezione di plastica giusta è fondamentale per un processo di stampaggio di successo. La vite di iniezione può anche influenzare l’esito dell’iniezione. Più piccola è la vite di iniezione, più è probabile che tu abbia risultati migliori.
Per lo stampaggio di plastica trasparente a parete sottile, è più vantaggioso andare con una macchina ad iniezione ad alta velocità. D’altra parte, per una parete spessa, è preferibile utilizzare una macchina idraulica ad iniezione con un alto servomotore e una piccola vite ad iniezione.
Per ottenere parti di stampaggio in plastica trasparente di alta qualità, devi anche eseguire il processo di stampaggio a iniezione in una camera bianca. Per ottenere i migliori risultati dal tuo processo di stampaggio in plastica trasparente, è importante familiarizzare con la migliore plastica trasparente per le tue esigenze.
Acrilico
È una plastica popolare per le attrezzature esterne grazie alla sua resistenza ai raggi UV, alla chiarezza, alle caratteristiche antigraffio e non tossiche. Durante il processo di stampaggio a iniezione, l’acrilico può distribuire uniformemente applicazioni di dipendenza come i coloranti. Quindi, è ampiamente scelto per oggetti come lenti colorate, riflettori e apparecchi di illuminazione.
Uno dei principali svantaggi di questo materiale plastico è che non può resistere ad alta pressione a causa della sua natura fragile e inflessibile. Assorbe anche l’umidità necessaria per l’essiccazione della plastica.
polietilene ad alta densità (HDPE)
Questa termoplastica popolare è creata applicando calore e pressione elevati al petrolio. La sua natura resistente ai raggi UV e la suscettibilità ai danni ad alta pressione lo rendono simile all’acrilico. È economico e può essere modellato in varie parti. Quindi, viene utilizzato nella produzione di massa di bottiglie, contenitori e tubi.
Policarbonato
Questo è un materiale molto più forte e più costoso con un’elevata resistenza agli urti. Tuttavia, ha caratteristiche simili all’acrilico in termini di resistenza ai raggi UV e trasparenza.
Viene utilizzato nella produzione di articoli che subiscono un sacco di scudi da stress, caschi, finestre di sicurezza e contenitori pesanti. Lo svantaggio di questo materiale è che può assorbire l’umidità. Quindi è importante asciugare la resina prima del processo di stampaggio a iniezione.
Polieterimmide (PEI)
Questa plastica è ampiamente utilizzata nelle parti industriali, meccaniche e chimiche. È forte, durevole, resistente ai raggi UV e capace di resistere alla presa estrema e al calore. Molti articoli elettrici, automobilistici e medici sono realizzati con questo materiale.
Polipropilene
È una delle plastiche più flessibili ideali per le parti portanti non caricabili. È altamente fornito nell’industria tessile per produrre borse impermeabili, ingranaggi, tote, ecc. Viene anche utilizzato per l’elettronica grazie alla sua elevata resistenza elettrica.
Infine, conoscere le caratteristiche di ogni materiale ti aiuta a fare una scelta informata. Ricorda, è essenziale lavorare con la migliore azienda di stampaggio a iniezione di plastica. Possiamo aiutarti a determinare il materiale giusto per il tuo stampaggio in plastica trasparente. Per domande o domande sullo stampaggio di plastica trasparente, contattaci oggi stesso.







