
Սպառողական ապրանքներից մինչև արդյունաբերական համակարգեր՝ ներարկման ձուլումը էլեկտրոնիկայի տարբեր արտադրանքներում օգտագործվող պլաստիկ դետալների արտադրության ամենատարածված մեթոդներից է։ Այս գործընթացը ջերմապլաստիկ հատիկները վերածում է ճշգրիտ և կրկնելի բաղադրիչների, որոնք պաշտպանում են շղթաները, ուղղորդում ազդանշանները և ձևավորում սարքերի արտաքին կառուցվածքը։
Արտադրանքի նախագծողների, մատակարարման ղեկավարների և ինժեներների համար էլեկտրոնիկայի ոլորտում ներարկման ձուլման արժեքը երեք հիմնական առավելության մեջ է․ մասշտաբային արտադրության ժամանակ չափային ճշգրտություն, էլեկտրական ու ջերմային հատկությունների համար նյութերի լայն ընտրություն և մեկ ձուլված դետալի մեջ բազմաթիվ գործառույթներ միավորելու հնարավորություն։
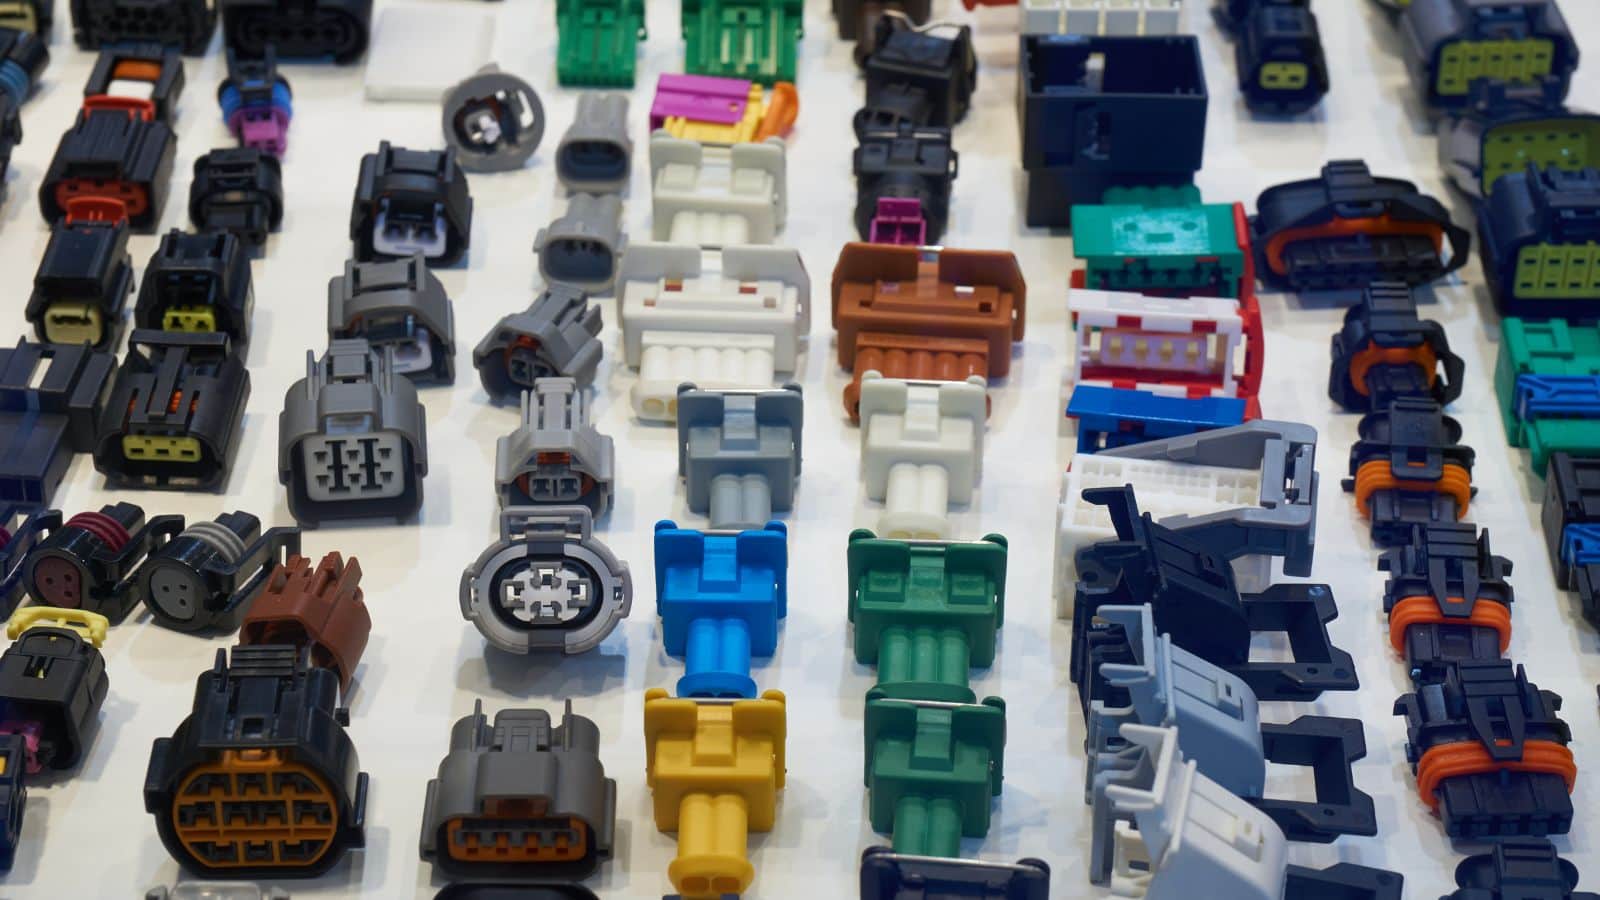
Էլեկտրոնիկայի տարածված բաղադրիչներ, որոնք պատրաստվում են ներարկման ձուլմամբ
Էլեկտրոնիկայի ներարկմամբ պատրաստված դետալների շարքը ներառում է պարզ պաշտպանիչ կափարիչներից մինչև բարձր ինտեգրված կառուցվածքային բաղադրիչներ։
Էլեկտրոնիկայի պատյանի ներարկման ձուլում
Էլեկտրոնային պատյանները ներարկմամբ պատրաստվող ամենատարածված դետալներից են։ Սպառողական սարքերի, արդյունաբերական վերահսկիչների և բժշկական մոնիտորների պատյաններն ապավինում են ներարկման ձուլմանը՝ պատերի կայուն հաստություն և տարրերի ճշգրիտ տեղադրում ապահովելու համար։
Պտուտակների համար նախատեսված ամրացման ելուստները, սեղմակով ամրացվող լեզվակները և հավասարեցնող կողերը նախագծվում ու ձևավորվում են անմիջապես կաղապարում։ Դրանով շատ հավաքման տարրերի համար երկրորդային մեխանիկական մշակում չի պահանջվում։
Տիեզերական Կոնֆերանսը եւ Book Book Book-ը
Էլեկտրական միակցիչների համար էլեկտրոնիկայի ձուլման մեջ պահանջվում են ամենախիստ թույլատրելի շեղումներից մի քանիսը։ Օրինակ՝ պատյանի նույնիսկ մի քանի հազարերորդ դյույմի շեղումը կարող է թույլ չտալ, որ այն ճիշտ նստի PCB-ի վրա։ Բացի այդ, հուսալի ազդանշանի և հոսանքի փոխանցման համար փիների հեռավորությունը, սողնակի երկրաչափությունը և պատյանի հավասարեցումը պետք է ճշգրիտ լինեն։
Այս ճշգրիտ չափերը պահպանվում են վերահսկվող գործընթացային պարամետրերով, ներառյալ խոռոչի կրկնելի ճնշումը, հալույթի ջերմաստիճանը և սառեցման արագությունը։
Միակցիչների պատյանները հաճախ ձուլվում են բարձր արդյունավետությամբ նեյլոնից կամ հեղուկ բյուրեղային պոլիմերից (LCP), որոնք դիմանում են զոդման ջերմաստիճաններին և խոնավությանը։ Ներդիրով ձուլումը հաճախ օգտագործվում է մետաղական կոնտակտները ձուլման ցիկլի ընթացքում անմիջապես պլաստիկի մեջ ամրացնելու համար։
Լրացուցիչ տեղեկություններ, Studiftable-ներ եւ առաքելական քարտեզներ
Առօրյա էլեկտրական դետալները, օրինակ՝ վարդակների կափարիչները, անջատիչների թիթեղները, խողովակային միացումները, մալուխային կապերը և մետաղալարի փաթաթման կոճերը, ներարկման ձուլմամբ արտադրվում են շատ մեծ ծավալներով։ Այս դետալների համար անհրաժեշտ է․
- Էլեկտրական խտրականությունը կանխելու համար
- Ընդդիմանալ UNE կամ ԻՏԱԼԻԱ
- Գաղտնիքը համապատասխանում է էլեկտրական տուփի եւ սարքավորումների արտադրությանը
Դեմոկրատական ավտոմեքենաների եւ ավտոմեքենաների միջոցով ավտոմեքենաների եւ ավտոմեքենաների խոռոչները նույնպես ընկնում են այս ավտոմեքենայի մեջ, որտեղ նրբանկատություն է զգացվում, երկարություն եւ արտաքին տեսք են ունենում ։
Նյութի ընտրությունը էլեկտրոնիկայի ներարկման ձուլման համար
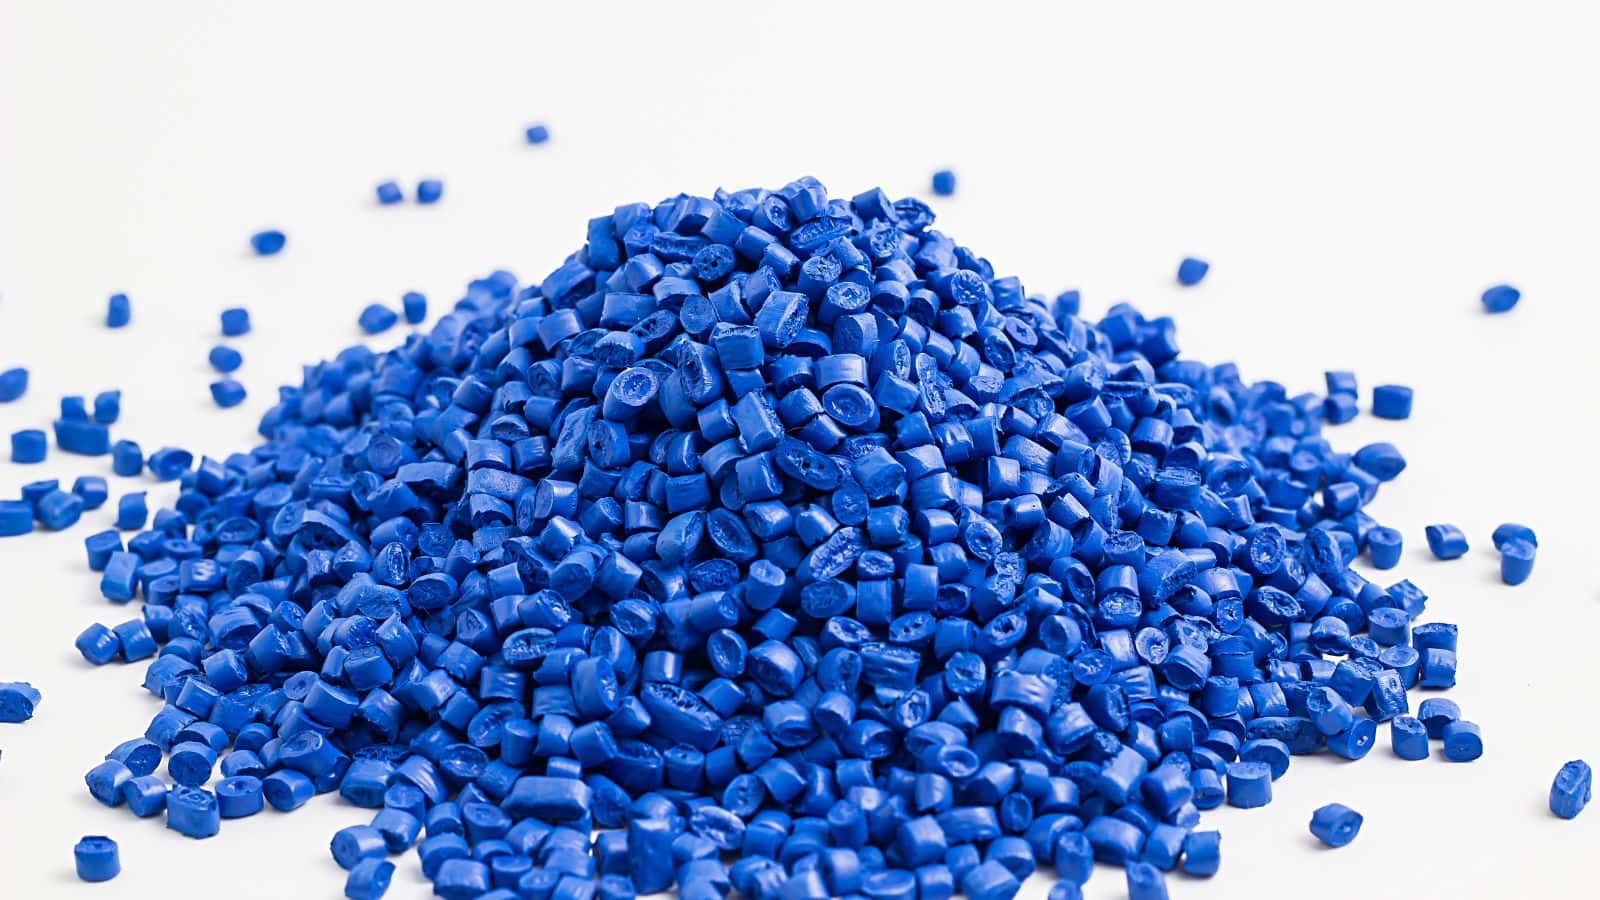
Հնազանդություն, քնքշություն եւ հաստատակամություն
Էլեկտրոնային դետալները բախվում են պահանջների համակցությանը, որը սահմանափակում է համապատասխան պլաստիկների ընտրությունը։ Խեժը պետք է ապահովի էլեկտրական մեկուսացում, դիմադրի շղթաների կամ զոդման հետևանքով առաջացող ջերմությանը և դիմանա կրկնվող մեխանիկական լարվածությանը, օրինակ՝ միակցիչները միացնելիս ու անջատելիս։
Նշիր հատկություններ, որոնք ներառում են հետեւյալը ։
| Հատկություն | Ինչո ՞ ւ է կարեւոր |
|---|---|
| Ժամանցային ուժեղություն | Էլեկտրաէներգիայի նախարարությունը խախտեց վարքագծերի միջեւ եղած կապը |
| Ջերմային շեղման ջերմաստիճան | Տեղեկություն փաստաթղթի մասին |
| UN 94 կրակոց | Ընտրված են էլեկտրոնային եւ էլեկտրոնային աշխատություններ |
| Գործողություն | Մասնագետները նշում են, որ « ինֆորմացիա » առաջացել է ժամանակի ընթացքում ։ |
| Գործողություն | Պաշտպանում են խոչընդոտները եւ մեխանիկորեն բեռնում |
Պոլիգլոտը, Նոյն ու Պոլիգլոտը էլեկտրոնային սարքավորումների միջոցով
Այն մեծ ազդեցություն է թողնում դիմադրության եւ լավ կայունության վրա ։
Նեյլոնը (պոլիամիդ, PA) միակցիչների և կառուցվածքային բաղադրիչների համար հիմնական նյութերից է։ PA 6/6-ն ապահովում է գերազանց ամրություն, մաշակայունություն և բարձր ջերմաստիճանների դիմադրություն՝ զոդման միացումների մոտ։
Էլեկտրոնիկայում լայնորեն կիրառվող այլ խեժերից են սարքերի պատյանների համար ABS-ը, միակցիչների համար PBT-ն և ամրությունը մշակելիության հետ հավասարակշռող PC-ABS խառնուրդները։
Տեղեկություն փաստաթղթի մասին
Նախագծման ճկունությունը ներարկման ձուլման առավելություններից է։ Ինժեներները կարող են ներառել բարակ պատեր, ճկուն ծխնիներ, ներքին կողեր և մակերևույթի բարդ տեքստուրաներ։ Մարտահրավերն այն է, որ ընտրված խեժը պետք է ապահովի այս բոլոր հատկությունները՝ առանց վերջնական կիրառության արդյունավետությունը նվազեցնելու։
Օրինակ՝ փխրուն նյութից ձուլված բարակ պատերով պատյանը կարող է ճաքել անկման փորձարկումների ժամանակ։ Մեծ կծկում ունեցող խեժից պատրաստված միակցիչի պատյանը կարող է կորցնել չափային ճշգրտությունը։ Վաղ փուլում DFM-ի ստուգումը և կաղապարի հոսքի վերլուծությունն օգնում են բացահայտել այս հակասությունները նախքան գործիքավորման մեկնարկը։
Նախապատրաստական միջոցներ ֆունկցիաների համար
Ստանդարտ ներարկման ձուլումը ներառում է էլեկտրոնային բաղադրիչների լայն շրջանակ, սակայն ավելի պահանջկոտ կիրառությունների համար անհրաժեշտ են մասնագիտացված գործընթացներ։
Միակցիչների ներդիրով ձուլում և գերծածկում
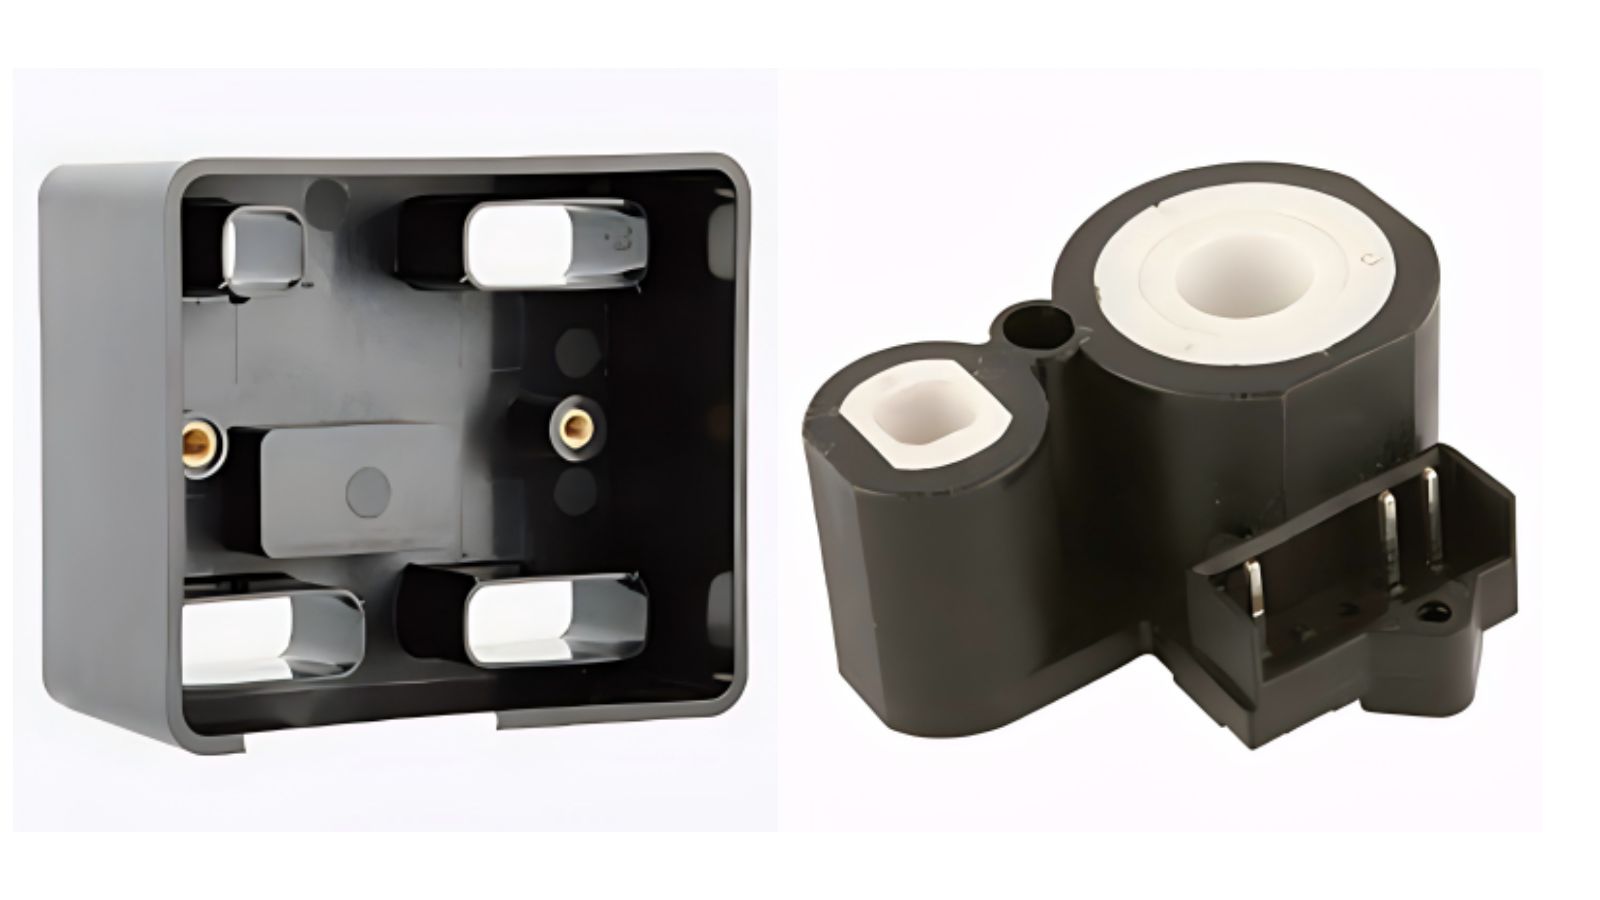
Ներդիրով ձուլման ժամանակ նախապես ձևավորված բաղադրիչը, սովորաբար՝ մետաղական, տեղադրվում է կաղապարի խոռոչում, ապա դրա շուրջը ներարկվում է պլաստիկը։ Սա մետաղական ինտեգրված կոնտակտներով, պարուրակավոր ներդիրներով կամ հոսանքատար շերտերով էլեկտրական միակցիչներ արտադրելու ստանդարտ մեթոդն է։ Արդյունքում ստացվում է մեկ դետալ՝ մետաղի և պլաստիկի միջև մշտական կապով։
Գերծածկման դեպքում երկրորդ նյութի շերտը ավելացվում է արդեն ձուլված կամ հավաքված դետալի վրա։ Տարածված կիրառություններից են ձեռքի էլեկտրոնիկայի փափուկ բռնակները, մալուխային հավաքվածքների լարվածությունից պաշտպանող հատվածները և տվիչների պատյանների շրջակա միջավայրից պաշտպանող կնիքները։ Երկփուլ ներարկման ձուլման մեքենաները կարող են գերծածկումն իրականացնել մեկ ցիկլում՝ բարձրացնելով արդյունավետությունը։
Ներարկման կաղապարի մեջ ինտեգրված էլեկտրոնիկա և կառուցվածքային էլեկտրոնիկա
Կաղապարի մեջ ինտեգրված էլեկտրոնիկան (IME) նոր գործընթաց է, որի միջոցով տպագիր շղթաները, LED-ները, տվիչները կամ ունակային հպման տարրերն անմիջապես ներդրվում են ձուլված պլաստիկ դետալի մեջ։ Գործընթացը սովորաբար սկսվում է հաղորդիչ թանաքով և ֆունկցիոնալ բաղադրիչներով հարթ թաղանթի տպագրությունից, այնուհետև թաղանթը ջերմաձևավորվում է 3D ձևի և վերջում պլաստիկով հետձուլվում։
Կառուցվածքային էլեկտրոնիկայի ներարկմամբ արտադրությունը (IMSE) զարգացնում է այս մոտեցումը՝ շղթայի նախագիծը ինտեգրելով հենց դետալի կառուցվածքի մեջ։ Արդյունքում ստացվում են ավելի բարակ ու թեթև հավաքվածքներ՝ ավելի քիչ առանձին բաղադրիչներով և հավաքման կրճատված քայլերով։
Հաղորդակցությունը, շինարարական ծրագիրը եւ ինֆորմացիան
IME-ն և կառուցվածքային էլեկտրոնիկան հիմնվում են ջերմաձևավորման վրա՝ տպված շղթայի թաղանթը ներարկման կաղապար մտնելուց առաջ ձևավորելու համար։ Այս քայլը պետք է խիստ վերահսկվի, որպեսզի հաղորդիչ ուղիները չճաքեն, իսկ բաղադրիչները տեղաշարժվեն։
Ունակային հպման միջերեսները ամենատեսանելի կիրառություններից են։ Ավտոմոբիլային ինտերիերի վահանակներում, սարքավորումների կառավարման համակարգերում և սպառողական էլեկտրոնիկայում օգտագործվում են IME-ի վրա հիմնված հպման մակերևույթներ, որոնք մեխանիկական կոճակները փոխարինում են հարթ, հերմետիկ վահանակներով։ Այս դետալները մեկ ինտեգրված բաղադրիչում համադրում են շղթայի նախագիծը, մակերևույթի դեկորն ու կառուցվածքային պլաստիկը։
Նախապատրաստական, գործարար եւ երկրորդական պատասխանատվություններ
Էլեկտրոնային դետալների երկրաչափության և հավաքման DFM առաջնահերթությունները
Արտադրելիության նախագծման (DFM) ստուգումը պետք է սկսվի նախքան կաղապարի նախագծումը։ Էլեկտրոնային դետալների DFM հիմնական առաջնահերթություններն են․
- Պատերի միատեսակ հաստություն՝ ջերմային ցիկլերի ընթացքում նստվածքային հետքերն ու ծռվածքը կանխելու համար
- Նախագծված թեքության անկյուններ, որոնք թույլ են տալիս մաքուր արտանետում՝ առանց բարակ տարրերը դեֆորմացնելու
- Մուտքի տեղադրում, որը խուսափում է գեղագիտական մակերևույթներից և կառուցվածքային հատվածների մոտ եռակցման գծերից
- Boo գրվածքներն ու բարձրորակ դիզայնը, որոնք թիկունք են կանգնում վերանորոգմանը եւ կարգուկանոնին ՝ առանց չափազանց մեծ նյութական շինարարության
DFM-ի մանրակրկիտ գործընթացը հաշվի է առնում նաև դետալների հավաքման եղանակը։ Կտտակապ ամրացումները, հավասարեցնող քորոցներն ու մալուխների անցուղիները պետք է վավերացվեն ամբողջ սարքի հավաքվածքի համատեքստում, ոչ միայն առանձին դետալի մակարդակով։
Ստուգում, վավերացում և ISO 9001 որակի համակարգեր
Էլեկտրոնիկայի ներարկման ձուլման որակի վերահսկումը ներառում է չափային ստուգում, տեսողական զննում և գործառնական վավերացում։ Կոորդինատային չափման մեքենաները (CMM), 3D սկաներներն ու առաջին նմուշի ստուգման (FAI) հաշվետվությունները հաստատում են, որ դետալները մինչև արտադրության ծավալների ավելացումը համապատասխանում են գծագրերի պահանջներին։
Էլեկտրոնիկայի ծրագրերի համար աշխատող արտադրողները սովորաբար կիրառում են ISO 9001 որակի կառավարման համակարգեր։ Ավտոմոբիլային էլեկտրոնիկայի դեպքում IATF 16949 հավաստագրումը ավելացնում է գործընթացների վերահսկման և հետագծելիության ևս մեկ շերտ։
Տպագրություն, պորտուգալերեն եւ այլն
Ձուլումից հետո շատ էլեկտրոնային դետալներ պահանջում են նշագրում, պիտակներ կամ մակերևութային մշակում։ Տարածված երկրորդային գործողություններն են․
- Տպագրություն լոգարանների, կարգավորիչների եւ կապիկների համար
- Ցուցադրում է ավելի մեծ գրաֆիկի կամ կառավարման լեգենդների համար
- Լեզվաբանական նշաններ, որոնք պատկերում են մշտական, կրիտիկական նշաններ
- Ուլտրաձայնային մենք միանում ենք պղնձե պարաններին առանց խնձորների
- Օգտագործման սկավառակների ստուգում
Կազմակերպչական եւ արդյունավետ ընտրություն
Կատարելական աշխատածրագիր Էլեկտրոնային ծրագրի համար
Էլեկտրոնիկայի ներարկման ձուլման սովորական ծրագիրը հետևում է այս հաջորդականությանը․
- Դետալի նախագծում և DFM ստուգում՝ 3D մոդելների կամ նմուշների հիման վրա
- Նախապատրաստական գործիքներ բազմազանության եւ ֆունկցիաների համար
- Կաղապարի հոսքի վերլուծություն՝ մուտքի տեղը, սառեցումը և լցման հավասարակշռությունը օպտիմալացնելու համար
- Կենսագրություն
- Առաջին հոդվածը մանրամասնորեն քննելու եւ ուսումնասիրելու կարողություն
- Փորձնական արտադրություն՝ ցիկլի տևողությունը, ելքը և կրկնելիությունը հաստատելու համար
- Մասնագետները արտադրում են մշտապես վերահսկողություն
Այս փուլում փոքր էլեկտրոնային դետալների ցիկլի տևողությունը կարող է նվազել մինչև 30 վայրկյան՝ օգտագործելով ավտոմատ արտանետում, ռոբոտացված տեղափոխում և բազմախոռոչ կաղապարներ՝ արտադրողականությունը առավելագույնի հասցնելու համար։
TTED Ազատագրման, գործիքների աջակցության եւ Սուպեր Չինգիսլեի կոնցենտրացիա
Ժամկետին առաքումը կախված է իրատեսական արտադրական ժամկետների գնահատումից, գործիքավորման պատրաստվածությունից և նյութերի առկայությունից։ Կարողունակ մատակարարը կաղապարները պահում է սեփական արտադրամասում կամ սերտորեն վերահսկվող գործընկերների մոտ, հետևում է սպասարկման ժամանակացույցին և պահեստավորում կարևոր խեժերի անվտանգության պաշար։
Եթե ծրագիրը ներառում է հավաքում, փաթեթավորում կամ գնված բաղադրիչներ, մատակարարման շղթայի համակարգումն ավելի կարևոր է դառնում։ Ամբողջական ծառայություն մատուցող գործընկերները, որոնք մեկ արտադրական համալիրում իրականացնում են կաղապարի պատրաստում, ձուլում, մեխանիկական մշակում, հավաքում և փաթեթավորում, նվազեցնում են փոխանցման ձգձգումներն ու հաղորդակցության բացերը։
Գործընկեր Moldie-ի հետ՝ էլեկտրոնիկայի արտադրության ճշգրտության համար
Էլեկտրոնային սարքը շուկա հանելու համար միայն պլաստիկը կաղապարի մեջ ներարկելը բավարար չէ։ Անհրաժեշտ են խիստ թույլատրելի շեղումներ, նյութերի մանրակրկիտ ընտրություն և արտադրական գործընկեր, որը հասկանում է զգայուն էլեկտրոնիկայի հետ պլաստիկի ինտեգրման բարդությունները։ Անկախ նրանից՝ մշակում եք բարձր ջերմաստիճանային միակցիչներ, բարդ ներդիրով ձուլվող բաղադրիչներ, թե նրբագեղ ունակային հպման միջերեսներ, ճիշտ գործընկերը նվազեցնում է ռիսկը և արագացնում արտադրանքի շուկա հանելը։
Moldie-ում մենք համադրում ենք սեփական ճշգրիտ գործիքավորումը և ISO 9001 ու IATF 16949 հավաստագրված որակի համակարգերը՝ մեծ ծավալներով անթերի էլեկտրոնային բաղադրիչներ արտադրելու համար։
Պատրա՞ստ եք օպտիմալացնել ձեր հաջորդ էլեկտրոնիկայի ծրագիրը։ Կապվեք մեր ինժեներական թիմի հետ և ուղարկեք ձեր 3D CAD ֆայլերը՝ այսօր նյութերի ընտրությունը, գործիքավորման ռազմավարությունն ու նախատիպավորումը քննարկելու համար։







