
Բարձր ճնշմամբ մետաղի ձուլման (HPDC) գործընթացում կաղապարի նախագիծը ծրագրի հաջողությունը որոշող ամենակարևոր գործոնն է, իսկ HPDC-ն պահանջում է նախագծման փիլիսոփայություն, որը տարբերվում է մետաղի ձուլման այլ գործընթացներից։
Ձեզ նման որոշում կայացնողները կարող են ցանկանալ ավելին իմանալ HPDC կաղապարի նախագծման մասին՝ նախքան կաղապարների մատակարարների հետ համագործակցելը։ Այս ակնարկի նպատակն է փոխանցել համապատասխան գիտելիքներ և դիտարկել կաղապարի նախագծման հիմնական տարրերը, այդ թվում՝ կաղապարի կառուցվածքը, սնուցման և հոսքուղիների համակարգերը և արատների կանխարգելումը։
ՀՆԴԿԱՍՏԱՆԻ ՏԵՂԵԿՈՒԹՅՈՒՆՆԵՐԻ ՀԱՄԱՐ
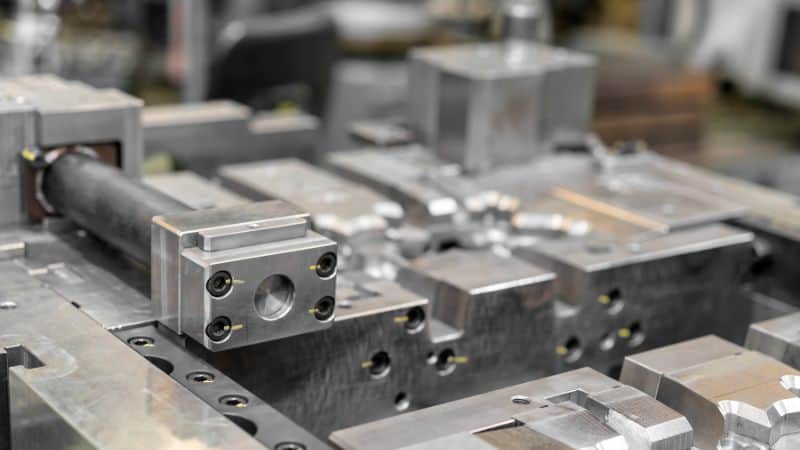
Ի՞նչ է բարձր ճնշմամբ մետաղի ձուլումը։
Նախքան նախագծման մանրամասներին անցնելը՝ կարևոր է ծանոթանալ բարձր ճնշմամբ մետաղի ձուլման հիմունքներին։ Այս արտադրական տեխնիկան մետաղի ձևավորման գործընթաց է, որի ժամանակ հալված մետաղը բարձր ճնշման տակ ներարկվում է կարծրացված պողպատե կաղապարի մեջ։ Կաղապարը ձևավորում է վերջնական դետալի ճշգրիտ ձևը։
Մանրամասների համար կարող եք դիմել բարձր ճնշմամբ մետաղի ձուլման գործընթացի մասին մեր բլոգին։
Լռելյայն նախագիծ
HPDC կաղապարը մետաղի ձուլման մեքենայի հիմնական բաղադրիչն է, որի գլխավոր նպատակը կրկնելի, բարձրորակ ձուլվածքներ ստանալն է։ Ինժեներները նախագծում են բաժանման գծերը, հոսքուղիները, ներմուծման անցքերն ու օդանցքները՝ խոռոչ մետաղի մուտքն ու ելքը կառավարելու համար, և մեծ ուշադրություն են դարձնում չափային ճշգրտությանը, ձուլվածքի ամբողջականությանը և կաղապարի արտադրական ծառայության ժամկետին։
Այս առանձնահատկությունները կարող են մեծապես ազդել գործարքների վրա իրենց ստացած օգուտի հետ ։
Սրբապատկերներ.
- Գործառույթ․ հավասարաչափ լցնել կաղապարի խոռոչը բոլոր ներմուծման անցքերից։
- Այս վերացնել թույլ տեղերը, նվազեցնել ցուցանիշները եւ երաշխավորել ապահովագրության պահպանումը ։
Բովանդակություն.
- Գործառույթ․ թույլ տալ, որ թակարդված օդը դուրս գա, երբ հալված մետաղը լցնում է խոռոչը։
- Առավելությունները․ կանխում է ծակոտկենությունը, որն առաջացնում է թաքնված գազային կամ օդային պղպջակներ և զգալիորեն թուլացնում դետալը։ Սա ոչ միայն ապահովում է դետալների բարձր ամբողջականությունը, այլև խնայում է ծակոտկենությունը փակելու համար անհրաժեշտ երկրորդային մշակման ծախսերը։
Զրույց հետաքրքիր թեմայի շուրջ.
- Առաջարկ ։
- Առավելությունները․ այս նախագիծը առավելագույնի է հասցնում արտադրանքի ելքը՝ ցիկլի ավելի կարճ տևողության պայմաններում՝ միաժամանակ ապահովելով ճշգրտության կրկնելիությունը։ Բացի այդ, ջերմաստիճանի պատշաճ վերահսկումը նվազեցնում է կաղապարի ջերմային հոգնածությունն ու լարվածությունը՝ երկարացնելով դրա ծառայության ժամկետը։
Բավարար թեքության անկյուններ․
- Գործառույթ․ փոքր թեքություններ կաղապարի ուղղահայաց պատի վրա։
- Առավելությունները․ սա օգնում է մաքուր արտամղել դետալները, նվազեցնում է ձեռքի աշխատանքը և կրճատում մաքրման ու սպասարկման պարապուրդը։ Սա կարևոր է անձնակազմի բացակայությամբ աշխատող արտադրության և մեծածավալ ավտոմատացման համար։ Բացի այդ, հեշտ արտազատումը կանխում է «քերծող ձգումը» կամ կպչուն մաշվածությունը, որոնք կարող են քերծել դետալի մակերևույթը կամ, ավելի վատ, ժամանակի ընթացքում վնասել կաղապարի թանկարժեք խոռոչը։
Համապատասխան պատի հաստություն (սովորաբար՝ 1–3 mm ալյումինի համար)․ սա նվազեցնում է նյութի օգտագործումը՝ խնայելով նյութի ծախսերը և նվազեցնելով դետալի քաշը։ Ավելի բարակ պատերը նաև օգնում են դետալներին ավելի արագ և համաչափ սառչել՝ արագացնելով ցիկլերը և նվազեցնելով հաստ հատվածներից առաջացող արատները։
HPDC կաղապարի նախագծման գործընթացը
Փետրվարի 1 – հիմնադրամ ՝ վերլուծություն
Ամբողջ գործընթացը սկսվում է դետալի նախագծի, նյութի բնութագրերի և արտադրական նպատակների մանրակրկիտ ուսումնասիրությամբ։ Այս հիմնարար փուլը, թեև ընթացակարգային է, այն փուլն է, որտեղ ինժեներական ռազմավարությունը պատշաճ կերպով համադրվում է հաճախորդի բիզնես նպատակների հետ։ Հիմնական վերլուծությունները ներառում են՝
- Դետալի գործառույթ & երկրաչափություն․ ապահովել, որ դետալի նախագիծը օպտիմալացված լինի մետաղի ձուլման համար՝ հավասարակշռելով գեղագիտությունը, ամրությունը և ձուլելիությունը։ Ցինկի, ալյումինի և մագնեզիումի նման կոնկրետ նյութերը կարող են հատուկ ուշադրություն պահանջել։
- Արտադրության ծավալ & սարքավորում․ հարմարեցնել կաղապարի կառուցվածքը (մեկ կամ բազմախոռոչ) և ապահովել դրա համատեղելիությունը նախատեսված մեքենաների հետ՝ ցիկլի օպտիմալ տևողության համար։
- Նյութի & գործիքավորման ռազմավարություն․ ընտրել բարձրորակ, ջերմամշակված գործիքային պողպատներ (օրինակ՝ H13) կաղապարի հիմնական բաղադրիչների համար՝ ապահովելով, որ դրանք դիմանան ջերմային ցիկլերին և պահպանեն ճշգրտությունն իրենց ամբողջ ծառայության ժամկետի ընթացքում։
Այս փուլը հաճախ ներառում է նախադասություններ թվային թվային համակարգի հնարավորության մասին իմանալու կամ լուծումներ գտնելու համար, նախքան որեւէ պողպատի կտրելը:
Փուլ 2․ արտադրելիության նախագծում (DFM) & կառուցվածքի օպտիմալացում
Այս փուլում կաղապարը վերանայվում և օպտիմալացվում է արտադրելիության համար (DFM)։ Նպատակն է, որտեղ թույլատրելի է, հարմարեցնել երկրաչափությունը՝ հուսալի, բարձրորակ արտադրություն երաշխավորելու համար։
- Ինժեներները խորհուրդ են տալիս օպտիմալ և համաչափ պատի հաստություն՝ հավասարաչափ լցումն ու պնդացումն ապահովելու և ծռումը կանխելու համար։
- Մաքուր արտամղումն ապահովելու, մետաղի հոսքը բարելավելու և կաղապարի ծառայության ժամկետը երկարացնելու համար ռազմավարականորեն ավելացվում են թեքություններ ու կլորացումներ։
- Շատ փոքր անցքերի կամ բարդ մանրամասների նման հատկանիշները նշվում են որպես երկրորդային CNC մեխանիկական մշակման հավանական թեկնածուներ։ Այս գործելակերպը պաշտպանում է կաղապարի նուրբ միջուկային քորոցները, նվազեցնում սպասարկման պարապուրդը և բարելավում դետալների կայունությունը։
Փուլ 3․ կաղապարի կառուցվածքի ռազմավարական նախագծում & բաժանման գծի սահմանում
Բաժանման գծի տեղադրությունը՝ պատրաստի դետալի այն կարի կամ գծի դիրքը, որտեղ կաղապարի երկու կեսերը միանում են, վճռորոշ որոշում է, որն ազդում է դետալի որակի, գործիքավորման արժեքի և արտադրության արդյունավետության վրա։
- Մատչելիացված մակերեսը ընտրվում է նվազագույնի հասցնելու համար, պարզեցնելու եւ բարդ կոսմետիկական եւ ֆունկցիոնալ ֆունկցիոնալ դեմքերը ։
- Խոռոչների դասավորությունն ու սնուցման համակարգը (ներմուծման անցքեր, հոսքուղիներ, ավելցուկի խոռոչներ) նախագծվում են որպես մեկ ամբողջություն։ Սա ապահովում է մետաղի հավասարակշռված, առանց տուրբուլենտության հոսք դեպի բազմախոռոչ կաղապարի յուրաքանչյուր խոռոչ՝ երաշխավորելով դետալից դետալ կայուն որակ։
Հարցեր կրկնողության համար
HPDC կաղապարը ներառում է մի քանի հիմնական բաղադրիչներ․
| Ընկերություն | Ֆունկցիա | Հմուտ նյութ |
|---|---|---|
| Կոտորել | Կաղապարի անշարժ կեսը․ ուղղված է դեպի ներարկման կողմը | Գործիքային պողպատ (H13) |
| Արտամղիչ մատրից | Մոխրագույն կետ. վանդակներ | Գործիքային պողպատ (H13) |
| Դրսեւորություններ եւ բանտարկություններ | Ձևավորել ներքին խոռոչները կամ մանրամասները | Դող |
| Լողացող ալիքներ | Կարգավորել կաղապարի ջերմաստիճանը | Փլագինների լարերը կամ փաթաթված ոտքերը |
| Արտանետիչ քորոցներ | Դուրս մղել պնդացած դետալները կաղապարից | Հարոլդ |
Ներմուծման անցքերի, հոսքուղիների և սնուցման համակարգի նախագծում
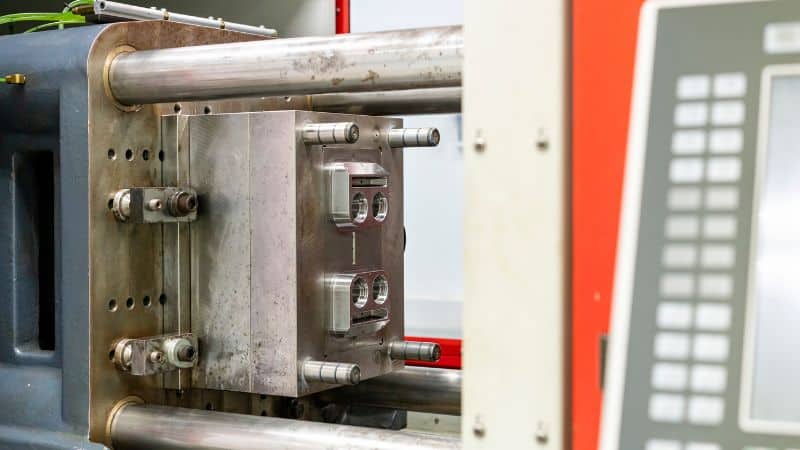
Առաջարկներ ։
Սնուցման համակարգը վերահսկում է, թե ինչպես է հալված մետաղը մտնում ձուլման խոռոչ։ Այն սկսվում է ձուլաձողից կամ մետաղական բարձիկից, շարունակվում հոսքուղով և ավարտվում ներմուծման անցքով, որն անմիջապես միանում է խոռոչին։ Այս ուղիների չափը, ձևը և տեղադրությունը որոշում են, թե որքան համաչափ է լցվում խոռոչը։
Նախագծողները հաճախ նպատակ ունեն ստանալ շերտավոր հոսքի պատկեր՝ օգտագործելով սահուն հատույթներ և ուղղության նվազագույն փոփոխություններ։ Նպատակն է արագ լցնել խոռոչը՝ առանց շփոթահոսքի կամ օքսիդացման։
Լավ նախագծված ներմուծման համակարգը բարելավում է ձուլվածքի ամբողջականությունը և ցիկլի տևողությունը։ Այն կաղապարի ողջ տարածքում պահպանում է կայուն ճնշում, ինչի շնորհիվ նվազում են արատները, իսկ մեխանիկական հատկություններն ավելի համաչափ են լինում։
Հոսքուղիների նախագծման նկատառումներ
Հոսքուղիները հալված մետաղը բաշխում են լցման ուղուց դեպի ներմուծման անցքերը։ Հոսքուղիների պատշաճ դասավորությունն ապահովում է մետաղի հավասարաչափ մատակարարումը մատրիցի բոլոր հատվածներին։ Նախագծողները սովորաբար ընտրում են շոշափող և հովհարաձև հոսքուղիների միջև։ Շոշափող հոսքուղիներն ավելի արդյունավետ են ուղղորդում հոսքը, մինչդեռ հովհարաձևերը մետաղն ավելի լայն տարածքով բաշխում են ավելի մեծ ներմուծման անցքի վրա։
Սահուն հոսքը պահպանելու և մեռյալ գոտիները կանխելու համար հոսքուղու հատույթը սովորաբար լինում է սեղանաձև կամ կիսաշրջանաձև։ Հավասարակշռված հոսքուղիների համակարգում երկարություններն ու հատույթները հավասար են, որպեսզի յուրաքանչյուր խոռոչ լցվի նույն արագությամբ։
Ստեղծագործական գործոններից են.
- Անհավասարություն ։
- Կարճ երկարություն․ նվազեցնում է ճնշման կորուստը։
- Բավարար հաստություն․ մետաղը բավականաչափ տաք է պահում՝ բոլոր ներմուծման անցքերին հասնելու համար։
Հոսքուղիների երկրաչափության կարգավորումը կարող է նաև ազդել մետաղի արագության և սառեցման տեմպի վրա՝ օգնելով վերահսկել կծկումն ու մակերևույթի հարդարման որակը։
Վերջիվերջո եւ առաջադրանք
Ավելցուկի հավաքիչներն ու օդանցքները լցման ընթացքում թույլ են տալիս գազին և ավելորդ մետաղին դուրս գալ խոռոչից։ Առանց դրանց փակված օդը ձևավորում է դատարկություններ, բշտիկներ կամ թերի լցված հատվածներ։ HPDC-ում օդանցքները սովորաբար տեղադրվում են ներմուծման անցքերից ամենահեռու կետերում, որտեղ օդը կուտակվում է մետաղի առաջխաղացման հետ մեկտեղ։
Օդանցքները պետք է բավականաչափ մեծ լինեն գազը բաց թողնելու, բայց միևնույն ժամանակ բավականաչափ փոքր՝ հալված մետաղի արտահոսքը կանխելու համար։ Տարածված նախագծերում օգտագործվում են բարակ անցքեր, որոնք միանում են փոքր ավելցուկի հավաքիչներին։ Այդ հավաքիչներում կուտակվում են աղտոտիչներն ու առաջին մուտք գործող մետաղը, որը կարող է պարունակել օքսիդներ կամ սառը նյութ։
Արդյունավետ օդահեռացման համակարգը կրճատում է լցման տևողությունը և կայունացնում խոռոչի ճնշումը։ Բարձր ամբողջականությամբ ձուլվածքներ ստանալու համար ինժեներները հաճախ օդանցքների ու ավելցուկի հավաքիչների նախագծումը համատեղում են վակուումային համակարգերի հետ։
Մանրամասնությունն ու սոնոգրաֆը
Շանֆորանի ջրվեժը
Սառեցման ուղիների դասավորությունը որոշում է, թե ինչպես է ջերմությունը հոսում մատրիցի միջով ձուլման յուրաքանչյուր ցիկլի ընթացքում։ Հավասարաչափ ջերմաստիճանային պրոֆիլներ պահպանելու համար նախագծողները համատեղում են ուղիղ հորատված, կոնֆորմալ և տեղային սառեցման ուղիները։ Կոնֆորմալ ուղիները, որոնք հաճախ պատրաստվում են հավելանյութային արտադրությամբ, հետևում են մատրիցի խոռոչի ուրվագծին և թույլ են տալիս ավելի ճշգրիտ հեռացնել ջերմությունը բարդ ձևերի մոտ։
Հավասարակշռված սառեցումը նվազեցնում է տաք գոտիները ներմուծման անցքերի կամ բարակ պատերի հատվածներում և կանխում չափազանց սառեցումը պակաս ակտիվ գոտիներում։ Օպտիմալ հոսքի արագությունն ու ուղիների միջև հեռավորությունը որոշելու համար ինժեներները սովորաբար նմանակման գործիքներով վերլուծում են ջերմային գրադիենտները։ Պղնձե ներդիրների նման լավ ջերմահաղորդականություն ունեցող նյութերը կարող են օգնել այն գոտիներում, որտեղ ջերմության ավելի արագ հեռացում է պահանջվում։
Մատրիցի կայուն ջերմաստիճանը բարելավում է պնդացման վերահսկումը, կրճատում ցիկլի տևողությունը և երկարացնում մատրիցի ծառայության ժամկետը։ Լավ նախագծված դասավորությունը նվազեցնում է էներգիայի օգտագործումը և սահմանափակում ջերմային հոգնածությունը՝ բարձրացնելով և՛ արտադրողականությունը, և՛ դետալի որակը։
Քաղցր պայքարներ
Ներկառուցված և արտաքին ջերմահեռացուցիչները օգնում են վերահսկել այն գոտիները, որտեղ չափազանց շատ ջերմություն է կուտակվում։ Դրանք հաղորդականության կամ հովացուցիչ նյութի վերահսկվող հոսքի միջոցով ավելորդ էներգիան հեռացնում են մատրիցի մակերևույթից։ Տարածված նյութերից են պղնձի համաձուլվածքները և գրաֆիտի հիմքով կոմպոզիտները, որոնք ընտրվում են բարձր ջերմահաղորդականության ու երկարակեցության համար։
Ինժեներները հաճախ ջերմահեռացուցիչները տեղադրում են ձուլվածքի ավելի հաստ հատվածների մոտ, որտեղ պնդացումն ավելի դանդաղ է ընթանում։ Դրանք միկրոսփրեյի կամ տեղային սառեցման հետ համատեղելը լրացուցիչ կայունացնում է մատրիցի ջերմաստիճանը։ Ջերմահեռացուցիչները նաև կանխում են ջերմաստիճանի չափազանց բարձրացումը, որը կարող է առաջացնել ջերմային դեֆորմացում կամ ձուլվածքի չափային շեղումներ։
Սկզբունք.
Պնդացման պատկերների նմանակումը օգնում է կանխատեսել մետաղի հոսքը, կծկումն ու ծակոտկենությունը՝ մինչև մատրիցի պատրաստումը։ ADSTEFAN կամ FLOW-3D CAST նման ծրագրային գործիքները մոդելավորում են, թե ինչպես է հալված համաձուլվածքը լցվում և սառչում խոռոչում։ Այս նմանակումները բացահայտում են, թե որտեղ կարող է տեղի ունենալ վաղաժամ պնդացում, օդի փակվել կամ անհավասար սառեցում։
Թվային մոդելում ներմուծման անցքերի դիրքերը, պատի հաստությունն ու սառեցման հոսքի արագությունները կարգավորելով՝ ինժեներները կարող են հավասարակշռել պնդացման ճակատները և նվազեցնել ներքին լարումները։ Կանխատեսող մոդելավորումը հնարավորություն է տալիս տվյալների վրա հիմնված որոշումներ ընդունել՝ կրճատելով նախագծման կրկնակի մշակման ժամանակն ու արտադրության խոտանի մակարդակը։
Արտասահմանում HDAP կանխարգելում
Տառապանքը խեղդում է
Բավարար օդահեռացումից, մատրիցի ջերմաստիճանի վերահսկումից և հավասարակշռված ներմուծման համակարգերից բացի՝ ծակոտկենությունը նվազեցնելու այլ մեթոդներ ևս կան։
Մետաղի մաքրությունը մեծ դեր ունի։ Կանոնավոր գազազերծումն ու զտումը հեռացնում են այն աղտոտիչները, որոնք նպաստում են գազի փակվելուն։ Մատրիցի ծածկույթները օգնում են պահպանել կայուն ջերմաստիճաններ և կանխել տեղային պնդացումը, որի հետևանքով գազային պղպջակներ են փակվում։
Ինչպե ՞ ս ։
Հոսունությունը բնութագրում է, թե որքան հեշտությամբ է հալված մետաղը հոսում մատրիցի խոռոչով մինչև պնդանալը։ Վատ հոսունությունը հանգեցնում է ձուլման տարբեր արատների, այդ թվում՝ թերի լցման, սառը միացումների և բարակ պատերի արատների։ Այն կախված է մետաղի ջերմաստիճանից, հոսքի ուղու նախագծումից և ներարկման արագությունից։
Հոսունության վրա ազդում է նաև համաձուլվածքի ճիշտ բաղադրության ընտրությունը։ Ձուլման ավելի լավ վարք և օքսիդացման ցածր արագություն ունեցող մետաղները հնարավորություն են տալիս արտադրել ավելի բարակ ու ճշգրիտ դետալներ։ Նմանակման գործիքներով ներարկման պարամետրերը վերահսկելն օգնում է ինժեներներին օպտիմալացնել արագության պրոֆիլները՝ ամբողջական լցումն առանց տուրբուլենտության ապահովելու համար։
Հաղթահարում են ծանրաբեռնվածությունը
Ջերմային հոգնածությունը կրկնվող տաքացման և սառեցման ցիկլերի հետևանքով մաշեցնում է մատրիցի մակերևույթները։ Ժամանակի ընթացքում դա առաջացնում է ճաքեր, էրոզիա և չափային շեղումներ։ Կանխարգելման ամենաուղղակի մեթոդը արդյունավետ սառեցման ուղիների և ջերմության համաչափ հեռացման միջոցով ջերմաստիճանային գրադիենտները վերահսկելն է։
Բարձրորակ մատրիցային նյութերը՝ ջերմային հարվածի նկատմամբ բարձր դիմադրությամբ, երկարացնում են գործիքի ծառայության ժամկետը։ Մակերևույթի մշակումը, օրինակ՝ ազոտավորումը կամ կերամիկական ծածկապատումը, ավելացնում է պաշտպանիչ շերտեր, որոնք սահմանափակում են մետաղի կպչունությունը մատրիցին և ջերմային վնասումը։
Համագործակցեք նշանակման վայրի հետ
HPDC նախագծի հաջողության համար անհրաժեշտ է կաղապարի նախագծման և արտադրական գործընթացի անխափան ինտեգրում։ Որակյալ մատրիցներ արտադրողը միշտ պետք է կիրառի նախագծման համապարփակ գործընթաց, քանի որ այս օպտիմալացումները անմիջականորեն ազդում են դետալի որակի վրա և նպաստում են արտադրական միջավայրում ցիկլի արդյունավետ տևողությանն ու մատրիցի երկարաժամկետ երկարակեցությանը։
Եթե ցանկանում եք մանրամասն ուսումնասիրել, թե ինչպես է փորձառու կաղապար արտադրողը քայլ առ քայլ կառավարում ողջ գործընթացը, սեղմեք այստեղ՝ Moldie-ի նախագծման & կառավարման առաջադեմ համակարգի մասին ավելին իմանալու համար։







