
Ի՞նչ է մակերևույթի հարդարումը ներարկմամբ ձուլման մեջ։
Ներարկմամբ ձուլման գործընթացում ընտրված մակերևույթի հարդարումը կարող է զգալիորեն ազդել վերջնական արտադրանքի և՛ արտաքին տեսքի, և՛ գործառույթի վրա։
Մակերևույթի հարդարման սահմանումը
Մակերևույթի հարդարումը վերաբերում է ներարկմամբ ձուլման միջոցով պատրաստված դետալի մակերևույթի հյուսվածքին։ Այն ներառում է ձուլված դետալի մակերևույթի փայլի մակարդակը, կոշտությունն ու նախշը։ Հարդարումը որոշվում է ինչպես հենց կաղապարի որակով, այնպես էլ ներարկմամբ ձուլման գործընթացում օգտագործվող նյութերով։ Կարելի է ստանալ մակերևույթի տարբեր հարդարումներ, այդ թվում՝ անփայլ, հյուսվածքային կամ խիստ փայլուն, որոնք ձեռք են բերվում ձուլումից հետո կատարվող տարբեր գործընթացներով, օրինակ՝ փայլեցմամբ կամ արտադրությունից առաջ կաղապարին հյուսվածք հաղորդելով։
Մակերևույթի հարդարման կարևորությունը ներարկմամբ ձուլման մեջ
Ներարկմամբ ձուլման ժամանակ մակերևույթի հարդարումը կարևորագույն նշանակություն ունի, քանի որ ուղղակիորեն ազդում է դետալի արտաքին տեսքի և գործառույթի վրա։
Տարեցների համար առաջնահերթություն է դրվում
- Գլամուրը, գլամուրային վերջույթը (PI) տալիս է բարձր գնահատական, շքեղ տեսք ունեցող կոսմետիկական մասերի համար, որոնք համապատասխանում են կոսմետիկական մասերին, եւ այլն:
- Սեմյուել Բորջա (Պիտակցանցումներ) եւ կաթնասունները ավարտվում են այնպես, ինչպես հոսանքի գծերը, մենք ծալում ենք գծերը, եւ գործիքները բարելավում են արտաքին տեսքը:
- Տեքստը ավարտվել է ավարտված տառերով (ՊԻՊՏՈՍ գնահատականներ), որոնք եզակի տարբերակներ են առաջարկում, օրինակ ՝ կաշին, փայտյա, երկրաչափական պատկերներ եւ այլն ։
Ֆունկցիա
- Տեքստը ավարտված է, եւ հնարավոր է, որ այն հասնի հասանելիության եւ հասնի հասանելիության այնպիսի սարքերի, ինչպիսիք են ՝ ձեռքի սարքերը, անիվները եւ այլն ։
- Հետազոտությունները ցույց են տալիս, որ բորբոսի մակերեսը մեծանում է ։
- Հյուսվածքավորումը թույլ է տալիս գազերին դուրս գալ կաղապարից և կարող է օգտագործվել հակադարձ թեքություններ ստեղծելու համար։
- Պոռնկագրությունը ազդում է ճառագայթման եւ դիմադրության վրա, ինչը կարող է շատ կարեւոր լինել մեխանիկական մասերի համար ։
Ինչպե՞ս են կիրառվում մակերևույթի հարդարման SPI, VDI և Mold-Tech ստանդարտները։
Մակերևույթի հարդարման այնպիսի ստանդարտներ, ինչպիսիք են SPI-ն և VDI-ն, սահմանում են ձուլված դետալների կոսմետիկ որակն ու գործառույթը՝ հստակեցնելով փայլի, հյուսվածքի և կոշտության պարամետրերը։ Այս ստանդարտներն ապահովում են, որ մակերևույթները համապատասխանեն նախապես սահմանված չափանիշներին, որոնք կարևոր են արտադրանքի արդյունավետության և գեղագիտական գրավչության համար։
SPI կաղապարի հարդարման ստանդարտների ակնարկ
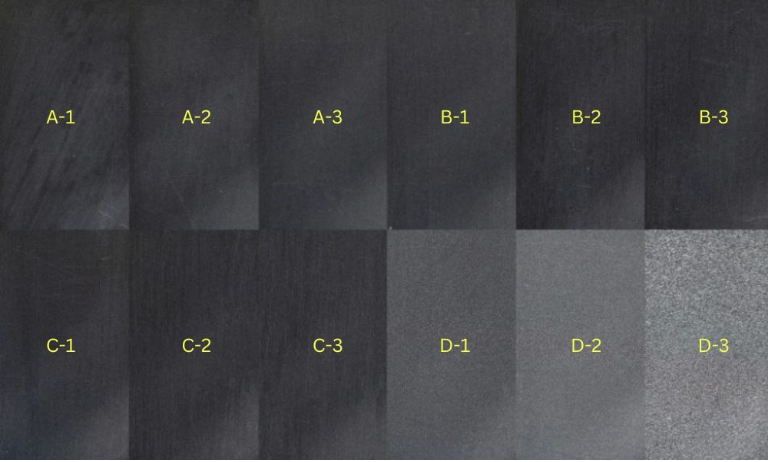
Պլաստմասսայի արդյունաբերության ընկերակցությունը (SPI) հաստատել է ներարկման կաղապարների մակերևույթի հարդարման դասակարգման համակարգ։ Այս համակարգը հարդարումները դասակարգում է որպես փայլուն (A), կիսափայլուն (B), անփայլ (C) և հյուսվածքային (D)՝ ըստ փայլի և կոշտության սահմանված մակարդակների։
- SPI A-ն ամենաբարձր մակարդակն է և ապահովում է խիստ փայլեցված, փայլուն հարդարում։ Այն հաճախ պահանջում է ադամանդե բարձիկով աշխատատար փայլեցում և հարմար է այն դետալների համար, որոնց դեպքում առաջնային է բարձրակարգ տեսքը։
- SPI-ն առաջարկում է սեբույժի ավարտը, հասավ լավ խոհարարի կոշիկների եւ ավելի քիչ եկամտի միջոցով:
- ԱՐԴՅՈՔ ՊԱՏԱՀԱԿԱՆՈՒԹՅՈ ՞ ՒՆ Է
- SETI-ն ստեղծում է ամենաշատ տեքստը, ոչ փոստային մակերեսային մակերեսները, համապատասխանում են այն հատվածներին, որտեղ կպչուն կամ ոչ մասնագիտական հատկանիշները ցանկալի են:
Այս ամբողջ սպեկտրում կաղապարի մակերևույթին փոխանցվում են կոշտության ճշգրիտ արժեքներ՝ ապահովելով, որ դետալը պահպանի նախատեսված տեսքը։
| Կանգուն եղեք | Ավտրալիական (Շվեդիա) | Ֆինլանդիան (Տիշեր) | Մեղրատու մեղվի | Տիեզերական տիեզերք (Ռուսաստան) |
| A-1 | Գլոբալ | Բարձր ցայտունություն | Դաս #3, ադամանդե փայլեցում՝ 6000 հատիկայնությամբ | 0.012 to 0.025 |
| 2-բիտ | Գլոբալ | Բարձր ցայտունություն | Դաս #6, ադամանդե փայլեցում՝ 3000 հատիկայնությամբ | 0.025 to 0.05 |
| A3-բիտ | Գլոբալ | Սովորական գլոբուս | Գրեյս #15, 1200 գարի | 0.05 to 0.10 |
| B-1 | Սմիթ Գոլդի | Լավագույն Սեմ Գլամիս | 600 Գրաֆիկ | 0.05 to 0.10 |
| B2-բիտ | Սմիթ Գոլդի | Միլթոն Սմիթ Գոլդբերգ | 400 Գրաֆիկ | 0.10 to 0.15 |
| B-3 | Սմիթ Գոլդի | Սովորական Սեմ Գլյուկ Սմիթ | 320 Խանութ | 0.28 to 0.32 |
| Քառակուսի [Ct1] | Հիմնական | Լավ կարեւորություն | 600 Գեղեցկություն | 0.35 to 0.40 |
| X2-բիտ | Հիմնական | Մեջբերում | 400 Սթորզ | 0.45 to 0.55 |
| C-3 | Հիմնական | Սովորական կարեւորություն | 320 Գրեյս Սթորզ | 0.63 to 0.70 |
| D-1 | Տեքստ | Արտասանել տեքստը | Պարամետրեր | 0.80 to 1.00 |
| D2-բիտ | Տեքստ | Արտասանված տեքստ | Պր. Բլեյն #240 Օքսֆորդ | 1.00 to 2.80 |
| D-3 | Տեքստ | Արտասանված տեքստ | Պր. Բլեյն #24 օբյեկտ | 3.20 to 18.0 |
Ըմբռնողականություն ՝ 3400 դրդապատճառներով
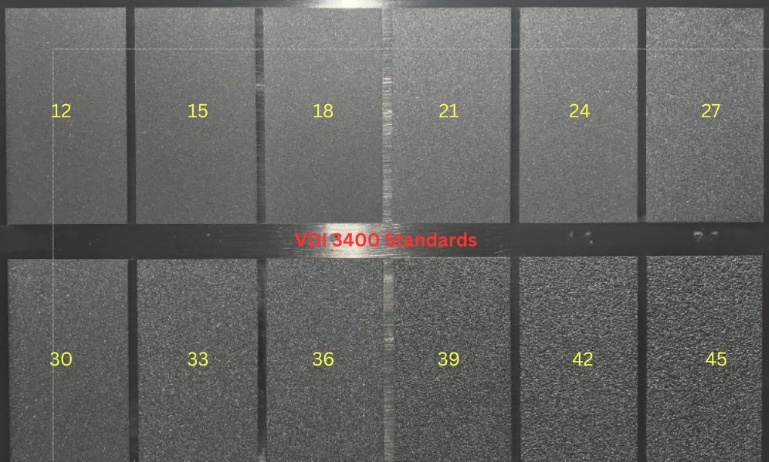
VDI 3400 ստանդարտները ծագում են Verein Deutscher Ingenieure-ից՝ Գերմանիայի ինժեներների ասոցիացիայից։ Այս ստանդարտներն ընդգրկում են հյուսվածքների լայն շրջանակ՝ շատ հարթից մինչև խիստ հյուսվածքային, և թույլ են տալիս ճշգրիտ կառավարել ներարկմամբ ձուլված դետալի շոշափելի ու տեսողական հատկությունները։ Ի տարբերություն SPI-ի՝ VDI 3400-ում օգտագործվում է 3D կաղապարների հավաքածու, որի նմուշները ցույց են տալիս տարբեր կոշտության մակարդակներ՝ համապատասխանելով որոշակի դասերի, օրինակ՝ VDI 12-ից մինչև VDI 45։ Այս ֆիզիկական նմուշները հեշտացնում են համեմատությունն ու ընտրությունը։ VDI 3400 ստանդարտները կիրառելի են տարբեր նյութերի և մշակման տեխնիկաների համար և հատկապես հարմար են բարդ, մանրամասն հյուսվածքներ ստանալու նպատակով։
| Արժեք | Նկարագրություն | Կիրառություններ | Ճարպակալում (Ռուսաստան) |
| ՎԻԵՏՆԱԿԱՆ 12 | 600 ոսկոր | Լողացող հատվածներ | 0.40 |
| ՎԻԵՏՆԱՄ 15 | 400 Քառակուսի | Լողացող հատվածներ | 0.56 |
| VD֊ի վրա 18 | Պարամետրեր | Սրբություն | 0.80 |
| ՎԵՏԱՍՏԱՆ 21 | Պր. Բլեյն & 240 օքսիդ | Անփայլ մակերես | 1.12 |
| ՎԵՏԱՍՏԱՆ 24 | Պր. Բլեյն & 240 օքսիդ | Անփայլ մակերես | 1.60 |
| VDI 27 | Պր. Բլեյն & 240 օքսիդ | Անփայլ մակերես | 2.24 |
| VD֊ի 30 | Չոր շիթամաքրում # 24 օքսիդային հղկողով | Անփայլ մակերես | 3.15 |
| VDINT 33 | Չոր շիթամաքրում # 24 օքսիդային հղկողով | Անփայլ մակերես | 4.50 |
| VD 36 | Չոր շիթամաքրում # 24 օքսիդային հղկողով | Անփայլ մակերես | 6.30 |
| VDI 39 | Չոր շիթամաքրում # 24 օքսիդային հղկողով | Անփայլ մակերես | 9.00 |
| ՎԵՏԱՀԵԼՈՎ 42 | Չոր շիթամաքրում # 24 օքսիդային հղկողով | Անփայլ մակերես | 12.50 |
| ՎԻԵՏՆԱՄ 45 | Չոր շիթամաքրում # 24 օքսիդային հղկողով | Անփայլ մակերես | 18.00 |
Mold-Tech մակերևույթի հարդարման ստանդարտներ
| Դադար | Տեքստ | Տեքստ (բնականում) | Տեքստ (մոտավորապես) | Նվազագույն թեքության անկյուն | Նկարագրություն |
| ՄՏԱԾԻՐ | MT-11010 | 0.001″ | 0.0254 mm | 1.5° | Բարի ստեղնաշար |
| ՄՏԱԾԻՐ | MT-11020 | 0.0015″ | 0.0381 mm | 2.5° | Հազարամյակի ավարտը |
| ՄՏԱԾԻՐ | MT-11030 | 0.002″ | 0.0508 mm | 3° | Սարդինալ սալիկ |
| ՄՏԱԾԻՐ | MT-11040 | 0.003″ | 0.0762 mm | 4.5° | Շատ խոշոր մետաղադրամ |
| ՄՏԱԾԻՐ | MT-11050 | 0.0045″ | 0.1143 mm | 6.5° | Ագռավի ավարտ |
| ՄՌՏ –- MBBA | MT-11200 | 0.003″ | 0.0762 mm | 4.5° | Գիրքpage |
| ՄՌՏ –- MBBA | MT-11210 | 0.0035″ | 0.0889 mm | 5.5° | Գիրքpage |
| ՄՌՏ –- MBBA | MT-11220 | 0.004″ | 0.1016 mm | 6° | Գիրքpage |
| MTDI-կարգ | MT-11550 | 0.0045″ | 0.1143 mm | 6.5° | մանանեխի հատիկը |
| MTDI-կարգ | MT-11555 | 0.006″ | 0.1524 mm | 9° | Կերտիչ փայտե արձան |
Ինչպե՞ս է կաղապարի հյուսվածքն ազդում ներարկմամբ ձուլված դետալի վրա։
Կաղապարի հյուսվածքը կարևոր դեր ունի ներարկմամբ ձուլված դետալների արտաքին տեսքի և գործառույթի որոշման հարցում։ Այն ուղղակիորեն ազդում է մակերևույթի կոշտության վրա և, պատշաճ կերպով չկառավարվելու դեպքում, կարող է արտադրական տարբեր խնդիրների հանգեցնել։
Կաղապարի մակերևույթի դերը ներարկման գործընթացում
Կաղապարի մակերևույթը վճռորոշ նշանակություն ունի ներարկմամբ ձուլված դետալի որակը որոշելու հարցում։ Ձուլման գործընթացում հալված պլաստմասսան կաղապարի մակերևույթի հյուսվածքը փոխանցում է վերջնական արտադրանքին։ Կաղապարի մակերևույթի փայլեցման աստիճանը կարող է ազդել ներկի կպչունության վրա․ խիստ փայլեցված մակերևույթը փայլուն հարդարում է տալիս, որին ներկը կարող է ավելի դժվար կպչել, մինչդեռ հյուսվածքային մակերևույթն ապահովում է ներկի ավելի լավ կպչունություն։ Նմանապես, որոշ հյուսվածքներ կարող են նվազեցնել այնպիսի թերությունների տեսանելիությունը, ինչպիսիք են հոսքի գծերը՝ կաղապարված դետալի մակերևույթի տեսանելի գծերը, որոնք առաջանում են հալված պլաստմասսայի տարբեր արագություններով հոսելու պատճառով։
Առատաձեռնություն
Հյուսվածքավորման գործընթացները կաղապարի վրա ստեղծում են որոշակի նախշեր, որոնք փոխանցվում են դետալի մակերևույթին։ Դրանք կարող են լինել շատ նուրբ հյուսվածքներ, որոնք փոքր-ինչ փոխում են դետալի փայլը, կամ խորը հյուսվածքներ, որոնք նկատելի կոշտություն են ստեղծում։ Հյուսվածքի ընտրությունը պետք է համապատասխանի դետալի նախատեսված կիրառությանը և վերջնական արտադրանքի որակի ակնկալիքներին։ Օրինակ՝ ավտոմեքենայի սրահում կարելի է օգտագործել կաշվի նման հյուսվածք՝ ավելի լավ բռնում և շքեղ զգացողություն ապահովելու համար։
Կաղապարի մակերևույթի հարդարման տարածված խնդիրներն ու լուծումները
Կրկնողություն
Հոսքի գծերն ի հայտ են գալիս որպես ալիքաձև նախշեր կամ գույնից տարբերվող շերտեր կաղապարված դետալի մակերևույթին։ Դրանք առաջանում են նյութի սառեցման արագության տատանումների պատճառով, երբ այն կաղապարով հոսում է տարբեր արագություններով։
Ահա մի քանի օրինակ ։
- Բարձրացրեք ներարկման արագությունը, ճնշումը և նյութի ջերմաստիճանը՝ ապահովելու համար, որ կաղապարը լցվի մինչև սառչելը։
- Կլորացրեք կաղապարի այն անկյունները, որտեղ պատի հաստությունը մեծանում է, որպեսզի հոսքի արագությունը կայուն մնա։
- Տեղափոխեք կաղապարի լցման դարպասները՝ դրանց և կաղապարի հովացուցիչ հեղուկի միջև ավելի մեծ հեռավորություն ստեղծելու և հոսքի ընթացքում վաղաժամ սառեցումը կանխելու համար։
Հետադարձ հայացք նետելով
Շիթաձև հոսքն արտահայտվում է հաստ դարպասների մոտ առաջացող որդանման պտույտներով։ Այն պայմանավորված է նյութի հոսքի ներսում ջերմաստիճանի տատանումներով, որոնք հաճախ առաջանում են չափազանց փոքր դարպասների կամ չափազանց բարձր ներարկման արագության պատճառով։
Ահա մի քանի օրինակ ։
- Մեծացրեք լցման դարպասի չափը և կողային դարպասները փոխարինեք ծածկող դարպասներով։
- Նվազեցրեք ներարկման արագությունը՝ նյութի չափազանց մեծ կտրման տաքացումը կանխելու համար։
Նստվածքային հետքեր
Նստվածքային հետքերը փոքր փոսիկներ կամ փորվածքներ են, որոնք առաջանում են դետալի ավելի հաստ լայնական հատույթներով հատվածներում։ Դրանք առաջանում են, երբ ներքին հատվածը սառչում և կծկվում է արտաքին հատվածից ավելի արագ։
Ահա մի քանի օրինակ ։
- Բարձրացրեք ներարկման և պահման ճնշումը՝ պատշաճ փաթեթավորումն ապահովելու համար։
- Մեծացրեք լցման դարպասը կամ փոխեք դրա դիրքը։
- Վերանախագծեք դետալը՝ պատի ավելի միատեսակ հաստություն ապահովելու համար․ կողերն ու ելուստները չպետք է գերազանցեն անվանական հաստության 60%-ը։
Ինչպե՞ս ընտրել ներարկմամբ ձուլված դետալի մակերևույթի ճիշտ հարդարումը։
Մակերևույթի հարդարման համապատասխանեցումը արտադրանքի պահանջներին
Մակերևույթի հարդարման տարբերակները որոշվում են արտադրանքի վերջնական կիրառությամբ։ Բարձր գեղագիտական պահանջներով իրերի, օրինակ՝ սպառողական ապրանքների համար կարող է անհրաժեշտ լինել փայլուն հարդարում։ Հակառակը՝ արդյունաբերական դետալները կարող են շահել հյուսվածքային մակերևույթից, որն ապահովում է ավելի լավ բռնում կամ ներկի կպչունություն։ Մակերևույթի SPI հարդարումները՝ (Պլաստմասսայի արդյունաբերության ընկերակցության ստանդարտներ), օրինակ՝ SPI A-2-ը, հաճախ օգտագործվում են, երբ անհրաժեշտ է բարձր փայլեցում, մինչդեռ ոչ կոսմետիկ բաղադրիչների համար կարող է բավարար լինել SPI C-1 հարդարումը։
Թեքության անկյուն
Դետալի նախագծման մեջ համապատասխան թեքության անկյուն ներառելը պարտադիր է՝ կաղապարից ճիշտ դուրսբերումն ապահովելու համար։ Ավելի մեծ թեքության անկյունը հեշտացնում է կաղապարումից հանելը, ինչի շնորհիվ հնարավոր է օգտագործել ավելի արտահայտված հյուսվածքներ՝ առանց դետալի ամբողջականությունը վտանգելու։
Ձուլման նյութ
Ընտրված ձուլման նյութն ազդում է հասանելի մակերևութային հարդարման վրա։ Ավելի կոշտ պլաստմասսաները կարող են ավելի բարձր փայլի մակարդակ ապահովել, մինչդեռ ավելի փափուկ նյութերի դեպքում նման արդյունքի հասնելու համար կարող է այլ մոտեցում պահանջվել։ Ցանկալի որակն ապահովելու համար դետալի նախագծողները պետք է հասկանան, թե ինչպես է նյութը փոխազդում մակերևույթի հարդարման հետ։
Պարամետրեր
Մակերևույթի հարդարման ավելի բարձր մակարդակը մեծացնում է գործիքավորման ծախսերը՝ մեխանիկական մշակման և փայլեցման լրացուցիչ ժամանակի պատճառով։ Արտադրանքի նախագծողները պետք է հավասարակշռեն գեղագիտական պահանջներն ու տնտեսական իրագործելիությունը՝ հաշվի առնելով, որ որոշ հարդարումներ պահանջում են ավելի բարդ և աշխատատար գործիքավորման գործընթացներ։
Կաղապարի գործիքային նյութը
Կաղապարի գործիքային նյութը որոշում է դրա երկարակեցությունն ու փոխանցվող մանրամասների մակարդակը։ Երկար արտադրական ցիկլերի կամ խիստ մանրամասն հարդարումների համար օգտակար է ամուր գործիքային պողպատը։ Երբ ծախսերի խնայողությունն առաջնային է, կարելի է օգտագործել ալյումինե կաղապարներ՝ հաշվի առնելով, որ դրանք կարող են ավելի արագ մաշվել կամ պողպատի համեմատ չապահովել նույն մանրամասնության մակարդակը։







