
Az elosztócsatornás fröccsöntés alapvető fontosságú a műanyag-fröccsöntési folyamatban: gyorsabb ciklusidőt, kevesebb anyagveszteséget és egyenletes alkatrészminőséget biztosít. Megfelelően integrált elosztócsatornák nélkül a szerszámkészítők és a műanyagalkatrész-gyártók elkerülhetetlenül kiegyensúlyozatlan áramlási útvonalakkal, növekvő selejtaránnyal és költséges leállásokkal szembesülnek.
Ez az útmutató bemutatja az elosztócsatornák két fő típusát, valamint a hibák megelőzéséhez szükséges legfontosabb tervezési szempontokat. Akár új szerszámbeszállítót keres, akár egy műanyag fröccsöntött alkatrész gyártási projektjét értékeli, a cikk segít kiválasztani az igényeinek megfelelő megoldást.
Fűtött elosztócsatornás rendszerek és vízelosztó rendszerek
Az elosztócsatorna-rendszerek megértéséhez érdemes két külön feladatra bontani őket:
- Az ömledék kezelése
- A szerszám hőmérsékletének szabályozása
Bár különböző anyagokkal dolgoznak, mindkettő kulcsfontosságú a kiváló minőségű fröccsöntéshez.
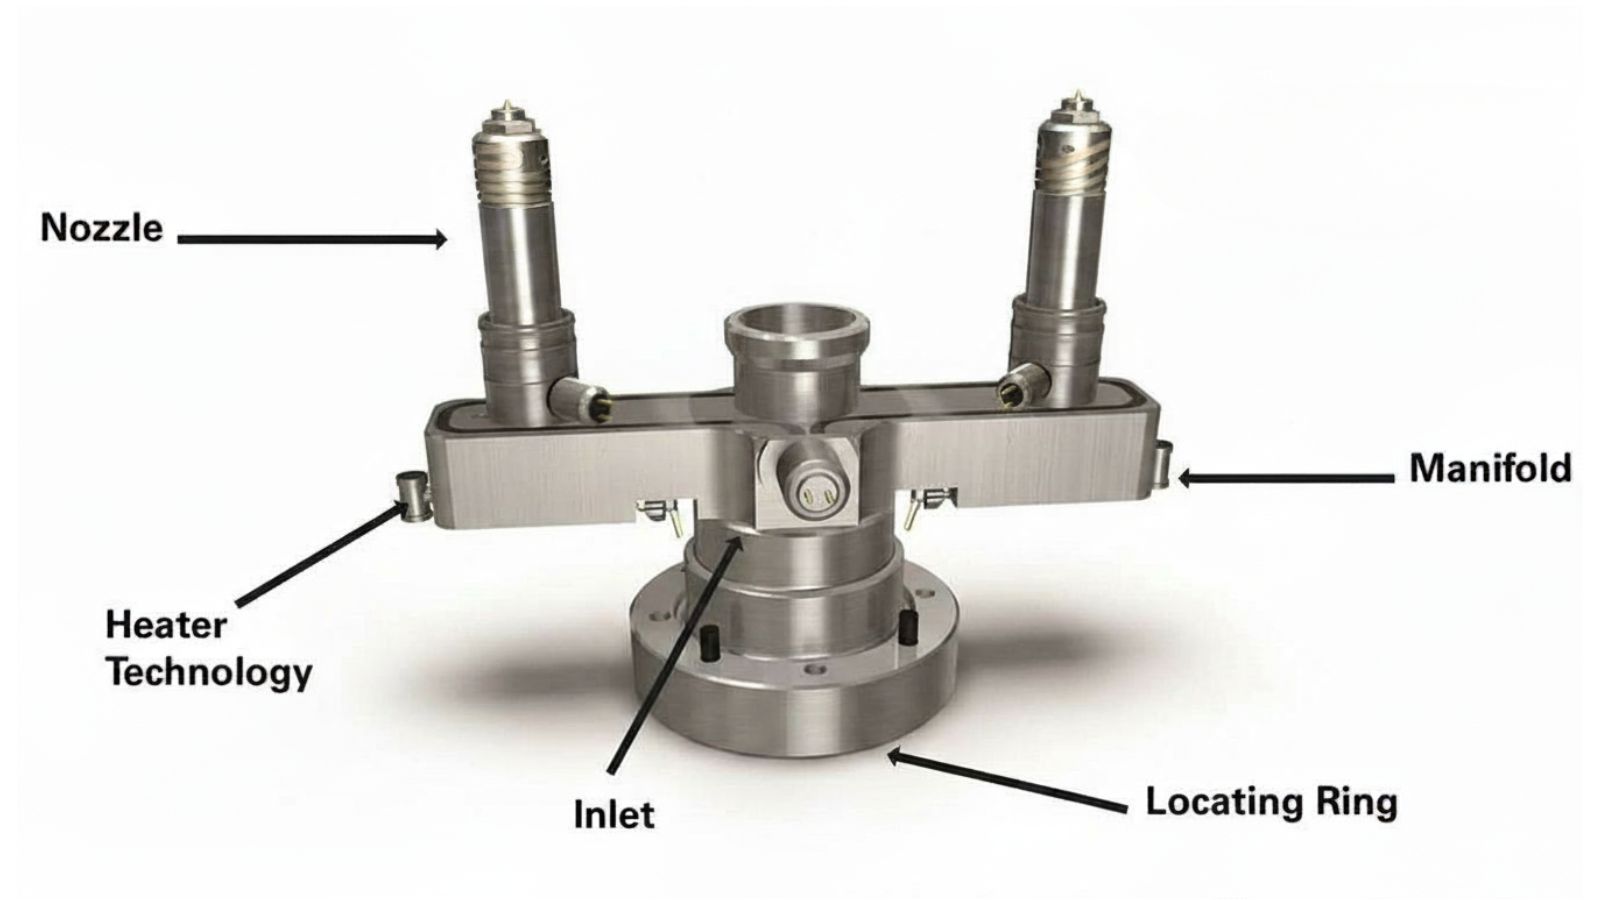
Az ömledék kezelése: a fűtött elosztócsatorna működése
A fűtött elosztócsatornás rendszer fűtött elosztóelemből és különálló fúvókákból áll. Beépített patronfűtőkkel és hőelemekkel tartja fenn a pontos hőmérsékletet.
Mivel hőszigetelve van a hűvösebb szerszámlapoktól, az elosztócsatorna nem melegszik túl, így védi a hőre lágyuló műanyagot, a gyantát vagy a polimert a lebomlástól, és megakadályozza a csatornák eltömődését.
A hőmérséklet kezelése: a vízelosztók működése
Míg a fűtött elosztócsatornák a műanyag továbbításáról gondoskodnak, a vízelosztók a hő elvezetését végzik. Hűtőtornyokból vagy folyadékhűtőkből vezetik a hideg vizet a szerszám belső járataiba, elvonják az olvadt műanyag hőjét, majd összegyűjtik a felmelegedett visszatérő vizet.
Ez az eljárás minden csatlakozónál egyenletes nyomást és áramlást biztosít, így garantálja a szerszám egyenletes hűtését. A műhelyben végzett munkák gyorsabbá és biztonságosabbá tétele érdekében a modern vízelosztók általában színkódoltak (kék a hideg betápláláshoz, piros a meleg visszatérő ághoz). Ez az egyszerű vizuális jelölés jelentősen csökkenti a csatlakoztatási hibák számát a gyors szerszámcserék során.
Gyors összehasonlítás
|
Jellemző
|
Fűtött elosztócsatorna
|
Vízelosztó
|
|---|---|---|
|
Elsődleges funkció
|
Folyékony műanyagot juttat az üregekbe
|
A szerszám hűtésének/fűtésének szabályozása
|
|
Kezelt közeg
|
Olvadt gyanta
|
Hűtött vagy fűtött víz
|
|
A hulladékra gyakorolt hatás
|
Nincs elosztócsatorna-hulladék
|
Minimális hatás
|
|
Elhelyezés
|
A szerszámban
|
Kívül (a szerszámon, a gépen vagy a hűtőegységen)
|
A nem megfelelő elosztócsatorna-integráció rejtett költségei: áramlási egyenetlenség és hibakockázatok
A fröccsöntő szerszám belsejében az elosztócsatorna-rendszerek látják el az anyag továbbításának és a hő szabályozásának központi feladatát. Ha a szerszámgyártó nem képes ezt a megoldást beépíteni a szerszámba, az áramlási útvonalak egyenetlenné válnak.
Ez az áramlási egyensúlyhiány azt eredményezi, hogy egyes üregek gyorsabban telnek meg vagy eltérő ütemben hűlnek le, ami négy gyakori hibához vezet:
- Rövid lövés: A nem megfelelő nyomás miatt az áramlási út végén az üregek nem telnek meg teljesen.
- Sorja: A beömlő közelében lévő, túlnyomásos üregekből kiszivárgó felesleges műanyag.
- Vetemedés: A kilökés után meghajló vagy deformálódó alkatrészek oka az egyenetlen hűlés.
- Méreteltérés: Az alkatrészek méretének eltérése egy többüreges szerszámon belül.
A kiváló minőségű elosztócsatornák megtérülése: nagyobb átbocsátóképesség és kevesebb hulladék
Az elosztócsatorna-rendszer teljesítménye közvetlenül megmutatkozik a selejtarányban, a ciklusidőben és a gyártási volumenben. Ezek mérhető eredmények, amelyek hatással vannak minden műanyag-fröccsöntési művelet nyereségességére.
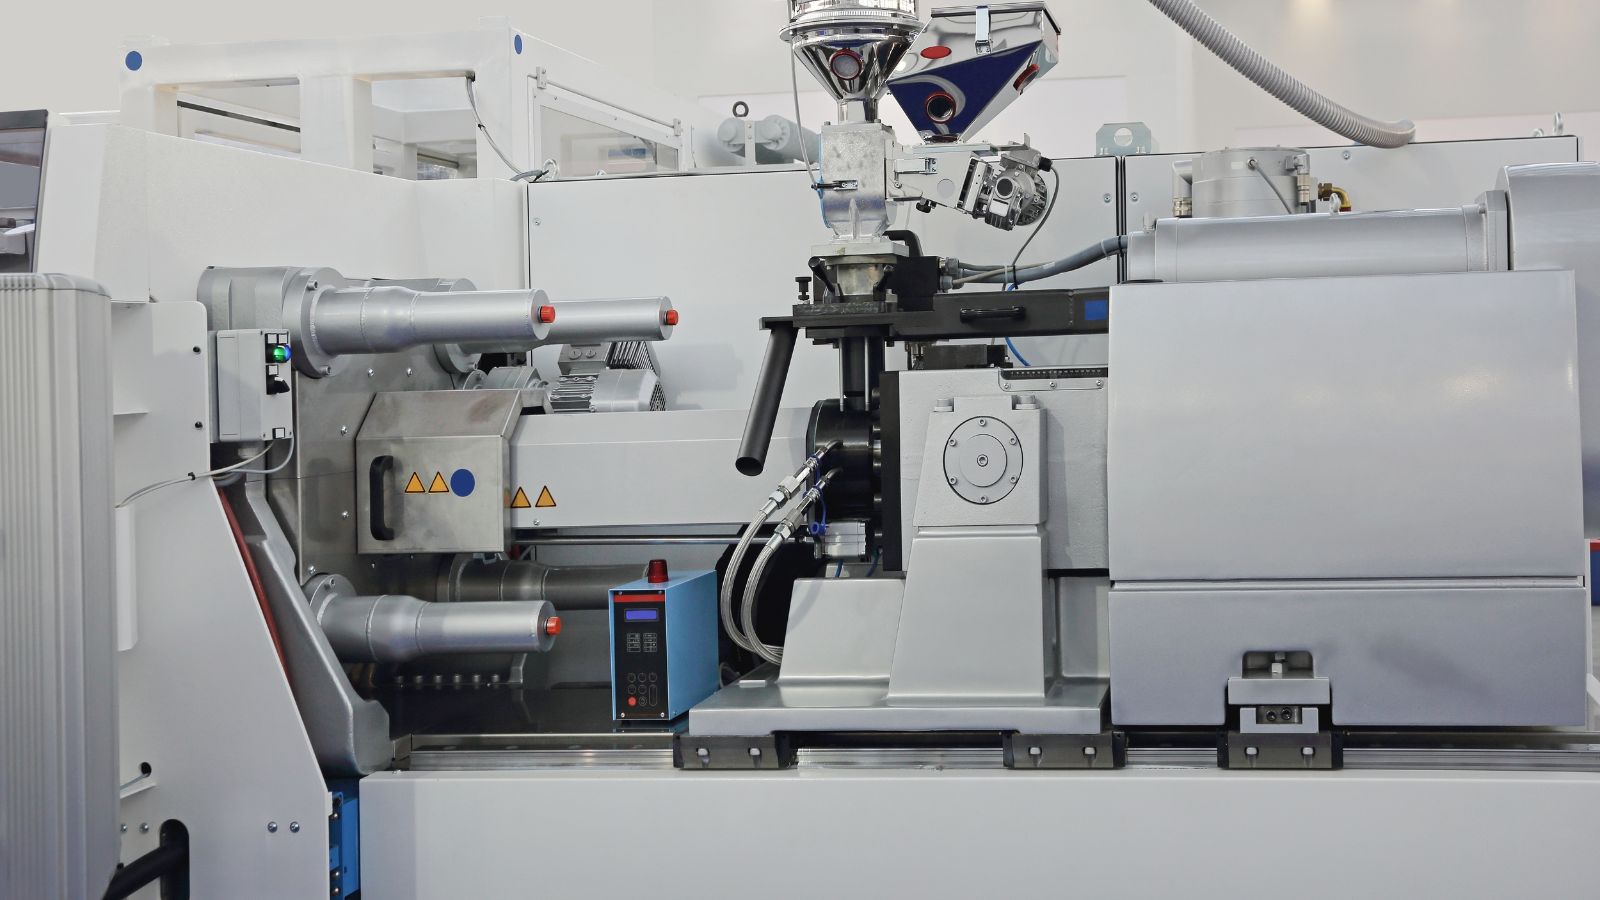
A selejt csökkentése és az alkatrészek egyenletességének javítása
A fűtött elosztócsatornás rendszerek kiküszöbölik a hidegcsatornás szerszámok minden lövésnél keletkező, megszilárdult elosztócsatornáját. Ez önmagában az alkatrész méretétől és az elosztócsatorna geometriájától függően 10–30 százalékkal csökkentheti az anyagveszteséget.
Az anyagmegtakarításon túl a kiegyensúlyozott elosztócsatorna-rendszerek minden üreg egyenletes feltöltésével javítják az alkatrészek minőségét. Az egyenletes töltés csökkenti:
- Az alkatrészek közötti súlykülönbséget
- Az olyan felületi hibákat, mint a folyásnyomok és a hegesztési vonalak
- Az egy lövésen belüli méreteltéréseket
A ciklusidő rövidítése a stabilitás feláldozása nélkül
A gyorsabb ciklusidő két tényezőből adódik:
- A fűtött elosztócsatornás rendszereknél nem kell lehűteni és kilökni a megszilárdult elosztócsatornát, így ciklusonként másodpercek takaríthatók meg.
- A megfelelően kiegyensúlyozott áramlású vízelosztókegyenletesen hűtik a szerszámot, így az alkatrész gyorsabban szilárdul meg vetemedés nélkül.
A ciklusidő akár egy másodperces csökkentése is több ezer további alkatrészt jelenthet hetente egy nagy teljesítményű fröccsöntő rendszerben.
Miért fontosak a fűtött elosztócsatornák a nagy volumenű műanyaggyártásban?
Nagy volumenű gyártásnál a fűtött elosztócsatornás rendszerek gyorsan megtérülnek. A fűtött elosztócsatornába történő kezdeti beruházást ellensúlyozza:
| Előny | Hatás |
|---|---|
| Nincs elosztócsatorna-hulladék | Alacsonyabb anyagköltség alkatrészenként |
| Gyorsabb ciklusok | Nagyobb műszakonkénti termelés |
| Kevesebb utómunka | Kevesebb munkaerő szükséges a sorjázáshoz és az újraőrléshez |
| Egyenletes minőség | Kevesebb selejtes alkatrész |
A fűtött elosztócsatornák alapfelszerelésnek számítanak az olyan iparágakban, mint az autóipar, a csomagolóipar és az orvostechnikai eszközök gyártása, ahol több millió egyforma alkatrészt kell megbízhatóan előállítani.
Telepítés, felügyelet és karbantartás
A megfelelő működéshez a jól megtervezett elosztócsatorna-egységeket szakszerűen kell telepíteni és karbantartani. A szállítótól kapott szerszámok üzembe helyezése után a fröccsöntőknek szabványosított eljárásokat kell követniük a csatlakoztatásra, a felügyeletre és a szervizintervallumokra vonatkozóan.
Tömlők, csatlakozások és szivárgásmegelőzés
A vízelosztó-rendszerek tömlőkkel kötik össze az elosztócsatorna-csatlakozóit a fröccsöntő szerszám hűtőjárataival. A gyakori csatlakozótípusok közé tartoznak az NPT-szerelvények, a gyorscsatlakozók és a tömlőcsonkok.
A szivárgás megelőzésének alapja a megfelelő méretezés. A túl kicsi tömlők korlátozzák az áramlást, a túlhúzott csatlakozások pedig megrepeszthetik a szerelvényeket. A színkódolt csatlakozókkal és egyenletes kiosztással kialakított elosztócsatornák csökkentik a csatlakoztatási hibákat, rendezetten tartják a tömlőket, és megakadályozzák, hogy azok a műhely padlóján heverjenek, ezáltal a munkavégzés biztonságát is javítják.
Az áramlásmérő használata a hűtési teljesítmény ellenőrzésére
Az egyes elosztócsatorna-körökre szerelt áramlásmérő valós idejű adatokat szolgáltat a vízáramlás sebességéről, a nyomásról és a hőmérsékletről. Így a problémák még azelőtt észlelhetők, hogy hatással lennének az alkatrészek minőségére.
Az áramlásmérővel észlelhető gyakori problémák:
- Elzáródott vagy beszűkült hűtővezetékek a vízkőlerakódás miatt
- Alacsony áramlási sebesség meghibásodó szivattyú vagy elzárt szelep miatt
- Hőmérséklet-eltérés amely hűtőegység-meghibásodásra utal
Az automatikus riasztórendszerek figyelmeztethetik a kezelőket, ha az értékek kívül esnek az előre beállított tartományokon, így megakadályozható, hogy a hibás alkatrészek a további gyártási folyamatokba kerüljenek.
Szervizelés és szerszámcsere megtervezése
Az egyedi fröccsöntéssel foglalkozó üzemekben gyakori a szerszámcsere. A gyorscsatlakozókkal és szabványosított csatlakozókiosztással rendelkező elosztócsatorna-egységek jelentősen felgyorsítják a szerszámcserét.
A karbantartási ütemtervnek tartalmaznia kell a tömítések, szelepek és tömlőcsatlakozások rendszeres ellenőrzését. A fűtött elosztócsatornákat a gyanta típusától és az üzemórák számától függő időközönként tisztítani kell, a fűtőelemeket pedig ellenőrizni. A vízelosztókat vízkőteleníteni kell, ha az ásványi lerakódások akadályozzák az áramlást.
Útmutató az elosztócsatorna-rendszerek kiválasztásához és értékeléséhez
A megfelelő elosztócsatorna-rendszer kiválasztásakor a gyártási célokat szigorú műszaki követelményekkel kell összehangolni. A szerszámot megrendelő félként már előre meg kell adnia a megfelelő konfigurációt, a szerszámgyártó tervét pedig alaposan értékelnie kell a DFM (gyárthatósági tervezés) felülvizsgálata során.
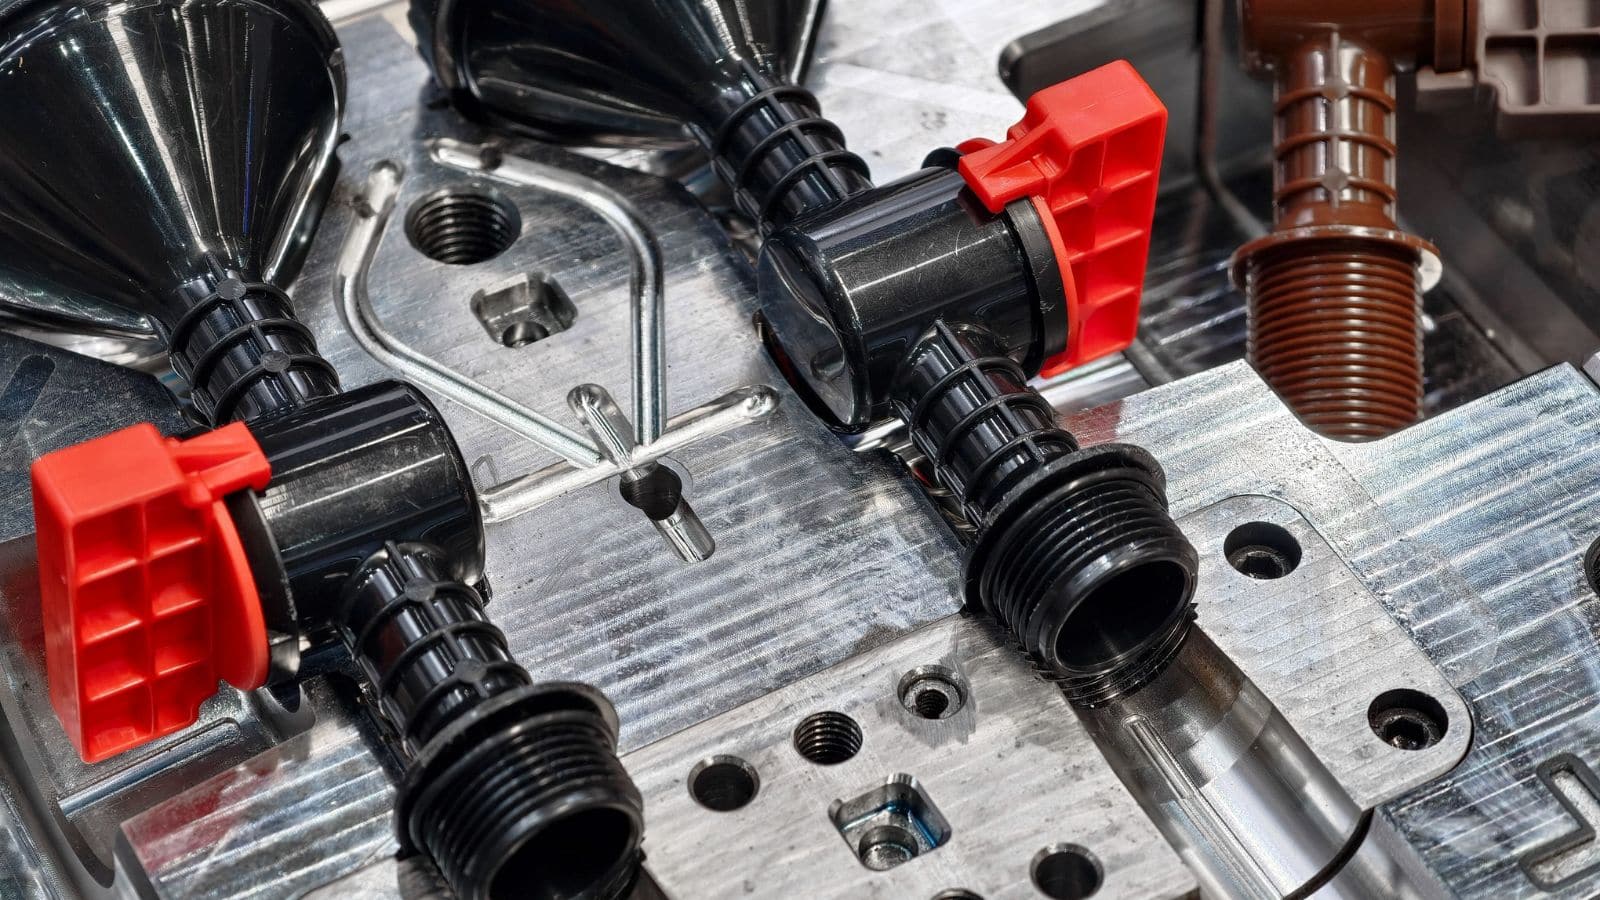
1. lépés: Igazítsa a konfigurációt a gyártási céljaihoz
A tervek áttekintése előtt szűkítse a lehetséges elosztócsatorna-kialakításokat a gyártási volumen, a gyanta típusa és a költségkeret alapján.
- Szabványos, katalógusból rendelhető elosztócsatornák: Költséghatékony megoldások rövid átfutási idővel. Közepes volumenű gyártáshoz és szabványos hűtési igényekhez ideálisak.
- Egyedi gyártású elosztócsatornák: Nélkülözhetetlenek magas hőmérsékleten feldolgozott gyantákhoz (300°F+), szokatlan hűtési elrendezésekhez vagy közvetlen szerszámra szereléshez.
|
Projekt terjedelme és volumen
|
Javasolt elosztócsatorna-megoldás
|
|---|---|
|
Kis volumen / prototípusok
|
Hidegcsatornás rendszer + szabványos vízelosztók
|
|
Közepes volumen / közepes összetettség
|
Szabványos fűtött elosztócsatorna + gyorscsatlakozós vízelosztók
|
|
Nagy volumen / szűk tűrések
|
Egyedi fűtött elosztócsatorna (független zónákkal) + egyedi, közvetlenül szerelhető hűtés + áramlásfelügyelet
|
|
Nagy termékválaszték (gyakori szerszámcserék)
|
Gyorscsatlakozós, színkódolt vízelosztók a szerszámcsere miatti állásidő jelentős csökkentésére
|
2. lépés: Követelje meg ezt a 3 tervezési szempontot Tényezők a DFM során
A megfelelő konfiguráció kiválasztása után az elosztócsatorna belső kialakítása határozza meg a szerszám élettartamát. Érdemes ellenőrizni, hogyan kezeli a beszállító ezt a három kritikus tényezőt:
- „Természetesen kiegyensúlyozott” áramlási út: A központi beömlőtől az egyes fúvókákig vezető útnak pontosan azonos hosszúságúnak és átmérőjűnek kell lennie. Ez megelőzi az egyenetlen töltést és az alkatrészek súlyának ingadozását.
- Független hőmérséklet-szabályozási zónák: Minden fúvókazónának saját fűtőbetéttel és hőelemmel kell rendelkeznie, így elkerülhetők a hideg pontok (eltömődött beömlők) és a forró pontok (megégett műanyag).
- Prémium anyagminőség és nyomásállóság: A forrócsatornás elosztókat kiváló minőségű szerszámacélból vagy ötvözetekből kell megmunkálni, így kiküszöbölhető a belső szivárgás és a szerszám idő előtti meghibásodásának kockázata.
3. lépés: Tegye fel a megfelelő kérdéseket rendelés előtt
Végül győződjön meg arról, hogy a beszállító hosszú távon is támogatni tudja a szerszámot. A megrendelés leadása előtt tisztázza a következő működési részleteket:
- A cserealkatrészek (tömítések, fűtőbetétek, hőelemek) raktárról könnyen beszerezhetők, vagy egyedi termékek, amelyekre hosszú a szállítási idő?
- Tud a beszállító szimulált áramlási adatokat biztosítani ehhez a konkrét csatornakialakításhoz?
- Mekkora az elosztóanyag pontos hőmérséklet- és nyomásállósága?
Ha az elosztórendszert az Ön gyártási környezetéhez igazítja, és magas tervezési követelményeket támaszt a beszállítóval szemben, az alkatrészek minősége tartósan magas marad. Megfelelő kialakítás esetén az elosztók rejtett szerszámköltség helyett hosszú távú versenyelőnnyé válnak.







