
Az átviteli öntés olyan gyártási eljárás, amelyben az előmelegített polimeranyagot zárt formába préselik.
Az eljárás során először előre kimért mennyiségű anyagot helyeznek egy átviteli kamrába, más néven átviteli üstbe. Ezután addig melegítik, amíg folyóssá nem válik.
Amikor az anyag eléri a kívánt állapotot, nyomás hatására csatornákon – úgynevezett beömlőcsatornákon – keresztül a forma üregébe jut. Ez a módszer lehetővé teszi az anyag formaüregbe történő beáramlásának pontos szabályozását.
Az átviteli öntés története és fejlődése
Az átviteli öntés akkor jelent meg, amikor a gyártóknak pontosabb módszerekre volt szükségük összetett műanyag alkatrészek előállításához. A kompressziós öntésből fejlődött ki: az anyagáramlás és az alkatrészek egyenletességének javítása érdekében átviteli üsttel és beömlőcsatornákkal egészült ki.
Az eljárás a 20. század közepén vált népszerűvé, amikor az elektronikai és fogyasztási cikkek gyártása egyre összetettebb műanyag alkatrészeket igényelt. A korai alkalmazások főként olyan elektromos alkatrészek előállítására irányultak, amelyeknél kulcsfontosságú volt a pontos méret.
Az idő múlásával a berendezések egyre automatizáltabbá váltak, a kézi műveleteket számítógépes vezérlés váltotta fel. A modern átviteli öntőgépek pontos hőmérséklet-szabályozást, nyomásvezérlést és ciklusidő-beállítást kínálnak.
A mai rendszerekkel szűk tűrésű, összetett geometriájú alkatrészek is gyárthatók, amelyek korábban nem voltak előállíthatók.
Az átviteli öntéshez használt anyagok
Hőre keményedő polimerek
Ezek az anyagok folyékony vagy félszilárd gyantaként indulnak, majd melegítés hatására véglegesen megkeményednek. A hőre lágyuló műanyagokkal ellentétben a hőre keményedő anyagok kikeményedés után nem olvaszthatók meg újra.
A népszerű hőre keményedő anyagok közé tartoznak:
- Epoxigyanták: kiválóan alkalmasak elektronikai alkatrészekhez, köszönhetően szigetelő tulajdonságaiknak
- Poliuretán: jó rugalmasságot és vegyszerállóságot biztosít
- Fenolgyanták: kiváló hőállóságot és méretstabilitást nyújtanak
Hőre lágyuló gyanták
Bár az átviteli öntésnél ritkábban használják őket, a hőre lágyuló gyanták is alkalmazhatók, ha bizonyos tulajdonságokra van szükség. A hőre keményedő anyagokkal ellentétben ezek újra megolvaszthatók és felhasználhatók.
Két népszerű, átviteli öntéshez is jól használható hőre lágyuló műanyag:
- Polipropilén: jó folyási tulajdonságokat és vegyszerállóságot kínál
- Polikarbonát: kiváló ütésállóságot és optikai tisztaságot biztosít
Kompozit anyagok
A kompozit anyagok polimergyantákat erősítő szálakkal vagy töltőanyagokkal kombinálnak a teljesítmény javítása érdekében. A hagyományos polimerekhez képest kedvezőbb szilárdság/tömeg arányt kínálnak.
Gyakori erősítőanyagok:
Üvegszálak: növelik a szerkezeti merevséget és a méretstabilitást Szénszálak: kis tömeg mellett rendkívüli szilárdságot biztosítanak Ásványi töltőanyagok: javítják a hőállóságot és csökkentik a költségeket
Ha speciális tulajdonságokra, például elektromos vezetőképességre vagy lángállóságra van szükség, adalékanyagok keverhetők az alapgyantához. A korom hozzáadásával például elektromosan vezető alkatrészek készíthetők.
A kompozitok különösen értékesek a repülőgépiparban és az autóiparban, ahol fontos a tömegcsökkentés és a szilárdság. Az anyagok egyedi igényekhez igazíthatók többek között a hőtágulás, a lángállóság vagy az UV-stabilitás tekintetében.
Az átviteli öntés folyamata
Az anyagok előkészítése
Első lépésként ki kell választani a projekthez megfelelő öntőanyagot.
Pontosan ki kell mérni az alkatrészhez szükséges anyagmennyiséget. Ezt adagolási mennyiségnek vagy töltettömegnek nevezik. Ha túl kevés az anyag, az alkatrész nem készül el teljesen, ha pedig túl sok, sorja és hulladék keletkezik.
Öntőberendezés
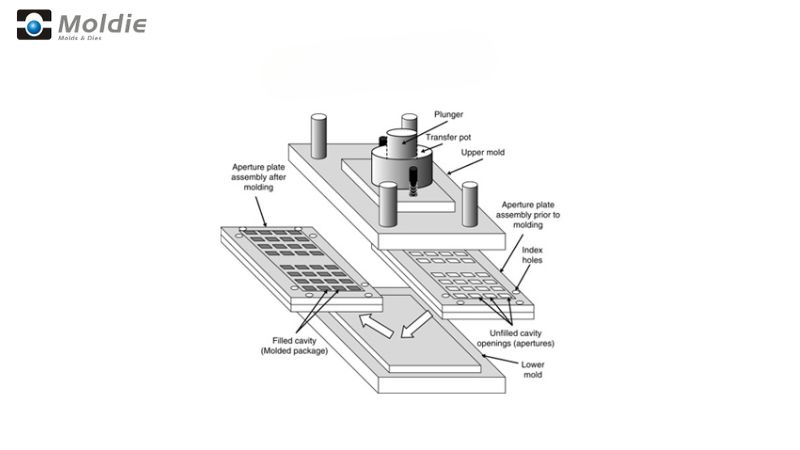
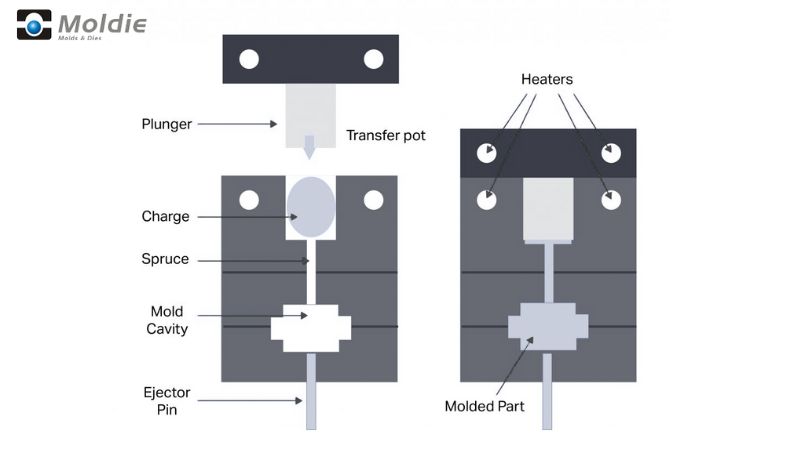
Az átviteli öntőberendezés több fontos részből áll. A fő alkotóelemek az átviteli üst, ahová először az anyag kerül, a dugattyú és a formaüreg.
Az átviteli üst a szerelvény tetején helyezkedik el. Ide kerül az előre kimért anyagadag, mielőtt a formaüregbe préselik.
Az átviteli üstöt beömlőcsatornák és beömlőnyílások kötik össze a formaüreggel. Ezeken keresztül áramlik az anyag, kialakításuk pedig befolyásolja, mennyire tölti ki megfelelően a formát.
Miután az anyagot az átviteli üstbe töltötték, megkezdődik a melegítés. Az anyagnak el kell érnie egy meghatározott hőmérsékletet – a keveréktől függően általában 300–400°F-ot.
Melegítés közben az anyag folyékonyabbá válik. Ezután a dugattyú nyomást fejt ki rá – jellemzően 1,000–10,000 psi-t –, és a beömlőcsatornákon keresztül a formaüregbe préseli.
Az egyenletes formafeltöltéshez állandó nyomásra van szükség. A túl alacsony nyomás üregeket vagy hiányosan elkészült alkatrészeket eredményezhet.
A folyamat teljes ideje alatt fenn kell tartani a hőmérsékletet. A megfelelő anyagáramlás és a kezdeti kikeményedés érdekében gondosan szabályozzák a forma hőmérsékletét.
Kikeményedés és kilökés
A kikeményedési idő az anyagtól és az alkatrész vastagságától függően változik. Néhány másodperctől akár több percig is tarthat.
A kikeményedés után a forma kinyílik, a kilökőcsapok pedig kitolják a kész alkatrészt. Ekkorra az alkatrész teljesen megkeményedett, és megtartja az alakját.
A kilökés után el kell távolítani az alkatrészről a felesleges anyagot, vagyis a sorját. Ez a forma két felének találkozásánál, az osztósíknál keletkezik.
Az átviteli öntés alkalmazásai
Elektromos alkatrészek
Számos elektromos csatlakozó, dugó és kapcsoló készül átviteli öntéssel. Az eljárás lehetővé teszi a fémérintkezők pontos beillesztését, miközben megőrzi az elektromos szigetelést.
A sorkapcsok és kötődobozok gyártásánál is előnyös ez az eljárás. A nagy nyomás biztosítja az összetett formaüregek teljes kitöltését, így megbízható, egyenletes méretű alkatrészek készülnek.
Gyakori elektromos alkalmazások:
- Félvezető-tokozás
- Elektromos szigetelők
- Megszakító-alkatrészek
- Csatlakozóházak
Autóipari alkatrészek
A motorháztető alatti alkatrészeknek, például az érzékelőknek, gyújtásmoduloknak és vezérlőegységeknek szükségük van az eljárás által biztosított hőállóságra és méretstabilitásra.
Az átviteli öntés autóipari tömítések és szigetelések készítésére is alkalmas. Ezeknek az alkatrészeknek pontos méretűnek kell lenniük, hogy megakadályozzák a szivárgást, miközben ellenállnak a szélsőséges hőmérsékletnek és a vegyi anyagoknak.
Az utastér olyan elemei, mint a gombok, fogantyúk és kapcsolók szintén ezzel a módszerrel készülnek. Az eljárás lehetővé teszi a betétes öntést: ilyenkor a fém alkatrészeket a formaüregbe helyezik, majd körülveszi őket az öntőanyag.
Fontos autóipari alkalmazások:
- Érzékelőházak
- Motorvezérlő alkatrészek
- Fékrendszer-alkatrészek
- Elektromos elosztóalkatrészek
Orvostechnikai eszközök
A sebészeti műszerek gyártásánál előnyös az átviteli öntés, mert pontos méretű, ergonomikus fogantyúk készíthetők vele. Az eljárás biztosítja az orvosi alkalmazásokhoz szükséges egyenletes minőséget.
Az implantálható eszközök és a diagnosztikai berendezések alkatrészei megkövetelik az átviteli öntés által biztosított nagy pontosságot.
Orvostechnikai alkalmazások:
- Sebészeti eszközök fogantyúi és alkatrészei
- Diagnosztikai berendezések alkatrészei
- Implantátumok alkatrészei
- Gyógyszeradagoló eszközök alkatrészei
Az átviteli öntés előnyei
Pontosság és összetett formák
Az átviteli öntés kiválóan alkalmas éles szélekkel és összetett kialakítással rendelkező alkatrészek gyártására. Más öntési módszerekhez képest sokkal finomabb részletek érhetők el vele. Ezért ideális olyan termékekhez, amelyeknél különösen fontosak a pontos méretek.
Az átviteli öntés során minimális sorja keletkezik az alkatrészek szélein. A mikrocsiszolt szellőzőnyílások csökkentik a túlfolyás szükségességét, így szinte sorjamentes alkatrészek készülnek. Ez kevesebb időt és pénzt igénylő utólagos megmunkálást jelent.
Ha összetett formákra és szűk tűrésekre van szükség, az átviteli öntés egyenletes eredményt biztosít. A szabályozott nyomáseloszlás révén a formaüreg egyenletesen telik meg, még a kis, részletgazdag területeken is.
Hatékony anyagfelhasználás
Az átviteli öntés bizonyos alternatív eljárásokhoz képest kevesebb anyagveszteséggel jár. A ciklusonként felhasznált anyag pontos kimérése segít minimalizálni a felesleget.
Az eljárással jobban szabályozható az anyagáramlás. Ennek köszönhetően kiszámíthatóbb az eredmény, és kevesebb selejt keletkezik a gyártás során.
A nagy üregszámú formákkal egy ciklusban több alkatrész is készíthető, ami javítja az anyagfelhasználás hatékonyságát. Ugyanannyi alapanyagból több késztermék állítható elő.
Kihívások és szempontok
A folyamat szabályozása és optimalizálása
A hőmérséklet szabályozása kulcsfontosságú. Ha túl magas, az anyag túl gyorsan kikeményedhet, és nem tölti ki teljesen a formát. Ha túl alacsony, előfordulhat, hogy nem folyik megfelelően.
Az átviteli sebesség is nagyon fontos. Ha az anyag túl gyorsan halad, levegő szorulhat bele, és üregek keletkezhetnek a késztermékben. Ha túl lassan halad, az anyag a forma megtelése előtt idő előtt kikeményedhet.
Az anyagok megfelelő előmelegítése segít elkerülni ezeket a problémákat.
Tervezési korlátok
A falvastagságot gondosan meg kell tervezni. Ha túl vékony, az anyag nem folyik megfelelően. Ha túl vastag, hosszabb ciklusidőre és esetleges zsugorodási problémákra kell számítani.
A betétek elhelyezése különös figyelmet igényel. A rosszul pozicionált fém betétek repedést, vetemedést vagy gyenge pontokat okozhatnak a kész alkatrészekben.
Az átviteli öntésnél méretkorlátozásokkal is számolni kell. A nagyon nagy alkatrészek a berendezések korlátai és az egyenetlen nyomáseloszlás miatt nem feltétlenül gyárthatók ezzel a módszerrel.
Átviteli öntés és kompressziós öntés összehasonlítása
A kompressziós öntés egyszerűbb, de kevésbé szabályozható vele az anyagáramlás. Az átviteli öntés előmelegítéssel és szabályozott nyomással javít ezen, így a formaüregek egyenletesebben tölthetők meg.
Az átviteli fröccsöntés kiválóan alkalmas:
- Betétes alkatrészek készítésére
- Összetett formák gyártására szűk tűrésekkel
- Hőre keményedő anyagok feldolgozására
- A végtermékben rekedt levegő mennyiségének minimalizálására
A módszernek azonban vannak korlátai is. A kompressziós formázáshoz képest több anyaghulladék keletkezik a beömlőcsatornákban és az átviteli kamrában. A ciklusidő is hosszabb, mint a fröccsöntésnél, ezért kevésbé alkalmas nagy sorozatú gyártásra.
| Szempont | Átviteli fröccsöntés | Kompressziós formázás |
|---|---|---|
| Folyamat | Az anyagot előmelegítik, majd nyomás alatt egy zárt szerszámba préselik. | Az anyagot közvetlenül egy nyitott szerszámba helyezik, amelyet ezután lezárnak és felmelegítenek. |
| Szerszám kialakítása | Kétrészes szerszámot használ kamrával, dugattyúval és beömlőcsatornákkal. | Egyszerű, kétrészes szerszámot használ beömlőcsatornák nélkül. |
| Anyagelhelyezés | Az anyagot egy külön kamrába helyezik, majd onnan továbbítják a szerszámüregbe. | Az anyagot közvetlenül a szerszámüregbe helyezik. |
| Nyomás alkalmazása | Nagy nyomással juttatják az anyagot a szerszámba. | Nyomást alkalmaznak az anyag szerszámban történő tömörítéséhez. |
| Ciklusidő | Az előmelegítésnek és a hatékony anyagáramlásnak köszönhetően általában gyorsabb. | Lassabb, mivel az anyagnak a szerszámban kell felmelegednie és kikeményednie. |
| Anyagveszteség | A beömlőcsatornák és a beömlőcsonkok miatt nagyobb anyagveszteség. | Minimális anyagveszteség, mivel az anyagot közvetlenül a szerszámba helyezik. |
| Az alkatrészek összetettsége | Összetettebb, aprólékos, finom részletekkel rendelkező alkatrészekhez alkalmas. | Egyszerűbb, kevésbé részletgazdag alkatrészekhez megfelelőbb. |
| Gyártási volumen | Közepes és nagy gyártási volumen esetén ideális. | Kis és közepes gyártási volumenhez alkalmas. |
| Anyagtípusok | Jól használható hőre keményedő műanyagokkal, gumival és egyes kompozitokkal. | Elsősorban hőre keményedő műanyagokhoz és gumihoz használják. |
Gyakran ismételt kérdések
Hogyan működik az átviteli fröccsöntés gumitermékek esetén?
Gumi átviteli fröccsöntésekor egy előre kimért gumikeveréket helyeznek az átviteli kamrába. Hő és nyomás hatására a gumi meglágyul.
A meglágyult anyagot ezután csatornákon keresztül a szerszámüregbe préselik. Ez a módszer biztosítja az összetett formájú szerszámüregek egyenletes kitöltését.
A gumi a felhevített szerszámban vulkanizálódik, és felveszi a késztermék alakját, mielőtt a szerszám kinyílik, és az alkatrész eltávolíthatóvá válik.
Milyen tényezőket érdemes figyelembe venni átviteli fröccsöntő gép választásakor?
A gép kiválasztásakor figyelembe kell venni az alkatrész méretét és összetettségét. A nagyobb vagy részletgazdagabb alkatrészekhez megfelelő kapacitású gépre van szükség.
A konkrét anyaghoz szükséges záróerő szintén fontos tényező. A különböző polimerek eltérő nyomást igényelnek.
A gyártási volumen is számít: nagyobb volumen esetén megérheti automatizáltabb vagy nagyobb kapacitású berendezést választani.
Miben különbözik az átviteli fröccsöntés a kompressziós formázástól a folyamat és az alkalmazások tekintetében?
Az átviteli fröccsöntés során az anyagot egy külön kamrában előmelegítik, majd a szerszámüregbe továbbítják. A kompressziós formázásnál az anyagot közvetlenül a nyitott szerszámba helyezik.
Az átviteli fröccsöntéssel általában egyenletesebb minőségű alkatrészek készíthetők, és kevesebb légzárvány keletkezik, mint a kompressziós formázásnál.
Az átviteli fröccsöntés összetett, aprólékos részletekkel rendelkező alkatrészekhez alkalmasabb, míg a kompressziós formázás egyszerűbb, nagyobb alkatrészekhez ideális.







