
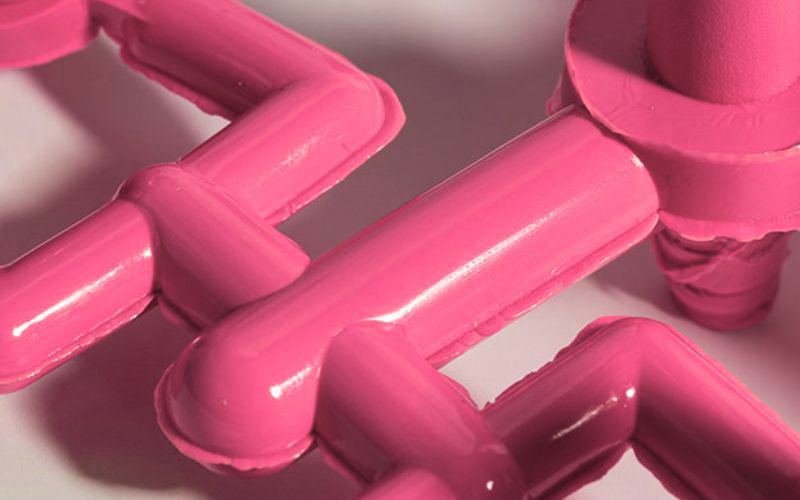
A sorja gyakori hiba a műanyaggyártásban, amely jelentősen ronthatja a termelés hatékonyságát. Amikor az olvadt műanyagot a szerszámüregbe fecskendezik, hogy alkatrészeket formázzanak belőle, gyakran a széleken is kiszivárog belőle valamennyi. Ez a felesleges műanyag, vagyis a sorja, vékony, nem kívánt réteget képez az öntött alkatrész körül. Ha nem kezelik, a sorja több gyártási ciklus alatt felhalmozódik, eltömíti a szerszám szellőzőnyílásait, és hibákat okoz a késztermékeken. A sorja kialakulása az optimális beömlőhelyek, az elosztócsatorna-rendszerek és a fröccsöntési paraméterek meghatározásával mérsékelhető. Ezzel a gyártók javíthatják a minőséget és csökkenthetik a hulladék mennyiségét.
Ez a cikk feltárja a sorjaképződés okait, és bemutatja, hogyan előzhető meg a probléma a fröccsöntés megkezdésekor.
Legfontosabb tudnivalók:
- A sorja a fröccsöntés során a szerszámból kiszivárgó felesleges műanyag, amely vékony peremeket képez az alkatrészeken.
- A sorja általában az osztósík hézagainál, a nem megfelelő szellőzés, a kis záróerő, az alacsony viszkozitás, a túltömörítés vagy a nagy fröccsnyomás miatt keletkezik.
- A sorja utómunkát igényel, hulladékot és szerszámkárosodást okoz, valamint alkatrészhibákhoz vezet, rontva a hatékonyságot.
- A megoldások közé tartozik a beömlőhely és az elosztócsatornák optimalizálása, a folyamatbeállítások finomhangolása, valamint sorjamentes szerszámok használata.
- A sorja megelőzéséhez megfelelő szerszámtervezésre és -alátámasztásra, helyes záróerőre és folyamatbeállításokra, valamint minőség-ellenőrzésre van szükség.
- Az iparági szabvány szerint a sorja vastagságát 0,1 mm alatt kell tartani, ami szigorú folyamatirányítást és finomhangolást igényel.
Bevezetés a fröccsöntési sorjaképződésbe
A műanyagok fröccsöntésével való ismerkedés során fontos megérteni, milyen hibák fordulhatnak elő a gyártásban. Az egyik gyakori probléma a fröccsöntési sorjaképződés. A sorja lényegében a szerszámüregből kiszivárgó felesleges műanyag, amely nem kívánt, vékony peremet képez az öntött alkatrész szélein.
Felmerülhet a kérdés, hogy mi okozza ezt. A sorja kialakulásának több oka lehet, és gyakran arra utal, hogy probléma van a fröccsöntési folyamattal vagy a szerszám kialakításával. A leggyakoribb okok közé tartoznak:
- Nem megfelelő záróerő: Ha nincs elegendő nyomás a szerszámfelek összezárásához, hézagok keletkezhetnek, amelyeken a műanyag kiszökik.
- A szerszám kopása vagy sérülése: Idővel a szerszám elkophat vagy megsérülhet, ami illesztési hibákhoz és sorjaképződéshez vezethet.
- Túl nagy fröccsöntési sebesség vagy nyomás: A túl nagy sebesség vagy nyomás hatására a műanyag az osztósík mentén kiszorulhat.
A műanyag alkatrészeken megjelenő sorja kezelése ijesztőnek tűnhet, mégis fontos a hatékony gyártás fenntartásához és a gyárthatóságot szem előtt tartó tervezéshez. A készterméknek esztétikusnak és hibátlanul működőnek kell lennie. A sorja nemcsak a megjelenést rontja, hanem a késztermékek illeszkedését és összeszerelhetőségét is befolyásolja.
A sorjaképződés okainak megértése és kezelése kulcsfontosságú a fröccsöntési folyamat optimalizálásához. Ezzel időt takaríthat meg, csökkentheti az anyagveszteséget, és megőrizheti a termék minőségét – ezek minden sikeres gyártási művelet alapvető elemei.
Tervezési és szerszámozási szempontok
A sorjához hasonló hibák megelőzéséhez a fröccsöntésre szánt termék tervezésekor különös figyelmet kell fordítani a szerszám kialakítására, az anyagáramlásra és az általános gyárthatóságra.
Szerszámkialakítás és osztósíkok
A szerszám kialakítása kulcsfontosságú, mivel az osztósík egyenetlenségei sorjaképződéshez vezethetnek. Ügyeljen a szerszámfelek pontos illeszkedésére, hogy a lehető legkisebb legyen a hézagok és az eltolódások esélye. Fordítson figyelmet a következőkre:
- Szoros tűrések: A nagy pontosság megakadályozza, hogy a gyanta kiszivárogjon a szerszámból.
- Sima felületek: Az osztósík felületeinek simának kell lenniük, hogy a szerszám megfelelően záródjon.
Anyagáramlás és viszkozitás
A fröccsöntőanyag áramlásának és viszkozitásának szabályozása döntő fontosságú. Néhány szempont, amit érdemes szem előtt tartani:
- Anyagtulajdonságok: Minden anyagnak saját viszkozitása van, amely befolyásolja az áramlást; válasszon a szerszám kialakításához megfelelő anyagot.
- Áramlásvizsgálat: A számítógépes áramlásvizsgálat előre jelezheti, hogyan tölti ki az anyag a szerszámot, így segíthet megelőzni a sorjaképződést.
Gyárthatóságra tervezés (DFM)
A sorjamentes fröccsöntéshez elengedhetetlen, hogy az alkatrészeket a gyárthatóságot szem előtt tartva tervezzék meg. Összpontosítson a következőkre:
- Kihúzási szögek: A megfelelő szögek megkönnyítik az alkatrész eltávolítását a szerszámból, és csökkentik a sorjaképződés kockázatát.
- Beömlőhely: A beömlőhely az esztétikától az alkatrész szerkezeti szilárdságáig számos tényezőt befolyásol. A megfelelő elhelyezés kulcsfontosságú.
A fröccsöntési folyamat paraméterei
A fröccsöntés során a végtermék minőségéhez elengedhetetlen a folyamatparaméterek pontos szabályozása. A hőmérséklet, a nyomás és a fröccsöntési sebesség határozza meg az előállított termék formázhatóságát, szilárdságát és megjelenését.
Hőmérséklet-szabályozás
A hőmérséklet szabályozása létfontosságú, mivel befolyásolja az anyag viszkozitását és a szerszámba jutó áramlását. A hengert és a fúvókát az adott anyag előírt hőmérsékleti tartományának megfelelően kell beállítani.
- Hengerhőmérséklet: Általában úgy állítják be, hogy az anyag megolvadjon és könnyen áramoljon, de ne bomoljon le.
- Fúvóka-hőmérséklet: Kissé alacsonyabb a henger hőmérsékleténél, hogy megelőzze az idő előtti megszilárdulást, amely hibákat okozhat.
Fröccsnyomás és záróerő
A fröccsnyomás juttatja az olvadt anyagot a szerszám minden részébe. A nyomásnak elég nagynak kell lennie a szerszám teljes kitöltéséhez, de nem lehet túlzott:
- Zárónyomás: Elég nagynak kell lennie ahhoz, hogy a befecskendezett anyag erejével szemben zárva tartsa a szerszámot, és megelőzze a sorjaképződést.
| Paraméter | Cél |
|---|---|
| Fröccsnyomás | Az anyagot a szerszámba préseli. |
| Zárónyomás | Fröccsöntés közben összetartja a szerszámfeleket. |
Az alábbiakban bemutatjuk az egyes nyomástípusok szerepét:
- Fröccsnyomás: Biztosítja az üreg teljes kitöltését és az alkatrész szerkezeti épségét.
- Zárónyomás: Ellensúlyozza a kifelé ható erőt, így megelőzi a szerszámfelek szétválását és a hibák kialakulását.
Fröccsöntési sebesség és utónyomás
Az anyag befecskendezési sebessége – vagyis a fröccsöntési sebesség – befolyásolja a termék egyenletességét és minőségét. A megfelelő sebesség egyenletes szerszámkitöltést biztosít és csökkenti a hibák számát. A kitöltés után az utónyomás kompenzálja az anyag hűlés közbeni zsugorodását, így a késztermék méretei megfelelőek maradnak.
| Szakasz | Hatás |
|---|---|
| Fröccsöntési sebesség | Meghatározza, milyen gyorsan telik meg a szerszámüreg. |
| Utónyomás | A fröccsöntés után is fenntartja a nyomást a megfelelő minőség érdekében. |
E paraméterek megértése és szabályozása jelentősen befolyásolja a fröccsöntési folyamat hatékonyságát és az előállított termékek minőségét.
A sorjaképződés okai és megelőzése
A fröccsöntési sorja problémájának kezeléséhez elengedhetetlen az okok megértése, hogy hatékonyan megelőzhessük a kialakulását. Így őrizheti meg a fröccsöntött alkatrészek épségét, ha a legfontosabb problémákra összpontosít.
Gyakori okok azonosítása
Környezeti szennyeződések: A por és a törmelék megakadályozhatja, hogy a szerszám az osztósíknál teljesen összezáródjon, így az olvadt műanyag kiszökhet.
Szerszámproblémák:
- Az osztósík illeszkedési hibái: Ez akkor fordul elő, ha a szerszám két fele nem illeszkedik tökéletesen egymáshoz.
- Elhasználódott szerszámelemek: Idővel a szerszám alkatrészei elkophatnak, ami elősegíti a sorja kialakulását.
A szerszám tökéletlenségei és az osztósík illeszkedési hibái a sorjaképződés elsődleges okai. A rendszeres karbantartás és a szerszámelemek körültekintő kezelése elengedhetetlen e problémák megelőzéséhez.
Hatékony szellőztetési és tömítési megoldások
Szellőzők elhelyezése és mérete:
- A levegő távozásának elősegítése érdekében a szellőzőket az áramlási útvonalak végén helyezze el.
- Ügyeljen a szellőzők megfelelő méretezésére: ha túl kicsik, nem hatékonyak, ha túl nagyok, a műanyag is kijuthat rajtuk.
Tömítőelemek:
- Rendszeresen ellenőrizze az O-gyűrűk és tömítések kopását és sérüléseit.
- Használjon olyan megfelelő anyagokat, amelyek ellenállnak a folyamat során fellépő hőmérsékletnek és nyomásnak.
Az olvadt műanyag áramlásának szabályozásához elengedhetetlen a megfelelő szellőztetés és tömítés. Ha hatékonyan lehetővé teszi a levegő távozását a szerszámüregből, megelőzheti a sorjaképződéshez vezető nyomás felhalmozódását.
Záróerő és záróerő-tonna optimalizálása
- Záróerő: Állítsa be a záróerőt úgy, hogy a szerszám az injektálás során zárva maradjon.
- Záróerő-tonna: Nagyobb záróerő-tonnával ellensúlyozható a szerszámfeleket szétfeszítő erő.
A záróerőt és a záróerő-tonnát az alkalmazott anyaghoz és a szerszám kialakításához igazítsa. Az alacsony záróerő sorjához vezethet, mert előfordulhat, hogy a szerszámfelek nem szorulnak össze eléggé a beáramló anyag erejével szemben. Fontos megtalálni az egyensúlyt: a túl nagy nyomás károsíthatja a szerszámot, a túl kicsi pedig hibákhoz vezethet.
A fröccsöntési sorja megszüntetésének módjai
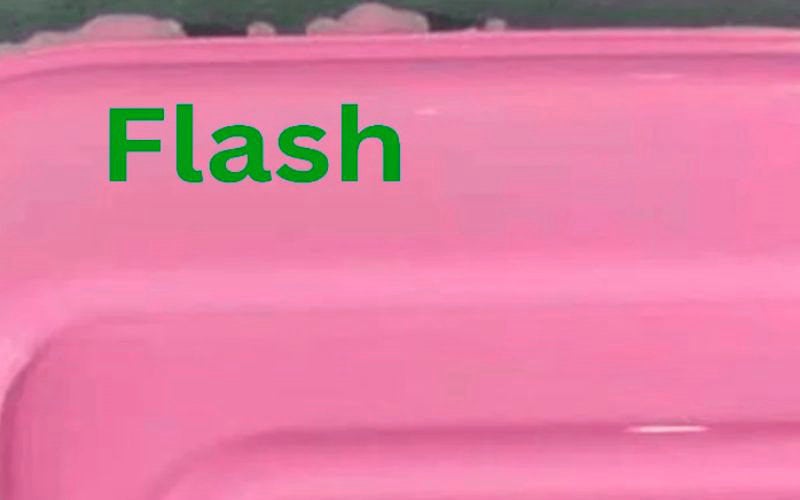
A fröccsöntés során megjelenő sorja gyakran a fröccsöntési folyamat problémájára utal: a felesleges anyag kijut a szerszámüregből, és nem kívánt peremeket vagy kiemelkedéseket hoz létre. Íme néhány hatékony módszer a probléma enyhítésére:
Konstrukciós módosítások
A konstrukció módosítása jelentős lépés lehet a sorja megelőzésében. Érdemes a gyárthatóságra tervezés (DFM) elveit követve optimalizálni a konstrukciót, így a termék hibák, például sorja nélkül gyártható le.
Szerszámkarbantartás
A megfelelően karbantartott szerszámmal kisebb valószínűséggel keletkezik sorja. Rendszeresen tisztítsa meg a szerszámokat, és haladéktalanul javítsa ki az esetleges sérüléseket és kopásokat. A megfelelő karbantartási ütemterv meghosszabbíthatja a szerszám élettartamát és javíthatja a fröccsöntött alkatrészek minőségét.
A folyamat optimalizálása
A sorja előfordulásának csökkentése érdekében módosítsa a fröccsöntési folyamat paramétereit, például a hőmérsékletet és az injektálási sebességet. Az alacsony záróerő vagy a technológiai paraméterek helytelen beállítása miatt az olvadt anyag kiszivároghat a szerszámból.
Záróerő
Növelje a záróerőt, hogy a szerszámfelek szorosan zárva maradjanak. Ez azért létfontosságú, mert ha a szerszám nincs megfelelően összezárva, a műanyag kiszivároghat, és sorja keletkezhet.
Az anyag viszkozitása
Létfontosságú a megfelelő anyagviszkozitás biztosítása. Az alacsonyabb viszkozitás növeli annak esélyét, hogy az anyag kifolyik a szerszámból, és sorja keletkezik. A viszkozitást a hőmérséklet beállításával és az anyag megválasztásával szabályozhatja.
Ne feledje: a fröccsöntési sorja okának feltárása és megszüntetése költséget takaríthat meg, és javíthatja a késztermék minőségét. A sorjával kapcsolatos problémák jobb megértéséhez és megoldásához forduljon szakértőkhöz, és használjon átfogó forrásokat, például az alábbi útmutatót: „A fröccsöntési sorja okai és megelőzése”.
Hibák és hibaelhárítás
A fröccsöntési hibák gyors kezelése biztosítja a szerszámok hosszú élettartamát és a termékek minőségét. Tekintsük át a gyakori problémákat és azok megoldásait.
Gyakori fröccsöntési hibák
A fröccsöntés során számos olyan hiba keletkezhet, amely befolyásolja a felület minőségét és a termék tulajdonságait. Különösen problémás a sorja, más néven szerszámsorja. Ez a szerszám osztósíkjánál vagy más illesztési pontjainál megjelenő nem kívánt többletanyag, amely gyakran vékony műanyagperemként jelenik meg a készterméken. További gyakori hibák:
- Vetemedés: egyenetlen hűlés okozta deformáció.
- Beszívódás: elégtelen hűlés vagy kitöltés miatt kialakuló apró kráterek vagy mélyedések.
- Hiányos kitöltés: az elégtelen anyagbevitel miatt nem teljes alkatrészek keletkeznek.
A termékminőség legmagasabb szinten tartásához elengedhetetlen a hibák korai felismerése a gyártási folyamat során.
Sorja hibaelhárítása
A sorja hibaelhárításához kövesse az alábbi lépéseket:
- Szerszámvizsgálat: Ellenőrizze, nincs-e sérülés vagy szennyeződés, amely megakadályozhatja a szerszám teljes összezáródását.
- Az osztósík állapota: Ellenőrizze, hogy az osztósík megfelelően illeszkedik-e, és nincs-e eltolódás.
- Szerszám zárónyomása: Állítsa be a zárónyomást; a túl alacsony érték sorjához vezethet.
- Anyag és folyamat: Ellenőrizze, hogy az anyag viszkozitása megfelelő-e, és optimalizálja az injektálási nyomást és sebességet.
Szennyeződések, például por vagy kosz esetén a szerszám alapos tisztítása megoldhatja a problémát. A sorja eltávolítására különböző módszerek alkalmazhatók, például kézi sorjázás vagy vegyi eljárások, de mindig jobb megelőzni a kialakulását. Ne feledje: a következetes és alapos hibaelhárítás időt takaríthat meg, és jelentősen csökkentheti a hibák előfordulását.
Utófeldolgozás és minőség-ellenőrzés
A fröccsöntött alkatrészek nem mindig használatra készen kerülnek ki a szerszámból. Valószínűleg utófeldolgozásra lesz szükség a felesleges anyag eltávolításához és ahhoz, hogy az alkatrészek megfeleljenek a minőségi követelményeknek. Az alábbi alfejezetek áttekintést adnak a sorjázási technikákról és a minőségbiztosítási intézkedésekről.
Sorjázási technikák és berendezések
A sorjázás az utófeldolgozás fontos lépése, amelynek során eltávolítják a fröccsöntött alkatrészekről a nem kívánt sorját. Íme néhány gyakori módszer rövid áttekintése:
- Kézi sorjázás: Egyszerű sorjázási feladatokhoz ollót vagy kést használhat, így ez a közvetlen és megfizethető megoldás. Precizitást igényel, és sok kézi munkával járhat.
- Kriogén sorjázás: Az eljárás során az alkatrészeket folyékony nitrogénnel lehűtik, amitől a sorja rideggé válik, és könnyen eltávolítható. Összetett alkatrészekhez és polikarbonát anyagokhoz hatékony módszer.
A berendezés kiválasztása az alkatrészek geometriájától, anyagától és az elvárt felületi minőségtől függ.
Fröccsöntött alkatrészek minőségbiztosítása
A minőségbiztosítás elengedhetetlen az alkatrészek megfelelő működésének és esztétikai minőségének garantálásához:
- Szemrevételezés: Alaposan ellenőrizze a felületet hibák és tökéletlenségek szempontjából.
- Méretellenőrzés: Tolómérővel és mikrométerrel ellenőrizze, hogy az alkatrészek megfelelnek-e a méretelőírásoknak.
Ne feledje: a kiváló minőségű fröccsöntött alkatrészek hibamentesek, például sorjamentesek, és felületük egyenletes minőségű. Ez kedvező képet alakít ki a márkájáról, és segít elkerülni a költséges utómunkát.
Összefoglalva: a fröccsöntési problémák megfelelő kezelése a folyamat megtervezésével jelentősen növeli a hatékonyságot. A sorjaképződés mérséklése csökkenti a sorjázással járó munkát és a műanyaghulladékot. Emellett megakadályozza a szerszámok lerakódások miatti eltömődését, így csökken a szerszám állásideje. A minimális sorjával készülő darabok gyártása hosszabb ideig folytatható a karbantartási ciklusok között, nagy teljesítmény mellett. A fröccsöntési sebesség és az utónyomás folyamatoptimalizálásával együtt mindez csökkenti az egy alkatrészre jutó költségeket. A sorjaképződés mérséklésének átfogó megközelítésével a műanyagtermék-gyártók a teljes termékéletciklus során hatékonyabbá tehetik a gyártást.







