
Liječnička inspekcija, kako njeno ime ukazuje, je proces pronalaženja površine, unutarnje i dimenzijske defekte tako da odbačeni dijelovi rade sigurno kako je dizajnirano.
Ovdje u ovom članku, usredotočit ćemo se na inspekciju odlivačkih dijelova i izraditi jasan put od osnovnih osnovnih osnovnih inspekcije do specijaliziranih upotreba i zajedničkih pitanja.
Tri osnovna koraka inspekcije metalnog livade
Liječenje inspekcije štiti zvučnost lijevanja i podupire osiguranje kvalitete u cijeloj proizvodnji i sprječava neuspjehe uzrokovane raznim defektima.
[Za potpunu razgradnju tipova defekta i njihovih uzroka, obratite se našem posvećenom Casting Defects Guide.]
Zadaci inspekcije odvijaju se na nekoliko točaka u procesu i mogu se dodijeliti u tri faze, pri čemu svaki od njih cilja na različite rizike i probleme s ulovom prije nego što se kreću nizvodno ili se isporuče kupcima.
- Dolazne provjere materijala: Provjerite kemiju legura i kvalitetu punjenja.
- Kontrola tijekom procesa: nadzirite kalupe, jezgre i uvjete lijevanja.
- Inspekcija post-castinga: Provjerite dimenzije, površine i unutarnju kvalitetu.
U sljedećem poglavlju, detaljno ćemo detaljno detaljizirati ove metode ulivanja u smrt vezane za inspekciju i testiranje po njihovim značajkama i dati vam primjer kako je pregledan dio koji je izliven u smrt.
Metode nedestruktivnog testiranja (NDT) u Die Castingu
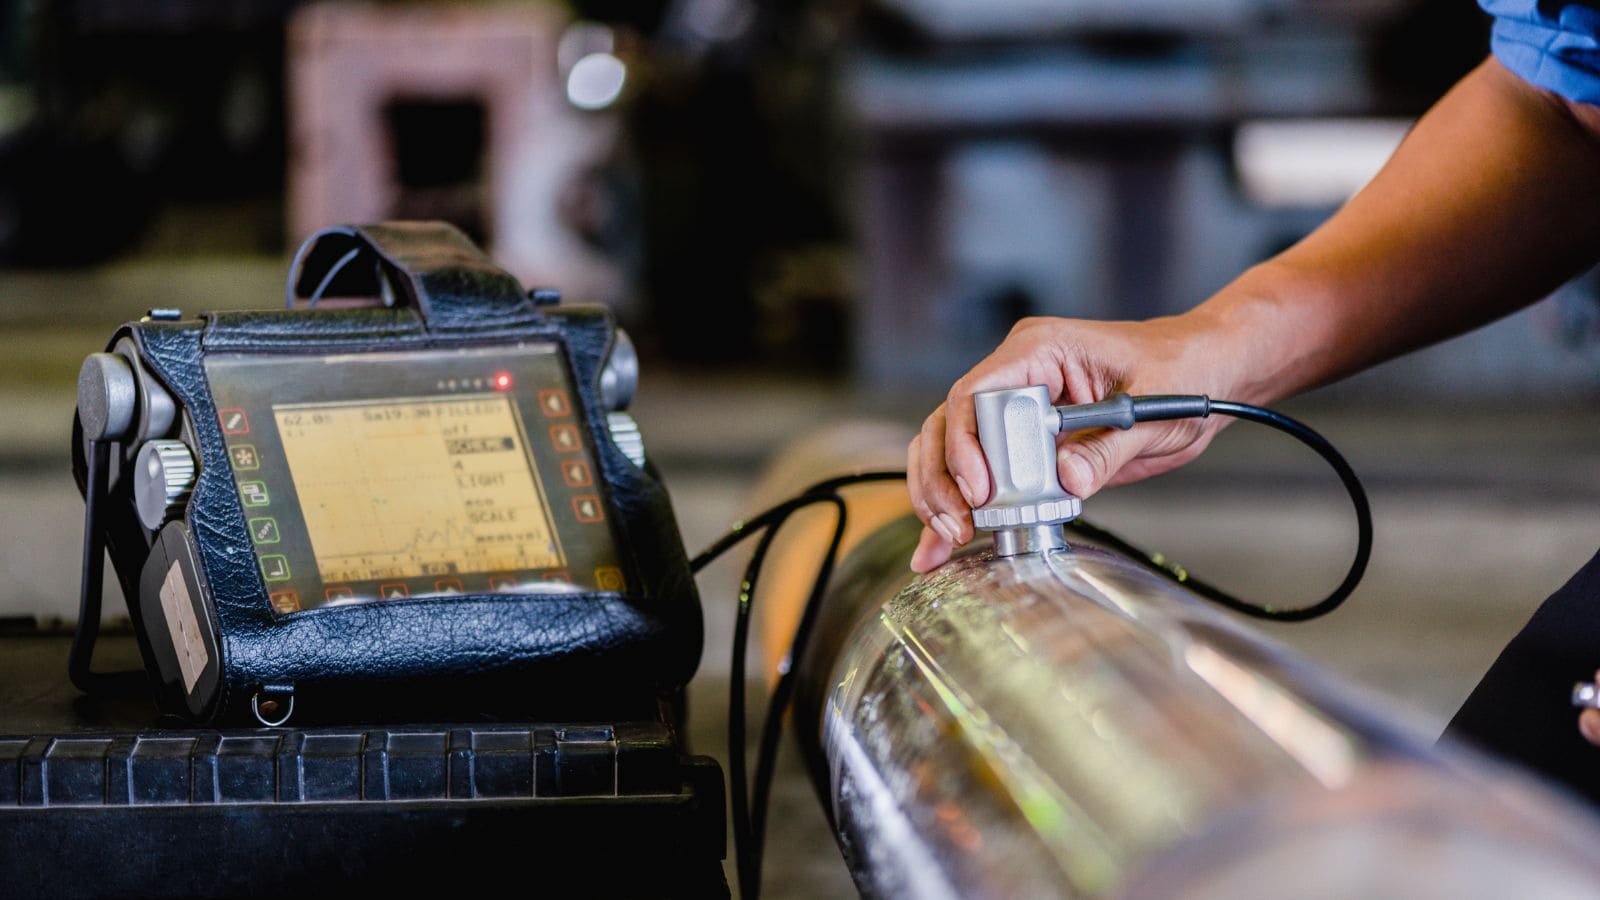
Ne-destruktivno testiranje, ili NDT, provjerava kvalitetu lijevanja bez rezanja ili razbijanja dijela. Inspektori koriste ove metode za otkrivanje pukotine, ginekologiju, i uključenja koji mogu oslabiti performans.
Proizvođači često kombiniraju nekoliko NDT metoda jer svaki od njih nalazi različite vrste defekta. Neke metode najbolje rade na površinama, dok drugi podržavaju volumensku inspekciju unutarnjih značajki.
Zajedničke NDT metode za ulivanje uključuju vizualnu inspekciju, ultrazvučno testiranje (UT) i radiografsko testiranje (RT). Izbor ovisi o veličini ulivanja, materijalu i zahtjevima kvalitete.
Tehnike vizuelnog pregleda
Vizualna inspekcija je prvi korak u većini lijevanje inspekcije. Inspektori tražiti vidljive nedostatke izravnim gledanjem, povećanje, ili jednostavni alati poput ogledala i boreoskopa.
Vizualna inspekcija najbolje radi za površinske defekte, ali ne može otkriti unutarnje pukotine ili podpovršinske duvačke rupe. Unatoč tom limitu, to i dalje vrijedi jer je brza, niska cijena, i lako za obavljanje.
Radiografska testiranja i digitalna radiografija
Radiografsko testiranje (RT) koristi rentgensku inspekciju kako bi vidio unutar kastinga. Tradicionalna radiografija stvara radiografske filmove, dok digitalna radiografija proizvodi elektroničke slike.
RT odliva u pružanju jasnih pogleda na unutarnju strukturu i podupire pouzdane volumenske inspekcije. Napredne opcije uključuju CT inspekciju, koja gradi 3D sliku odlivaka. Neki sustavi također kombiniraju radiografiju i rendgensku fluorescenciju za materijalnu provjeru.
Ispitivanje ultrazvuka
Ultrazvučno testiranje (UT) koristi ultrazvuk visoke frekvencije kako bi pronašao unutarnje nedostatke. Inspektor šalje zvuk u lijevanje i mjere reflektira signala. Radi dobro na gustim dijelovima i gustim metalima gdje X-zraka pristup može biti ograničen. Stoga, mnoge livare koriste UT za kritično opterećenje odljeva.
Međutim, ova metoda zahtijeva obučene tehničare i odgovarajuće kalibracije opreme za testiranje, a UT često ne detektira dobro površine, što ponovno naglašava važnost kombiniranog pristupa.
Dimenzionalna i geometrijska inspekcija
Dimenzionalna i geometrijska inspekcije provjere da li se ulivanje poklapa s potrebnom veličinom, oblikom i tolerancijom. Ona se fokusira na mjerenje značajke koje utječu na uklapanje, funkciju, i kasnije spletkarenje koraka.
Dimenzionalne metode inspekcije
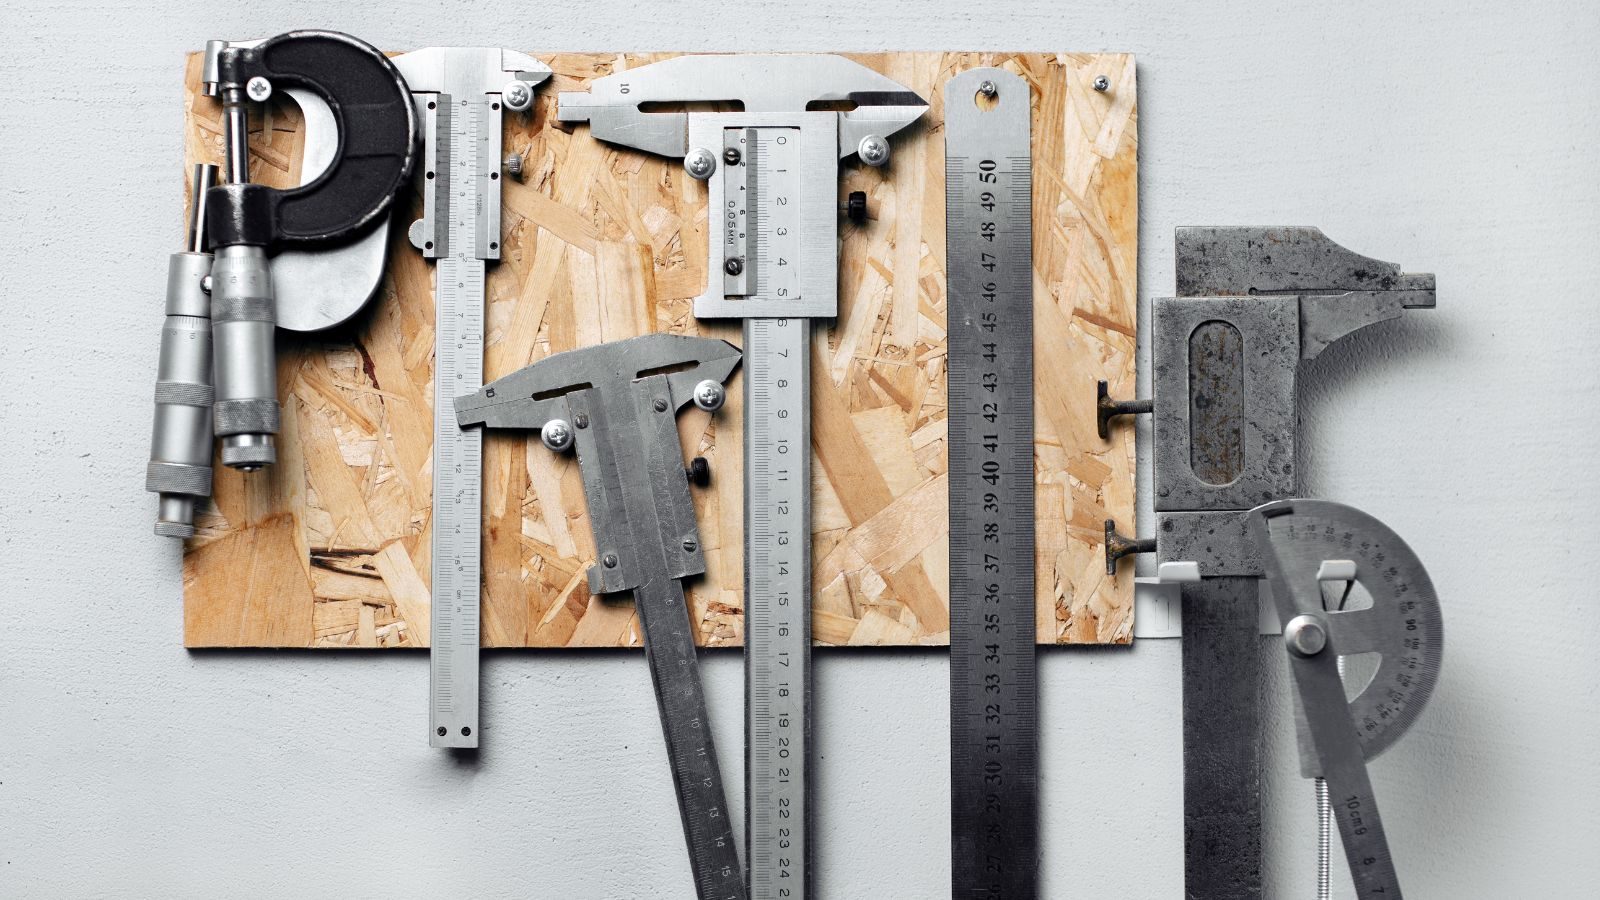
Dimenzionalne mjere inspekcije ključne značajke kao što su duljina, debljina, veličina rupa, i kutovi. Inspektori usporediti rezultate crtanja ograničenja i tolerancije vrijednosti.
Zajednička inspekcijska oprema uključuje kalipere, mikrometare, mere visine, i go/no-go mere. Ovi alati dobro rade za jednostavne značajke i brze provjere na pod trgovine.
Za kompleksne ulitke inspektori koriste uređaje i pločice površine za kontrolu položaja dijela. Prava postava stvar jer loše ravnanje može uzrokovati lažne rezultate. Čiste površine i stabilna temperatura također poboljšati pouzdanost mjerenja.
Tipične provjere uključuju:
- Ukupna dužina i širina
- Promjer i lokacija rupe
- Debljina zida i ravnina
- Paralelizam i normalnost
Aplikacije za koordiniranje strojeva za mjerenje (CMM)
Koordinirani mjerni stroj, ili CMM, mjere lijevanje geometrija u tri dimenzije. Ona koristi sondu za prikupljanje točka podataka s dijela površine.
CMM sustavi inspekciju složenih oblika da ručni alati ne mogu dobro mjeriti. Oni provjere pravi položaj, profil, ravnina, i druge geometrijske tolerancije. Ova sposobnost podržava dijelove s čvrstim fit ili parenja zahtjeve.
Mnogi CMMs uvoz CAD modela za usporedbu stvarnih rezultata u nominalne geometrije. Sustav zatim izvještava vrijednosti odstupanja u jasnom brojčanom obliku. Ovaj proces pomaže identificirati šablon promjene, mahanje, i spletkarenje pitanja dodatka.
CMM inspekcije najbolje rade u kontroliranim okolinama. Stabilna temperatura i pravilno fiksiranje smanjiti mjerenje varijacije i poboljšati varijacije.
Dimenzionalna analiza i preciznost
Dimenzionalna analiza recenzije inspekcijskih podataka kako bi se potvrdilo ulivanje zadovoljava namjeru dizajna. Ona gleda izvan pojedinačnih mjerenja i provjera trendova u više značajki ili dijelova.
Preciznost ovisi o nekoliko čimbenika:
- Kalibracija i razlučivost alata
- Tehnika operatora i postava
- Stanje površine livade
- Kontrola okoliša, posebice temperatura
Inspectorski dokumenti postižu rezultate pomoću inspekcijskih izvještaja ili digitalnih sustava. Ovi zapisi podržavaju praćenje i kontrolu procesa.
Kada rezultati pristupaju ograničenjima tolerancije, dimenzionalna analiza pomaže odlučiti da li ulivanje ostaje upotrebljivo ili treba korekciju. Ovaj korak štiti nizvodno spletkanje i konačni skup od skupih grešaka.
Provjera materijala i testiranje performanse
Dok dimenzionalne i NDT metode potvrđuju geometriju i strukturnu zvučnost dijela, oni ne provjeravaju kvalitetu samog materijala. Da bi premostili taj jaz, inspektori se okreću drugim metodama inspekcije koje analiziraju sirovu kemiju i mehanička svojstva metala.
Ispitivanje kemijskog sastava
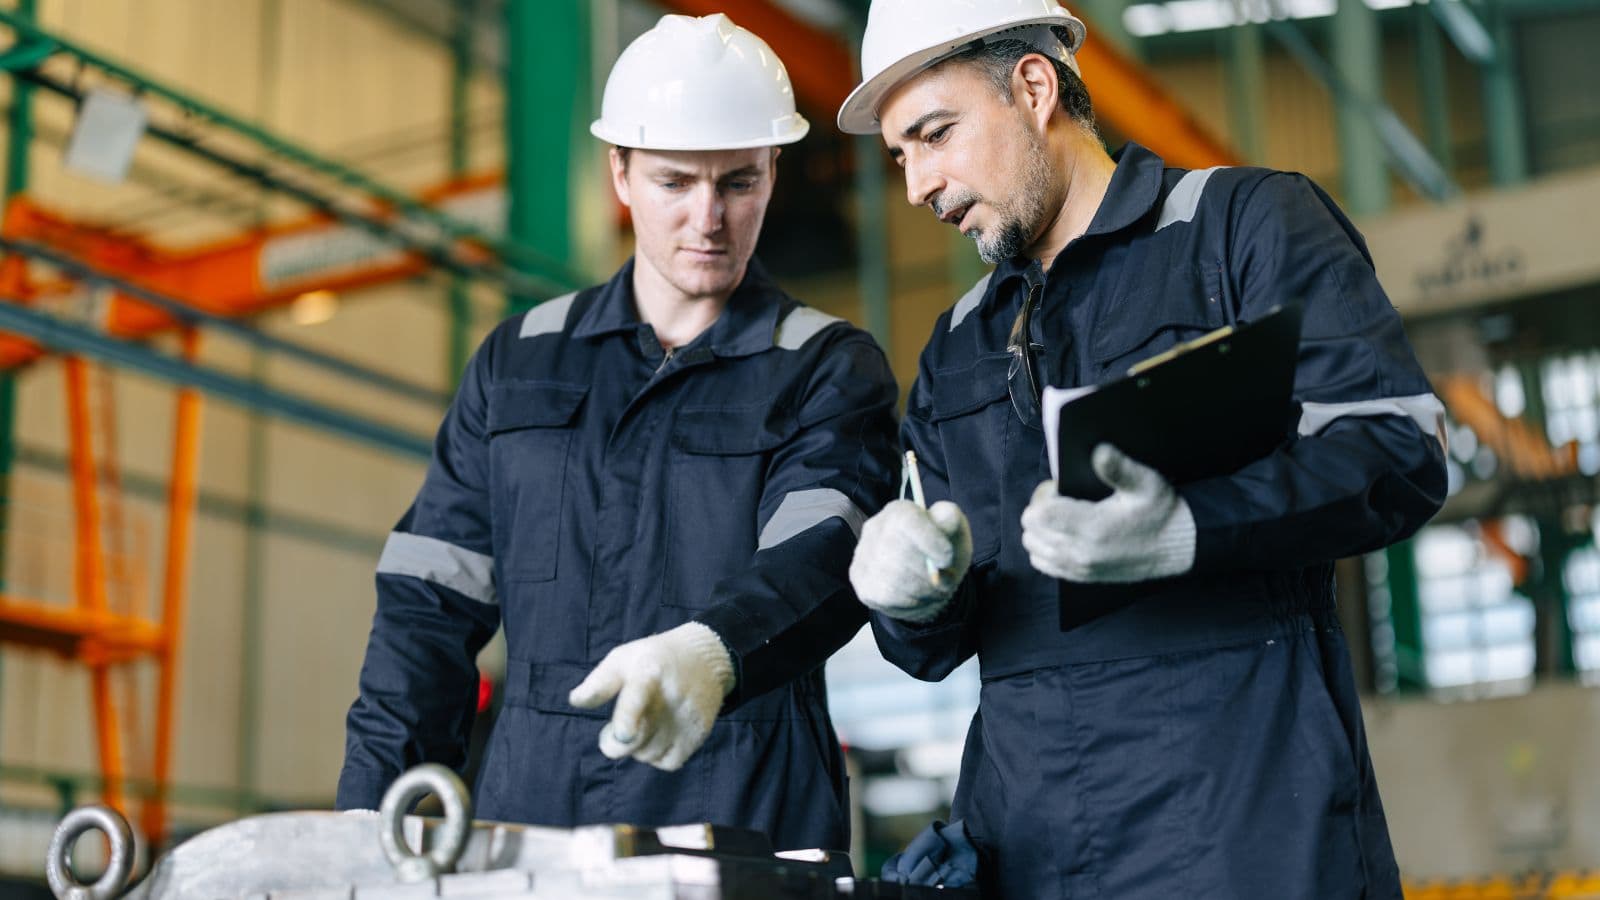
Kemijska analiza sastava proverava da lijes poklapa specifikacije legura. Labovi mjere ključne elemente poput ugljika, silikona, kroma, ili niklja koriste alate kao što su spektroskopija ili X-zraka fluorescencija. Ovi testovi pronalaze pogreške koje vizualna inspekcija ne može otkriti.
Male promjene u kemiji mogu smanjiti snagu, smanjiti otpornost na nošenje, ili uzrokovati pukotine. Zbog toga, inspektori usporediti rezultate s definiranim granicama, ne ciljane vrijednosti sami. Mnoge trgovine test uzorke od svake topline za kontrolu varijacije.
Kemijska analiza potvrđuje da zlitina ispunjava specifikacije. Odstupanja iz ovih specifikacija mogu se tada korelirati s poznatim mehanizmom defekta utvrđenim tijekom inspekcije. Ovi testovi ne oštećuju dio i podržavaju dosljednu kontrolu procesa.
Ispitivanje težine i utjecaja
Provjera otpornosti na površinsko uvlačenje i nošenje. Zajedničke metode uključuju Brinell test tvrdoće i Rockwell tvrdoća testiranje. Brinell tvrdoća radi dobro za grube ili grubo-zrele odlitke, dok Rockwell odijeva brže provjere trgovine.
Broj tvrdoće usko se povezuje sa sastavom legura i toplinskom obradom. Mnogi testovi tvrdoće uzrokuju minimalnu štetu, ali još uvijek padaju pod mehaničko testiranje svojstava. Ispitivanje učinka ide dalje udarajući istaknuti uzorak za mjerenje energije apsorbira tijekom prijeloma.
Testiranje učinka otkriva kako se ulivanje ponaša pod iznenadnim opterećenjem. Ovi podaci su važni za dijelove izložene šoku, vibracijama ili niskim temperaturama.
Ispitivanje opterećenja usluga i pritiska
Testiranje opterećenja usluge primjenjuje se na realna ili simulirana opterećenja kako bi se potvrdila učinkovitost u upotrebi. Testiranje opterećenja može uključivati statičku težinu, cikličku silu ili kombinirane stresove. Ova metoda provjerava ukočenost, deformaciju i točkove kvara pod kontroliranim uvjetima.
Testiranje tlaka je uobičajeno za ulivanja koja prenose tekućine ili plinove. Dio je zapečaćen i pod pritiskom kako bi se otkrilo curenje ili pukotine.
Testiranje opterećenja usluge podupire konačnu homologaciju za sigurnosno-kritične dijelove. Pomaže potvrditi da li će ulivanje raditi kako je osmišljeno pod stvarnim uvjetima rada.
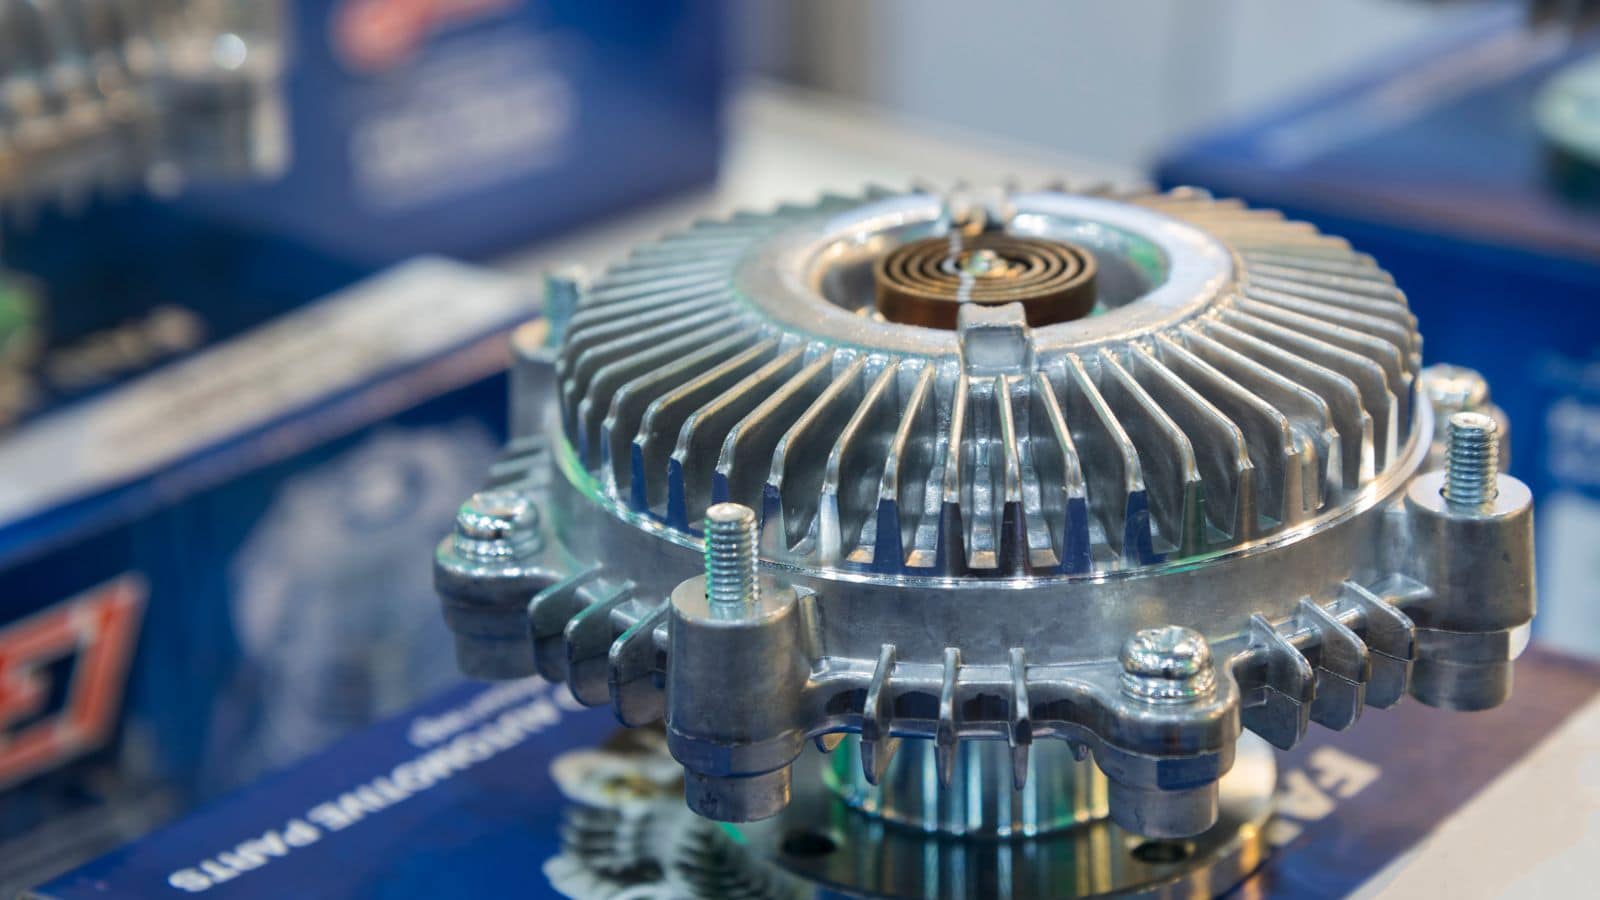
Primjer kontrole tlačnog lijevanja
Česta pitanja
Kako proizvođači odlučuju koji NDT metod je pravi za moje dijelove?
Izbor ovisi o materijalu, kritičnosti dijela i vjerojatnoj defektima. Na primjer, sigurnosni kritični dijelovi poput upravljačkih zglobova često zahtijevaju ultrazvučni ili X-zračni pregled kako bi se osigurala unutarnja zvučnost.
Za visoke količine, nestrukturni dijelovi, vizualni pregled i dimenzijske provjere su obično dovoljni. Odluka se temelji na procjeni rizika gdje i kako dio može propasti.
Kako se inspekcija prototipa ulivanja prototipa razlikuje od proizvodnog dijela?
Inspekcija prototipa usredotočena je na validaciju i razvoj procesa, tako da je obično intenzivnija, često uključuje CT skeniranje i detaljnu dimenzijsku analizu. Proizvodnja inspekcije prema učinkovitosti i brzini, koristeći tehnike kao što su go/no-go merači i planovi za uzorak kako bi se brzo provjerilo da li proces koji je sada podložan i dalje proizvodi dobre dijelove.







