
Najveća količina plastičnog ubrizgavanja koji se može ubrizgati tijekom ciklusa kalupiranja poznata je kao veličina strijelca.
Koristeći tehniku ubrizgavanja, otopljeni materijal se ubrizgava u šupljinu kalup kako bi se stvorile velike količine plastičnih dijelova.
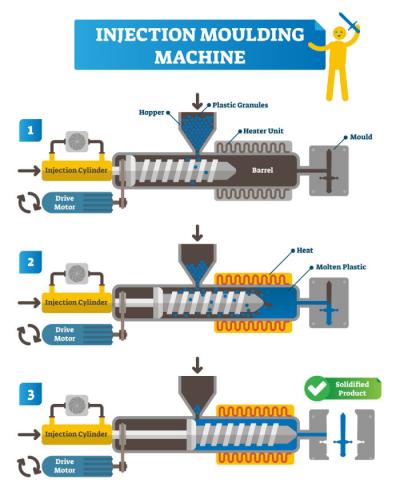
Pri injekcijskom prešanju plastike sirovina se dovodi u cilindar i tali. Nakon zatvaranja kalupa plastika se ubrizgava u šupljinu, gdje se hladi i skrućuje. Na kraju se kalup otvara, a komponente izbacuju.
Kako izračunati veličinu pucnja
Na trajanje trajanja boravka utječe veličina pucnjave i bačve, što također može utjecati na kvalitetu konačnog proizvoda. Duga trajanje boravka i degradacija polimera mogu doći iz malih veličina udaraca koje zahtijevaju malo kapaciteta bačve.
Male veličine koje zauzimaju manje od 20% kapaciteta cijevi često rezultiraju produljenim trajanjem boravka, što uzrokuje degradaciju polimera i neadekvatnu kontrolu procesa.
S druge strane, velike veličine hitaca i razine punjenja cijevi veće od 50% mogu uzrokovati nejednako topljenje i sporo oporavka od vijka.
Osim toga, veći vijaci obično imaju niže plastične mogućnosti tlaka. Velike veličine hitaca, koje zauzimaju više od 65% kapaciteta bačve, često uzrokuju topi-kvalitetni problemi, kao što su netopljeni, loše topi ujednačenost, i dugo vremena vijak oporavak.
Radi sigurnosti možete naručiti i dodatni cilindar. Kalup se može upotrebljavati s dva cilindra. Pri kupnji novog stroja drugi cilindar može se naručiti uz povoljnu cijenu. Uz odgovarajuće specifikacije i iskusnog operatera cilindri se mogu zamijeniti za manje od 30 minuta, čak i dok je cilindar vruć.
Formula za Mold veličinu pucanj u injekciji molding
Najjednostavnija formula za izračun veličine kalup je:
Smanjenje + volumen spužve + volumen proizvoda + volumen pokretača = veličina molda
Formula Stroj pucao kapacitet / Shot veličina
Ukupna težina ili volumen koji vijak ubrizgava tijekom jednog ciklusa bušenja izražena je kao kapacitet strojnog pucanja (g)/mašina (mm), poznata i kao kapacitet ubrizgavanja stroja.
Vaši izračuni kada razmišljate o pritisku trebaju biti sljedeći:
Klipna površina klipa X = volumen injekcije
Sila injiciranja/vijak klip površina = tlak ubrizgavanja
Stoga:
Maksimalni volumen injekcije po kubnoj jedinici X maksimalni tlak ubrizgavanja (bar po kubnoj jedinici)/1000 = kapacitet ubrizgavanja u jedinicu za injekciju.
Izračuni pri korištenju težine vijaka i gustoće materijala moraju biti sljedeći:
Masa/gustoća= volumen
≤*D2*Veličina šote/4 = volumen barel/sote
Faktori koji utječu na veličinu injekcije proizvoda
Postoji nekoliko čimbenika koje morate uzeti u obzir pri izračunu veličine pucanj. Ovi faktori su sljedeći:
- Morate uzeti u obzir škamp volumen, volumen trkača, i volumen proizvoda prilikom određivanja veličine pucanj. To je zato što polimer mora ispuniti škamp, trkač, i volumen proizvoda kada je ubrizgan u kalup.
- Još jedan važan problem koji utječe na izračune za veličinu udarca je smanjivanje polimera. Smanjenje rezultat hlađenja topi polimer. Zbog raznovrsne gustoće polimera, kalup smanjiti.
- Vrsta polimera i količina aditiva mogu promijeniti njegovu gustoću i karakteristiku protoka.
Ovi faktori mogu vam pomoći procijeniti veličinu, volumen i kapacitet cijevi.
Jedinica za injekciju
Svrha jedinice za ubrizgavanje jest ravnomjerno rastaliti plastični materijal te ga ubrizgati u kalup pri unaprijed određenom tlaku i protoku. To su zahtjevni zadaci jer fluoropolimeri imaju ograničenu toplinsku vodljivost, veliku specifičnu toplinu i visoku viskoznost taline.
Ponovno su razvijene brojne varijacije kako bi se riješila složena pitanja koja su prisutna. Opća klasifikacija varijacija može se pretvoriti u četiri koncepta primarne jedinice za injekciju:
- Jednostopenjski klip ili ovna
- Dvostopenjski ovn
- Zajebi s jednom fazom
- Vijak/ram s dvije faze
Iako još uvijek postoji u sićušnim strojevima i nekoj specijaliziranoj opremi, jednostopenjska ovna jedinica je u osnovi zastarjela zbog svoje neučinkovitosti u grijanju, miješanju i prijenosu tlaka. Ima koristi od jednostavnosti i pristupačnosti.
Osim toga, dvostopenjski ovna je sve, ali zastarjela. Ovna je još uvijek neučinkovita mješalica i grejač unatoč pokušaju da ga poboljša odvajanjem operacija grijanja i protoka tlaka.
Dvostopenjska vijak/ram jedinica dodatno odvaja uloge protoka i topline korištenjem ovna za injekciju umjesto vijaka za miješanje i grijanje. Ideja je privlačna jer su oba učinkovita alata za svoje zadaće.
Nadalje, jedinica za injekciju često se ocjenjuje pomoću maksimalnog tlaka injekcije i raspoloživog volumena injekcije. Najveći mogući pritisak na nizvodnom kraju vijka se zove tlak injekcije. To ovisi o promjeru vijka i sili koja ga gura.
Nemojte taj tlak zamijeniti s tlakom u hidrauličkom vodu koji djeluje na cilindar za ubrizgavanje i pokreće pužni vijak. Ne treba ga tumačiti ni kao tlak potreban za punjenje šupljina kalupa. Zbog gubitaka tlaka u mlaznici i sustavu dovoda materijala, taj je tlak znatno niži.
Glavna serija djelovanja ubrizgavačke jedinice je kako slijedi:
- Materijal se zagrijava i topi dok se vijak okreće, zatim se transportira uz vijak do kraja vijka nizvodno. Duza za cijevi se zatvara pomoću mehaničkog ili termalnog ventila ili postojanjem ranijeg kalupiranja.
Dok se ne nagomilaju dovoljno otopiti da bi se proizvela sljedeća plijeska, prikupljanje sila otapanja još uvijek vrteći vijak protiv kontroliranog otpora (pritisak leđa). Rotacija vijka se zaustavlja ovdje. Vrijeme je da se bude spreman za otapanje.
- Kada se otvori mlaznica cilindra, pužni se vijak pomiče aksijalno prema naprijed bez okretanja i djeluje poput klipa. Tako se talina prikupljena ispred prednjeg kraja vijka potiskuje kroz mlaznicu u kalup.
Kako bi se spriječilo da se topi natrag niz vijkove, može se instalirati ventilni sustav na nizvodnom kraju vijka. Ovo je faza ubrizgavanja ili filtriranja kalup.
- Nakon punjenja kalupa tlak pužnog vijka održava se još kratko vrijeme kako bi se nadoknadilo volumensko skupljanje taline tijekom hlađenja u kalupu. Zatim slijedi faza naknadnog tlačenja ili održavanja tlaka.
- Na kraju slijedi faza održavanja tlaka, tijekom koje se ciklus jedinice za ubrizgavanje nastavlja okretanjem pužnog vijka i pripremom taline. Kalup ostaje zatvoren kako bi se proizvod ohladio do temperature izbacivanja.
Kada se plastika pod tlakom potiskuje kroz mlaznicu za ubrizgavanje, a zatim kroz sustav dovoda i šupljine kalupa, dolazi do znatnog pada tlaka. Ti se gubici tlaka ne mogu izračunati jednostavnim pravilima.
Jedinica za stezanje
Zatvaranje molda održava se protiv sila koje se stvaraju kada je plastika gurnuta u zatvoreni kalup pritiskom na injekciju koristeći stezaljku za IMM. Ima pogonski sustav koji može pomjeriti pomičnu ploču stroja za ubrizgavanje u najmanje jednom smjeru.
Tipovi stezalica
U procesu ubrizgavanja postoje nekoliko vrsta stezalica. Oni su sljedeći:
Preklopi pričvršćivanje
Mehanički uređaj koji pojačava silu je prekidač. Dvije šipke su povezane i završavaju s okretajem u aparatu za kalupiranje. Kraj jedne trake je povezan s fiksnom pločicom, dok je druga priključena na mobilnu ploču. Preklopnik ima oblik V kada je kalup otvoren. Dva bara formiraju ravno liniju kada se pritisak primjenjuje na vrh.
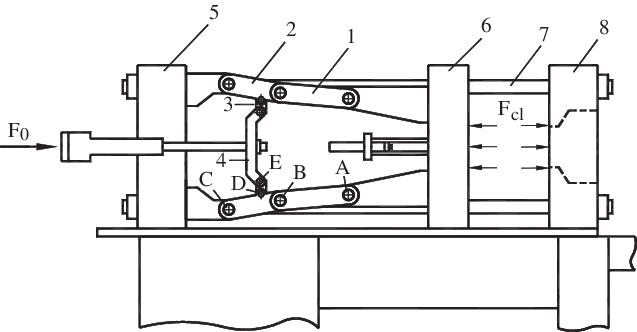
Prednosti koljenastog steznog mehanizma uključuju niže troškove i manju potrebnu snagu te pouzdano zatvaranje kalupa. Nedostaci su potreba za čestim održavanjem i složenije upravljanje.
Hidrauličko stezanje
U ovom slučaju, RAM hidrauličkog sustava je vezan za pokretnu ploču, a stezaljka pokreće hidraulički cilindar izravno je priključena na zatvoreni pokretni kalup. Hidraulički cilindar ima dva dijela: ulaz u ulje i izlaz.
Kada ulje pod tlakom uđe u cilindar, potiskuje klip prema naprijed, pomiče pokretnu ploču i zatvara kalup. Kada se ulje ispusti iz cilindra, klip se vraća, a kalup se otvara.
Neke prednosti hidrauličkog stezanja uključuju jednostavnu kontrolu brzine stezanja i podrške pod bilo kojim kutom, jednostavno mjerenje sile stezanja, jednostavno podešavanje i prilagođavanje stezanja sile, te njegovu jednostavnost u održavanju.
Nedostaci ove vrste stezaljke su da to košta više i je skuplji od sustava za preklapanje i pozitivan imenik spona.
Jedinica za pričvršćivanje magnetskog tipa
Magnetni moduli unutar magnetnih steznih ploča stvaraju silu stezanja kalupa. Upravljačka ploča može kontrolirati stezanje kalupa, njegovu zamjenu te magnetiziranje i demagnetiziranje steznih ploča.
Koristi ove stezaljke uključuju struju koja se zahtijeva samo tijekom faza magnetizacije i demagnetizacije, a ne tijekom mjerenja stezaljke u realnom vremenu s brojnim sigurnosnim značajkama i slobodnim održavanjem.
Težina molda
Količina materijala ubrizgana u kalup za njegovo punjenje, uključujući sustav dovoda, naziva se masa ubrizgaja kalupa ili proizvoda. Masa uljevne čahure, razvodnih kanala i uljevnog otvora čini sastavnice te mase. Put koji pužni vijak prijeđe kako bi ispunio proizvod, uključujući sustav dovoda, naziva se veličina ubrizgaja kalupa ili proizvoda.
Zaključak
Pri injekcijskom prešanju sirova se plastika tali, ubrizgava u kalup, hladi i skrućuje, a zatim se gotov proizvod izbacuje. Veličina ubrizgaja ključna je za sprječavanje nedovoljnog punjenja polimerom i nastanka srha. Na cijeli postupak utječu i drugi čimbenici, kao što je kapacitet cilindra.







