
Présentation du moulage par insertion
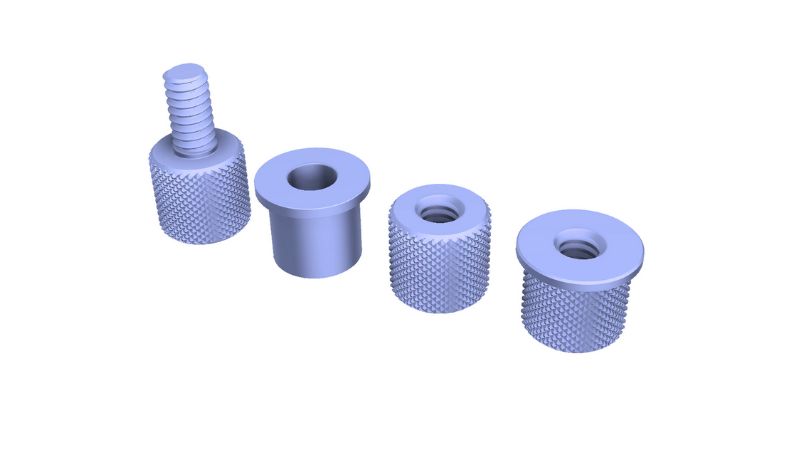
Le moulage par insertion consiste à placer une pièce préformée (l’insert) dans l’empreinte du moule avant d’injecter du plastique fondu autour d’elle. Lorsque le plastique refroidit et durcit, il adhère à l’insert pour former une pièce unique.
Les inserts peuvent être fabriqués dans différents matériaux, notamment :
- Métaux (acier, aluminium, laiton)
- Céramiques
- Autres plastiques
- Composants électroniques
Ce procédé crée une liaison mécanique solide entre les matériaux. Le plastique entoure complètement l’insert, ce qui aide à protéger le produit fini de l’humidité et des contaminants.
L’un de ses principaux avantages est la suppression des étapes d’assemblage séparées. Au lieu de fabriquer les pièces puis de les assembler, le moulage par insertion permet de produire un composant complet en une seule étape.
Historique et évolution
Le moulage par insertion est apparu au milieu du 20e siècle, lorsque les fabricants ont cherché à renforcer les pièces en plastique. Les premières applications étaient simples et consistaient souvent à insérer des pièces filetées en métal dans des boîtiers en plastique.
Dans les années 1960 et 1970, le procédé s’est perfectionné avec les progrès du moulage par injection. Des machines plus performantes ont permis de positionner les inserts avec davantage de précision et de concevoir des moules plus complexes.
L’industrie automobile a été l’un des premiers secteurs à adopter largement le moulage par insertion, pour des composants qui devaient associer la légèreté du plastique à la résistance du métal.
Aujourd’hui, le procédé a considérablement évolué : des machines pilotées par ordinateur assurent un positionnement précis des inserts.
Matériaux et composants
Types de résines utilisées
Les thermoplastiques courants comprennent le nylon, le polycarbonate, l’ABS et le polypropylène.
Le nylon offre une excellente résistance mécanique et thermique, ce qui en fait un matériau idéal pour les pièces automobiles. Le polycarbonate associe transparence et résistance aux chocs pour les boîtiers électroniques. L’ABS allie robustesse et aspect soigné pour les produits de consommation.
Les élastomères thermoplastiques (TPE) conviennent aux zones flexibles réalisées par surmoulage. Pour les applications à haute température, les résines techniques comme le PEEK ou le PPS offrent des performances remarquables, mais à un coût plus élevé.
La résine doit être compatible avec le matériau de l’insert afin de garantir une bonne adhérence et d’éviter toute séparation pendant l’utilisation.
Choix du matériau de l’insert
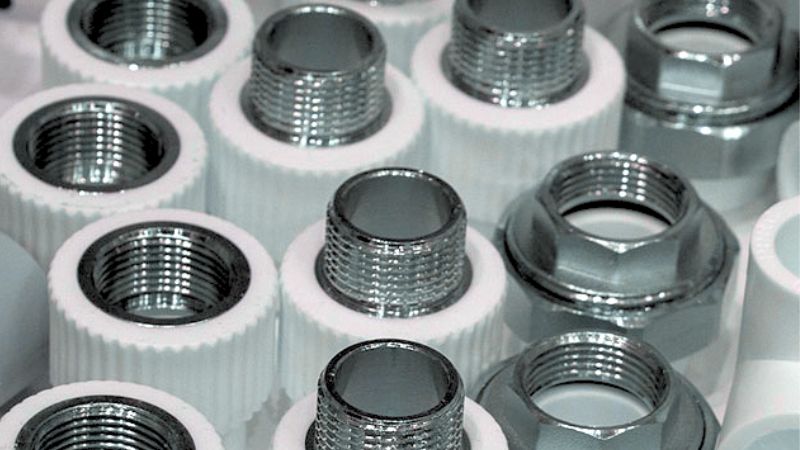
Les inserts métalliques sont les plus courants en moulage par insertion, notamment ceux en laiton, en acier et en aluminium. Le laiton offre d’excellentes propriétés de filetage et une bonne résistance à la corrosion. L’acier assure une résistance supérieure pour les applications soumises à de fortes contraintes. L’aluminium combine légèreté et bonne dissipation thermique.
Les autres matériaux d’insert comprennent les céramiques, utilisées pour l’isolation électrique et la résistance à la chaleur, ainsi que les composants en plastique pré-moulés pour les conceptions multi-matériaux.
Lors du choix des inserts, tenez compte de facteurs comme les coefficients de dilatation thermique, qui doivent être compatibles avec la résine retenue. Des coefficients incompatibles peuvent provoquer un gauchissement ou des fissures.
Procédé de moulage par insertion
Préparatifs avant moulage
Avant de commencer le moulage, sélectionnez des inserts et des matières plastiques adaptés, qui adhéreront correctement les uns aux autres. Les inserts métalliques doivent être propres et exempts d’huile ou de contaminants susceptibles de nuire à l’adhérence.
Les inserts doivent être positionnés avec précision dans l’empreinte du moule à l’aide de dispositifs de fixation ou de broches. Ce positionnement est essentiel, car il influe sur la fonctionnalité et l’apparence de la pièce finale.
Une conception de moule adaptée est également indispensable. Le moule doit accueillir l’insert tout en permettant au plastique de s’écouler complètement autour de lui. Vous devrez prendre en compte les facteurs suivants :
- Taille et forme de l’insert
- Emplacement des points d’injection
- Canaux de refroidissement
- Mécanismes d’éjection
Cycle de moulage
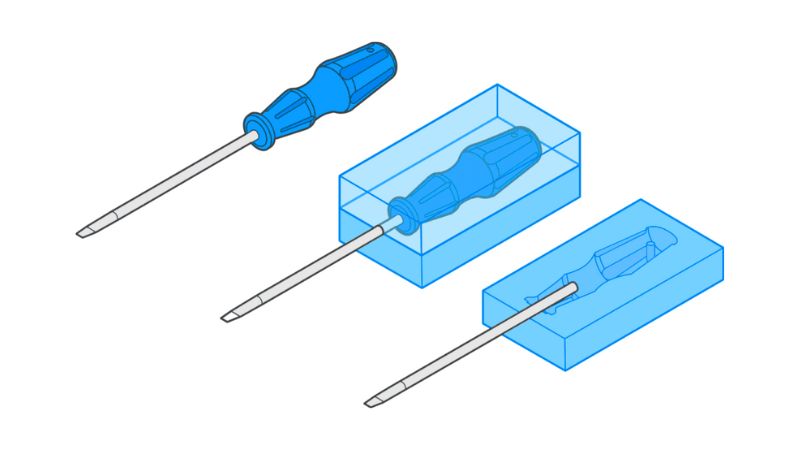
Une fois les préparatifs terminés, le cycle de moulage proprement dit commence. Les inserts sont placés dans l’empreinte, manuellement ou à l’aide d’un équipement automatisé. Le moule se referme ensuite solidement autour des inserts.
Le plastique fondu est injecté dans l’empreinte sous haute pression. Il s’écoule autour de l’insert et y adhère tout en remplissant l’espace restant. Le contrôle de la température est essentiel à cette étape pour garantir un écoulement et une adhérence corrects.
Après l’injection, le plastique refroidit et se solidifie autour de l’insert. Le temps de refroidissement varie selon l’épaisseur de la pièce, le type de plastique et la conception du moule.
Opérations après moulage
Une fois le refroidissement terminé, le moule s’ouvre et la pièce intégrée est éjectée. Certaines pièces peuvent nécessiter un temps de refroidissement supplémentaire sur des supports avant leur manipulation, afin d’éviter toute déformation.
Des opérations secondaires peuvent être nécessaires, par exemple :
- Ébarbage de l’excédent de plastique (bavure)
- Contrôle des connexions électriques
- Contrôles qualité de l’adhérence de l’insert
- Essais fonctionnels
Vérifiez l’encapsulation complète, le bon positionnement de l’insert et l’intégrité structurelle.
Les pièces finies peuvent ensuite être emballées pour l’expédition ou transférées vers les opérations d’assemblage, où elles seront intégrées à des produits plus grands.
Applications du moulage par insertion
Électronique et biens de consommation
Les circuits imprimés utilisent souvent des bornes ou des broches métalliques intégrées dans des boîtiers en plastique grâce à ce procédé. Cela crée des connexions électriques fiables tout en assurant l’isolation et la protection.
Dans les smartphones et les ordinateurs portables, le moulage par insertion permet de fabriquer des composants internes où les connecteurs métalliques sont positionnés avec précision dans des cadres en plastique. Ces pièces précises assurent un bon contact électrique tout en préservant la finesse de l’appareil.
Les produits de consommation, comme les outils électriques, bénéficient de poignées moulées par insertion et renforcées par du métal. Elles offrent une prise en main confortable et la résistance nécessaire à un usage intensif. Les appareils de cuisine utilisent des pièces moulées par insertion dans lesquelles les éléments chauffants sont maintenus dans des composants en plastique.
Les manettes de jeu et les télécommandes comportent souvent des boutons et des interrupteurs moulés par insertion, qui offrent un retour tactile et une durabilité supérieurs à ceux des solutions entièrement en plastique.
Industrie automobile
Le secteur automobile recourt largement au moulage par insertion pour produire des composants légers et résistants. Les commandes de tableau de bord utilisent généralement cette technique pour intégrer des contacts électriques métalliques dans des boutons et des molettes en plastique.
Sous le capot, de nombreux composants du moteur associent des inserts métalliques à des corps en plastique. Cette combinaison réduit le poids tout en préservant la résistance dans des environnements à haute température. Elle est notamment utilisée pour :
- Les composants du système de carburant
- Les collecteurs d’admission d’air
- Les connecteurs électriques
- Les boîtiers de capteurs
Les poignées de porte et les ensembles de rétroviseurs comportent souvent des renforts métalliques moulés par insertion dans des coques en plastique. Cette solution offre un équilibre optimal entre résistance et esthétique.
Les mécanismes de ceinture de sécurité utilisent des composants en plastique moulés par insertion avec des inserts métalliques afin d’assurer la fiabilité des fonctions critiques pour la sécurité tout en réduisant le poids.
Dispositifs médicaux
Dans les applications médicales, le moulage par insertion permet de créer des dispositifs à la fois précis et sûrs. Les instruments chirurgicaux comportent souvent des arêtes coupantes ou des surfaces de préhension métalliques intégrées dans des poignées ergonomiques en plastique.
Les équipements de diagnostic bénéficient de composants moulés par insertion, dont les connexions électriques doivent être fiables et protégées contre l’humidité. Cette technique permet aux fabricants d’implants médicaux de créer des dispositifs dotés :
- D’enveloppes extérieures en plastique biocompatible
- De composants structurels métalliques
- De dimensions précises pour un ajustement adapté
Les dispositifs d’administration de médicaments, tels que les inhalateurs et les auto-injecteurs, utilisent des composants moulés par insertion qui doivent fonctionner parfaitement à chaque utilisation. Les ressorts et déclencheurs métalliques intégrés dans des boîtiers en plastique apportent la fiabilité sur laquelle les patients comptent.
Les instruments dentaires font souvent appel à cette technologie pour associer une prise en main confortable à la résistance requise pour les interventions dentaires.
Avantages du moulage par insertion
Résistance et durabilité
Le moulage par insertion permet de fabriquer des composants plus résistants que les méthodes de fabrication traditionnelles. En intégrant directement des inserts métalliques dans le plastique, vous obtenez des pièces à l’intégrité structurelle renforcée. Cette combinaison tire parti des meilleures propriétés des deux matériaux.
La liaison entre le plastique et l’insert est extrêmement solide. Contrairement aux adhésifs, qui peuvent se dégrader avec le temps, ces assemblages sont permanents et résistent à des contraintes mécaniques importantes.
Ce procédé améliore également la résistance à l’usure. Vos pièces durent plus longtemps dans des applications exigeantes, telles que les composants automobiles ou les dispositifs médicaux, où la fiabilité est essentielle.
Le rapport résistance/poids amélioré constitue un autre avantage majeur. Vous obtenez des pièces robustes sans poids superflu, ce qui est idéal lorsque le poids est un facteur important.
Rentabilité
Malgré la technologie avancée qu’il met en œuvre, le moulage par insertion peut vous faire réaliser des économies à long terme. Il supprime les opérations d’assemblage secondaires, ce qui réduit les coûts de main-d’œuvre et le temps de production.
Le gaspillage de matériau est considérablement réduit par rapport à d’autres méthodes de fabrication. Le procédé utilise uniquement la quantité de plastique nécessaire pour chaque pièce.
Foire aux questions
Quelle est la différence entre le moulage par insertion et le surmoulage ?
En moulage par insertion, l’insert est placé dans l’empreinte avant l’injection du plastique. Il est ainsi entièrement encapsulé dans la pièce en plastique. L’insert est généralement fabriqué en métal ou dans un autre matériau rigide.
Le surmoulage, en revanche, se déroule en deux étapes. On commence par fabriquer un composant de base par moulage par injection. Ce composant sert ensuite d’« insert » lors d’un second moulage, au cours duquel un autre matériau est injecté par-dessus.
La principale différence concerne la séquence de fabrication et l’interaction entre les matériaux. Le surmoulage associe généralement deux polymères, tandis que le moulage par insertion combine souvent le métal et le plastique.
En quoi le moulage par insertion diffère-t-il du moulage par injection traditionnel ?
Le moulage par insertion crée des composants multi-matériaux en une seule étape de fabrication, tandis que le moulage par injection traditionnel utilise généralement un seul matériau. Cette intégration réduit le temps et les coûts d’assemblage.
Le moulage par insertion exige des équipements et une mise en place plus spécialisés. Les moules doivent accueillir les inserts avec précision, qui doivent souvent être chargés manuellement avant chaque cycle.
Le moulage par injection traditionnel peut être plus rapide pour les pièces simples, mais le moulage par insertion offre des avantages importants pour les composants complexes : intégrité structurelle améliorée, propriétés électriques supérieures et réduction du nombre de pièces du produit final.







