
Le moulage par injection du polypropylène est un procédé de fabrication très efficace et polyvalent qui permet de produire une vaste gamme de pièces et de produits en plastique. En tirant parti des propriétés uniques du polypropylène (PP), il permet de créer des composants complexes, durables et économiques adaptés à de nombreux secteurs.
Qu’est-ce que le polypropylène ?
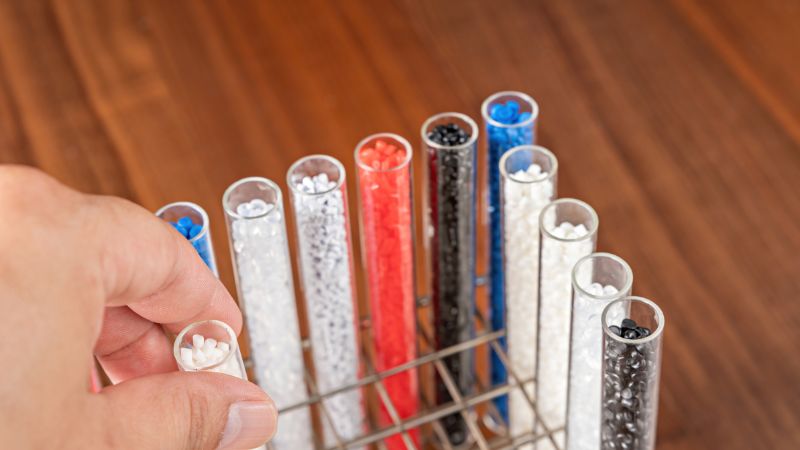
Le polypropylène est une matière largement utilisée pour le moulage par injection plastique, dans de nombreuses applications.
L’un des atouts du polypropylène est sa résistance chimique. Il résiste bien à différents acides et bases, ce qui en fait un excellent choix pour les conteneurs et les emballages.
Il existe deux principaux types de polypropylène : homopolymère et copolymère . Le polypropylène homopolymère offre un excellent équilibre entre propriétés mécaniques et stabilité. Le polypropylène copolymère présente quant à lui une meilleure résistance aux chocs, ce qui le rend adapté aux environnements exigeants.
Voici un tableau récapitulatif des différents types de polypropylène :
| Type | Description | Propriétés | Applications |
| PP homopolymère (PP-H) | Fabriqué uniquement à partir de monomères de propylène, le PP-H est le type de polypropylène le plus courant. | – Rigidité et résistance à la traction élevées – Bonne résistance chimique – Résistance aux chocs plus faible | Conteneurs rigides, pièces automobiles, textiles, matériel de laboratoire |
| PP copolymère statistique (PP-R) | Intègre des unités d’éthylène, réparties de manière aléatoire le long de la chaîne polymère. | – Transparence et résistance aux chocs améliorées par rapport au PP-H<br> – Meilleures performances à basse température | Conteneurs transparents, systèmes de tuyauterie, pièces automobiles |
| PP copolymère choc (PP-I) | Contient une proportion plus élevée d’éthylène, généralement à une extrémité de la chaîne polymère. | – Résistance aux chocs accrue, même à basse température – Résilience et flexibilité supérieures | Charnières intégrées, composants automobiles, biens de consommation |
| PP copolymère séquencé (PP-B) | Contient des blocs d’éthylène et de propylène, ce qui lui confère une combinaison de propriétés. | – Résilience supérieure – Meilleure résistance à la fissuration sous contrainte – Flexibilité accrue | Applications fortement sollicitées, emballages souples, dispositifs médicaux |
| PP métallocène | Produit à l’aide de catalyseurs métallocènes, qui permettent de contrôler précisément la structure du polymère. | – Transparence exceptionnelle et couleur homogène – Distribution précise des masses moléculaires | Applications de haute précision, emballages, dispositifs médicaux |
La polyvalence du polypropylène explique son utilisation dans de nombreux domaines, de l’industrie automobile aux articles ménagers et aux produits de consommation. Sa recyclabilité constitue un avantage pour les fabricants soucieux de l’environnement.
Propriétés du polypropylène pour le moulage par injection
| Catégorie de propriété | Propriété | Valeur/description |
| Physique | Densité | 0.895 – 0.93 g/cm³ |
| Masse moléculaire | Relativement élevée | |
| État de surface | Lisse | |
| Transparence | Naturellement opaque, mais peut être rendu transparent | |
| Mécanique | Résistance à la traction | 4,800 psi (33 MPa) |
| Module de traction | 195,000 psi (1.34 GPa) | |
| Résistance à la flexion | 7,000 psi (48 MPa) | |
| Module de flexion | 180,000 psi (1.24 GPa) | |
| Dureté | 92 Rockwell R | |
| Résistance aux chocs | Bonne, mais inférieure à celle du polyéthylène | |
| Élasticité | Très élastique | |
| Thermique | Point de fusion (homopolymère) | 160 – 165°C |
| Point de fusion (copolymère) | 135 – 159°C | |
| Température de ramollissement | Environ 130°C | |
| Température maximale de service | 180°F (82.2°C) | |
| Conductivité thermique | Faible | |
| Dilatation thermique | Faible | |
| Chimique | Résistance chimique | Excellente face à de nombreux produits chimiques, acides et solvants |
| Absorption d’eau | < 0.01% en 24 heures | |
| Absorption d’humidité | Faible | |
| Résistance aux acides | Bonne | |
| Résistance aux alcalis | Bonne | |
| Résistance aux solvants organiques | Bonne | |
| Sensible aux | Acides oxydants, hydrocarbures chlorés, solvants aromatiques | |
| Électrique | Isolation électrique | Bonne |
Quels sont les avantages et les inconvénients du polypropylène ?
Propriétés mécaniques
Avantages :
- Résistance élevée à la traction et flexibilité: Le polypropylène présente une excellente résistance à la traction, ce qui lui permet de supporter des contraintes importantes sans se rompre. Sa flexibilité naturelle le rend adapté aux applications nécessitant une certaine flexion sans fissuration.
- Excellente résistance aux chocs: Le PP résiste à l’humidité, ce qui le rend idéal pour les produits exposés à des forces ou des chocs soudains.
- Bonne résistance à la fatigue : Le matériau supporte des cycles répétés de charge et de décharge tout en conservant son intégrité structurelle au fil du temps.
Inconvénients :
- Rigidité plus faible : Comparé à des plastiques comme le polycarbonate ou l’ABS, le polypropylène est moins rigide. Cela peut constituer une limite dans les applications qui exigent une grande rigidité.
- Performances limitées à haute température : Le PP peut se déformer après une exposition prolongée à des températures élevées, ce qui limite son utilisation dans les applications exigeant une stabilité thermique supérieure à sa température de fléchissement sous charge.
Résistance chimique
Avantages :
- Large résistance chimique : Le polypropylène résiste fortement à divers produits chimiques, notamment aux acides, aux bases et aux solvants. Il convient donc aux conteneurs, aux réseaux de tuyauterie et aux équipements de traitement chimique.
- Faible absorption d’humidité : Le PP absorbe très peu d’humidité, ce qui garantit sa stabilité dimensionnelle et évite sa dégradation en milieu humide.
Inconvénients :
- Sensibilité à certains solvants et huiles : Bien que le PP résiste à de nombreux produits chimiques, il peut se dégrader au contact de certains solvants, huiles et hydrocarbures, ce qui limite son utilisation dans certaines applications industrielles.
Propriétés thermiques
Avantages :
- Point de fusion élevé: Avec une température de fusion généralement comprise entre 160°C et 170°C, le polypropylène supporte diverses conditions de transformation et reste stable pendant le moulage par injection.
- Bonne température de fléchissement sous charge (HDT) : Le PP conserve sa forme et son intégrité structurelle sous contrainte thermique modérée ; il convient donc aux produits exposés à la chaleur.
Inconvénients :
- Performances limitées à haute température : Le PP commence à ramollir au-delà de sa HDT et ne convient donc pas aux applications exigeant une résistance à une chaleur extrême.
- Fragilité en milieu froid : Sans ajout de modificateurs d’impact, le polypropylène peut devenir cassant et se fissurer à basse température.
Propriétés électriques
Avantages :
- Excellent isolant électrique : La résistivité électrique élevée du polypropylène en fait un matériau idéal pour les composants électriques et électroniques, tels que les connecteurs, les boîtiers isolants et les condensateurs.
- Résistivité élevée : Elle garantit de faibles pertes d’énergie et des performances efficaces dans les applications électriques.
Inconvénients :
- Dégradation par les UV : Une exposition prolongée aux rayons ultraviolets (UV) peut dégrader le polypropylène, entraînant une décoloration et une perte de propriétés mécaniques, à moins d’incorporer des stabilisants anti-UV.
Transformation et fabrication
Avantages :
- Excellentes caractéristiques d’écoulement : Le PP s’écoule facilement dans les empreintes du moule, ce qui permet de produire avec une grande précision des pièces détaillées et complexes.
- Facilité de transformation : Cette matière peut être transformée avec des temps de cycle courts, ce qui améliore l’efficacité de la production et réduit les coûts.
- Hautement recyclabilité : Le polypropylène peut être recyclé plusieurs fois sans perte importante de ses propriétés, favorisant ainsi des pratiques de fabrication durables.
Inconvénients :
- Nécessité d’un contrôle précis : La production de pièces de haute qualité nécessite un contrôle rigoureux des paramètres de transformation, tels que la température, la pression et les vitesses de refroidissement, afin d’éviter les défauts comme le gauchissement, les retassures ou les lignes d’écoulement.
Coût et disponibilité
Avantages :
- Coût relativement faible : Le polypropylène est l’un des thermoplastiques les plus économiques ; il constitue donc un choix rentable pour la production à grande échelle et les applications sensibles aux coûts.
- Grande disponibilité : Cette matière est facilement disponible sous différentes qualités et formes, ce qui facilite son approvisionnement par les fabricants.
Inconvénients :
- Coût accru des qualités spéciales : Les qualités de polypropylène spécialisées ou hautes performances, dotées de propriétés améliorées (par exemple, retard au feu ou grande transparence), peuvent coûter plus cher et peser sur le budget global de production.
Considérations de conception des moules d’injection du polypropylène
Une conception efficace du moule est essentielle à la réussite du moulage par injection du polypropylène (PP). L’interaction complexe entre la géométrie du moule, les propriétés du matériau et les paramètres de transformation détermine la qualité, la régularité et l’efficacité du produit final.
Voici les principaux aspects que les fabricants doivent prendre en compte lors de la conception de moules pour le moulage par injection du polypropylène.
Choix du matériau du moule
- Acier à outils : Couramment utilisé pour sa dureté, sa résistance à l’usure et sa capacité à conserver des arêtes vives.
- H13 : Excellent pour les applications à haute température, il offre également une bonne ténacité.
- P20 : Idéal pour le moulage à usage général, avec une durabilité suffisante.
- S7 : Adapté aux moules résistants aux chocs et comportant des détails complexes.
- Aluminium : Utilisé pour le prototypage ou la production en petites séries en raison de son coût inférieur et de sa facilité d’usinage. Il est toutefois moins durable que l’acier à outils et déconseillé pour les grandes séries.
Conception des seuils
Le seuil est le point d’entrée par lequel le polypropylène fondu s’écoule dans l’empreinte du moule. Une conception adaptée du seuil est essentielle pour assurer un remplissage uniforme, réduire les défauts et faciliter l’éjection.
- Types de seuils :
- Seuil latéral : Simple et économique, il convient aux pièces à paroi mince. Il peut toutefois laisser une marque visible sur la pièce.
- Seuil sous-marin : Situé sous la surface, il réduit les marques visibles du seuil et convient parfaitement aux pièces d’aspect.
- Seuil à canaux chauds : Il maintient la température de la matière fondue dans le système de canaux, ce qui réduit les déchets de matière et les temps de cycle. C’est un avantage pour la production en grande série.
- Seuil en éventail : Il répartit uniformément le PP fondu dans l’empreinte, réduit les lignes de soudure et garantit une qualité homogène des pièces.
Conception du système de refroidissement
Un refroidissement efficace est essentiel pour réduire les temps de cycle et le gauchissement, tout en garantissant une qualité de pièce uniforme.
- Disposition des canaux de refroidissement :
- Canaux droits ou hélicoïdaux : Les canaux droits sont plus faciles à usiner et à nettoyer, tandis que les canaux hélicoïdaux assurent un refroidissement uniforme.
- Refroidissement en arborescence ou annulaire : Le refroidissement en arborescence cible les zones des géométries complexes, tandis que le refroidissement annulaire convient aux pièces plus simples.
- Type et température du fluide de refroidissement :
- Type : Les fluides à base d’eau sont généralement utilisés en raison de leur capacité thermique élevée et de leur rentabilité.
- Température : Le maintien d’une température constante du fluide (généralement entre 20°C et 50°C) garantit des vitesses de refroidissement stables et réduit les gradients thermiques.
Angles de dépouille
Des angles de dépouille adaptés facilitent l’éjection des pièces en polypropylène du moule et réduisent le risque de déformation ou d’endommagement.
- Angle de dépouille standard : Il se situe généralement entre 1° et 3°, selon la complexité de la pièce et les exigences de finition de surface.
- Facteurs influençant l’angle de dépouille :
- Épaisseur de paroi : Les parois plus épaisses peuvent nécessiter des angles de dépouille plus importants pour compenser les forces d’éjection plus élevées.
- Texture de surface : Les textures lisses ou complexes peuvent nécessiter des angles de dépouille plus prononcés pour éviter le collage ou le déchirement.
Emplacement et nombre de seuils
Déterminer le nombre et l’emplacement optimaux des seuils est essentiel pour assurer un remplissage efficace, réduire les temps de cycle et limiter les déchets de matière.
- Seuil unique ou seuils multiples :
- Seuil unique : Plus simple et économique, mais peut entraîner un remplissage irrégulier des pièces complexes ou de grande taille.
- Seuils multiples : Ils assurent un remplissage équilibré et réduisent les temps de cycle, mais augmentent la complexité du moule et le risque de gaspillage de matière.
- Emplacement du seuil :
- Positionnement central : Favorise un remplissage uniforme et réduit les lignes de soudure.
- Positionnement périphérique : Convient aux pièces d’épaisseur uniforme et de géométrie simple.
Conception des noyaux et des empreintes
La conception des noyaux et des empreintes influence directement la forme, le niveau de détail et la qualité globale des pièces en polypropylène moulées.
- Géométries complexes : Utilisez des techniques d’usinage avancées et des logiciels de conception de moules pour créer des moules capables de reproduire des détails complexes.
- Contre-dépouilles et tiroirs : Intégrez les tiroirs et les systèmes de levage nécessaires pour réaliser les contre-dépouilles et les géométries complexes sans endommager la pièce ni user le moule.
- Contrôle des tolérances : Prévoyez des tolérances serrées dans la conception du moule afin d’obtenir une précision dimensionnelle et une régularité constantes d’une série à l’autre.
Conception de moules pour le moulage par injection du polypropylène avec Moldie
Pour améliorer l’efficacité de la conception des moules pour le moulage par injection du polypropylène, envisagez de collaborer avec Moldie afin de mettre en œuvre les bonnes pratiques suivantes :
- Processus de conception collaboratif :
- Faites participer les concepteurs de moules, les ingénieurs et les équipes de production dès les premières étapes, afin de prendre en compte la fonctionnalité, l’esthétique et la fabricabilité de la pièce.
- Utilisation d’outils de simulation avancés :
- Appuyez-vous sur des logiciels de simulation pour prévoir et atténuer les problèmes potentiels de moulage et optimiser la conception des moules en matière d’efficacité et de qualité.
- Mise en place de mesures de contrôle qualité :
- Intégrez des éléments qui facilitent l’inspection et le contrôle qualité, tels que des points de mesure intégrés ou un accès aisé aux outils d’inspection.
- Prise en compte du développement durable :
- Concevez les moules de façon à réduire les pertes de matière, à assurer un refroidissement efficace et à faciliter le recyclage, afin de soutenir des pratiques de fabrication durables.
- Amélioration continue :
- Réexaminez et mettez régulièrement à jour la conception des moules en tenant compte des retours des séries de production, des données de performance des pièces et des progrès des technologies de fabrication des moules.
Comment se déroule le moulage par injection du polypropylène ?
Pour obtenir les meilleurs résultats en moulage par injection du polypropylène, il est essentiel de maîtriser les paramètres du procédé tels que la température et la pression. Leur contrôle contribue à réduire les défauts et à améliorer la qualité du produit final.
Sélection et préparation du matériau
Le polypropylène existe en différentes qualités et est hygroscopique, c’est-à-dire qu’il peut absorber l’humidité ambiante. Un excès d’humidité peut provoquer une hydrolyse pendant la fusion, entraînant de mauvaises propriétés mécaniques et des défauts de surface tels que des stries ou des traces argentées. Il est donc essentiel de sécher les granulés de PP avant la transformation :
- Température de séchage : Généralement entre 90°C et 120°C.
- Durée de séchage : Environ 4 à 6 heures, selon la teneur en humidité et la taille des granulés.
- Équipement de séchage : Utilisez une trémie de séchage dédiée ou un système de séchage en ligne intégré à la presse à injection.
Chauffage et fusion
Les granulés de polypropylène séchés sont introduits dans la trémie de la presse à injection, puis acheminés vers le fourreau chauffé par la vis.
En avançant dans le fourreau chauffé, les granulés fondent sous l’effet de l’énergie thermique et du cisaillement mécanique produit par la rotation de la vis.
- Zones de chauffage : Le fourreau comporte généralement plusieurs zones de chauffage, chacune étant régulée individuellement pour obtenir une température de fusion uniforme.
- Température de fusion : Maintenez une température de fusion constante, généralement entre 220°C et 260°C, selon la qualité de PP utilisée et les exigences de la pièce.
Phase d’injection
Une fois le PP complètement fondu et homogénéisé, la vis injecte rapidement la matière fondue dans l’empreinte du moule.
- Pression d’injection : Elle doit être suffisamment élevée pour remplir complètement le moule sans provoquer de bavures ni de surcompactage. Elle se situe généralement entre 800 et 1,200 bar, mais peut varier selon la complexité de la pièce et l’épaisseur de ses parois.
- Vitesse d’injection : Elle est optimisée afin d’éviter des défauts tels que les jets ou les lignes d’écoulement. Une vitesse élevée convient aux pièces à paroi mince, tandis qu’une vitesse plus faible peut être nécessaire pour les sections plus épaisses.
Le PP fondu s’écoule dans l’empreinte du moule et en épouse les détails et la géométrie complexes. Un écoulement adéquat est essentiel pour éviter les défauts tels que les pièces incomplètes, les retassures ou un remplissage insuffisant. Après l’injection initiale, une pression supplémentaire (pression de maintien) est appliquée pour compenser le retrait de la matière pendant le refroidissement du polymère.
- Durée de maintien : Elle varie selon la taille de la pièce et les caractéristiques du matériau.
- Pression de maintien : Elle est contrôlée avec précision pour garantir l’exactitude dimensionnelle et l’état de surface.
Phase de refroidissement
Une fois le moule rempli et la pression de maintien appliquée, le polypropylène fondu commence à refroidir et à se solidifier dans l’empreinte.
- Canaux de refroidissement : Un système de refroidissement efficace, doté de canaux judicieusement placés, assure une répartition uniforme de la température, limite le gauchissement et réduit les temps de cycle.
- Temps de refroidissement : Selon l’épaisseur de la pièce et la conception du moule, le refroidissement dure généralement entre 10 et 30 secondes.
Maintenir une température optimale du moule (généralement entre 20°C et 80°C).
Ouverture du moule et éjection de la pièce
Lorsque le polypropylène a suffisamment refroidi et s’est solidifié, le moule s’ouvre pour libérer la pièce nouvellement formée.
Des broches ou des plaques d’éjection poussent la pièce hors de l’empreinte du moule. Une conception adéquate de l’éjection évite toute déformation ou détérioration de la pièce lors de son démoulage.
- Positionnement des broches d’éjection : Elles sont placées stratégiquement pour éviter les marques et les défauts sur la surface de la pièce.
- Pression d’éjection : Elle est régulée afin d’assurer une éjection fluide et sans défaut.
Applications des pièces moulées en polypropylène
Biens de consommation et produits industriels
Le polypropylène est présent dans de nombreux objets du quotidien. Il est couramment utilisé dans les emballages, comme les contenants alimentaires, les bouteilles, et les bouchons, car il protège et conserve les produits. Dans la maison, on le retrouve notamment dans les boîtes de rangement réutilisables, les meubles en plastique et les ustensiles de cuisine. Il résiste bien à l’usure, ce qui le rend adapté à ces usages.
Dans l’industrie, le polypropylène sert à fabriquer des cordes, des textiles et même des composants électroniques. Il est choisi pour sa durabilité et sa capacité à résister à des conditions difficiles. Dans de nombreux contextes, il offre un bon équilibre entre solidité et résilience.
Composants médicaux et automobiles
Dans le domaine médical, le polypropylène est apprécié parce qu’il est hypoallergénique et facile à désinfecter. Il est couramment utilisé dans les seringues jetables, les conteneurs médicaux et même les instruments chirurgicaux. Sa résistance aux bactéries et sa facilité de stérilisation sont essentielles en milieu médical.
Dans l’automobile, le polypropylène est utilisé pour les pare-chocs, les tableaux de bord et les garnitures intérieures. Sa légèreté contribue à améliorer le rendement énergétique et les performances. Sa résistance aux chocs peut vous protéger lors de collisions mineures, tout en offrant une finition attrayante à l’habitacle.
Questions fréquentes
Quel est le coût du moulage par injection du polypropylène par rapport à celui d’autres plastiques ?
Le polypropylène est souvent plus économique que d’autres plastiques, ce qui en fait une option abordable pour la production à grande échelle. Malgré son prix plus bas, il ne compromet pas la qualité et offre un bon équilibre entre coût et performances.
Quelles sont les différences entre le moulage par injection du polypropylène et celui du polyuréthane ?
Le polypropylène est plus rigide, tandis que le polyuréthane est souple et élastique. Ces différences déterminent leurs usages : le polypropylène est privilégié pour les produits rigides, et le polyuréthane pour les pièces qui doivent s’étirer ou se plier. Les procédés de moulage diffèrent également légèrement en raison des propriétés de ces matériaux.







