Elektroplatointi on yksi parhaista menetelmistä valmistaa korkealaatuisia tuotteita, eikä se rajoitu vain metalliin, sillä tavalliset muoviosat voivat myös saada metallin ulkomuotoa ja joitakin ominaisuuksia elektroplatoinnin kautta.
Tässä oppaassa Moldie esittelee muovien galvanoimisen periaatteet, käytettävät materiaalit ja eri toimialojen menetelmät. Näin voit tehdä perusteltuja projektipäätöksiä ja tiedät, mitä odottaa neuvotellessasi muoviosien valmistajien kanssa.
Muovin ja metallin levytyserot
Platinoituvat muovit eroavat metallien elektroplatoinnista lähinnä siksi, että muovilla ei ole luonnollista johtavuutta. Alla olevassa kaaviossa esitetään yhteenveto niiden suurista eroista.
| Ominaisuus | Metallinen substraatti | Muovinen substraatti |
|---|---|---|
| Sähkönjohtavuus | Luonnollisesti johtava | Ei-johtava |
| Adheesiomenetelmä | Suora metallin ja metallin välinen side | Vaatii piirretyn ja aktivoidun pinnan |
| Yhteiset pohjatasot | Nikkeli, kupari | Sähkötön kupari tai nikkeli |
| Riskitekijät | Hapettuminen, pinnan karheus | Kuoriminen, heikko tarttuvuus |
Muovipinnoitusmateriaalit
Plastiikkaa käytetään yleisesti levyille
ABS (Acrylonitriili Butadiene Styrene) on yleisin sähköpinnoitusmuovi, koska sen butadieenivaihe mahdollistaa helpon pinnan syövytyksen ja vahvan metallin kiinnittymisen. Se tarjoaa hyvän sitkeyden ja lämmönkestävyyden tasapainon, mikä tekee siitä vakiovalinnan auton ja kuluttajien osille.
ABS/PC-sekoituksissa yhdistyvät ABSs-pinnoituskyky ja polykarbonaattien kestävyys ja iskunkestävyys. Tämä seos sopii osiin, jotka vaativat suurempaa lujuutta ilman, että pinnan laatu heikkenee.
Muut materiaalit, kuten nailon (PA), polypropeeni (PP), polyeetterieetteriketoni (PEEK) ja polyeetterimidi (PEI), voidaan pintakäsittelyn tai lisäaineiden säätämisen jälkeen päällystää.
PP ja polyetyleeni (PE) tarvitsevat täyteaineita, kuten talkkia tai kalsiumkarbonaattia, parantaakseen karheutta ja parantaakseen tarttuvuutta.
PVC ja PLA eivät ole yhtä sopivia heikon lämmön ja kemiallisen vastuksen vuoksi. Tällaisille materiaaleille liimamaalia voidaan joskus käyttää koristeellisena vaihtoehtona, vaikka se ei tarjoakaan yhtä kestäviä tai johtavia ominaisuuksia kuin sähköpinnoitus.
| Muovityyppi | Levyn helppous | Yleiset käyttötavat |
|---|---|---|
| ABS | Erinomaista | Autokorjaamot, kahvat |
| ABS/PC | Erittäin hyvä | Asunnot, paneelit |
| Nylon | Kohtalainen | Mekaaniset osat |
| PP | Vähäinen (hoitotarve) | Matalapainoiset kannet |
| PEEK / PEI | Kohtalainen | Korkean lämpötilan komponentit |
Miten valita hartsit ominaisuuksien perusteella
Hyvän pinnoitushartsin on siedettävä kovia kemikaaleja esikäsittelyn aikana ja puhdistusaineita.
- ABS on arvostettu luotettavuudesta ja arvosta. Sen avulla etsausprosessi voi luoda mikroskooppisen karkean pinnan, joka varmistaa metallipinnoitteen siteet. Tämä tarkoittaa korkeaa tuotantotuottoa ja johdonmukaista viimeistelyä autokorjaamoille, laitteiden kahvoille ja kulutushyödykkeille.
- Nylon (PA) on tehokas valinta, kun muotoilusi vaatii enemmän voimaa, jäykkyyttä tai lämmönkestävyyttä. Vaikka kosteuden imeytyminen voi olla ongelma, kontrolloitu esikäsittelyprosessi voi kuitenkin varmistaa täydellisen tarttuvuuden. Tulokset ovat vahvoja mutta kevyitä osia sekä metallipinnan toiminnallisia ja koristeellisia hyötyjä.
- PEEK ja PEI ovat erittäin tehokkaita vastustamaan äärimmäisiä lämpötiloja ja kovia kemikaaleja luonnostaan. Sen avulla voit käyttää yhtenäisiä, jäykkiä metallikerroksia, jotka täydentävät niiden luontaista vakautta ja luovat sekä korkeasti toimivia että visuaalisesti parempia osia.
Pistoksen vaikutus Muokkaus ja pinnan viimeistely
Ruiskutusmuovaus on yleinen käytäntö muoviosien tuotannossa, ja koko valmistusprosessin ensimmäisenä vaiheena sen laatu vaikuttaa siihen, kuinka hyvin metalli kiinnittyy muoviosiin sähköpinnoituksen aikana.
Jos jälkikäsittelyä ei toteuteta kunnolla, jäljellä olevat vapautuvat aineet tai pintajännitys voivat aiheuttaa kuoriutumista tai heikkoa tarttumista, ja epätasainen kutistuminen tai vääristyminen muuttaa pintaenergiaa, mikä vaikuttaa siihen, missä pinnoite sitoo.
Tällaisten virheiden ehkäisemiseksi muoviosien valmistajat käyttävät usein tiukkaa laadunvalvontaa: pinnat pidetään sileinä ja virheettöminä tasaisen kemiallisen syövytyksen ja pinnoituksen varmistamiseksi, käytetään puhtaita muotteja ja vältetään muotin vaurioita pinnoitustuloksen parantamiseksi. Pinnoitetun pinnan lopullinen kiillotus onnistuu parhaiten, kun myös alla oleva muovialusta on sileä ja virheetön.
Muovin valmistus- ja pinnoitusprosessit
Puhdistus ja pintakäsittely
Ruiskuvalumuotista irrottamisen jälkeen muoviosien pinnalla on usein muotinirrotusainetta, rasvaa ja pölyä, jotka estävät metallia tarttumasta. Lika poistetaan tavallisesti emäksisellä liuoksella tai miedolla pesuaineella; pienet kolot voidaan puhdistaa ultraäänihauteessa.
Lyhyt neutralisointikylpy poistaa jäljelle jääneet emäkset tai hapot ja pitää pinnan kemiallisesti tasapainossa. Oikea puhdistus varmistaa, että seuraavat kemialliset vaiheet toimivat tasaisesti, erityisesti monimutkaisilla muodoilla tai paksuseinäisillä komponenteilla.
Kemiallisten kylpylöiden otto ja aktivointi
Tässä vaiheessa muoviosat syöpyvät kehittämään mikroskooppisia huokosia, jotka pitävät metallia lujasti kiinni, jotta ne voivat kehittää johtavuutta. Useimmat teolliset etsaukset käyttävät happo- tai kylpyliuosta karheuttaakseen muovin pintaa.
Etsauksen jälkeen muovi ei ole vielä johtavaa. Valmistellakseen sitä pinnoitusta varten se käy läpi kaksi tärkeää kemikaalikylpyä:
-
Herkkyys: Osaa käsitellään liuoksella, joka pohjustaa pintaa, jolloin se on valmis vetämään puoleensa metallihiukkasia.
-
Aktivoiva: Seuraavaksi se upotetaan palladiumia sisältävään kylpyyn. Kemiallinen reaktio kerää palladiumhiukkasia syöpyneelle pinnalle. Nämä toimivat lähtökohtana metallipinnoitteen kasvulle.
Tämän jälkeen osa huuhdellaan perusteellisesti, jotta jäljelle jääneet kemikaalit voidaan pestä pois ja jäljelle jäävät vain ankkuroidut palladiuminsiemenet. Tämä vaihe on tehtävä huolellisesti, jotta aktiiviset kohteet pysyvät koskemattomina.
Jos etsaus tai aktivointi ei ole edes mahdollista, lopullinen metallipinnoite voi olla kirjava, heikko tai taipuvainen hilseilyyn. Yhdenmukainen, hyvin valmis pinta takaa, että pinnoitus on vahva, johdonmukainen ja kestävä.
Johdtavan pinnan luominen
Kun pinta aktivoituu palladiuminsiemenillä, osa on valmis vastaanottamaan ensimmäisen metallipinnoitteensa, joka on välttämätön johtava pohja. Tämä on lähes aina kuparikerros.
Tämä ensimmäinen kuparipinnoituskerros levitetään sähköttömän pinnoitusprosessin kautta, joka on kemiallinen (ei sähköinen) prosessi. Osa upotetaan kuparisuoloja ja pelkistävää ainetta sisältävään liuokseen.
Palladiumin ”siemenet” laukaisevat kontrolloidun reaktion, joka saa kiinteän kuparin kerääntymään hiukkasittain ja luomaan ohuen, yhtenäisen metallikuoren koko osan päälle – jopa peittämään monimutkaisia geometrioita ja sisäisiä pintoja, joihin sähkö ei yltänyt.
Kun sähkötön kuparikerros vahvistaa täyden johtavuuden, osa voidaan siirtää perinteiseen sähköplataatiokylpyyn, ja se on nyt valmis viimeiseen sähköplataatiovaiheeseen.
Elektroplatointivaihe
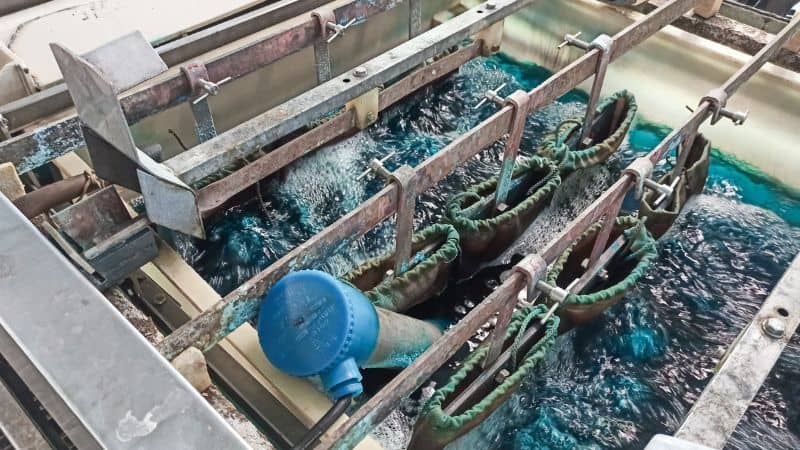
Pintakäsittelyn jälkeen osa siirtyy lopulliseen pinnoitusprosessiin. Nyt johtava substraatti upotetaan elektrolyytin kylpyyn hallitussa sähkövirrassa laskeumaa varten.
Katodin pinnalla metalli-ioneja vähennetään, jolloin syntyy tiheä, tasainen metallikerros. Avainparametrit – nykyinen tiheys, kylpykemia, lämpötila ja upotusaika – on tarkasti kalibroitu kohdepaksuuden ja -ominaisuuksien saavuttamiseksi.
Tämän metallikerroksen laatua, paksuutta ja toiminnallisia ominaisuuksia sanelee sarja huolellisesti ohjattuja parametreja. Tällä tiukalla säädöllä varmistetaan, että pinnoitus saavuttaa tarkan tavoiteerittelyn, olipa kyse korroosionkestävyyden paranemisesta, kulutusominaisuuksien paranemisesta, sähkön ominaisjohtavuudesta tai halutusta esteettisestä viimeistelystä.