
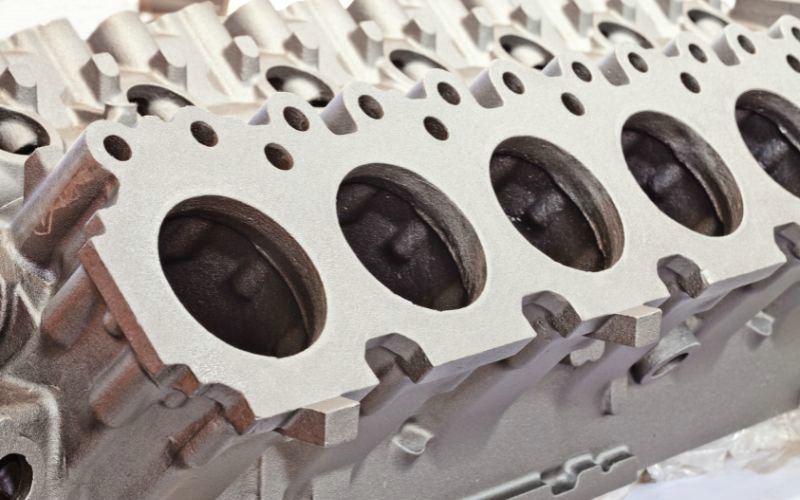
Mitä kuolema heittää?
Die valu on valmistusprosessi, jossa sulaa metallia kaadetaan tai ruiskutetaan muotteihin, joita kutsutaan kuona-aineiksi. Tässä prosessissa tavallisesti käytettyyn metalliin voi kuulua sinkkiä, alumiinia ja niiden seoksia.
Kun aloitat die valun, metalli sulatetaan uunissa ja ruiskutetaan kuosiin korkeassa paineessa. Tämä menetelmä on suosittu sen kyvystä tuottaa osia tarkasti, monimutkaisin yksityiskohdin ja erinomaisella pintakäsittelyllä, joita vaaditaan esimerkiksi auto-, ilmailu- ja elektroniikka-alalla.
Valmistajat suosivat painevalua, koska sillä voidaan valmistaa tasalaatuisia kappaleita. Menetelmä soveltuu esimerkiksi ajoneuvojen monimutkaisiin vaihteistokomponentteihin ja elektroniikan tyylikkäisiin, kestäviin koteloihin. Se on tärkeä nykyaikainen valmistusmenetelmä erityisesti silloin, kun tarkkuus ja tuotantomäärä ovat keskeisiä vaatimuksia.
Kuollut valutusprosessi
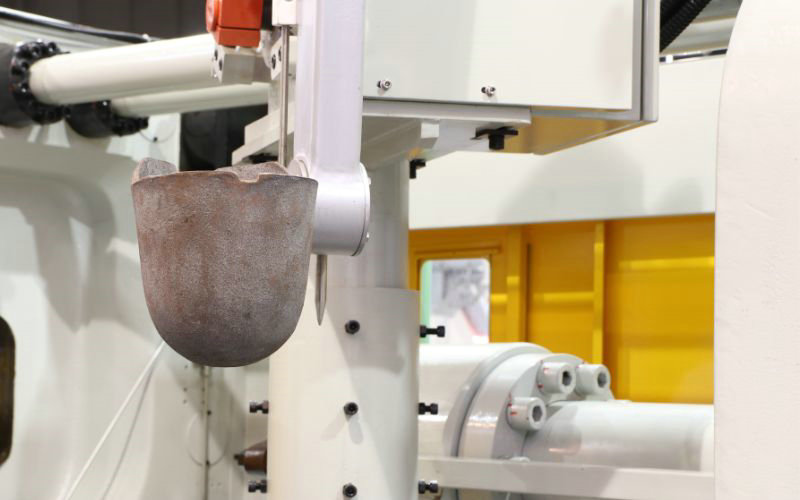
Die valu -prosesseja on kolmea päätyyppiä: painovoiman die valu, kylmän kammion die valu ja kuuman kammion die valu.
Painovoima kuolee valuen
Painovoimassa sulaa metallia kaadetaan suoraan kauhasta puolipysyvään tai pysyvään kuona-aineeseen. Rako täyttää vain painovoiman. Painovoimakuohun etuna on kyky tuottaa tiiviitä, korkealaatuisia valukappaleita, joilla on erinomaiset lämpökäsittelyyn soveltuvat mekaaniset ominaisuudet. Se on kustannustehokasta pienelle tai keskisuurelle tuotannolle.
Cold Chamberin kuolonuhri
Kylmäkammiopainevalussa sulatusuuni sijaitsee erillään painevalukoneesta. Jokaisella jaksolla tarkka määrä sulaa metallia annostellaan koneen lämmittämättömään ruiskutuskammioon, minkä jälkeen hydraulinen mäntä pakottaa metallin muottiin korkealla, 2,000-20,000 psi:n paineella. Kylmäkammiopainevalua käytetään korkeamman sulamispisteen omaaville seoksille, kuten alumiinille. Menetelmällä saadaan lujia ja kestäviä osia, mutta sen jaksoajat ovat kuumakammioprosessia hitaampia.
Kuumakammiopainevalu
Kuumakammion valussa ruiskutusmekanismi on upotettu sulan metallin altaaseen, joka syötetään kuoppaan hanhenkaulan ja männän kautta. Jokaisen syklin alussa männät vetäytyvät, jolloin hanhenkaula voi täyttyä sulalla metallilla. Mäntä pakottaa metallin hanhenkaulan läpi kuoppaan 1000–5000 psi:n paineissa. Kuumakammion die valutetaan seoksille, joiden sulamispisteet ovat matalat, kuten sinkki ja magnesium. Se mahdollistaa nopeamman syklin ja voi tuottaa monimutkaisia osia pienemmällä huokoisuudella.
Painevalun käyttökohteet
Autoteollisuus: Painevalua käytetään laajasti autoteollisuudessa. Menetelmällä valmistetaan esimerkiksi moottorilohkoja, voimansiirron osia ja rakennekomponentteja. Vahvojen ja kestävien osien nopea ja tehokas valmistus tekee painevalusta suositun vaihtoehdon autoinsinööreille.
- Moottorin osat
- Vaihdelaatikot
- Autojen kehykset
Ilmailu- ja avaruusalan arvot die valu, kun luodaan monimutkaisia osia, jotka vaativat tarkkuutta ja kestävät kovia olosuhteita. Osat, kuten laskuvälineet, ohjaamon mittarit ja moottorin osat, ovat tyypillisesti sammuneita.
- Instrumentointiasunnot
- Purkamispyydyksen osat
- Moottorin osat
Elektroniikka: Elektroniikassa die valua käytetään liitinten, koteloiden ja jäähdytyslevyjen rakentamiseen. Nämä osat hyötyvät die valun kyvystä muodostaa monimutkaisia malleja, joissa lämmönjohtavuus on korkea.
- Lämpösinkit
- Liittimet
- Sulautumat
Mitä metalliruiskeen muokkaus on?
Metallien ruiskuvalu (MIM) soveltuu monimutkaisten kappaleiden valmistukseen keskisuurissa ja suurissa tuotantomäärissä. MIM yhdistää muovin ruiskuvalun tarjoaman suunnitteluvapauden ja monimutkaiset muodot metallin erinomaiseen lujuuteen ja rakenteelliseen eheyteen.
Tässä lyhyt katsaus MIM:iin:
- Materiaalit: MIM:n materiaalivalikoimaan kuuluu tyypillisesti rautametalleja, kuten ruostumatonta terästä, joka antaa lopputuotteelle merkittävän vahvuuden ja kestävyyden.
- Vahvuus ja tarkkuus: MIM-osat tunnetaan vaikuttavasta vahvuudestaan ja tarkkuudestaan. Ne pitävät yllä tiukkoja toleransseja, mikä tekee niistä sopivia sekä teollisiin että lääketieteellisiin sovelluksiin.
- Monimutkaiset Geometriat ja ohutseinät: MIM:n avulla voit luoda monimutkaisia geometrioita ja ohuita seiniä, jotka voivat olla haastavia tai mahdottomia perinteisillä metallintyöstöprosesseilla.
Metallin ruiskutusmuokkausprosessi
Käsityksesi MIM:stä alkaa sen päämateriaalista – raaka-aineesta, joka koostuu hienometallijauheesta ja polymeerin sideaineesta. Tavallisia tässä prosessissa käytettyjä metalleja ovat muun muassa ruostumaton teräs, titaani, nikkeliseokset ja kupariseokset. Alussa MIM on samanlainen kuin muovinen ruiskutusmuoti; raaka-ainetta kuumennetaan, kunnes siitä tulee viskoosi ja se voidaan ruiskuttaa muottionteloon.
Kun muottiosa on asetettu, desideprosessi alkaa. Tämä tarkoittaa, että suurin osa sintraamiseen valmistavasta sideaineesta poistetaan. Sintraamisen aikana osuutesi altistuu korkeille lämpötiloille, jotka sitovat metallihiukkaset yhteen ja varmistavat eheyden.
Sintrauksen jälkeen kappale on kutistunut huomattavasti – tyypillisesti 15-20%. Sintrausprosessilla voidaan kuitenkin saavuttaa erinomainen mittatarkkuus ja pintaviimeistely, mikä usein vähentää jälkikoneistuksen tarvetta. MIM on erittäin kustannustehokas menetelmä pienten osien suurivolyymiseen valmistukseen vähäisemmän materiaalihukan ja tiukkojen toleranssien ansiosta ilman laajaa viimeistelytyötä.
Viime kädessä metallin ruiskutusmuovaus on ainutlaatuinen sekoitus laatua, tehokkuutta ja monipuolisuutta valmistusprosesseissa. Sen kyky käyttää erilaisia metalleja ja saavuttaa erityisiä materiaaliominaisuuksia – kuten kovuus, vetolujuus ja lämpötilakestävyys – tekee siitä arvokkaan prosessin monilla teollisuudenaloilla.
Metallinen ruiskumuokkaus (MIM) -sovellukset
Metallin ruiskutusmuovaus (MIM) on tarkkaa ja kustannustehokasta, ja se soveltuu erityisesti pienten ja keskisuurten osien massatuotantoon. MIM-sovelluksia löytyy eri toimialoille, koska se pystyy tuottamaan monimutkaisia muotoja, joissa pintakäsittely on erinomaista.
Ilmailu- ja autoteollisuus:
- MIM sopii erinomaisesti valmistamaan osia, kuten ovenkahvoja, saranoita ja moottorin osia, koska se on vahva ja kestävä.
Lääkärit ja hammaslääkärit:
- Lääketeollisuus hyötyy MIMin tarkkuudesta luoda kirurgiset työkalut, implantit ja sulut, jotka vaativat bioyhteensopivuutta.
Kuluttajaelektroniikka:
- Pienet osat, kuten kännykän osat tai kamerakokoonpanot, hyödyntävät MIMin kyvykkyyttä miniaturisaatiossa ja yksityiskohtaisissa suunnitteluominaisuuksissa.
Ampuma-aseteollisuus
- MIM:llä valmistetaan erilaisia ampuma-asekomponentteja, kuten liipaisimia, vasaroita ja näkö-osia, jotka vaativat tiukkoja toleransseja ja lujuutta.
Yleiset teollisuuslaitteet:
- Löydät MIM:n pumpun osien, liittimien ja venttiilien tuotannosta, koska sen tuotantokapasiteetti ja yhtenäisyys ovat suuria.
Näissä sovelluksissa MIM tarjoaa etuja, joihin kuuluvat:
- Suuritiheyksiset materiaalit, joilla on suuret mekaaniset ominaisuudet
- Kyky integroida toimintoja, kuten kierteitä, vaihteita ja sisäisiä kanavia ilman lisätoimintoja
- Lopullista muotoa lähellä olevien osien tuotanto, jätteiden minimointi
Kuolleena valuminen vs. MIM: Edut ja haitat
MIM:n edut kuoleman valumisesta
1. MIM voi tuottaa pieniä, monimutkaisia osia, joissa on monimutkaisia ominaisuuksia ja ohuita seiniä, jotka olisivat haastavia tai mahdottomia die valun kanssa.
2. MIM tarjoaa laajemman valikoiman materiaaleja, kuten rautametalleja, ruostumattomia teräs-, titaani- ja nikkeliseoksia. Die valu on yleensä rajoitettu ei-rautametalleihin, kuten alumiiniin, sinkkiin ja magnesiumiin.
3. MIM-osissa on erinomaiset mekaaniset ominaisuudet, korkea lujuus ja kulutuskestävyys sintrausprosessin ansiosta.
4. MIM mahdollistaa tiukemmat toleranssit ja jopa 0.3mm:n tarkkuuden.
5. MIM:ssä ei ole käytännössä mitään jätettä, koska kaikki materiaali ruiskutetaan suoraan muottiin.
MIM:n haitat verrattuna Die Castingiin
1. MIM on yleensä kalliimpi kuin die valu, koska monimutkaiset työkalut ja useita käsittelyvaiheita.
2. MIM-muotin käyttöikä on painevalumuottia lyhyempi (150k-300k laukaisua verrattuna yli 1 million laukaisuun painevalussa).
3. MIM-osat voivat kutistua sintrauksessa huomattavasti (jopa 30%), mikä edellyttää huolellista muotin suunnittelua. Painevalussa kutistuma on paljon pienempi.
4. MIM:n alkuautomaatio ja asennuskustannukset ovat korkeat.
Kuoleman tuomia etuja MIM:n yllä
1. Painevalu on tavallisesti MIM:iä edullisempaa; joissakin tapauksissa kustannukset ovat jopa 30% pienemmät.
2. Painevalumuotin käyttöikä on MIM-muottia pidempi (yli 1 million laukaisua verrattuna MIM:n 150k-300k laukaisuun).
3. Painevalettu kappale ei yleensä vaadi jälkikäsittelyä sen jälkeen, kun se on poistettu muotista.
4. Painevalussa voidaan käyttää sisäkkeitä ja valun sisään upotettavia muista materiaaleista valmistettuja osia.
Die Castingin haitat verrattuna MIM:ään
1. Painevalulla on vaikea valmistaa pieniä, monimutkaisia kappaleita, joissa on hienoja yksityiskohtia ja ohuita seinämiä.
2. Die valu rajataan lähinnä väriaineisiin. Rautametalleilla on erittäin korkeat sulamispisteet, jotka vähentävät kuoleman ikää.
3. Kaatuneista kaasuista johtuva huokoisuus on yleinen ongelma valussa, mikä vähentää mekaanista lujuutta.
4. Painevalu vaatii kalliita muotteja, jotka kestävät korkean paineen ja sulan metallin lämpötilan.
Lyhyesti sanottuna MIM valmistaa erinomaisesti pieniä, monimutkaisia osia, joilla on erinomaiset mekaaniset ominaisuudet monenlaisissa materiaaleissa. Se on kuitenkin kalliimpi ja sillä on pidempi sykliaika kuin die valussa. Die valu on taloudellisempi ja soveltuu yksinkertaisempiin, suurempiin osiin ei-rautametalleissa, joilla on nopeat tuotantoajat, mutta kamppailee monimutkaisten ominaisuuksien ja huokoisuuden kanssa.
Vertailu: metallien ruiskuvalu (MIM) ja painevalu
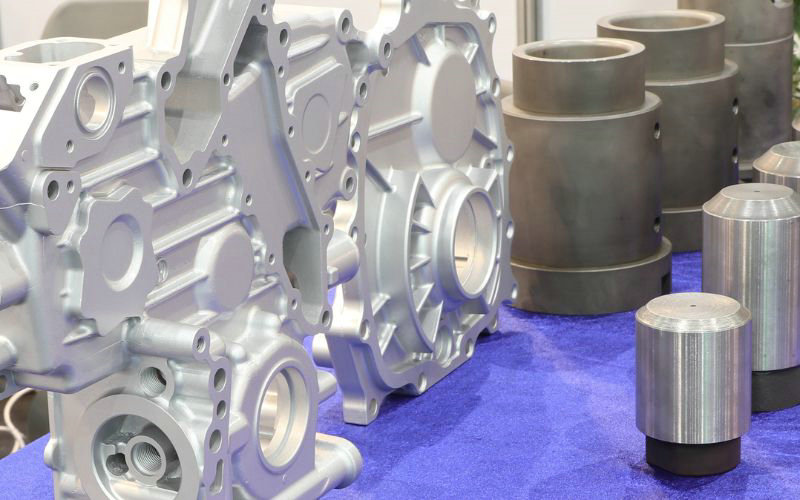
1. Tarkkuus ja sietokyky
Metallin ruiskuvalu (MIM): MIM tuottaa erittäin tarkkoja osia suhteellisen tiukoilla toleransseilla, tyypillisesti 0.3mm:n tarkkuudella. Tarkkuus perustuu käytettäviin hienoihin metallijauheisiin, jotka mahdollistavat yksityiskohtaiset ja monimutkaiset geometriat.
Painevalu: Menetelmä tarjoaa yleensä hyvän mittatarkkuuden, mutta se ei yllä MIM-menetelmän tarkkuuteen. Painevalun tyypillinen toleranssi on noin ±0.0005 tuumaa. Tämä on vähemmän tarkka kuin MIM:n mittatarkkuus. Mittavaihtelut voivat edellyttää lisäleikkausta vaatimusten täyttämiseksi.
2. Tarvittavat materiaalit
Metallien ruiskuvalu (MIM): Menetelmässä voidaan käyttää monenlaisia materiaaleja, kuten rauta- ja värimetalleja, ruostumatonta terästä, titaania ja nikkeliseoksia. Monipuolisuus mahdollistaa eri käyttökohteisiin räätälöidyt kappaleominaisuudet.
Painevalu: siinä käytetään pääasiassa ei-rautametalleja, kuten alumiinia, sinkkiä ja magnesiumia. Vaikka painevalussa voidaan käyttää rautametalleja, niiden sulamispisteet ovat erittäin korkeita ja voivat lyhentää muotin käyttöikää huomattavasti.
3. Nopeusvertailu
Metallien ruiskuvalu (MIM): Prosessiin kuuluu useita vaiheita, kuten sekoitus, ruiskuvalu, sideaineen poisto ja sintraus. Siksi se on yleensä painevalua hitaampi. Kun tuotanto on käynnistetty, MIM-menetelmällä voidaan kuitenkin valmistaa tehokkaasti suuria määriä kappaleita.
Painevalu: Menetelmä mahdollistaa nopean tuotannon ja soveltuu erityisesti suuriin tuotantosarjoihin. Korkeapaineisen ruiskutuksen ansiosta myös suuret kappaleet voidaan valmistaa nopeasti.
4. Pintakäsittely
Metal Inject Molding (MIM): Yleensä se tarjoaa laadukkaan pintakäsittelyn, joka ei usein vaadi ylimääräistä jälkikäsittelyä. Sintrausprosessi auttaa viimeistelyn sujuvuutta.
Painevalu: Kappaleiden pinnanlaatu on yleensä hyvä suoraan muotista poistettaessa, mutta ylimääräinen metalli voi vaatia leikkaamista. MIM-menetelmään verrattuna pinnanlaatua pidetään yleensä keskitasoisena.
5. Valmistuskustannukset
Metal Inject Molding (MIM): Vaikka alkuperäiset asennus- ja työkalukustannukset voivat olla korkeat, MIM voi olla kustannustehokas, kun se tuottaa monimutkaisia osia suurissa volyymeissä, koska jätemäärä on pienentynyt ja jälkikäsittelytarpeet ovat vähäiset.
Painevalu: Alkuinvestointi on yleensä pienempi, ja menetelmä on kustannustehokas suurille kappaleille ja suurille tuotantomäärille. Kustannustehokkuus heikkenee, kun kappaleet ovat pieniä tai erittäin monimutkaisia.
6. Moldierot
Metallin ruiskuvalu (MIM): MIM-muotit voivat olla painevalumuotteja vähemmän kestäviä, ja niiden käyttöikä on tavallisesti noin 150,000–300,000 laukaisua. MIM-muotit kuitenkin mahdollistavat osien monimutkaisemman suunnittelun.
Painevalu: muotit suunnitellaan kestämään korkeita paineita ja lämpötiloja, minkä ansiosta ne ovat kestävämpiä ja niiden odotettu käyttöikä on yli 1 million laukaisua. Ne tarjoavat kuitenkin vähemmän joustavuutta osien monimutkaisuuden suhteen kuin MIM-muotit.







