
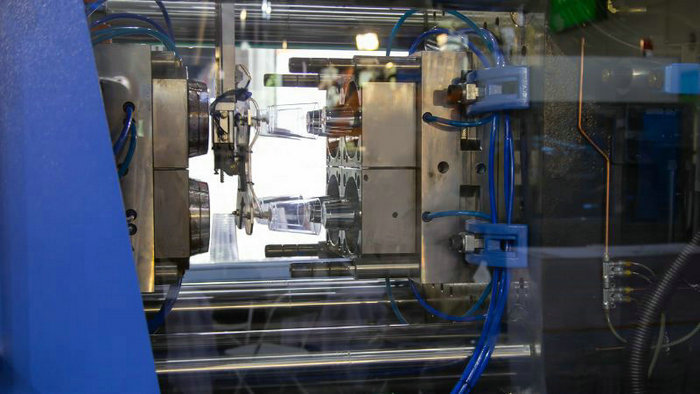
Johdatus polykarbonaattimuokkaukseen
Polykarbonaattimuovaus on tekniikka, jota voit käyttää käsityöesineisiin, joissa on tarkka yhdistelmä erinomaista sitkeyttä, selkeyttä ja iskunkestävyyttä. Tämä materiaali, polykarbonaatti, on amorfinen termomuovi, jota juhlitaan laajalti sen huomattavista ominaisuuksista.
Mikä tekee polykarbonaattista erottuvan
Selvitetään, mikä tekee materiaalista niin erikoista.
Polykarbonaatti on termoplastisen polymeerin muoto, jonka sanotaan olevan poikkeuksellisen jäykkä ja kevyt. Usein siihen viitataan lyhenteellä ”PC”, polykarbonaatilla on useita toivottavia ominaisuuksia, jotka tekevät siitä hyödyllisen eri sovelluksissa.
Kemiallisesti tämä muovi koostuu polymeeriketjun aromaattisten renkaiden välillä sidotuista karbonaattiryhmistä, jotka antavat polykarbonaatille sen lujuuden ja jäykkyyden. Se on amorfista ja läpinäkyvää ja mahdollistaa valon läpäisemisen helposti. Polykarbonaatti on kuitenkin erittäin iskunkestävä ja kestää merkittävän voiman rikkomatta tai murtumatta.
Polykarbonaattin tuotanto alkaa bisfenoli A:n (BPA) ja fosgeenin reaktiolla polymeerin selkärankaan. Loppukäytöstä riippuen se voidaan sitten muodostaa kiinteiksi levyiksi tai muovata eri muotoisiksi.
Muovauksen aikana polykarbonaattia voidaan muokata haluttuun muotoon säilyttäen sen mekaaniset ominaisuudet, kuten taipuisuus ja iskun lujuus. Materiaali on lämmönkestävä, mikä lisää sen kestävyyttä ja tekee siitä sopivan korkeassa lämpötilassa oleville tuotteille.
Lisäksi tämän muovin optinen selkeys muistuttaa läpinäkyvyyttä ja luo sekä vahvoja että selkeitä osia. Näiden ominaisuuksien vuoksi se on erinomainen valinta erilaisiin sovelluksiin, kuten auton komponentteihin, kulutuselektroniikkaan ja turvalaitteisiin.
Muottien suunnittelu ja tekninen kehitys
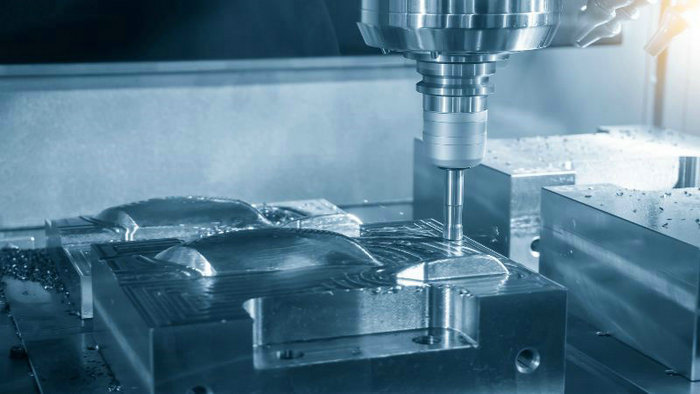
Ennen kuin puristut polykarbonaattiin, huomaat, että muottien suunnittelu ja suunnittelu on ratkaiseva tekijä laadukkaiden, johdonmukaisten osien saavuttamisessa. Tämä prosessi kiteyttää useita teknisiä näkökohtia, kuten oikeanlaisten materiaalien valitsemisen ja edistyneiden ohjelmistojen käytön tarkkuussuunnittelussa.
Moodin materiaalivalinta
Valikoimasi muottimateriaali vaikuttaa suoraan polykarbonaattituotteiden laatuun ja elinkaareen. Työkaluteräksiä käytetään yleisesti niiden kestävyyden ja kulumiskestävyyden vuoksi. Kun valitset:
- Lämmönjohtavuus: vaikuttaa jäähdytykseen ja sykliaikaan.
- Kovuus: Määrittää pintavaurioiden ja hankaumien siedon.
Muottien tarkkuussuunnittelu
Tiukan toleranssin saavuttaminen on tärkeintä muottitekniikassa. Tarkkuuskoostumus varmistaa, että muotit täyttävät osien halutun muodon ja koon edellyttämät tarkat vaatimukset. Ymmärrä, että:
- Suvaitsevaisuus: Se vaikuttaa koottujen osien sopivuuteen ja toimintaan.
- Osakoot: Minuuteista suuriin ovat kaikki riippuvaisia muottien tarkkuudesta.
Pintakäsittelyt ja viimeistely
Muottien pintakäsittely on tärkeää, jotta voidaan parantaa julkaisuominaisuuksia ja vähentää pintavaurioita.
- Kiillotus: Tulokset sileällä, kiiltävällä pinnalla.
- Teksturointi: Tarjoaa matta- tai kuviopinnan, joka voi olla toimiva tai esteettinen.
Ilmaus ja syöttöaukon sijoittelu
Muotin ilmaus ja syöttöaukon sijoittelu ovat ratkaisevia virheiden ehkäisemiseksi ja kestomuovin optimaalisen virtauksen varmistamiseksi. Huomioi seuraavat asiat:
- Tuuletus: päästää ilman ulos muottipesästä ja ehkäisee loukkuun jääneen ilman aiheuttamia vikoja.
- Portin sijainnit: Se vaikuttaa hartsin virtaan ja voi vaikuttaa osan ulkonäköön ja eheyteen.
CAD- ja Mold Design -ohjelmistot
CAD:n (Computer-Aided Design) ja erikoismuotisuunnitteluohjelmiston käyttö helpottaa valmistusprosessia:
- Johdon virtausanalyysi: Ennakoi ja lisää hartsin jakautumista muottiin.
- Hahmottele syöttöaukkojen sijainnit ja kappaleiden muodot: näin mahdolliset valmistushaasteet voidaan ratkaista ennen työkalun valmistusta.
Polykarbonaatin muovauksessa muottien suunnittelun ja teknisen toteutuksen yksityiskohdat ohjaavat matkaa raaka-aineesta valmiiksi tuotteeksi ja tarjoavat selkeän suunnitelman onnistumiseen.
Polykarbonaatti-injektiomuokkausprosessin tekniikka
Ruiskumuovauksen avulla tuotetuilla polykarbonaattiosilla on vaikuttavia ominaisuuksia, kuten iskunkestävyys ja lämmönkestävyys. Polykarbonaatti voi kuitenkin olla monimutkainen, koska joidenkin varianttien sulamisvirta on alhainen.
Polykarbonaattia muokattaessa prosessin parametrien hallinta on ratkaisevan tärkeää lopputuotteen laadun kannalta. Sukellataan yksityiskohtiin, jotta saavutetaan parhaat tulokset.
Valmistele polykarbonaatti
- Yleisiä polykarbonaattilaatuja ovat yleiskäyttöinen, lämmönkestävä, UV-stabiloitu ja palonestoaineella käsitelty laatu. PC-hartsi on kuivattava ennen muovausta alle 0.02%:n kosteuspitoisuuteen vikojen ehkäisemiseksi.
- Kuivaus tehdään tyypillisesti 120 °C:ssa 2-4 tunnin ajan.
Ruiskutusmuokkauskoneen asettelu
- Sulkuvoiman tulee olla 0.7-0.8 tonnia kappaleen projisoidun pinta-alan neliötuumaa kohden.
- Koneen koon tulisi olla 1,5-2 kertaa suurempi kuin osapaino.
- Ruuvin L/D-suhteen pitäisi olla vähintään 15:1, mieluiten 20:1, jossa on tarkistusrengas ja asteittainen siirtymä.
- Nozzle-aukon pitäisi olla hieman pienempi kuin portin koko.
Mullanvalmistus
- Mold on puhdistettava ja päällystettävä vapauttavalla aineella, jotta osa lävistää sen.
- Venttiilien on oltava selkeitä, jotta ilma pääsee karkaamaan muotin täyttyessä.
- Jäähdytyskanavat tulisi optimoida jopa jäähtymään ja lyhentämään sykliaikoja.
Prosessiasetukset
- Sulatuslämpötila: 280-320 °C laadusta riippuen.
- Mullan lämpötila: 70-120 °C. Korkeammalla, jotta pinnan pintakäsittely paranee ja stressi vähenee.
- Ruiskutuspaine: Mahdollisimman korkea, tyypillisesti 850-1400 bar. Auttaa täyttämään muotin nopeasti.
- Ruiskutusnopeus: Hidasta pienillä/reunaisilla porteilla, nopeammin muuten.
- Pakkauspaine: Mahdollisimman alhainen jäljellä olevan rasituksen minimoimiseksi.
Muokkauksen jälkeiset menettelyt
- Muoviosat poistetaan, kun ne ovat riittävän viileitä, jotta ne kestävät deldaatiostressit.
- Portin jäljet poistetaan leikkaamalla.
- Annealing 120-130 °C:ssa 30 minuuttia – 1 tunti voi lievittää jäännösjännitystä.
- Osan laadun varmistamiseksi tehdään mitta- ja visuaalisia tarkastuksia.
Ejektiomekanismia koskevat tiedot
Ejektioprosessia on kontrolloitava huolellisesti, jotta se ei vahingoita kiinteytyneitä polykarbonaattimuovattuja osia.
- Työntöneulat: Varmista, että nastat on sijoitettu tasaisesti jakamaan heittovoimia.
- Ejektionopeus: Säädä nopeutta estämään osan tarttuminen tai muodonmuutos.
Kun kiinnität huomiota näihin teknisiin yksityiskohtiin, olet paremmin varustautunut käsittelemään monimutkaisen polykarbonaatti-injektiovaluprosessin.
Kehittyneet tekniikat polykarbonaatti-muovi-injektiomuokkauksessa
Matkalla polykarbonaattimuotituksen hallintaan huomaat, että kehittyneet tekniikat voivat olla keskeisessä asemassa vahvuuden, estetiikan ja toiminnallisuuden parantamisessa. Tutkitaan, miten nämä innovatiiviset menetelmät voivat nostaa tuotteitasi.
Ruiskutuspuristusmuokkaus
Injektointipuristuksessa polykarbonaatti ruiskutetaan ensin hieman avomuottiin ja sen jälkeen tiivistetään ja parannetaan tuotteiden yhdenmukaisuutta. Tässä menetelmässä yhdistyvät ruiskumuokkausta ja pakkausmuokkausta koskevat periaatteet, joilla varmistetaan, että stressi vähenee samalla, kun saavutetaan ohuempi ja tarkempi aineosa.
Kaasu-assistentti ja vesi-assistentti-injektiomuokkaus
Kaasuavusteisessa ruiskuvalussa muottipesään johdetaan ruiskutuksen jälkeen typpikaasua, joka muodostaa sisäisiä kanavia ja vähentää materiaalinkulutusta rakenteellista eheyttä vaarantamatta. Vesiavusteisessa ruiskuvalussa saavutetaan samankaltaisia tuloksia veden avulla ja tehostetaan samalla jäähdytystä ja jaksoaikaa.
- Edut:
- Painon lasku
- Vahventuminen
- Nopeammat sykliajat
Moniannos- ja rinnakkaisinjektiomuokkaus
Kun siirrytään monimateriaaliseen (kaksiosaiseen) muottiin, voidaan muovata polykarbonaattia eri materiaaleilla yhdessä syklissä komposiittirakenteita varten. Tämän tekniikan osa-alueena olevaan rinnakkaisinjektiomuottiin kuuluu kahden erilaisen polymeerin ruiskuttaminen muottiin, yksi toisensa jälkeen, jotta saadaan aikaan osa, jolla on kerroksellisia ominaisuuksia.
- Yhdistelmäosakoostumus:
- Ydinmateriaali: Yleensä halvempi tai vähemmän kestävä materiaali.
- Ihon materiaali: Tyypillisesti kestävämpi materiaali, joka pinnistää osan pintaan.
Kullakin menetelmällä on ratkaiseva rooli, kun polykarbonaattikomponentteja räätälöidään vastaamaan erityisvaatimuksia – rakenteellisista näkökohdista esteettisiin ominaisuuksiin. Näiden kehittyneiden tekniikoiden avulla polykarbonaattituotteet eivät ainoastaan täytä vaan ylittävät haastavimpienkin sovellusten odotukset.
Kestävä kehitys ja ympäristövaikutukset
Kun tutustut polykarbonaattiin, on tärkeää ymmärtää sen käytännön sovellusten lisäksi myös tuotannon ja elinkaaren ympäristövaikutukset. Tässä osiossa tarkastelemme lähemmin, miten kierrätys ja tuotantoprosessien tehokkuus edistävät kestävyyttä.
Polykarbonaattia kierrätetään ja käytetään uudelleen
Polykarbonaattin vahva luonne mahdollistaa sen käytön erilaisissa tuotteissa, silmälasilinsseistä luodinkestävään lasiin. Kun nämä tuotteet saavuttavat elinkaarensa, kierrätyksestä ja polykarbonaattien uudelleenkäytöstä tulee kuitenkin ensiarvoisen tärkeää ympäristöjätteen vähentämiseksi. Onneksi polykarbonaattia voidaan mekaanisesti kierrättää sen ekologisen jalanjäljen pienentämiseksi. Prosessiin kuuluu:
- Hioma: Polykarbonaattituotteet jauhetaan pienemmiksi paloiksi.
- Puhdistus: Kontaminantit poistetaan uudelleensopeutumiseen valmistautumiseksi.
- Sulatus: Puhtaat polykarbonaattitähteet kuumennetaan ja valetaan nopeasti uusiksi tuotteiksi tai polykarbonaattilevyiksi.
Muuttamalla polykarbonaattijätteet rakeiksi puristamalla niitä voidaan lisätä muihin muovituotteisiin, lisätä niiden käyttökelpoisuutta ja estää saastuminen.
Energiatehokkuus tuotannossa
Kestävän kehityksen parantamiseksi on tärkeää keskittyä polykarbonaattien tuotannon energiatehokkuuteen. Valmistusprosessissa on yleensä kyse nopeasta kuumentamisesta ja tarkasta valvonnasta korkealaatuisten polykarbonaattilevyjen tai -tuotteiden tuottamiseksi. Energian säästämiseksi on toteutettu edistystä, joka:
- Optimoi prosessit: Hienosäätö tuotantoparametreja energiajätteen minimoimiseksi.
- Vihreä teknologia: Energiaa säästävien laitteiden ja uusiutuvien energialähteiden käyttö aina kun mahdollista.
Jatkuvalla parantamisella pyritään vähentämään polykarbonaattin tuotantoon liittyvää kokonaisenergiankulutusta ja hiilijalanjälkeä. Näitä käytäntöjä priorisoimalla voit osallistua alan ympäristöystävällisempiin aloitteisiin.
Usein kysytyt kysymykset
Millaiset lämpötilat tarvitaan polykarbonaatti-injektiomuovaukseen?
Jotta injektointi onnistuisi, lämpötilan säätely on erittäin tärkeää. Polykarbonaatti vaatii tyypillisesti -40 °C/-40 °F – 120 °C/248 °F lämpötiloja. Näillä muuttujilla varmistetaan, että polykarbonaatti säilyttää vahvuutensa ja stabiiliutensa prosessin aikana.
Mitkä ovat yleisiä ongelmia polykarbonaattiruiskutusmuovauksessa ja miten niihin voidaan puuttua?
Yleisiä ongelmia ovat muun muassa vääntyminen, kupliminen ja huono täyte. Näitä ongelmia on käsiteltävä optimoimalla tuuletusvaatimukset, ohjaamalla prosessiparametreja ja pitämällä yllä yhtenäistä seinämän paksuutta.
Mikä on prosessi, jossa verhot muodostavat polykarbonaattilevyjä?
Verhoiluun kuuluu polykarbonaattilevyn kuumentaminen taipuisaan lämpötilaan, minkä jälkeen se piirretään muotin päälle halutun muodon saavuttamiseksi. Jäähdytys säilyttää muodon.
Mitkä ovat polykarbonaattimateriaalien käsittelyvaiheet?
Polykarbonaattia käsitellään kuumentamalla aine suositeltuun lämpötilaan, ruiskuttamalla se muotteihin, jäähdyttämällä se kiinteytymään ja ruiskuttamalla lopulliset ruiskun muottiosat pois.
Mikä on lämpömuovautuvan polykarbonaattin menetelmä?
Polykarbonaatin lämpömuovauksessa levy lämmitetään pehmenemispisteeseensä, venytetään muotin päälle ja jäähdytetään jäykäksi, halutunmuotoiseksi tuotteeksi.
Mitkä ovat polykarbonaatti-injektiomuovauksen haitat?
Polykarbonaattin suurempi viskositeetti johtaa hitaampiin muovaussykliin, korkeampiin muottipaineisiin ja tarpeeseen järeämpiin muotteihin, jotka voivat vaikuttaa ruiskumuotin hintaan. Puutteellinen hallinta on myös kriittisempää.







