
Suurin määrä muovailusyklin aikana injektoitavaa muovimuotia tunnetaan hylsyn kokoisena. Pelletit syötetään tynnyriin ja ruuvikokoonpanoon hylsyn läpi.
Ruiskutusmuovaustekniikkaa käyttäen sulaa ainetta ruiskutetaan muotin onteloon, jotta saadaan aikaan suuria määriä muoviosia.
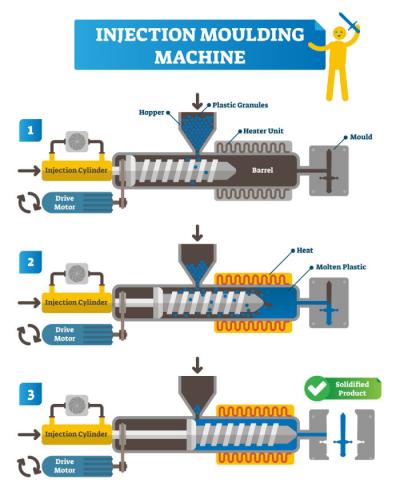
Muovin ruiskutusmuotiprosessissa raaka-aine tuodaan tynnyriin, sulaa, ja sen jälkeen muovi ruiskutetaan muotin onteloon jäähtymään ja kiinteytymään muotin sulkemisen jälkeen. Lopuksi muoti aukeaa ja osat poistetaan.
Miten laskea shotin koko
Asuinaikojen kestoon vaikuttaa hylsyn ja tynnyrin koko, mikä voi vaikuttaa myös lopputuotteen laatuun. Pitkät oleskeluajat ja polymeerin hajoaminen voivat johtua pienistä hylsyistä, jotka vaativat vain vähän tynnyrikapasiteettia.
Pienet ruiskutusannokset, jotka ovat alle 20 % sylinterin kapasiteetista, johtavat usein pitkiin viipymäaikoihin. Tämä puolestaan aiheuttaa polymeerin hajoamista ja prosessinohjauksen puutteita.
Toisaalta suuret ruiskutusannokset ja yli 50 %:n sylinteritäyttöaste voivat aiheuttaa epätasaista sulamista ja hidastaa ruuvin palautumista.
Lisäksi suurempien ruuvien muovipainekapasiteetti on yleensä pienempi. Suuret ruiskutusannokset, jotka vievät yli 65 % sylinterin kapasiteetista, aiheuttavat usein sulan laatuongelmia, kuten sulamattomia kohtia, sulan epätasaista laatua ja pitkiä ruuvin palautumisaikoja.
Varmuuden vuoksi voit harkita kahden tynnyrin tilauksen tekemistä. Vielä enemmän muotteja voidaan käyttää kahdella tynnyrillä. Kun tilaat toisen tynnyrin uudella koneella, voit iloisesti olla tyytyväinen sen edullisiin kustannuksiin. Barrelit voidaan vaihtaa alle 30 minuutissa oikeilla spesifikaatioilla ja kokeneella käyttäjällä, vaikka tynnyri olisikin kuuma.
Formula mold shot Size in Ruiskutusmuokkaus
Yksinkertaisin kaava muotin ruiskutusannoksen laskemiseen on:
Kuivuminen + Spruce-tilavuus + Tuotetilavuus + Juoksutilavuus = Mold shot size
Formulakoneen laukaustilavuus/ -koko
Ruuvin kokonaispaino tai -tilavuus, jonka ruuvi ruiskuttaa yhden muovaussyklin aikana, ilmaistaan koneen laukauksen kapasiteetilla (g)/koneen laukauksen voimakkuudella (mm), joka tunnetaan myös koneen injektointikapasiteetina.
Kun harkitset painetta, laskelmien tulisi olla seuraavat:
Stroke X Ruuvimäntäpinta = injektiotilavuus
Ruiskutusvoima/ ruuvimäntäpinta = injektiopaine
Siksi:
Suurin injektointitilavuus kuutiota kohti X suurin injektointipaine (bar per kuutioyksikkö) / 1000 = injektioyksikön laukauskapasiteetti.
Ruuvipainoa ja materiaalin tiheyttä käytettäessä laskelmien on oltava seuraavat:
Massa/tiheys = tilavuus
D2 * Kuuma koko/4 = Barrel/Shot tilavuus
Tuotekokoon vaikuttavat tekijät
Ampumakokoa laskettaessa on otettava huomioon useita tekijöitä. Nämä tekijät ovat seuraavat:
- Ruiskutusannoksen koon määrittämisessä on otettava huomioon syöttökanavan, jakokanavien ja tuotteen tilavuus. Muottiin ruiskutettavan polymeerin on täytettävä ne kaikki.
- Toinen ruiskutusannoksen laskentaan vaikuttava tärkeä tekijä on polymeerin kutistuminen. Kutistuminen johtuu sulan polymeerin jäähtymisestä. Polymeerien erilaisista tiheyksistä johtuen myös muottikutistuma vaihtelee.
- Polymeerin tyyppi ja määrä lisäaineita voi muuttaa sen tiheyttä ja virtausominaisuuksia.
Nämä tekijät voivat auttaa sinua arvioimaan laukauskoon, tilavuuden ja tynnyrikapasiteetin.
Injektioyksikkö
Ruiskutusyksikön tarkoituksena on sulattaa muovimateriaali tasaiseksi ennen kuin se ruiskutetaan muottiin ennalta määrätyllä paine- ja virtausnopeudella. Nämä ovat vaativia toimia, koska fluoropolymeerien lämmönjohtavuus, korkea lämpö ja korkea sulamisviskositeetti ovat rajallisia.
Monimutkaisten ongelmien ratkaisemiseksi on kehitetty jälleen useita muunnelmia, joiden yleinen luokittelu voidaan tehdä neljään ensisijaiseen injektioyksikköön:
- Yksiportainen mäntä tai pässi
- Kaksivaiheinen pässi
- Tyhjennä yksi vaihe
- Ruuvi/rami, jossa kaksi vaihetta
Vaikka sitä on yhä pienissä koneissa ja joissain erikoislaitteissa, yksivaiheinen pässiyksikkö on käytännössä vanhentunut, koska se on tehoton lämmityksessä, sekoituksessa ja paineensiirrossa. Se hyötyy yksinkertaisuudesta ja kohtuuhintaisuudesta.
Lisäksi kaksivaiheinen pässi on lähes vanhentunut. Uuni on edelleen tehoton sekoitin ja lämmitin, vaikka sitä yritetään parantaa erottelemalla lämmitys- ja painevirtatoiminnot toisistaan.
Kaksiportainen ruuvi/ram-yksikkö erottaa edelleen virtauksen ja lämmön roolit käyttämällä ruuvia ruiskuttamiseen eikä sekoittamiseen ja kuumentamiseen. Idea on houkutteleva, koska molemmat ovat tehokkaita työkaluja omiin tehtäviinsä.
Lisäksi injektioyksikkö on usein mitoitettu käyttäen suurinta mahdollista injektiopainetta ja saatavilla olevaa injektiotilavuutta. Suurin mahdollinen paine ruuvin alapäässä on injektiopaine, joka riippuu ruuvin halkaisijasta ja sitä vastaan työntyvästä voimasta.
Varmista kuitenkin, että et sekoita sitä ruuvia vetävään ruiskutussylinteriin vaikuttavan hydraulilinjan paineeseen, eikä sitä tule tulkita muotin reikien täyttämiseen tarvittavaksi paineeksi. Suuttimen ja muotin syöttöjärjestelmien painehäviöiden vuoksi tämä on huomattavasti vähemmän.
Injektioyksikön päävaikutussarja on seuraava:
- Materiaali kuumennetaan ja sulatetaan ruuvin pyöriessä, minkä jälkeen se kuljetetaan ruuvilentoja pitkin ruuvin alapäähän. Tynnyrin suutin suljetaan mekaanisella tai lämpöventtiilillä tai aiemmalla muotilla.
Ennen kuin seuraavan muotin valmistamiseen on kertynyt tarpeeksi sulaa, keräävä sulaa pakottaa yhä pyörivän ruuvin takaisin hallitulle vastukselle (vastapaineelle). Ruuvin pyöriminen pysähtyy tässä. On aika olla valmis sulamiseen.
- Kun piippusuutin avataan, ruuvi liikkuu aksiaaliseen suuntaan pyörimättä ja toimii kuin pässi. Tämän seurauksena ruuvin alapään eteen kerääntynyt sula työnnetään (ruiskutetaan) suuttimen läpi muottiin.
Jotta ruuvilennot eivät sulaisi takaisin alas, ruuvin alavirtaan voidaan asentaa venttiilijärjestelmä. Tämä on ruiskutus- tai muottitäyttövaihe.
- Kun muotti on täyttynyt, ruuvipainetta pidetään yllä hetken aikaa, jotta muotin sisällä jäähtyvän sulan tilavuuden kutistuminen voidaan kompensoida. Nyt on vuorossa jälkipaine- eli ylläpitovaihe.
- Lopuksi siirrytään ylläpitovaiheeseen. Tällöin ruiskutusyksikön sykli jatkuu ruuvin pyörimisellä ja sulan valmistelulla, samalla kun muotti pidetään suljettuna, jotta kappale jäähtyy ulostyöntölämpötilaan.
Kun muovisula pakotetaan ruiskutussuuttimeen ja edelleen muotin syöttöjärjestelmän ja pesien läpi, paine laskee huomattavasti. Näitä painehäviöitä ei voi laskea yksinkertaisten sääntöjen avulla.
Purkuyksikkö
Mold-suljin pidetään kiinni voimia vastaan, joita syntyy, kun muovi työnnetään suljettuun muottiin ruiskupaineen avulla. Siinä on käyttöjärjestelmä, joka voi liikuttaa ruiskumuovauskoneen liikkuvaa levyä ainakin yhteen suuntaan.
Kiinnitysyksiköiden tyypit
Ruiskutusmuovausprosessissa on useita erityyppisiä puristusyksikköjä. Ne ovat seuraavat:
Vaihda tyyppisiirtymä
Mekaaninen laite, joka vahvistaa voimaa, on vaihde. Kaksi tankoa kytketään ja päättyy kääntöpuolelle muottikoneessa. Toisen tangon pää on kytketty kiinteään levyyn, kun taas toinen on kytketty liikkuvaan levyyn. Togglen muoto on V-muotoinen, kun muotti avataan. Nämä kaksi tankoa muodostavat suoran linjan, kun pylvääseen kohdistetaan painetta.
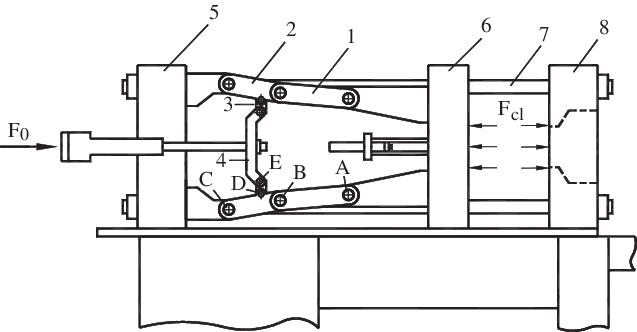
Toggle-tyyppisen puristimen etuna on, että se vaatii vähemmän rahaa ja hevosvoimaa, ja se tarjoaa positiivisen suunnitelman muotista. Toggle-tyyppisen puristimen takaiskut ovat myös se, että se vaatii korkeaa huoltoa ja sitä on vaikea tehdä.
Hydraulinen lukitus
Tässä tapauksessa hydraulijärjestelmän RAM on kytketty liikkuvaan levyyn, ja hydraulisella sylinterillä varustettu kiinnitysyksikkö on suoraan kytketty suljettuun liikkuvaan muottiin. Hydraulisylinterissä on kaksi osaa: öljyvirta ja uloskäynti.
Öljy työntää RAM-muistia eteenpäin, kun se menee paineessa sylinteriin, mikä saa liikkuvan levyn ja muotin sulkeutumaan. Lisäksi RAM-muistin paluu ja muotti ovat auki, kun sylinteristä vapautuu öljyä.
Hydraulisen kiinnityksen etuja ovat mm. ruuvipuristimen nopeuden ja tuen helppo hallinta missä kulmassa tahansa, puristusvoiman yksinkertainen mittaaminen, helppo käyttötapa ja puristusvoiman säätö sekä sen yksinkertaisuus kunnossapidossa.
Tämäntyyppisen puristuksen haittapuoli on se, että se maksaa enemmän ja on kalliimpi kuin vaihdejärjestelmä ja positiivinen substantiivikiinnitys.
Magneettisen tyypin lukitusyksikkö
Magneettimoduuleja magneettimuottikiinnityslevyjen tai laattalevyjen sisällä tuottaa kiinnitysvoima. Liitäntäpaneelilla voidaan kontrolloida muottikiinnitystä, muotin vaihtamista sekä magneetoida ja poistaa laatoitukset.
Puristusyksikön etuna on, että sähköä tarvitaan vain magnetointi- ja demagnetointivaiheiden aikana, ei samalla, kun puristin mitataan reaaliaikaisesti, ja siinä on paljon turvaominaisuuksia ja ilmainen huolto.
Mold Shotin paino
Muottipesän ja syöttöjärjestelmän täyttämiseen ruiskutetun materiaalin määrää kutsutaan muotin tai tuotteen ruiskutusannoksen massaksi. Siihen kuuluvat syöttökanavan, jakokanavien ja syöttöaukkojen materiaalit. Ruuvin kulkema matka, jolla tuote ja syöttöjärjestelmä täytetään, on puolestaan ruiskutusannoksen koko.
Yhteenveto
Ruiskumuovaustekniikkaa käyttäen raakamuovi sulatetaan, ruiskutetaan muottiin, annetaan jäähtyä ja kiinteytyä, minkä jälkeen valmis esine poistetaan. Laukauksen koko on ratkaiseva, koska se estää polymeerin täytteen ja välähdyksen. Muut tekijät, kuten tynnyrin kapasiteetti, vaikuttavat myös yleiseen ruiskumuovausprosessiin.







