
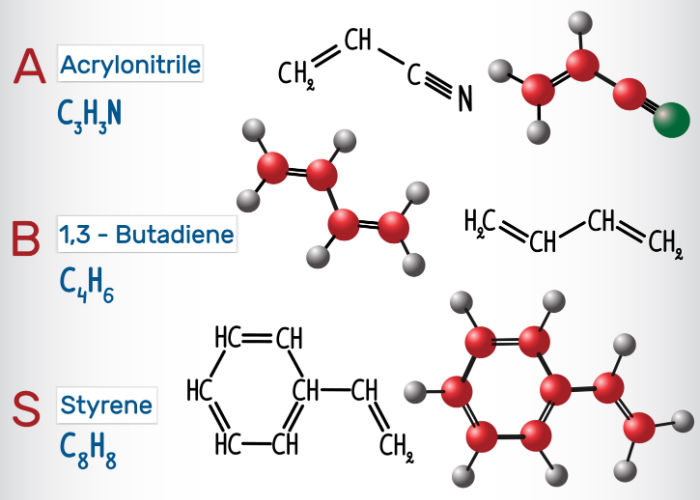
ABS tarkoittaa Akryylinitriili Butadiene Styrene. Se on eräänlainen termoplastinen polymeeri, jossa on kolme pääainetta (monomeerit): akryylinitriili, butadieeni ja styreeni. Kolmella monomeerillä on erilaisia ominaisuuksia, jotka yhdistävät vahvan ABS-muovin, joka on iskunkestävää.
Alla lisää tietoa monomeereista:
Akryylinitriili
Akryylinitriili on valmistettu propyleeni- ja ammoniakkikomponenteista. Se antaa muoviosalle hyvän kemiallisen vastuksen, kovuuden ja lämmön vakauden.
Butadieeni
Butadieenia valmistetaan höyrykrakkausaineista muodostuvan etyleenin aikana. Se antaa iskun lujuutta ja kestävyyttä polymeerille.
Styreeni
Styreeni valmistetaan bentseenin alkyloimalla eteenin kanssa styreeniksi dehydrogenoidun etyylibentseenin muodostamiseksi. Se tarjoaa sitkeyttä, lisälujuutta, kiiltävää viimeistelyä ja vastaa ABS-polymeerin prosessoitavuudesta.
Moldie tarjoaa laajan valikoiman ruiskumuovauspalveluja, mukaan lukien mukautettu ABS-ruiskutusmuoti. Takaamme asiakkaillemme saumattoman valmistusprosessin.
Muovisen ABS:n ominaisuudet
Alla on joitakin ABS-materiaalin ominaisuuksia:
ABS:n kemiallinen rakenne: (C8H8·C4H6·C3H3N)n
Resistance: ABS-muovilla on korkea kemiallinen, rasitus, kuumuus ja iskunkestävyys.
Kuivumisprosentti: Kuivumisprosentti on välillä 5–0,7 %.
Lämpötila: Sille tyypillinen lämpötila on 200-238 °C/392-460,4 °F.
Nestemäinen lämpötila: Thermoplastinen nesteytetään, kun lämpötila on 105 °C / 221 °F.
Erikoispainovoima: 1.06
Vetolujuus: 46 MPa (6600 PSI)
Erityisesti ABS-muovin vahvuus, kestävyys, sähköominaisuudet ja muut ominaisuudet ovat tasapainossa. Näiden erinomaisten ominaisuuksien ansiosta polymeeriä on voitu käyttää erilaisiin rakennesovelluksiin ja tuotemuotoiluun.
ABS-ruiskutusmuovausprosessi
Tässä on ABS-injektiomuovauksen prosessisykli:
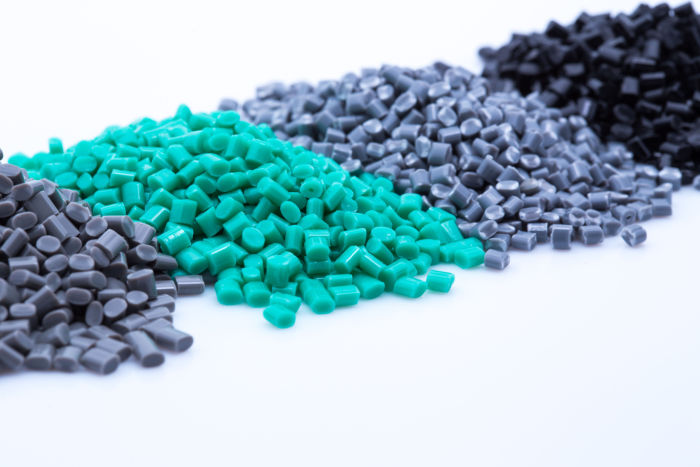
Ruiskutus: Pelletin muodossa oleva ABS-muovi sulatetaan nestemäiseksi ja injektoidaan muottiin. Injektointiaika riippuu ruiskun paineesta, ruiskutustilavuudesta (ABS-aineen määrä injektoituna) ja injektointitehosta.
Jäähdytys: Sula muovi jäähtyy ja jähmettyy muotin muotoon. Huomaa kuitenkin, että jäähdytyksen aikana voi tapahtua kutistumista. Siksi muottiin annetaan virrata lisää sulaa, jotta näkyvä muotin kutistuminen vähenee. Jäähdytysaika riippuu muovin erilaisista termodynaamisista ominaisuuksista ja seinämän enimmäispaksuudesta.
Hylkäys: Jäähdytyksen jälkeen jäähdytetty osa voidaan ruiskuttaa ulos ruiskutusjärjestelmän läpi.
ABS-muovia voidaan valmistaa useimpiin tavanomaisiin konetyyppeihin. Sitä voidaan puhallusmuovata tai ruiskuttaa. Koska sen sulamispiste on matala, noin 200 °C tai 392 °F, se voidaan parhaiten käsitellä 3D-tulostuksella FDM-koneessa.
Hyvämaineisena ruiskumuovausyrityksenä käytämme uusinta valmistustekniikkaa tuottaaksemme korkealaatuisia valettuja osia ja täyttääksemme täysin ABS-muovaustarpeesi.
ABS-ruiskutusmuovaustekniikat
Ohutseinäiset osat: ABS:n suuren viskositeetin vuoksi ohutseinäisten osien injektointipainetta on nostettava.
Paksuseinäiset osat: Vakiotekniikoiden avulla paksuseinäisten osien valmistaminen voi johtaa nielujen jälkiin. Siksi ruiskumuovaus on suositeltavaa. Se lisää tiettyä sulamismäärää muottiin lopullisen tuotteen luomiseksi.
Suuret ontot osat: Kaasu- tai vesiavusteiset ruiskutusmuovaustekniikat ovat elintärkeitä suurten onttojen osien tuottamiseksi.
Monimateriaali: Ylimuokkaus tai inserttimuokkaus voi olla tarpeen, jos aiot luoda useita materiaaleja.
ABS-ruiskutusmuovauskäsittelyyn liittyvät näkökohdat
ABS-injektiomuovausprosessin aikana on otettava huomioon joitakin näkökohtia:
Yhdenmukainen seinämän paksuus
ABS-muoviseinän paksuuden tulisi olla tasainen kestämään stressiä tai rasitusta. Tuottaja voi vahvistaa lujuutta ottamalla käyttöön ylimääräisiä kylkiluita tai säteitä.
Kuivat ABS-hartsit esikäsittelyssä
ABS-muovimateriaali imee kosteutta yleensä 0,2–0,8 %. Kosteuden imeytyminen voi pidentää käyttöjaksoja sekä lisätä energiantarvetta ja kustannuksia. Kosteus voi myös saada muovatut osat näyttämään sameilta. Siksi valmistajan on kuivattava ABS-hartsi perusteellisesti ennen valmistusvaihetta: lämpötilan on oltava 80–90 °C vähintään 2 tuntia. Näin kosteuden imeytymisaste laskee alle 0,1 prosenttiin.
Radiuskoko
Mitä suurempi säde on, sitä pienempi rasitus kohdistuu muovimateriaaliin. Liian suuri säde voi kuitenkin aiheuttaa muotin kutistumista. Siksi ABS-säteen ja seinämän paksuuden suhteen tulisi olla vähintään 0,3.
ABS-ruiskutusmuovaus lämpötilan säätö
ABS-muovin altistuminen äärimmäisille lämpötiloille voi aiheuttaa kemiallisia ja fyysisiä muutoksia ruiskutettavassa muotissa, kun se rikkoo kemialliset siteet. Siksi on tärkeää varmistaa lämpötilan optimaalinen hallinta välillä 200–238 °C / 392 °F – 460.4 °F.
Ruiskutusmuovausnopeus
Korkea ruiskutusmuovausnopeus voi myös aiheuttaa lämpöhajontaa, vähentää kiiltävyyttä tai värjätä muovimateriaalia. Sen sijaan matala ruiskutusmuovausnopeus saattaa johtaa riittämättömään muottitäyttöön. Siksi valmistajan tulisi tasapainottaa vauhtinsa, jotta se varmistaisi tehokkaan prosessoinnin ja huippumuokatut osat.
Ruiskutuspaine
ABS-muovi vaatii viskositeetin vuoksi korkeaa injektiopainetta. Liiallinen injektointipaine kuitenkin saa muottiosat pysymään yhdessä ja voi tulla kalliimmaksi erottaa toisistaan. Siksi tuottajasi on pidettävä yllä optimaalista painetta luodakseen lopputuotteita, joilla on ylivoimaiset ominaisuudet.
ABS-muovin käsittelyolosuhteet
Alla on joitakin käsittelyolosuhteita, jotka on ymmärrettävä:
Ruiskutusmuovauspaine: Ruiskutusmuovauspaineen tulisi olla 50–100 MPa.
Takapaine: Vaikka korkea takapaine mahdollistaa tasaisen sekoittumisen, se voi myös aiheuttaa kulumista. Siksi on suositeltavaa pitää vastapaine 5 bar.
Portin ja venttiilin suunnittelu: Portin ja venttiilin suunnittelu on suunniteltava tehokkaasti. Parametreina, joihin kannattaa perehtyä, ovat portin pituus (alle 1 mm), venttiilin leveys (4-6 mm), paksuus (0.025-0.05 mm) ja kanavan halkaisija (3 mm).
Sulamispiste: Suositeltava sulamispisteen lämpötila on 200–280 °C.
ABS-injektiomuovauksen hyödyt ja haitat
Tässä muutamia ABS-muovin etuja ja haittoja:
Edut
Kierrätettävyys: ABS-muovia voi kierrättää ja sulattaa useita kertoja menettämättä fyysisiä ominaisuuksiaan.
Vahva ja kestävä: Kuten aiemmin on todettu, ABS-muovi ei hajoa. Se pysyy kovana jopa matalalla lämpötilalla. Toisin kuin muut termostoidut muovimateriaalit, ABS-muovi ei pala tai hajoa kuumennuksen, jäähdytyksen tai uudelleenlämmityksen aikana. Siksi se voidaan kuumentaa useammin kuin kerran. Ne sulavat nesteeksi ja siten voidaan helposti ruiskuttaa.
Energiansäästö: ABS:n ruiskumuotituksessa käytetyt koneet säästävät energiaa, mikä alentaa energiankulutusta ja lyhentää myös käsittelyaikoja. Yleensä ABS:n muovimuoti parantaa termomuovien valmistusta.
Toistuvuus: ABS-injektiomuovausprosessi mahdollistaa monimutkaisten tuotteiden luomisen monimutkaisiin käyttötarkoituksiin. Säännelty ruiskumuovaus ja muut täydentävät tekniikat mahdollistavat tulosten toistettavuuden ja laadukkaiden osien tuotannon. Lisäksi ABS kestää äärimmäisiä lämpötiloja ja säilyttää alkuperäiset fyysiset ominaisuutensa.
Joustavuus: ABS-muovi on joustava hartsi, jolla on uskomaton integraatiokyky. Tämä monipuolisuus mahdollistaa laajan valikoiman eri teollisuudenalojen komponentteja.
Suuriulotteinen vakaus ja alhainen kutistumisnopeus: Siksi se soveltuu kevyiden ja jäykkien osien valmistukseen.
Korkea tuottavuus: ABS-muovimuovaus on erittäin tehokas valmistustekniikka, joka mahdollistaa suuren tuotantomäärän vähäisellä ihmisen puuttumisella.
Haitat
UV-herkkä:/nbsp; jatkuva altistuminen ultraviolettivalolle voi aiheuttaa hajoamista.
Alhainen uupumuskestävyys: Se voi heikentyä, jos sitä käytetään jatkuvasti korkeakantaisissa sovelluksissa.
ABS-injektiomuovauksen käyttö
Yleensä ABS-muovia kannattaa harkita, jos haluttu tuote vaatii jäykkyyttä ja kestävyyttä ja sen pitäisi olla kevyt. Se on erittäin suosittu esimerkiksi soittimien, kodinkoneiden, tietokoneen osien ja muiden komponenttien valmistuksessa. Alla on muita eri teollisuudenalojen merkityksellisiä sovelluksia:
Rakennusala: Sitä käytetään pääasiassa rakennusteollisuudessa putkien ja varusteiden valmistukseen, koska se on iskunkestävää muovia.
Autoteollisuus: Sitä käytetään vaihtoehtona metallille, erityisesti kevyille osille, joihin kuuluvat turvavyön osat, mittaripaneelit, pilarin leikkaus, kahvat ja kojelaudan osat.
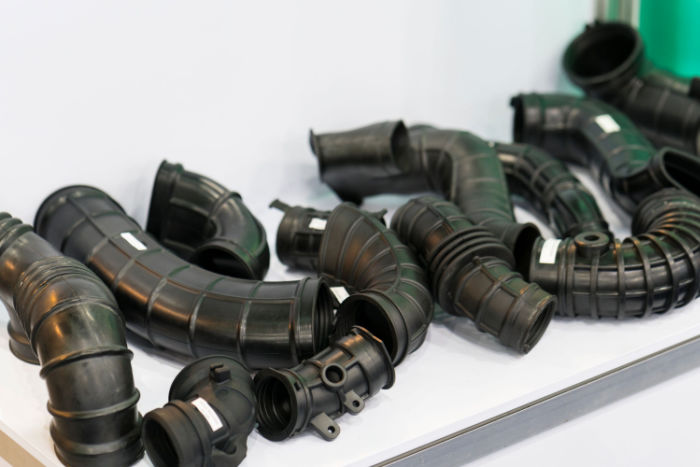
Sähköteollisuus: Sähköteollisuudessa käytetään sähkötyökalujen elektronisia komponentteja, kuten tietokoneen näppäimiä ja koteloita.
Kaupalliset sovellukset: ABS:n ruiskumuovausta käytetään yleisesti kotona käytettävien osien luomiseen. Siihen kuuluvat ohjauspaneelit, imurit, jääkaappien vuoraukset ja elintarvikeprosessorit.
Vaikka ABS on sopiva muovi ruiskumuovaukseen, ABS-injektiomuovauksessa voi esiintyä myös seuraavia yleisiä seikkoja:
Painumat: Niitä syntyy, kun kestomuovi kutistuu jäähtyessään epätasaisesti. Syynä voi olla myös liian korkea lämpötila tai riittämätön ruiskutuspaine. Painumia voidaan ehkäistä käyttämällä riittävää painetta syöttöaukossa ja suunnittelemalla ulkoseinät tasapaksuiksi.
Varoitus: Se tapahtuu, jos jäähtyminen on epätasaista ja aiheuttaa vääristymiä. Sen lisäksi, että materiaali voi vääristyä, kun se heitetään ulos aikaisin ennen riittävää jäähtymistä. Onneksi tämä voidaan estää käyttämällä tasaisesti tilavia jäähdytyskanavia.
Viscosity: ABS-muovin viskositeetti kasvaa lämpötilan noustessa. Siksi sulamislämpötila on pidettävä optimaalisella alueella, jotta varmistetaan, että siihen on ruiskutettu täydelliset ABS-osat.
Lisäksi ABS-muovi ei välttämättä sovi ulkokäyttöön, koska se ei kestä kovaa säätä ja auringonvaloa. Täyteaineilla ja lisäaineilla voit kuitenkin lisätä sen vahvuutta ja vastustuskykyä ultraviolettisäteitä (UV) vastaan. Esimerkkeinä täyteaineista ovat ruostumattomat teräskuidut, nailoni ja akryyli.







