
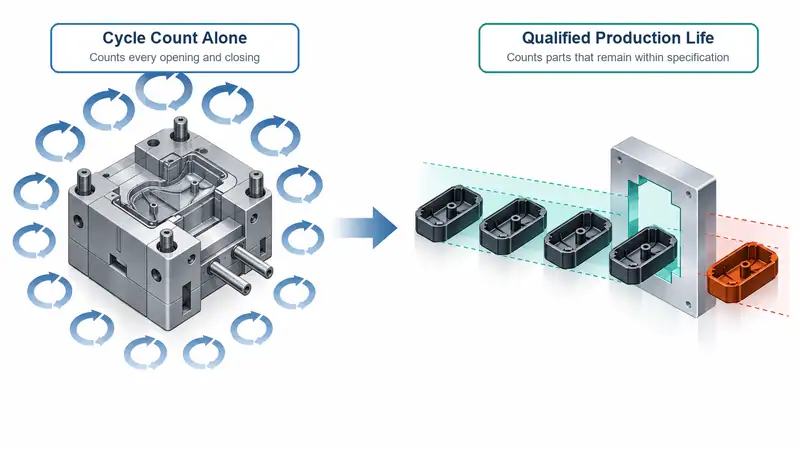
La vida útil del molde no está determinada por el recuento de ciclos solo. En moldeo por inyección, el resina plástica que se está procesando y el acero seleccionado para la herramienta son dos de los factores más importantes detrás de cuánto tiempo un molde puede mantener la calidad de la pieza, la consistencia dimensional y la producción estable.
Cuando revisamos un nuevo proyecto de moldeo por inyección, no tratamos el molde como una compra aislada. Nos fijamos en la resina, el volumen anual, la geometría de la pieza, los requisitos cosméticos, las condiciones de moldeo y el plan de mantenimiento juntos. Ese enfoque nos ayuda a seleccionar una solución de herramientas que se ajuste a los requisitos de producción reales en lugar de simplemente elegir el material de menor costo inicial..
¿Qué significa Mold Life?
La vida del molde es la cantidad de ciclos de moldeo que una herramienta puede completar de manera confiable antes de que se requiera una reparación, reacondicionamiento o reemplazo importante. Un molde todavía puede abrirse y cerrarse después de que haya comenzado el desgaste visible, pero su vida útil de producción se reduce una vez que ya no puede cumplir consistentemente con la especificación de la pieza requerida.
Los signos típicos de deterioro de la vida del molde incluyen:
- Flash en la línea de separación
- Deriva dimensional en características críticas
- Desgaste en entradas de inyección, guías, toboganes y pasadores de eyector
- Defectos superficiales o pérdida de textura
- Marcas de corrosión en cavidades o canales de enfriamiento
- Tiempos de ciclo más largos causados por problemas de enfriamiento o expulsión
Para los compradores B2B, la pregunta clave no es simplemente: «¿Cuántos disparos puede hacer este molde?» «¿Cuántas piezas calificadas puede hacer este molde bajo nuestras condiciones reales de material y operación?»
1. El material del producto tiene un efecto directo en el desgaste del molde
La resina utilizada para el producto final crea demandas mecánicas, térmicas y químicas en la herramienta. Dos moldes con la misma geometría pueden tener vidas de servicio muy diferentes cuando uno funciona con polipropileno básico y el otro funciona con nylon lleno de vidrio.
Rellenos abrasivos y refuerzos
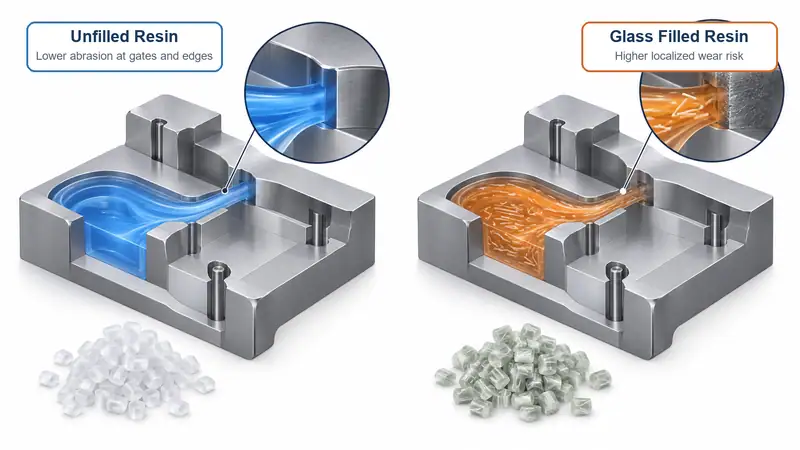
Las resinas de ingeniería rellenas se encuentran entre los factores relacionados con el material más importantes. Fibra de vidrio, rellenos minerales, fibra de carbono, y ciertos aditivos retardantes de llama pueden aumentar la abrasión a medida que el material fluye a través de entradas de inyección, canales de alimentación, cavidades y áreas de transición de alta velocidad.
Los PA reforzados con fibra de vidrio, PBT, PPS y materiales similares a menudo se seleccionan para productos automotrices, eléctricos e industriales porque ofrecen resistencia y rendimiento térmico. Sin embargo, las fibras pueden desgastar gradualmente bordes, entradas de inyección, cierres y detalles superficiales finos.
Prestamos especial atención a:
- Tierra de la entrada de inyección y desgaste de inserción de entrada de inyección
- Costillas delgadas y bordes afilados de las cavidades
- Deslizamientos, elevadores y cierres móviles
- Superficies cosméticas texturizadas o pulidas
- Áreas de alto flujo cerca de la entrada de inyección
Para los materiales abrasivos, generalmente es más económico invertir en acero adecuado, insertos localizados o tratamiento de superficie resistente al desgaste Desde el principio.
Temperatura y presión de procesamiento
Las resinas de alta temperatura colocan más tensión térmica en el molde. Materiales tales como PC, PA, PBT, PPS, PEI y PEEK pueden requerir temperaturas de fusión y moldeo más altas que PP o PE. Ciclos repetidos de calentamiento y enfriamiento puede contribuir a fatiga térmica, especialmente cuando el enfriamiento es desigual o las secciones del molde son delgadas.
Alta presión de inyección también aumenta la tensión en la línea de separación, núcleos, insertos de cavidad y superficies de cierre. Las piezas complejas de pared delgada, las trayectorias de flujo largas o las entradas de inyección restrictivas pueden requerir una presión elevada. Si la estructura del molde y la selección del acero no se corresponden con estas condiciones, desgaste y deformación puede aparecer antes de lo esperado.
Comportamiento químico y corrosión
Algunas resinas y aditivos pueden crear condiciones corrosivas, particularmente si el control de la humedad y los ajustes del proceso son deficientes. El PVC es un ejemplo familiar, pero el riesgo de corrosión también puede surgir de formulaciones ignífugas, contenido reciclado, o degradación de la resina causada por un tiempo de residencia excesivo.
La corrosión puede dañar las superficies de las cavidades, las áreas de ventilación, los circuitos de enfriamiento y los detalles de la línea de separación. También puede hacer que la liberación sea menos estable, lo que lleva a arañazos, adherencias o aumento de la fuerza de eyección.
Para aplicaciones sensibles a la corrosión, generalmente consideramos aceros inoxidables moldeados o insertos resistentes a la corrosión, junto con procedimientos adecuados de ventilación, secado, limpieza y almacenamiento.
Geometría de la pieza y flujo de resina
El diseño del producto interactúa con el material para influir en la vida del molde. Esquinas afiladas, costillas profundas, recortes, paredes delgadas y longitudes de flujo largas Todos pueden intensificar el estrés o el desgaste localizado.
Por ejemplo, una resina llena de vidrio que fluye a alta velocidad a través de una entrada de inyección estrecha puede erosionar el área de la entrada de inyección más rápido que una resina sin relleno. De manera similar, una pieza con nervaduras profundas puede crear cargas de eyección más altas, aumentando el desgaste de los pernos eyectores y las características del núcleo.
Una revisión práctica de la DFM debe evaluar comportamiento del flujo de resina, espesor de pared, ubicación de la entrada de inyección, ángulo de tiro, diseño de enfriamiento y probable expulsión fuerza antes de finalizar el diseño de la herramienta.
2. El material del molde determina qué tan bien la herramienta resiste el desgaste
El material del molde debe seleccionarse de acuerdo con la resina, el volumen, los requisitos de precisión, el acabado de la superficie y el entorno de producción. No hay un solo “mejor” molde de acero para cada molde de inyección.
Dureza y resistencia al desgaste
Los aceros más duros generalmente proporcionan una mejor resistencia al desgaste abrasivo, particularmente cuando se ejecutan plásticos de ingeniería llenos o producción de alto volumen. Los aceros para herramientas endurecidos son opciones comunes para los componentes de la cavidad y del núcleo que se enfrentan al contacto repetido y a altas tensiones.
Sin embargo, la dureza no es la única consideración. Un acero muy duro puede ser menos indulgente en ciertas áreas de herramientas cargadas de impacto o complejas. La solución correcta a menudo combina diferentes aceros o insertos en diferentes zonas del molde. Por ejemplo, podemos usar un material de base preendurecido duradero para la estructura del molde mientras especificamos insertos endurecidos para entradas de inyección, núcleos, cierres o áreas altamente abrasivas.
Resistencia y resistencia al agrietamiento
La dureza importa donde el molde contiene núcleos delgados, cavidades profundas, deslizadores, elevadores o características expuestas a cargas mecánicas repetidas. Un acero que es altamente resistente al desgaste pero insuficientemente resistente puede ser más vulnerable al astillado o agrietamiento bajo ciertas condiciones.
Esta es la razón por la cual la selección del material del molde debe seguir la geometría de la pieza y el mecanismo del molde, no solo la hoja de datos de la resina. El material de alta resistencia por sí solo no puede compensar un núcleo no soportado, un diseño de cierre deficiente o una alineación inadecuada.
Resistencia a la corrosión
Para entornos de producción húmedos, almacenamiento a largo plazo, exposición al agua de refrigeración o resinas corrosivas, materiales de molde resistentes a la corrosión Puede proteger tanto la apariencia como la función. Los aceros inoxidables para herramientas se seleccionan frecuentemente para aplicaciones médicas, de contacto con alimentos, ópticas o sensibles a la corrosión, aunque la selección final depende del pulido, la dureza, las necesidades de mecanizado y el presupuesto requeridos.
Una buena resistencia a la corrosión también soporta una calidad de superficie más estable. Esto es especialmente relevante para productos visibles donde las marcas de óxido o picaduras pueden convertirse rápidamente en defectos cosméticos.
Tratamiento de superficies y recubrimientos
Los tratamientos superficiales pueden prolongar la vida útil del molde mejorando la dureza, la liberación, la lubricidad o la resistencia a la corrosión. Las opciones comunes incluyen nitruración, cromado, recubrimientos PVD, y tratamientos especializados seleccionados para la aplicación.
Un revestimiento no es un sustituto del acero base apropiado, pero puede ser una valiosa capa adicional de protección. Por ejemplo, un tratamiento resistente al desgaste puede ser útil en portaobjetos, núcleos, componentes de entrada de inyección o superficies expuestas al flujo de resina reforzada.
3. Material del producto a juego con el material del molde
La siguiente tabla proporciona un punto de partida práctico. La selección final siempre debe considerar la forma de la pieza, el volumen anual, los requisitos de la superficie y el proceso de moldeo.
| Material del producto | Riesgo principal de vida del molde | Enfoque de herramientas a considerar |
| PP, PE, ABS, PS | Desgaste mecánico moderado; posibles demandas cosméticas | Acero preendurecido para la producción estándar; inserciones pulidas donde el aspecto importa |
| PC, PC/ABS | Mayor temperatura y presión de procesamiento | Acero de herramienta estable, enfriamiento efectivo, fuerte soporte de cavidad |
| PA, PBT | Calor, variación de contracción, posibles problemas de procesamiento relacionados con la humedad | Inserciones endurecidas para características críticas; refrigeración y ventilación controladas |
| PA/PBT/PPS con relleno de vidrio | Abrasión en entradas de inyección, cavidades y cierres | Aceros endurecidos resistentes al desgaste, insertos reemplazables, tratamiento protector |
| PVC o formulaciones corrosivas | Riesgo de corrosión y degradación de materiales | Acero resistente a la corrosión, ventilación cuidadosa, limpieza y almacenamiento disciplinados |
|
Resinas de ingeniería de alta temperatura |
Fatiga térmica, presión y desgaste | Acero de alto rendimiento, diseño de refrigeración robusto, ventana de proceso validada |
4. Otros factores que acortan la vida del molde
Aunque los materiales del producto y del molde son centrales, varios factores de producción pueden acelerar el desgaste.
Control de procesos deficiente
Fuerza de sujeción excesiva, presión de inyección, velocidad de inyección o temperatura de fusión puede estresar el molde más allá de su ventana de operación prevista. Los ajustes inestables también hacen que sea más difícil distinguir el desgaste normal del daño relacionado con el proceso.
Gestión inadecuada del agua de refrigeración
Las incrustaciones, la corrosión y la contaminación en los canales de enfriamiento reducen la transferencia de calor. A medida que el enfriamiento se vuelve menos eficiente, el tiempo de ciclo puede aumentar y la variación de temperatura puede afectar la calidad de la pieza. El lavado preventivo y el control de la calidad del agua protegen tanto el rendimiento de refrigeración como la vida útil del molde.
Desalineación y mantenimiento mecánico
Los pilares de guía, los casquillos, los sistemas eyectores, las correderas y las superficies de bloqueo requieren rinspección exterior y lubricación. Los problemas menores de alineación pueden convertirse en graves problemas de desgaste cuando se dejan desatendidos, particularmente en herramientas de múltiples cavidades o de gran volumen.
Almacenamiento inadecuado
Un molde almacenado sin limpieza, prevención de óxido o embalaje protector puede corroerse antes de la próxima ejecución de producción. Antes del almacenamiento, recomendamos eliminar los residuos, verificar el circuito de enfriamiento, aplicar una protección contra la oxidación adecuada y registrar la condición del molde.
5. Cómo proteger la vida del molde durante un proyecto
La estrategia más efectiva es tomar decisiones sobre la vida útil del molde antes de que comience el mecanizado. En nuestras revisiones de proyectos, recomendamos confirmar los siguientes puntos con anticipación:
- Especificar el grado de resina exacto, incluyendo porcentaje de fibra de vidrio, retardantes de llama, contenido reciclado y colorante cuando sea relevante.
- Definir el volumen anual y vitalicio esperado en lugar de proporcionar solo la cantidad de primer pedido.
- Identificar los requisitos críticos de calidad, como superficies de sellado, tolerancias ajustadas, acabados de alto brillo o cosméticos texturizados.
- Revisar la geometría de la pieza a través de DFM, con enfoque en la ubicación de la entrada de inyección, el grosor de la pared, el calado, el enfriamiento y la expulsión.
- Seleccionar acero e insertos por área de riesgo, en lugar de aplicar un material en todas partes.
- Establecer un horario de mantenimiento preventivo basado en la resina, el volumen de producción y los mecanismos de movimiento del molde.
Asóciese con Moldie para una estrategia de vida del molde que se adapte a su producción
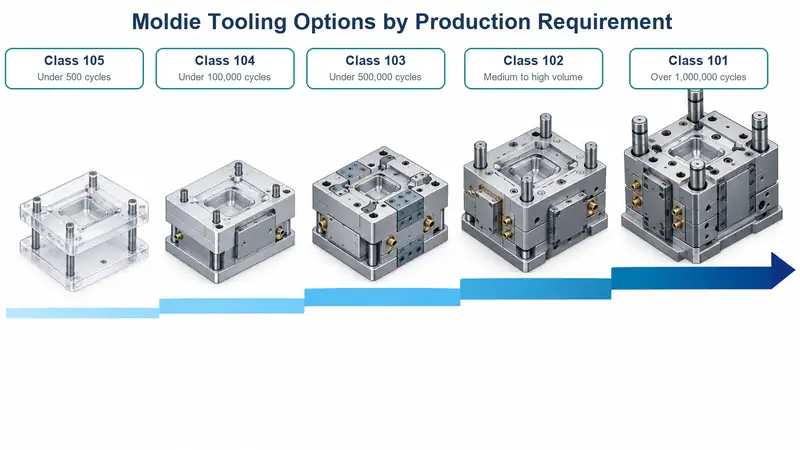
La clasificación de moldes SPI publicada por Moldie enumera opciones de herramientas que van desde Clase 105 prototipo moldes clasificados para menos de 500 ciclos a la clase 101 moldes de producción clasificados para más de 1.000.000 ciclos.La gama publicada también incluye herramientas de clase 104 para menos de 100.000 ciclos, herramientas de clase 103 para menos de 500.000 ciclos y herramientas de clase 102 para programas de volumen medio a alto, incluidos materiales abrasivos o piezas de tolerancia estrecha.
Para cada proyecto, Moldie Will confirmar la vida útil objetivo junto con el contenido exacto de resina y relleno, el volumen anual y de vida útil, los grados y la dureza del acero, la configuración de la cavidad y el canal, los intervalos de mantenimiento, los componentes de desgaste reemplazables y los criterios de aceptación. Un ciclo contribuye a la vida útil del molde solo mientras la herramienta continúa produciendo piezas dentro de los requisitos dimensionales y cosméticos acordados. Contacte con Moldie para discutir sus requisitos de resina, volumen anual, objetivo de vida útil del molde y herramientas con nuestra ingeniería equipo.







