
Die Werkzeugstandzeit wird nicht allein durch die Zykluszahl bestimmt. Beim Spritzguss zählen das verarbeitete Kunststoffharz und der für das Werkzeug ausgewählte Stahl zu den wichtigsten Faktoren dafür, wie lange eine Form Teilequalität, Maßhaltigkeit und einen stabilen Produktionsablauf gewährleisten kann.
Bei der Prüfung eines neuen Spritzgussprojekts betrachten wir die Form nicht als isolierten Kauf. Wir berücksichtigen Harz, Jahresvolumen, Teilegeometrie, Anforderungen an das Erscheinungsbild, Spritzgussbedingungen und Wartungsplan gemeinsam. So wählen wir eine Werkzeuglösung, die dem tatsächlichen Produktionsbedarf entspricht, statt lediglich das Material mit den niedrigsten Anschaffungskosten zu wählen.
Was bedeutet Werkzeugstandzeit?
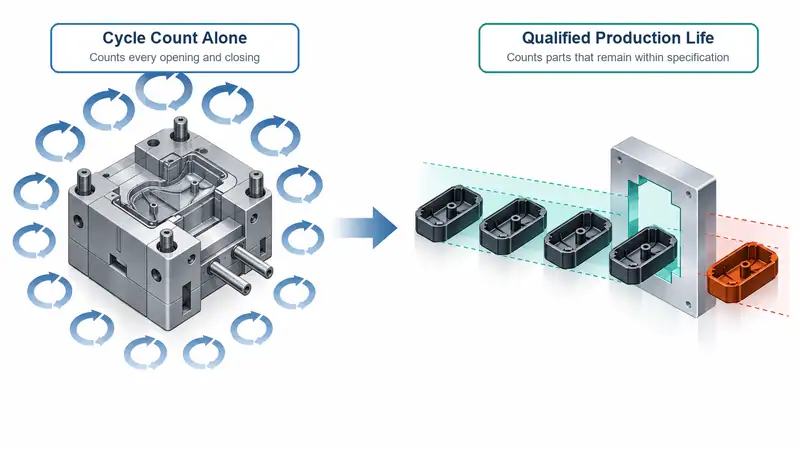
Die Werkzeugstandzeit bezeichnet die Anzahl der Spritzgießzyklen, die ein Werkzeug zuverlässig ausführen kann, bevor eine größere Reparatur, Überholung oder ein Austausch erforderlich wird. Eine Form kann sich trotz sichtbaren Verschleißes noch öffnen und schließen. Ihre nutzbare Produktionslebensdauer ist jedoch verkürzt, sobald sie die geforderte Teilespezifikation nicht mehr zuverlässig einhält.
Typische Anzeichen für eine abnehmende Werkzeugstandzeit sind:
- Gratbildung an der Trennfuge
- Maßabweichungen an kritischen Merkmalen
- Verschleiß an Angüssen, Kanälen, Schiebern und Auswerferstiften
- Oberflächenfehler oder Verlust der Textur
- Korrosionsspuren in Kavitäten oder Kühlkanälen
- Längere Zykluszeiten aufgrund von Kühl- oder Auswerfproblemen
Für B2B-Einkäufer lautet die entscheidende Frage nicht einfach: „Wie viele Schüsse hält diese Form?“ Sondern: „Wie viele qualitätsgerechte Teile kann diese Form unter unseren tatsächlichen Material- und Betriebsbedingungen fertigen?“
1. Das Produktmaterial beeinflusst den Werkzeugverschleiß direkt
Das für das Endprodukt verwendete Harz stellt mechanische, thermische und chemische Anforderungen an das Werkzeug. Zwei Formen mit identischer Geometrie können sehr unterschiedliche Standzeiten haben, wenn die eine Standard-Polypropylen und die andere glasfaserverstärktes Nylon verarbeitet.
Abrasive Füllstoffe und Verstärkungen
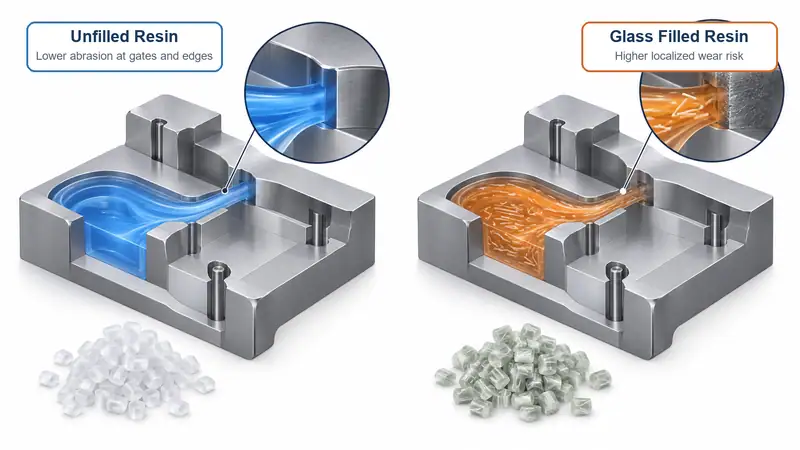
Verstärkte technische Kunststoffe zählen zu den wichtigsten materialbedingten Einflussfaktoren. Glasfasern, mineralische Füllstoffe, Kohlefasernund bestimmte Flammschutzadditive können den Abrieb erhöhen, wenn das Material durch Angüsse, Kanäle, Kavitäten und Übergangsbereiche mit hoher Strömungsgeschwindigkeit fließt.
Glasfaserverstärktes PA, PBT, PPS und ähnliche Materialien werden aufgrund ihrer Festigkeit und Wärmebeständigkeit häufig für Automobil-, Elektro- und Industrieprodukte eingesetzt. Die Fasern können jedoch Kanten, Angüsse, Absperrungen und feine Oberflächendetails allmählich abnutzen.
Besondere Aufmerksamkeit richten wir auf:
- Verschleiß an Angussstegen und Angusseinsätzen
- Dünne Rippen und scharfe Kavitätskanten
- Schieber, Auswerfer und bewegliche Absperrungen
- Strukturierte oder polierte Sichtflächen
- Bereiche mit hohem Durchfluss in Angussnähe
Bei abrasiven Materialien ist es meist wirtschaftlicher, von Anfang an in geeigneten Stahl, lokale Einsätze oder eine verschleißfeste Oberflächenbehandlung zu investieren.
Verarbeitungstemperatur und Druck
Hochtemperaturharze verursachen eine höhere thermische Belastung der Form. Materialien wie PC, PA, PBT, PPS, PEI und PEEK können höhere Schmelze- und Werkzeugtemperaturen erfordern als PP oder PE. Wiederholte Heiz- und Kühlzyklen können zu thermischer Ermüdung, insbesondere bei ungleichmäßiger Kühlung oder dünnen Werkzeugbereichen.
Hoher Einspritzdruck erhöht außerdem die Belastung von Trennfuge, Kernen, Kavitätseinsätzen und Absperrflächen. Komplexe dünnwandige Teile, lange Fließwege oder restriktive Angüsse können einen erhöhten Druck erfordern. Sind Werkzeugaufbau und Stahlauswahl nicht auf diese Bedingungen abgestimmt, können Verschleiß und Verformung früher als erwartet auftreten.
Chemisches Verhalten und Korrosion
Einige Harze und Additive können korrosive Bedingungen, insbesondere bei unzureichender Feuchtigkeitskontrolle und ungünstigen Prozesseinstellungen, verursachen. PVC ist ein bekanntes Beispiel, doch Korrosionsrisiken können auch durch flammhemmende Rezepturen, Recyclinganteile oder durch Harzabbau infolge zu langer Verweilzeit entstehen.
Korrosion kann Kavitätsoberflächen, Entlüftungsbereiche, Kühlkreisläufe und Trennflächendetails beschädigen. Sie kann auch das Entformen beeinträchtigen und zu Kratzern, Anhaften oder höheren Auswerferkräften führen.
Bei korrosionsempfindlichen Anwendungen ziehen wir in der Regel rostfreie Formstähle oder korrosionsbeständige Einsätze sowie geeignete Entlüftungs-, Trocknungs-, Reinigungs- und Lagerungsverfahren in Betracht.
Teilegeometrie und Harzfluss
Die Produktkonstruktion beeinflusst gemeinsam mit dem Material die Werkzeugstandzeit. Scharfe Ecken, tiefe Rippen, Hinterschnitte, dünne Wände und lange Fließwege können die Belastung oder den lokalen Verschleiß verstärken.
So kann beispielsweise glasfaserverstärktes Harz, das mit hoher Geschwindigkeit durch einen engen Anguss fließt, den Angussbereich schneller abtragen als ein unverstärktes Harz. Ebenso kann ein Teil mit tiefen Rippen höhere Auswerferkräfte erfordern und dadurch den Verschleiß von Auswerferstiften und Kernmerkmalen erhöhen.
Eine praxisnahe DFM-Prüfung sollte Harzfließverhalten, Wandstärke, Angussposition, Entformungsschrägen, Kühllayout und voraussichtliche Auswerferkraft vor der endgültigen Werkzeugkonstruktion bewerten.
2. Das Werkzeugmaterial bestimmt die Verschleißbeständigkeit
Das Werkzeugmaterial muss passend zu Harz, Volumen, Genauigkeitsanforderungen, Oberflächenbeschaffenheit und Produktionsumgebung ausgewählt werden. Es gibt keinen einzelnen „besten“ Formstahl für jede Spritzgussform.
Härte und Verschleißbeständigkeit
Härtere Stähle bieten in der Regel eine bessere Beständigkeit gegen abrasiven Verschleiß, insbesondere bei der Verarbeitung gefüllter technischer Kunststoffe oder bei großen Produktionsmengen. Für Kavitäts- und Kernkomponenten, die wiederholt Kontakt und hoher Belastung ausgesetzt sind, werden häufig gehärtete Werkzeugstähle gewählt.
Härte ist jedoch nicht der einzige Aspekt. In bestimmten Bereichen mit Stoßbelastung oder komplexer Werkzeuggeometrie kann ein sehr harter Stahl weniger nachgiebig sein. Oft kombiniert die passende Lösung verschiedene Stähle oder Einsätze in unterschiedlichen Werkzeugzonen. So können wir beispielsweise ein robustes vorgehärtetes Grundmaterial für den Werkzeugaufbau verwenden und für Angüsse, Kerne, Absperrungen oder stark abrasive Bereiche gehärtete Einsätze vorsehen.
Zähigkeit und Rissbeständigkeit
Zähigkeit ist wichtig, wenn die Form dünne Kerne, tiefe Kavitäten, Schieber, Auswerfer oder Merkmale enthält, die wiederholt mechanisch belastet werden. Ein Stahl mit hoher Verschleißbeständigkeit, aber unzureichender Zähigkeit kann unter bestimmten Bedingungen leichter ausbrechen oder reißen.
Deshalb sollte sich die Wahl des Formmaterials nach Teilegeometrie und Werkzeugmechanik richten – nicht nur nach dem Harzdatenblatt. Hochfestes Material allein kann einen unzureichend abgestützten Kern, eine schlechte Absperrkonstruktion oder eine ungenügende Ausrichtung nicht ausgleichen.
Korrosionsbeständigkeit
Bei feuchten Produktionsumgebungen, längerer Lagerung, Kühlwasserbelastung oder korrosiven Harzen können korrosionsbeständige Werkzeugmaterialien sowohl Erscheinungsbild als auch Funktion schützen. Rostfreie Werkzeugstähle werden häufig für medizinische, lebensmittelnahe, optische oder korrosionsempfindliche Anwendungen gewählt. Die endgültige Auswahl hängt jedoch von den Anforderungen an Politur, Härte und Bearbeitung sowie vom Budget ab.
Eine gute Korrosionsbeständigkeit trägt außerdem zu einer stabileren Oberflächenqualität bei. Das ist besonders bei sichtbaren Produkten wichtig, bei denen Rostflecken oder Lochfraß schnell zu optischen Mängeln werden.
Oberflächenbehandlungen und Beschichtungen
Oberflächenbehandlungen können die Werkzeugstandzeit verlängern, indem sie Härte, Entformung, Gleitfähigkeit oder Korrosionsbeständigkeit verbessern. Zu den gängigen Optionen gehören Nitrieren, Verchromen und PVD-Beschichtungen sowie spezielle, auf die Anwendung abgestimmte Behandlungen.
Eine Beschichtung ersetzt keinen geeigneten Grundstahl, kann jedoch eine wertvolle zusätzliche Schutzschicht bilden. Eine verschleißbeständige Behandlung kann beispielsweise für Schieber, Kerne, Angusskomponenten oder Oberflächen sinnvoll sein, die dem Fluss verstärkter Harze ausgesetzt sind.
3. Produktmaterial und Werkzeugmaterial aufeinander abstimmen
Die folgende Tabelle bietet einen praxisnahen Ausgangspunkt. Bei der endgültigen Auswahl sollten stets Teileform, Jahresmenge, Oberflächenanforderungen und Spritzgussverfahren berücksichtigt werden.
| Produktmaterial | Wichtigstes Risiko für die Werkzeugstandzeit | Zu prüfender Werkzeugansatz |
| PP, PE, ABS, PS | Mäßiger mechanischer Verschleiß; möglicherweise hohe optische Anforderungen | Vorgehärteter Stahl für Standardproduktion; polierte Einsätze bei hohen Anforderungen an das Erscheinungsbild |
| PC, PC/ABS | Höhere Verarbeitungsdrücke und -temperaturen | Stabiler Werkzeugstahl, wirksame Kühlung, robuste Abstützung der Kavität |
| PA, PBT | Wärme, Schrumpfungsschwankungen und mögliche feuchtigkeitsbedingte Verarbeitungsprobleme | Gehärtete Einsätze für kritische Merkmale; kontrollierte Kühlung und Entlüftung |
| Glasfaserverstärktes PA/PBT/PPS | Abrieb an Angüssen, Kavitäten und Absperrungen | Gehärtete, verschleißbeständige Stähle, austauschbare Einsätze, Schutzbehandlung |
| PVC oder korrosive Rezepturen | Korrosions- und Materialabbau-Risiko | Korrosionsbeständiger Stahl, sorgfältige Entlüftung sowie konsequente Reinigung und Lagerung |
|
Hochtemperaturbeständige technische Kunststoffe |
Thermische Ermüdung, Druck und Verschleiß | Leistungsfähiger Werkzeugstahl, robuste Kühlungskonstruktion, validiertes Prozessfenster |
4. Weitere Faktoren, die die Werkzeugstandzeit verkürzen
Neben Produkt- und Werkzeugmaterialien können verschiedene Produktionsfaktoren den Verschleiß beschleunigen.
Unzureichende Prozesskontrolle
Übermäßige Schließkraft, Einspritzdruck, Einspritzgeschwindigkeit oder Schmelzetemperatur können das Werkzeug über den vorgesehenen Betriebsbereich hinaus belasten. Instabile Einstellungen erschweren außerdem die Unterscheidung zwischen normalem Verschleiß und prozessbedingten Schäden.
Unzureichende Kühlwasserpflege
Ablagerungen, Korrosion und Verunreinigungen in den Kühlkanälen verringern die Wärmeübertragung. Mit sinkender Kühleffizienz können die Zykluszeiten steigen und Temperaturschwankungen die Teilequalität beeinträchtigen. Vorbeugendes Spülen und die Kontrolle der Wasserqualität schützen Kühlleistung und Werkzeugstandzeit.
Fehlausrichtung und mechanische Wartung
Führungssäulen, Führungsbuchsen, Auswerfersysteme, Schieber und Verriegelungsflächen müssen regelmäßig geprüft undgeschmiert werden. Kleine Ausrichtungsprobleme können unbeachtet zu schwerwiegendem Verschleiß führen, insbesondere bei Mehrkavitäten- oder Serienwerkzeugen.
Unsachgemäße Lagerung
Wird eine Form ohne Reinigung, Rostschutz oder Schutzverpackung gelagert, kann sie vor dem nächsten Produktionslauf korrodieren. Vor der Einlagerung empfehlen wir, Rückstände zu entfernen, den Kühlkreislauf zu prüfen, einen geeigneten Rostschutz aufzutragen und den Werkzeugzustand zu dokumentieren.
5. So sichern wir die Werkzeugstandzeit während eines Projekts
Am wirksamsten lassen sich Entscheidungen zur Werkzeugstandzeit treffen, bevor die Bearbeitung beginnt. Bei unseren Projektprüfungen empfehlen wir, folgende Punkte frühzeitig zu klären:
- Geben Sie die genaue Harzqualität an, einschließlich Glasfaseranteil, Flammschutzmitteln, Recyclinganteil und Farbstoff, sofern relevant.
- Legen Sie erwartete Jahres- und Lebenszeitmengen fest, statt nur die Menge der Erstbestellung anzugeben.
- Kennzeichnen Sie kritische Qualitätsanforderungen, wie Dichtflächen, enge Toleranzen, Hochglanzoberflächen oder optische Texturen.
- Prüfen Sie die Teilegeometrie mithilfe einer DFM-Analyse, mit Schwerpunkt auf Angussposition, Wandstärke, Entformungsschrägen, Kühlung und Auswerfung.
- Wählen Sie Stahl und Einsätze entsprechend den jeweiligen Risikobereichen, statt überall dasselbe Material zu verwenden.
- Erstellen Sie einen vorbeugenden Wartungsplan, der Harz, Produktionsvolumen und bewegliche Werkzeugmechanismen berücksichtigt.
Entwickeln Sie mit Moldie eine auf Ihre Produktion abgestimmte Strategie für die Werkzeugstandzeit
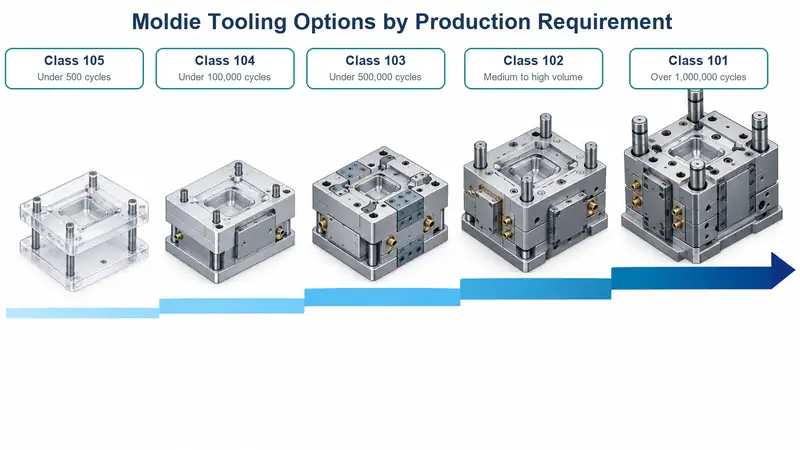
Die veröffentlichte SPI-Werkzeugklassifizierung von Moldie umfasst Werkzeugoptionen von Prototypenformen der Klasse 105 mit einer Standzeit von weniger als 500 Zyklen bis zu Produktionsformen der Klasse 101 mit einer Standzeit von mehr als 1.000.000 Zyklen. Die veröffentlichte Einteilung umfasst außerdem Werkzeuge der Klasse 104 für weniger als 100.000 Zyklen, der Klasse 103 für weniger als 500.000 Zyklen sowie der Klasse 102 für mittlere bis hohe Produktionsmengen, auch bei abrasiven Materialien oder engen Toleranzen.
Für jedes Projekt wird Moldie die Zielstandzeit gemeinsam mit Ihnen anhand des genauen Harzes und Füllstoffanteils, der Jahres- und Lebenszeitmengen, Stahlsorten und Härte, Kavitäten- und Kanalkonfiguration, Wartungsintervalle, austauschbaren Verschleißteile und Abnahmekriterien festlegen. Ein Zyklus zählt nur dann zur praktischen Werkzeugstandzeit, wenn das Werkzeug weiterhin Teile innerhalb der vereinbarten Maß- und Erscheinungsbildanforderungen fertigt. Moldie kontaktieren Besprechen Sie Harz, Jahresmenge, Zielstandzeit und Werkzeuganforderungen mit unserem Engineering- Team.







