
Der Zweck der Formherstellung ist es, was das Serien- vom Prototypenspritzgießen unterscheidet. Ersteres ist die Voraussetzung für eine Großserienproduktion; Letzteres, auch Rapid-Spritzgießen genannt, ermöglicht schnell die Fertigung präziser, funktionsfähiger Teile, mit denen Teams ihre Konstruktionen optimieren können. Lesen Sie weiter und erfahren Sie, warum Prototypenspritzgießen bei Entscheidungen vor der Serienproduktion eine wertvolle Hilfe ist.
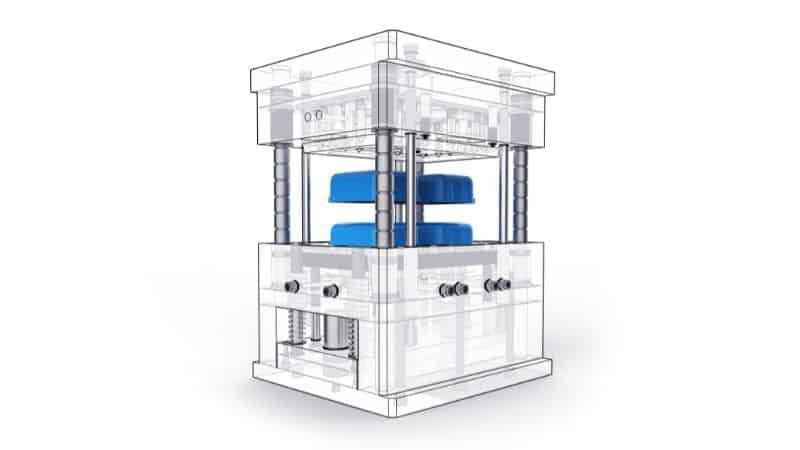
Prototypen- und Serien-Spritzgießen im Vergleich
Prototypen- und Serien-Spritzgießen nutzen denselben Grundprozess – geschmolzener Kunststoff wird in eine Form eingespritzt –, verfolgen jedoch unterschiedliche Zwecke. Der folgende Direktvergleich veranschaulicht die beiden Fertigungsverfahren.
| Merkmal | Prototypenfertigung | Serienfertigung |
|---|---|---|
| Werkzeugwerkstoff | Aluminium oder weicher Stahl | Gehärteter Stahl |
| Typische Stückzahl | Unter 500 Teile | Tausende bis Millionen |
| Lieferzeit | 1–4 Wochen | Mehrere Wochen bis Monate |
| Werkzeugstandzeit | Kurzfristig (Hunderte Zyklen) | Langfristig (100.000 Zyklen und mehr) |
| Hauptziel | Konstruktionsvalidierung und Funktionsprüfung | Kosteneffiziente Großserienfertigung |
Im Allgemeinen verwendet die Prototypenfertigung weniger langlebige Werkzeuge, um Geschwindigkeit und Flexibilität zu erreichen. Dafür werden höhere Stückkosten in Kauf genommen, um Konstruktionsrisiken zu verringern. Bei der Serienfertigung wird in langlebige Präzisionswerkzeuge investiert, um die Stückkosten über die gesamte Produktlebensdauer zu minimieren. Der Übergang zwischen beiden ist die entscheidende Schwelle zwischen erfolgreicher Entwicklung und Großserienfertigung.
Vorteile von Prototypenspritzgießdienstleistungen
Konstruktionsvalidierung und Funktionsprüfung
Mit Prototypenspritzgießen können Ingenieure Teile herstellen, die Form, Passung und Funktion des Endprodukts sehr genau entsprechen. Werden dieselben oder ähnliche Werkstoffe wie in der späteren Serienproduktion verwendet, können Teams mechanische Festigkeit, Toleranzen und Leistung unter realen Bedingungen prüfen.
Funktionsprüfungen werden zuverlässiger, da spritzgegossene Prototypen gleichmäßige Oberflächen und Abmessungen aufweisen. So lassen sich Konstruktionsfehler früh erkennen, etwa ungleichmäßige Wandstärken, schwache Verbindungen oder Montageprobleme.
Das Verfahren unterstützt außerdem iterative Konstruktion, sodass mehrere Verbesserungsrunden mit geringfügigen Anpassungen der Form möglich sind. Konstrukteure können Daten aus jeder Version vergleichen und fundiert entscheiden, wann die Konstruktion serienreif ist. Dieser Validierungsschritt verringert das Risiko kostspieliger Nacharbeiten bei der späteren Produktionsausweitung. Das kommt der nicht standardisierten Konstruktion beim kundenspezifischen Spritzgießen besonders zugute.
Werkstoff- und Prozessgenauigkeit
Dieses Verfahren bietet Werkstoffflexibilität und Prozesspräzision, mit denen sich die Bedingungen der Serienfertigung nachbilden lassen. Hersteller können verschiedene Harze wie ABS, Polypropylen, oder Nylon testen, um Leistungsunterschiede zu bewerten und sicherzustellen, dass sich der Werkstoff im Prototyp ähnlich wie in der späteren Serie verhält.
Auch an Prototypenformen lassen sich Prozessparameter wie Druck, Temperatur und Zykluszeiten anpassen – ähnlich wie in der Großserienfertigung. Diese kontrollierten Versuche verbessern die Vorhersagbarkeit des Prozesses und verringern spätere Einrichtungsfehler. So erhalten Teams zuverlässige Daten und halten die Entwicklung zugleich effizient und präzise.
Kunststoffwerkstoffe für das Prototypenspritzgießen
Auswahl von Thermoplasten
Thermoplaste sind die am häufigsten verwendeten Werkstoffe beim Prototypenspritzgießen, da sie sich beim Erwärmen erweichen und beim Abkühlen ohne chemische Veränderung verfestigen. Diese Eigenschaft ermöglicht eine einfache Wiederverarbeitung und unterstützt kurze Produktionszyklen.
Zu den gängigen Thermoplasten zählen ABS, Polypropylen, Polycarbonat, Nylon, und Acetal. Jeder Werkstoff bietet eine eigene Kombination aus Festigkeit, Flexibilität und Kosten.
- ABS bietet Festigkeit und glatte Oberflächen für Prototypen, ist jedoch nur begrenzt wärmebeständig.
- Polypropylen ist zäh, flexibel und kostengünstig und eignet sich ideal für Filmscharniere und Verpackungen.
- Polycarbonatbietet Schlagfestigkeit, Transparenz und Wärmebeständigkeit und eignet sich daher für durchsichtige, langlebige und sterilisierbare Prototypen.
- Nylon bietet hervorragende Verschleißfestigkeit und Festigkeit für Funktionsteile wie Zahnräder und Lager.
- Acetal (POM) bietet geringe Reibung, hohe Steifigkeit und Maßhaltigkeit und eignet sich somit ideal für präzise bewegliche Teile wie Rollen und Befestigungselemente.
Mit Thermoplasten lassen sich auch Kunststoffteile herstellen, um ausschließlich Gebrauchseigenschaften des Endprodukts zu testen. Ingenieure wählen häufig Werkstofftypen, die dem vorgesehenen Serienmaterial ähneln, um strukturelle Festigkeit und Leistung zu überprüfen.
Einflussfaktoren bei der Werkstoffauswahl
Die Auswahl eines Werkstoffs für den Prototypenformenbau hängt von mechanischen Anforderungen, Teilekonstruktion und erwarteten Einsatzbedingungen ab. Ingenieure wägen Festigkeit, Temperaturgrenzen, und Maßhaltigkeit gegen Kosten und Werkzeugstandzeit ab.
Bei Funktionsprüfungen werden häufig Werkstoffe bevorzugt, die dem endgültigen Serienharz entsprechen und so eine vorhersehbare Leistung gewährleisten. Auch ästhetische Ziele wie Transparenz, Farbe oder Textur beeinflussen die Auswahl.
Auch Fertigungsfaktoren wie Zykluszeit und Werkzeugverschleiß spielen eine Rolle. Abrasiv gefüllte Werkstoffe wie glasfaserverstärktes Nylon können die Werkzeugstandzeit verkürzen und die Werkzeugkosten erhöhen, während weichere Kunststoffe leichter fließen.
Herstellung und Konstruktion der Prototypenform
Entwicklung des CAD-Modells
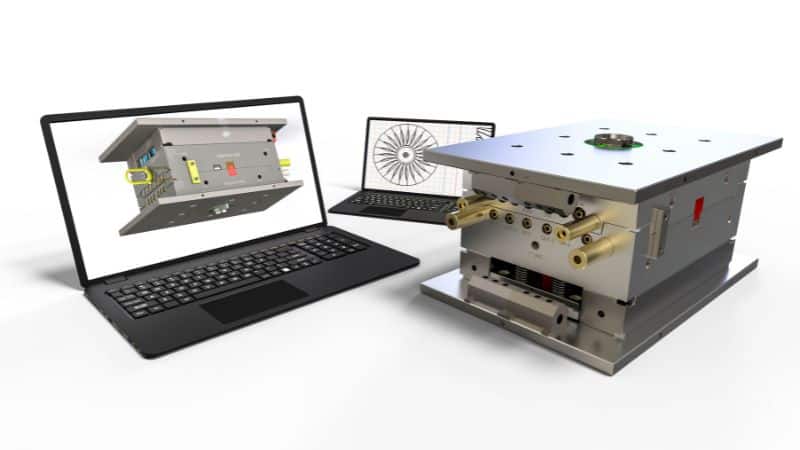
Ingenieure beginnen die Herstellung einer Prototypenform mit einem CAD-Modell, das Form, Merkmale und Abmessungen des Teils festlegt. Es muss funktionale Details wie Wandstärke, Entformungsschrägen und Hinterschneidungen enthalten, damit die Form ordnungsgemäß gefüllt und das Teil ausgeworfen werden kann. Zudem ist zu berücksichtigen, wie Hinterschneidungen in der Prototypenform umgesetzt werden, häufig mit vereinfachten Werkzeuglösungen wie manuellen Einsätzen oder Kernstiften, die Flexibilität und Kosteneffizienz gewährleisten.
In dieser Phase verwenden Konstruktionsteams oft parametrische Modellierungssoftware, um schnell Anpassungen für unterschiedliche Tests oder Werkstoffe vorzunehmen. Änderungen am CAD-Modell zeigen unmittelbar, wie sich Konstruktionsänderungen auf Teilegeometrie und Formenbau auswirken.
Wichtige Aspekte sind:
- Werkstoffschwindung: Abmessungen anpassen, um die thermische Schrumpfung nach dem Abkühlen auszugleichen.
- Anschnittposition: Festlegen, wo der geschmolzene Kunststoff in die Kavität eintritt.
- Trennfugen der Form: Eine saubere Trennung sicherstellen, um Grat oder Verzug zu vermeiden.
Präzise CAD-Daten ermöglichen eine reibungslose Formenfertigung und verringern spätere Nacharbeiten im Prototypingprozess.
Teilekonstruktion und Toleranzen
Die Genauigkeit der Teilegeometrie und der Toleranzen entscheidet darüber, ob Prototypenteile die Qualität der Serienfertigung abbilden. Enge Toleranzen ermöglichen genaue Prüfungen von Baugruppen, Passung und Leistung unter realen Bedingungen.
Bei der Formherstellung stimmen Konstrukteure fertigungstechnische Grenzen und funktionale Anforderungen aufeinander ab. Zu enge Toleranzen können Bearbeitungszeit und Kosten erhöhen; zu großzügige Toleranzen führen möglicherweise zu unzuverlässigen Ergebnissen bei der Prototypenbewertung.
Ingenieure überprüfen die Abmessungen mit Koordinatenmessgeräten (KMG) oder 3D-Scannern. Außerdem bewerten sie, wie Anschnittpositionen, Entformungsschrägen und Kühlkanäle Verzug oder Schwindung beeinflussen.
Durch die Kontrolle der Geometrie und Maßgenauigkeit liefern Prototypenformen zuverlässige Prüfteile, mit denen sowohl die Konstruktionsabsicht als auch die Fertigungsgerechtigkeit bestätigt werden können.
Der Prototypenspritzgießprozess
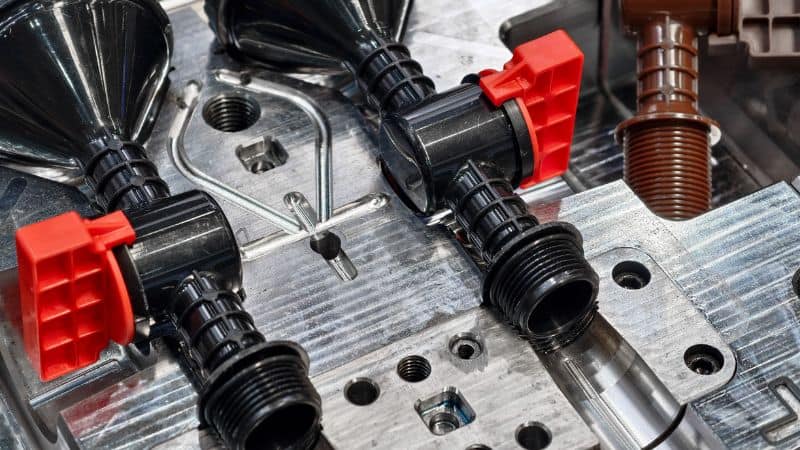
Schritt-für-Schritt-Überblick
Der Spritzgießprozess beginnt mit der Konstruktion eines 3D-Modells des Teils mithilfe professioneller Software. Auf Grundlage dieses Modells wird eine Prototypenform aus Aluminium oder Messing CNC-gefräst. Diese weicheren Metalle verringern Kosten und Lieferzeit und ermöglichen dennoch präzise, langlebige Formen für Tests.
Nach der Fertigstellung wird die Form in eine Spritzgießmaschine eingesetzt. Das ausgewählte thermoplastische Harz wird erhitzt, bis es schmilzt, und dann unter Druck in die Formkavität eingespritzt. Der Kunststoff kühlt in der Formkontur ab und erstarrt. Ein Zyklus dauert gewöhnlich weniger als eine Minute und ermöglicht die effiziente Herstellung mehrerer identischer Teile.
Nach dem Abkühlen öffnet sich die Form, und Auswerferstifte lösen das Formteil. Anschließend entfernen Ingenieure überschüssiges Material und prüfen den Prototyp auf Maßgenauigkeit und Oberflächengüte.
Vergleich mit 3D-Druck und CNC-Bearbeitung
Prototypenspritzgießen unterscheidet sich von 3D-Druck und CNC-Bearbeitung hinsichtlich Werkstoffverhalten, Präzision und Stückkosten.
| Merkmal | Spritzgießen | 3D-Druck | CNC-Bearbeitung |
|---|---|---|---|
| Verwendeter Werkstoff | Thermoplaste in Serienqualität | Geschichtete Polymere oder Harze | Massive Materialblöcke |
| Oberflächengüte | Glatt und gleichmäßig | Unterschiedlich, oft rau | Glatt, aber auf eingeschränkte Formen begrenzt |
| Genauigkeit | Hoch | Mittel | Hoch |
| Am besten geeignet für | Funktionsprüfungen und mittlere Stückzahlen | Frühe Konstruktionsvalidierung | Strukturprototypen |
Der 3D-Druck liefert schnell und kostengünstig Modelle zur Prüfung von Form und Passung, erreicht jedoch nicht die Werkstofffestigkeit und Oberflächenqualität spritzgegossener Teile. Die CNC-Bearbeitung ermöglicht langlebige Prototypen, kann bei komplexen Geometrien oder mehreren Teilen aber teuer sein. Das Spritzgießen bietet einen ausgewogenen Ansatz: schnell verfügbare, realitätsnahe Teile, die den Merkmalen der späteren Serienfertigung entsprechen.
Qualitätskontrollen und Iteration
Die Qualitätsbewertung beginnt, sobald die ersten Formteile hergestellt sind. Teams messen die Maßgenauigkeit, prüfen auf Fehler wie Verzug oder Einfallstellen und testen Passung und Funktion in Baugruppen. Dank der Gleichmäßigkeit eignet sich das Prototypenspritzgießen ideal zur Überprüfung von Toleranzen und Werkstoffleistung.
Werden bei den Tests Probleme festgestellt, passen Ingenieure die Formkonstruktion, Prozesstemperaturen oder den Einspritzdruck an. Da sich Aluminiumformen leicht bearbeiten lassen, können Änderungen innerhalb von Stunden statt Wochen umgesetzt werden. Dies ermöglicht schnelle Iterationen und Konstruktionsprüfungen.
Dienstleistungen im Prototypenspritzgießen umfassen häufig detaillierte Prüfberichte und Daten zur Teilevalidierung. So ist die Konstruktion nachweislich technisch und fertigungstechnisch geeignet, bevor mit der Serienwerkzeugfertigung begonnen wird. Das spart Zeit und verringert das Risiko späterer kostspieliger Neukonstruktionen.
Anwendungen und Branchenbeispiele
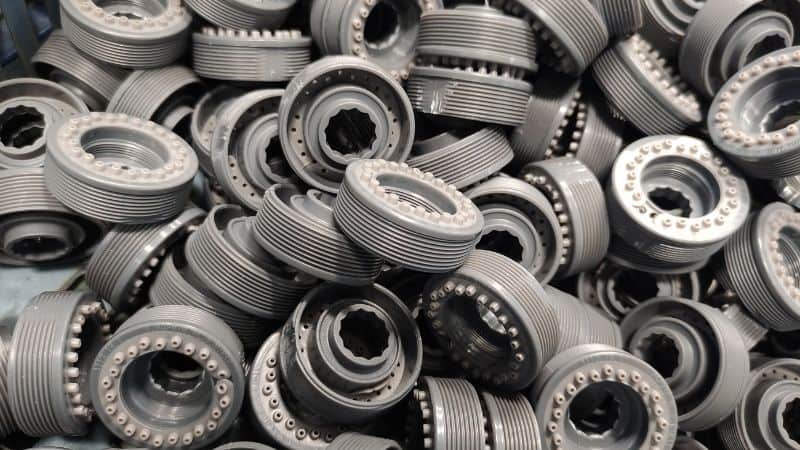
Produktentwicklung und Rapid Prototyping
Bei der Produktentwicklung dient das Prototypenspritzgießen zur Herstellung funktionsfähiger Prototypen, die dem Endprodukt in Form und Werkstoff ähneln, um die Vorserienvalidierung zu unterstützen.
Das Verfahren ermöglicht kurze Durchlaufzeiten und geringe Produktionsmengen, sodass Teams Konstruktionen schnell iterieren können. Dadurch erhalten sie genaue Rückmeldungen zur Optimierung von Geometrie und Leistung.
Unternehmen nutzen das Verfahren, um Formkonstruktionen zu überprüfen, die Teilefestigkeit zu bewerten und das Werkstoffverhalten zu untersuchen. Diese Möglichkeiten verkürzen die Zeit vom Konzept bis zur freigegebenen Serienkonstruktion.
Medizinische Geräte und Fahrzeugkomponenten
Die Medizintechnik nutzt Prototypenspritzgießen für die Herstellung präziser und biokompatibler Komponenten, etwa Spritzenteile, chirurgische Werkzeuge und Instrumentengehäuse. Da medizinische Geräte strenge gesetzliche Anforderungen und Biokompatibilitätsstandards erfüllen müssen, liefert die Prototypenfertigung unverzichtbare Funktionsteile für die frühzeitige Überprüfung von Sicherheit, Gebrauchstauglichkeit und Konformität.
In der Automobilfertigung dienen spritzgegossene Prototypen dazu, Struktur- und Innenraumteile wie Clips, Steckverbinder und Armaturenbrettelemente zu testen. Vor Beginn des Großwerkzeugbaus können Ingenieure Festigkeit, Temperaturbeständigkeit und Montageausrichtung prüfen. Dadurch sinkt das Risiko von Neukonstruktionen und Werkzeuganpassungen während der Produktion.
Unterhaltungselektronik und weitere Branchen
Bei Unterhaltungselektronik ermöglicht das Prototypenspritzgießen präzise Formen, Oberflächenstrukturen und enge Toleranzen für Gehäuse, Abdeckungen und Steckverbinder. Funktionsfähige Prototypen helfen, die Kompatibilität mit interner Hardware und eine gleichbleibend hochwertige Optik für Endanwender zu überprüfen.
Mit Kleinserien spritzgegossener Teile können Produktteams Ergonomie, Farbe, Optik und Textur effizient testen. So sind Prüfungen unter thermischer, mechanischer oder sonstiger Umgebungsbelastung ohne hohe Kosten möglich.
Auch in der Luft- und Raumfahrt sowie bei Industrieanlagen ist das Verfahren entscheidend, um komplexe Teile mit hohen Anforderungen zu validieren, bevor in Werkzeuge für die Großserie investiert wird.







