
Das Spritzgießen von Polypropylen ist ein hocheffizientes und vielseitiges Fertigungsverfahren zur Herstellung einer großen Auswahl an Kunststoffteilen und Produkten. Dank der besonderen Eigenschaften von Polypropylen (PP) lassen sich damit komplexe, langlebige und kostengünstige Komponenten für verschiedene Branchen fertigen.
Was ist Polypropylen?
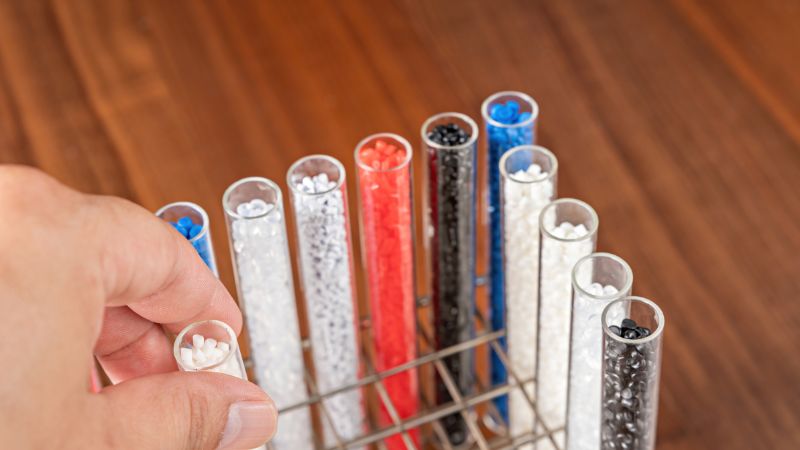
Polypropylen ist ein beliebter Kunststoff für das Spritzgießen und wird in zahlreichen Anwendungen eingesetzt.
Eine Stärke von Polypropylen ist seine chemische Beständigkeit. Es ist gegen verschiedene Säuren und Laugen beständig und eignet sich daher hervorragend für Behälter und Verpackungen.
Es gibt zwei Hauptarten von Polypropylen: Homopolymer und Copolymer. Homopolymer-Polypropylen bietet eine gute Balance bei den mechanischen Eigenschaften und der Stabilität. Copolymer-Polypropylen weist dagegen eine höhere Schlagzähigkeit auf, was es für anspruchsvolle Umgebungen geeignet macht.
Hier ein kurzer Überblick über die verschiedenen Polypropylenarten:
| Typ | Beschreibung | Eigenschaften | Anwendungen |
| Homopolymer-PP (PP-H) | PP-H wird ausschließlich aus Propylenmonomeren hergestellt und ist die häufigste Polypropylenart. | – Hohe Steifigkeit und Zugfestigkeit – Gute Chemikalienbeständigkeit – Geringere Schlagzähigkeit | Starre Behälter, Automobilteile, Textilien, Laborgeräte |
| Statistisches Copolymer-PP (PP-R) | Enthält Ethyleneinheiten, die entlang der Polymerkette statistisch verteilt sind. | – Bessere Transparenz und Schlagzähigkeit als PP-H<br> – Bessere Leistung bei niedrigen Temperaturen | Transparente Behälter, Rohrleitungssysteme, Automobilteile |
| Schlagzähes Copolymer-PP (PP-I) | Enthält einen höheren Ethylenanteil, üblicherweise an einem Ende der Polymerkette. | – Verbesserte Schlagzähigkeit, auch bei niedrigen Temperaturen – Höhere Zähigkeit und Flexibilität | Filmscharniere, Automobilkomponenten, Konsumgüter |
| Blockcopolymer-PP (PP-B) | Enthält Blöcke aus Ethylen und Propylen und vereint dadurch verschiedene Eigenschaften. | – Außergewöhnliche Zähigkeit – Bessere Spannungsrissbeständigkeit – Höhere Flexibilität | Anwendungen mit hoher Beanspruchung, flexible Verpackungen, Medizinprodukte |
| Metallocen-PP | Wird mithilfe von Metallocenkatalysatoren hergestellt, die eine präzise Steuerung der Polymerstruktur ermöglichen. | – Außergewöhnliche Transparenz und gleichmäßige Farbe – Präzise Molekulargewichtsverteilung | Anwendungen mit hohen Präzisionsanforderungen, Verpackungen, Medizinprodukte |
Polypropylen ist vielseitig einsetzbar – von der Automobilindustrie bis hin zu Haushaltswaren und Konsumgütern. Seine Recycelbarkeit ist ein zusätzlicher Vorteil für umweltbewusste Hersteller.
Materialeigenschaften von Polypropylen beim Spritzgießen
| Eigenschaftskategorie | Eigenschaften | Wert/Beschreibung |
| Physikalisch | Dichte | 0,895–0,93 g/cm³ |
| Molekulargewicht | Relativ hoch | |
| Oberflächengüte | Glatt | |
| Transparenz | Von Natur aus undurchsichtig, kann transparent gemacht werden | |
| Mechanisch | Zugfestigkeit | 4.800 psi (33 MPa) |
| Zugmodul | 195.000 psi (1,34 GPa) | |
| Biegefestigkeit | 7.000 psi (48 MPa) | |
| Biegemodul | 180.000 psi (1,24 GPa) | |
| Härte | 92 Rockwell R | |
| Schlagzähigkeit | Gut, geringer als bei Polyethylen | |
| Elastizität | Hoch elastisch | |
| Thermisch | Schmelzpunkt (Homopolymer) | 160–165 °C |
| Schmelzpunkt (Copolymer) | 135–159 °C | |
| Erweichungstemperatur | Etwa 130 °C | |
| Maximale Betriebstemperatur | 180 °F (82,2 °C) | |
| Wärmeleitfähigkeit | Niedrig | |
| Thermische Ausdehnung | Niedrig | |
| Chemisch | Chemikalienbeständigkeit | Ausgezeichnet gegenüber vielen Chemikalien, Säuren und Lösungsmitteln |
| Wasseraufnahme | < 0,01 % in 24 Stunden | |
| Feuchtigkeitsaufnahme | Niedrig | |
| Säurebeständigkeit | Gut | |
| Laugenbeständigkeit | Gut | |
| Beständigkeit gegenüber organischen Lösungsmitteln | Gut | |
| Anfällig gegenüber | oxidierenden Säuren, chlorierten Kohlenwasserstoffen und aromatischen Lösungsmitteln | |
| Elektrisch | Elektrische Isolierung | Gut |
Welche Vor- und Nachteile hat Polypropylen?
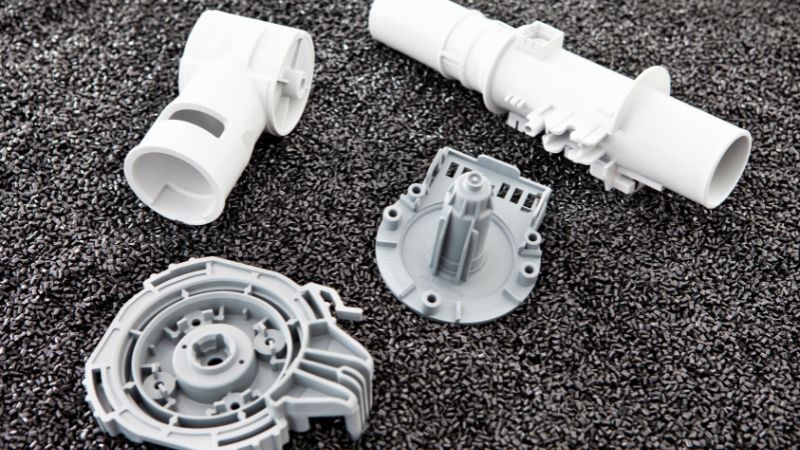
Mechanische Eigenschaften
Vorteile:
- Hohe Zugfestigkeit und Flexibilität: Polypropylen weist eine ausgezeichnete Zugfestigkeit auf und hält hohen Belastungen stand, ohne zu brechen. Dank seiner natürlichen Flexibilität eignet es sich für Anwendungen, bei denen das Material gebogen werden muss, ohne Risse zu bilden.
- Ausgezeichnete Schlagzähigkeit: PP ist feuchtigkeitsbeständig und eignet sich daher ideal für Produkte, die plötzlichen Kräften oder Stößen ausgesetzt sind.
- Gute Ermüdungsbeständigkeit: Das Material hält wiederholten Belastungs- und Entlastungszyklen stand und bewahrt dabei langfristig seine strukturelle Integrität.
Nachteile:
- Geringere Steifigkeit: Im Vergleich zu Kunststoffen wie Polycarbonat oder ABS ist Polypropylen weniger steif. Das kann bei Anwendungen mit hohen Steifigkeitsanforderungen ein Nachteil sein.
- Begrenzte Hochtemperaturbeständigkeit: PP kann sich bei längerer Einwirkung hoher Temperaturen verformen. Dadurch ist sein Einsatz in Anwendungen begrenzt, die oberhalb der Wärmeformbeständigkeitstemperatur thermische Stabilität erfordern.
Chemikalienbeständigkeit
Vorteile:
- Breite Chemikalienbeständigkeit: Polypropylen ist gegen viele Chemikalien beständig, darunter Säuren, Basen und Lösungsmittel. Dadurch eignet es sich ideal für Behälter, Rohrleitungssysteme und Anlagen zur chemischen Verarbeitung.
- Geringe Feuchtigkeitsaufnahme: PP nimmt nur wenig Feuchtigkeit auf, was die Maßhaltigkeit gewährleistet und einen Abbau in feuchten Umgebungen verhindert.
Nachteile:
- Anfälligkeit gegenüber bestimmten Lösungsmitteln und Ölen: Obwohl PP vielen Chemikalien widersteht, kann es bei Kontakt mit bestimmten Lösungsmitteln, Ölen und Kohlenwasserstoffen abgebaut werden. Das schränkt seine Verwendung in einigen industriellen Anwendungen ein.
Thermische Eigenschaften
Vorteile:
- Hoher Schmelzpunkt: Mit einer typischen Schmelztemperatur zwischen 160 °C und 170 °C hält Polypropylen verschiedenen Verarbeitungsbedingungen stand und bleibt beim Spritzgießen stabil.
- Gute Wärmeformbeständigkeit (HDT): PP behält bei mäßiger thermischer Belastung seine Form und strukturelle Integrität und eignet sich für Produkte, die Wärme ausgesetzt sind.
Nachteile:
- Begrenzte Hochtemperaturbeständigkeit: Bei Temperaturen oberhalb seiner Wärmeformbeständigkeit beginnt PP zu erweichen und eignet sich daher nicht für Anwendungen mit extremer Hitzebelastung.
- Sprödigkeit bei Kälte: Ohne Schlagzähmodifikatoren kann Polypropylen bei niedrigen Temperaturen spröde werden und zu Rissen neigen.
Elektrische Eigenschaften
Vorteile:
- Ausgezeichneter elektrischer Isolator: Die hohe elektrische Widerstandsfähigkeit von Polypropylen macht es zu einem idealen Material für elektrische und elektronische Komponenten wie Steckverbinder, Isoliergehäuse und Kondensatoren.
- Hoher spezifischer Widerstand: Sorgt in elektrischen Anwendungen für minimale Energieverluste und effiziente Leistung.
Nachteile:
- UV-Abbau: Längere Einwirkung ultravioletter (UV-)Strahlung kann Polypropylen abbauen und zu Verfärbungen sowie einem Verlust mechanischer Eigenschaften führen, sofern keine UV-Stabilisatoren zugesetzt werden.
Verarbeitung und Fertigung
Vorteile:
- Ausgezeichnete Fließeigenschaften: PP fließt leicht in die Formkavitäten und ermöglicht die präzise Herstellung komplexer und detailreicher Teile.
- Einfache Verarbeitung: Das Material lässt sich mit kurzen Zykluszeiten verarbeiten, wodurch die Produktion effizienter und kostengünstiger wird.
- Sehr gut recycelbar: Polypropylen kann mehrfach recycelt werden, ohne seine Eigenschaften wesentlich einzubüßen, und unterstützt so nachhaltige Fertigungsverfahren.
Nachteile:
- Präzise Regelung erforderlich: Für hochwertige Teile müssen Verarbeitungsparameter wie Temperatur, Druck und Abkühlgeschwindigkeit sorgfältig geregelt werden. So lassen sich Fehler wie Verzug, Einfallstellen und Fließlinien vermeiden.
Kosten und Verfügbarkeit
Vorteile:
- Relativ niedrige Kosten: Polypropylen zählt zu den kostengünstigeren Thermoplasten und eignet sich daher wirtschaftlich für die Großserienfertigung und preissensible Anwendungen.
- Breite Verfügbarkeit: Das Material ist in verschiedenen Typen und Formen leicht verfügbar, sodass Hersteller es problemlos beschaffen können.
Nachteile:
- Höhere Kosten bei Spezialtypen: Leistungsfähige oder spezialisierte Polypropylentypen mit verbesserten Eigenschaften, etwa Flammwidrigkeit oder hoher Transparenz, können teurer sein und das Fertigungsbudget belasten.
Konstruktionsaspekte für Spritzgießformen aus Polypropylen
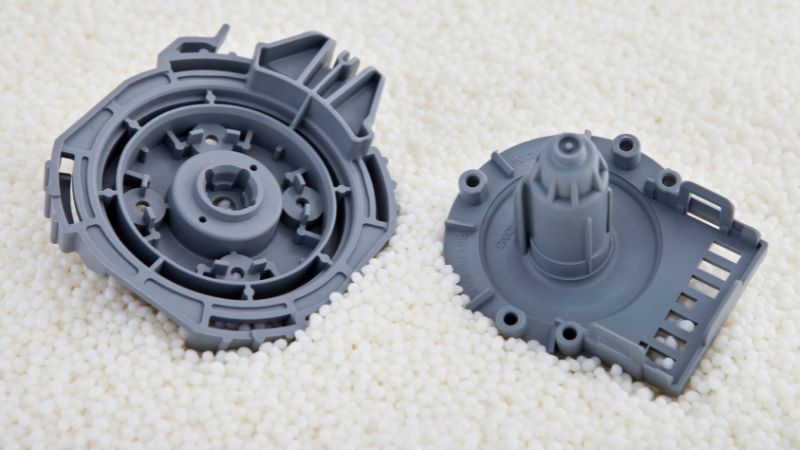
Eine wirksame Formkonstruktion ist entscheidend für den Erfolg des Polypropylen-Spritzgießens (PP). Das komplexe Zusammenspiel von Formgeometrie, Materialeigenschaften und Prozessparametern bestimmt Qualität, Konsistenz und Effizienz des Endprodukts.
Im Folgenden finden Sie die wichtigsten Konstruktionsaspekte, die Hersteller bei der Auslegung von Formen für das Polypropylen-Spritzgießen berücksichtigen müssen.
Werkstoffauswahl für die Form
- Werkzeugstahl: Wird häufig wegen seiner Härte, Verschleißbeständigkeit und Fähigkeit verwendet, scharfe Konturen beizubehalten.
- H13: Eignet sich ausgezeichnet für Hochtemperaturanwendungen und bietet gute Zähigkeit.
- P20: Ideal für allgemeine Formanwendungen und ausreichend langlebig.
- S7: Eignet sich für schlagfeste Formen mit feinen Details.
- Aluminium: Wird wegen der geringeren Kosten und einfachen Bearbeitung für Prototypen oder Kleinserien eingesetzt. Es ist jedoch weniger langlebig als Werkzeugstahl und nicht für große Serien zu empfehlen.
Anschnittkonstruktion
Der Anschnitt ist die Eintrittsstelle, durch die geschmolzenes Polypropylen in die Formkavität fließt. Eine geeignete Anschnittkonstruktion ist entscheidend für eine gleichmäßige Füllung, weniger Fehler und einfaches Auswerfen.
- Arten von Anschnitten:
- Kantenanschnitt: Einfach und kostengünstig, geeignet für dünnwandige Teile. Allerdings kann er eine sichtbare Markierung am Teil hinterlassen.
- Tunnelanschnitt: Er liegt unter der Oberfläche, verringert sichtbare Anschnittmarkierungen und eignet sich ideal für optisch anspruchsvolle Teile.
- Heißkanalanschnitt: Hält die Schmelztemperatur im Kanalsystem konstant und reduziert Materialabfall sowie Zykluszeiten. Das ist für die Großserienfertigung vorteilhaft.
- Fächeranschnitt: Verteilt das geschmolzene PP gleichmäßig über die Kavität, minimiert Bindenähte und sorgt für eine einheitliche Teilequalität.
Kühlsystem auslegen
Eine effiziente Kühlung ist entscheidend, um Zykluszeiten zu verkürzen, Verzug zu minimieren und eine gleichmäßige Teilequalität sicherzustellen.
- Anordnung der Kühlkanäle:
- Gerade oder spiralförmige Kanäle: Gerade Kanäle sind einfacher zu bearbeiten und zu reinigen, während spiralförmige Kanäle eine gleichmäßige Kühlung ermöglichen.
- Baum- oder Ringkühlung: Eine Baumkühlung bietet gezielte Kühlung für komplexe Geometrien, während sich eine Ringkühlung für einfachere Teile eignet.
- Kühlmitteltyp und -temperatur:
- Typ: Aufgrund ihrer hohen Wärmekapazität und Kosteneffizienz werden normalerweise Kühlmittel auf Wasserbasis verwendet.
- Temperatur: Eine konstante Kühlmitteltemperatur, normalerweise zwischen 20 °C und 50 °C, gewährleistet stabile Abkühlgeschwindigkeiten und minimiert Temperaturgradienten.
Entformungsschrägen
Ausreichende Entformungsschrägen erleichtern das Auswerfen von Polypropylenteilen aus der Form und verringern das Risiko von Verformungen oder Beschädigungen.
- Standard-Entformungsschräge: Je nach Komplexität und Oberflächenanforderungen des Teils liegt sie typischerweise zwischen 1° und 3°.
- Faktoren, die die Entformungsschräge beeinflussen:
- Wandstärke: Dickere Wände können größere Entformungsschrägen erfordern, um höhere Auswerferkräfte auszugleichen.
- Oberflächenstruktur: Glatte oder komplexe Strukturen können größere Entformungsschrägen erfordern, damit das Teil nicht haftet oder reißt.
Position und Anzahl der Anschnitte
Die optimale Anzahl und Position der Anschnitte ist entscheidend für eine effiziente Formfüllung, kürzere Zykluszeiten und weniger Materialabfall.
- Ein oder mehrere Anschnitte:
- Einzelner Anschnitt: Einfacher und kostengünstiger, kann aber bei komplexen oder großen Teilen zu ungleichmäßiger Füllung führen.
- Mehrere Anschnitte: Sorgen für eine ausgeglichene Füllung und verkürzen Zykluszeiten, erhöhen aber die Komplexität der Form und möglicherweise den Materialabfall.
- Anschnittposition:
- Zentrale Position: Fördert eine gleichmäßige Füllung und minimiert Bindenähte.
- Randposition: Eignet sich für Teile mit gleichmäßiger Wandstärke und einfachen Geometrien.
Konstruktion von Kern und Kavität
Die Konstruktion von Kernen und Kavitäten beeinflusst direkt Form, Detailgrad und Gesamtqualität der Polypropylenformteile.
- Komplexe Geometrien: Nutzen Sie fortschrittliche Bearbeitungsverfahren und Formkonstruktionssoftware, um Formen für feine und detailreiche Merkmale herzustellen.
- Hinterschneidungen und Schieber: Integrieren Sie erforderliche Formschieber und Schrägauswerfer, um Hinterschneidungen und komplexe Bauteilgeometrien abzubilden, ohne das Teil zu beschädigen oder die Form zu verschleißen.
- Toleranzen kontrollieren: Legen Sie enge Toleranzen in der Formkonstruktion fest, um Maßgenauigkeit und gleichbleibende Ergebnisse in der Serienfertigung zu erreichen.
Formkonstruktion beim Polypropylen-Spritzgießen mit Moldie
Um die Formkonstruktion für das Polypropylen-Spritzgießen zu verbessern, können Sie mit Moldie zusammenarbeiten und die folgenden bewährten Verfahren umsetzen:
- Gemeinsamer Konstruktionsprozess:
- Binden Sie Formenkonstrukteure, Ingenieure und Produktionsteams frühzeitig in die Konstruktion ein, damit Funktion, Optik und Fertigbarkeit des Teils berücksichtigt werden.
- Fortschrittliche Simulationstools verwenden:
- Nutzen Sie Simulationssoftware, um mögliche Formprobleme vorherzusagen und zu vermeiden und die Formkonstruktion hinsichtlich Effizienz und Qualität zu optimieren.
- Qualitätskontrollmaßnahmen einführen:
- Integrieren Sie Merkmale, die Prüfung und Qualitätskontrolle erleichtern, etwa integrierte Messpunkte oder leicht zugängliche Prüfvorrichtungen.
- Nachhaltigkeit berücksichtigen:
- Konstruieren Sie Formen so, dass sie möglichst wenig Materialabfall erzeugen, effizient gekühlt werden und sich leicht recyceln lassen. Das unterstützt nachhaltige Fertigungspraktiken.
- Kontinuierliche Verbesserung:
- Überprüfen und aktualisieren Sie Formkonstruktionen regelmäßig anhand von Rückmeldungen aus der Fertigung, Leistungsdaten der Teile und Fortschritten in der Formenbautechnik.
Wie läuft das Polypropylen-Spritzgießen ab?
Für optimale Ergebnisse beim Polypropylen-Spritzgießen müssen Sie Prozessparameter wie Temperatur und Druck sorgfältig steuern. Dadurch lassen sich Fehler verringern und die Qualität des Endprodukts verbessern.
Materialauswahl und -vorbereitung
Polypropylen ist in verschiedenen Typen erhältlich und hygroskopisch, kann also Feuchtigkeit aus der Umgebung aufnehmen. Überschüssige Feuchtigkeit kann beim Schmelzen Hydrolyse verursachen, wodurch mechanische Eigenschaften leiden und Oberflächenfehler wie Schlieren oder Silberstreifen entstehen. Deshalb müssen PP-Pellets vor der Verarbeitung getrocknet werden:
- Trocknungstemperatur: Üblicherweise zwischen 90 °C und 120 °C.
- Trocknungszeit: Etwa 4 bis 6 Stunden, abhängig vom Feuchtigkeitsgehalt und der Granulatgröße.
- Trocknungsanlage: Verwenden Sie einen speziellen Trocknungstrichter oder ein Online-Trocknungssystem, das in die Spritzgießmaschine integriert ist.
Erhitzen und Aufschmelzen
Getrocknete Polypropylenpellets werden in den Trichter der Spritzgießmaschine gefüllt und von der Schnecke zum beheizten Zylinder gefördert.
Während die Pellets durch den beheizten Zylinder gefördert werden, schmelzen sie durch die zugeführte Wärme und die mechanische Scherung der rotierenden Schnecke.
- Heizzonen: Der Zylinder verfügt typischerweise über mehrere Heizzonen, die einzeln geregelt werden, um eine gleichmäßige Schmelztemperatur zu erzielen.
- Schmelztemperatur: Halten Sie je nach PP-Typ und Bauteilanforderungen eine gleichmäßige Schmelztemperatur von üblicherweise 220 °C bis 260 °C ein.
Einspritzphase
Sobald das PP vollständig geschmolzen und homogenisiert ist, spritzt die Schnecke das Material schnell in die Formkavität ein.
- Einspritzdruck: Er muss hoch genug sein, um die Form vollständig zu füllen, darf aber weder Gratbildung noch Überverdichtung verursachen. Typischerweise liegt er zwischen 800 und 1.200 bar, kann jedoch je nach Bauteilkomplexität und Wandstärke variieren.
- Einspritzgeschwindigkeit: Sie muss so abgestimmt sein, dass Fehler wie Strahlbildung oder Fließlinien vermieden werden. Höhere Einspritzgeschwindigkeiten sind bei dünnwandigen Teilen vorteilhaft, während dickere Bereiche möglicherweise langsamer gefüllt werden müssen.
Das geschmolzene PP fließt in die Formkavität und bildet feine Details und Geometrien der Form ab. Ein geeigneter Fluss ist unerlässlich, um unvollständige Füllungen, Einfallstellen und andere Fehler zu vermeiden. Nach dem anfänglichen Einspritzen wird zusätzlicher Druck (Nachdruck) aufgebracht, um die Materialschrumpfung während des Abkühlens des Polymers auszugleichen.
- Nachdruckzeit: Die Dauer variiert je nach Bauteilgröße und Materialeigenschaften.
- Nachdruck: Er muss sorgfältig geregelt werden, um Maßgenauigkeit und Oberflächenfinish sicherzustellen.
Abkühlphase
Sobald die Form gefüllt und nachverdichtet ist, beginnt das geschmolzene Polypropylen in der Formkavität abzukühlen und zu erstarren.
- Kühlkanäle: Ein effizientes Kühlsystem mit strategisch angeordneten Kanälen sorgt für eine gleichmäßige Temperaturverteilung, minimiert Verzug und verkürzt Zykluszeiten.
- Kühlzeit: Je nach Bauteildicke und Formkonstruktion liegt die Kühlzeit typischerweise zwischen 10 und 30 Sekunden.
Halten Sie die Formtemperatur im optimalen Bereich, üblicherweise zwischen 20 °C und 80 °C.
Form öffnen und Teil auswerfen
Sobald das Polypropylen ausreichend abgekühlt und erstarrt ist, öffnet sich die Form und gibt das neu geformte Teil frei.
Auswerferstifte oder -platten drücken das Teil aus der Formkavität. Eine geeignete Auswerferkonstruktion verhindert Verformungen und Schäden beim Entnehmen.
- Positionierung der Auswerferstifte: Sie werden strategisch positioniert, damit keine Abdrücke oder Fehler auf der Bauteiloberfläche entstehen.
- Auswerfdruck: Wird so geregelt, dass das Teil reibungslos und fehlerfrei ausgeworfen wird.
Anwendungen von Polypropylen-Formteilen
Konsum- und Industriegüter
Polypropylen begegnet Ihnen in vielen Alltagsprodukten. Es wird häufig für Verpackungen wie Lebensmittelbehälter, Flaschen und Verschlüsse verwendet, da es Produkte frisch und sicher hält. Bei Haushaltsprodukten findet sich Polypropylen unter anderem in wiederverwendbaren Aufbewahrungsboxen, Kunststoffmöbeln und Küchenutensilien. Es ist verschleißbeständig und eignet sich daher für diese Anwendungen.
In der Industrie wird Polypropylen für Seile, Textilien und sogar elektronische Komponenten eingesetzt. Es wird wegen seiner Haltbarkeit und Beständigkeit gegenüber rauen Bedingungen ausgewählt. In verschiedenen Anwendungen verbindet es Festigkeit und Widerstandsfähigkeit.
Medizinische und Automobilkomponenten
In der Medizin wird Polypropylen geschätzt, weil es hypoallergen und leicht zu desinfizieren ist. Es wird häufig für Einwegspritzen, Medizinbehälter und chirurgische Instrumente eingesetzt. Seine Bakterienbeständigkeit und einfache Sterilisierbarkeit sind im Gesundheitswesen besonders wichtig.
In Fahrzeugen wird Polypropylen für Stoßfänger, Armaturenbretter und Innenverkleidungen verwendet. Das geringe Gewicht trägt zu Kraftstoffeffizienz und Leistung bei. Dank seiner Schlagzähigkeit schützt das Material bei kleineren Kollisionen und sorgt zugleich für ein ansprechendes Innenraumfinish.
Häufig gestellte Fragen
Wie unterscheiden sich die Kosten des Polypropylen-Spritzgießens von denen anderer Kunststoffe?
Polypropylen ist häufig kostengünstiger als andere Kunststoffe und damit eine preiswerte Option für die Großserienfertigung. Trotz des niedrigeren Preises leidet die Qualität nicht; das Material bietet ein gutes Verhältnis von Kosten und Leistung.
Wie unterscheidet sich das Spritzgießen von Polypropylen und Polyurethan?
Polypropylen ist steifer, während Polyurethan flexibel und elastisch ist. Diese Unterschiede bestimmen die Verwendung: Polypropylen wird für starre Produkte bevorzugt, Polyurethan für Artikel, die sich dehnen oder biegen müssen. Auch die Formverfahren unterscheiden sich aufgrund dieser Materialeigenschaften leicht.







