
Beim Spritzguss werden Kunststoffteile hergestellt, indem geschmolzenes Material in eine Form eingespritzt wird. Ein wichtiger Bestandteil des Prozesses ist der Anguss, der für die erfolgreiche Herstellung der Teile entscheidend ist. Der Anguss, der häufig aus Polystyrol oder Polyvinylchlorid besteht, dient als Kanal, durch den das flüssige Material in die Form und weiter zu den Kavitäten gelangt, wo es erstarrt.
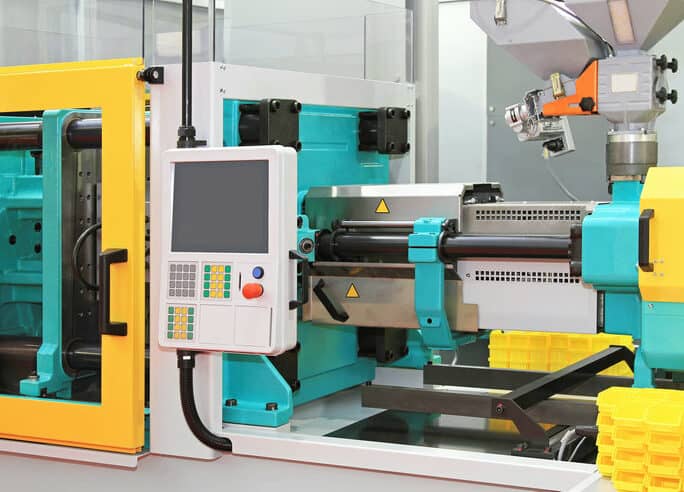
Für eine effiziente Konstruktion und Fertigung von Formteilen muss die Funktion des Angusses verstanden werden. Der Anguss ist normalerweise mit einem Netz aus Läufern und Anschnitten verbunden, die den Fluss der Schmelze zu den Kavitäten lenken und steuern. Wird der Anguss am dicksten Bereich des Teils positioniert, kann die Kavität optimal gefüllt werden. Dadurch sinkt das Risiko von Fehlern wie Hohlräumen, Einfallstellen und Verzug.
Wichtige Erkenntnisse
- Der Anguss ist unverzichtbar, um beim Spritzgießen die Schmelze in die Form zu leiten.
- Der Anguss ist mit Läufern und Anschnitten verbunden, die den Materialfluss steuern und die Teilequalität verbessern.
- Wird der Anguss am dicksten Bereich des Formteils positioniert, sinkt die Fehlerquote und die Effizienz steigt.
Der Anguss und seine Funktion
Beim Spritzgießen spielt der Anguss eine entscheidende Rolle, denn er leitet die geschmolzene Kunststoffmasse in den Formhohlraum. Er verbindet die Düse der Spritzgießmaschine mit der Formkavität. Der Anguss sorgt für einen effizienten und gleichmäßigen Fluss der Schmelze, reduziert Fehler und ermöglicht ein konsistentes Endprodukt.
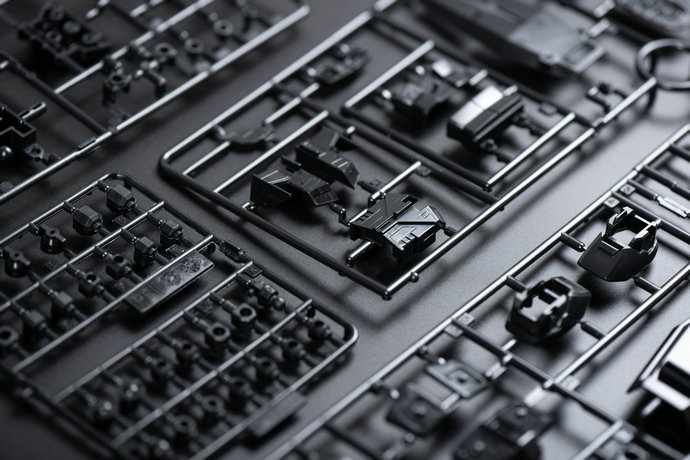
Der Anguss arbeitet mit weiteren Komponenten wie Läufern und Anschnitten zusammen. Der Läufer ist ein Verteilsystem, das die Schmelze vom Anguss zu jeder Kavität in der Form leitet. Dadurch erreicht der Kunststoff jede Kavität gleichmäßig und kontrolliert, was eine korrekte Füllung und Formgebung unterstützt.
Bei der Wahl des Angussdurchmessers müssen Größe und Wandstärke des Formteils berücksichtigt werden. Der Durchmesser muss groß genug sein, damit die Schmelze fließen kann, darf aber keinen übermäßigen Druck und dadurch Fehler verursachen. Üblicherweise ist der Anguss konisch ausgeführt und verjüngt sich zum Ende hin. Das verringert den Materialverbrauch und sorgt für einen gleichmäßigeren Fluss.
Die Angussbuchse ist ein weiteres wichtiges Bauteil. Sie fixiert den Anguss und richtet ihn korrekt zur Form aus. Normalerweise wird sie mit zwei Schrauben befestigt, damit sie sich bei hohem Einspritzdruck nicht löst. Außerdem trägt die Angussbuchse dazu bei, dass die Kunststoffschmelze präzise und gleichmäßig in die Form eingespritzt wird.
Spritzgießprozess und Anguss
Beim Spritzgießen von Kunststoffteilen fließt die Schmelze durch den Anguss – einen Kanal, der die Einspritzeinheit mit dem Formhohlraum verbindet. Er ist der wichtigste Eintrittspunkt, über den das Material in die Kavitäten gelangt.
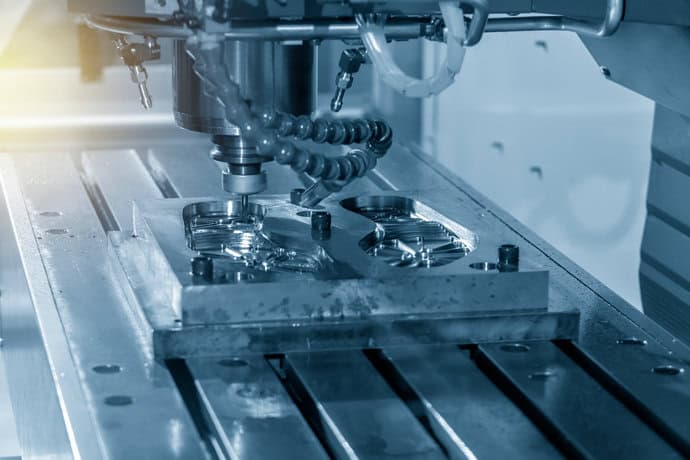
Während des Prozesses erwärmt die Einspritzeinheit den Kunststoff, bis er geschmolzen ist. Anschließend drückt sie das Material durch den Anguss in die Formkavitäten. Beim Abkühlen und Erstarren nimmt der Kunststoff die Form an, die in der Konstruktion festgelegt wurde.
Durch die Optimierung von Angusskonstruktion und -position können Sie die Zykluszeit verkürzen, Materialabfall verringern und Fehler wie Verzug oder Einfallstellen verhindern, die entstehen können, wenn die Kavitäten nicht gleichmäßig gefüllt werden.
Beachten Sie bei der Konstruktion von Anguss und Formkavität folgende Aspekte:
- Angussposition: Positionieren Sie den Anguss am dicksten Bereich des Teils, damit die Kavität vollständig gefüllt und Hohlräume oder andere Fehler verhindert werden.
- Angussdurchmesser: Der Anguss muss groß genug sein, damit das Material ausreichend fließen kann, darf aber keinen übermäßigen Druckabfall oder Schwindungsprobleme verursachen.
- Angusslänge: Passen Sie die Länge des Angusses so an, dass der Einspritzdruck ausgeglichen und das Risiko eines vorzeitigen Materialerstarrens oder unvollständiger Füllung verringert wird.
Wenn Sie diese Faktoren berücksichtigen, lässt sich der Anguss erfolgreich in den Spritzgießprozess integrieren und die Qualität der Kunststoffteile verbessern. Die Hauptfunktion des Angusses besteht darin, die Schmelze gleichmäßig und effizient von der Einspritzeinheit in den Formhohlraum zu leiten. Achten Sie daher auf Konstruktion und Abmessungen des Angusses, damit der Spritzgießprozess gelingt.
Konstruktion und Formgebung des Kunststoffangusses
In diesem Abschnitt erfahren Sie mehr über Konstruktion und Formgebung des Kunststoffangusses beim Spritzgießen.
Zunächst muss der Anguss richtig konstruiert sein, damit die Kunststoffschmelze optimal fließt. Ein Entformungswinkel – also eine leichte Neigung – erleichtert es, den Anguss nach dem Erstarren aus der Form zu lösen.
Je größer der Entformungswinkel, desto leichter lässt sich der Anguss aus der Form entfernen. Außerdem verringert der Winkel den Widerstand während der Füllphase und sorgt für einen gleichmäßigeren Fluss der Kunststoffschmelze.
Nach dem Eintritt in die Form fließt die Schmelze über das Läufersystem vom Anguss zu den einzelnen Kavitäten. Dieses Verteilsystem muss sorgfältig konstruiert werden, da es die Qualität und Gleichmäßigkeit der fertigen Formteile beeinflusst.
Für die gewünschte Materialverteilung kommen verschiedene Anschnitte infrage, etwa Kanten-, Fächer- oder Tunnelanschnitte. Die Typen unterscheiden sich in Größe und Form. Deshalb ist es wichtig, den passenden Anschnitt für Ihre Anwendung auszuwählen.
Kantenanschnitte sind beispielsweise dünn und schmal, sodass sich Formteil und Anguss sauber und nahtlos voneinander trennen lassen. Fächeranschnitte haben dagegen eine breitere Öffnung, durch die die Kunststoffschmelze gleichmäßiger fließt.
Dadurch werden die Formkavitäten gleichmäßiger gefüllt und das Risiko von Schwindung oder Verzug verringert. Tunnelanschnitte werden meist für komplexere oder empfindliche Teile verwendet, da sie eine präzise Steuerung des Kunststoffflusses ermöglichen.
Bei der Konstruktion muss auch das Erstarren des Kunststoffs im Anguss berücksichtigt werden. In der Form sollten geeignete Kühlkanäle vorgesehen werden, damit das Material richtig abkühlt. Das verhindert Fehler und verbessert die Gesamtqualität des fertigen Teils.
Anguss- und Läufersysteme
Beim Spritzgießen ist das Anguss- und Läufersystem entscheidend, um die Kunststoffschmelze in der gesamten Form zu verteilen und zu jeder Kavität zu leiten.
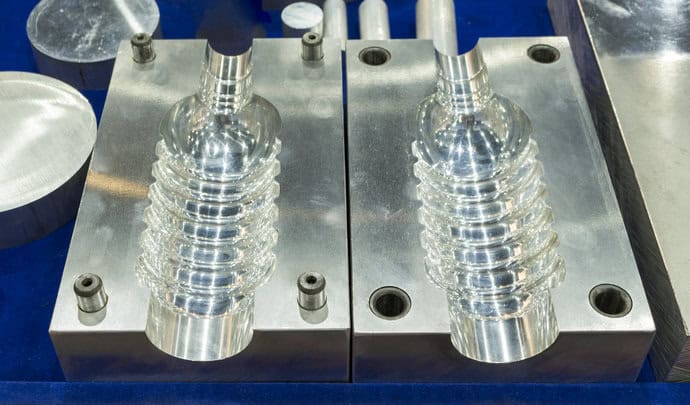
Sobald die Schmelze durch den Anguss in die Läufer gelangt, transportieren diese das Material weiter zu den Anschnitten. Über diese Öffnungen gelangt der Kunststoff kontrolliert in jede Kavität. Anschnitte und Läufer sorgen gemeinsam für einen gleichmäßigen Fluss und eine konsistente Produktqualität.
In einem Anguss- und Läufersystem gibt es verschiedene Anschnitte und Läufer. Beispielsweise kann ein Nebenläufer vom Hauptläufer abzweigen und die Materialverteilung in Mehrfachkavitätenformen präziser steuern.
Mit Nebenläufern lässt sich die Formfüllung fein abstimmen, die Zykluszeit verkürzen und die Gesamteffizienz verbessern.
Bei der Konstruktion eines Anguss- und Läufersystems ist ein ausgewogener Fluss entscheidend. Das geschmolzene Material sollte alle Formkavitäten gleichzeitig und mit gleichem Druck und Volumen erreichen. So werden alle Teile in der Form gleichmäßig gefüllt und gekühlt.
Beachten Sie bei der Auslegung des Anguss- und Läufersystems insbesondere:
- Abmessungen der Läufer: Durchmesser, Länge und Form müssen sorgfältig ausgelegt werden, damit der Fluss ausgewogen bleibt und Druckverluste minimiert werden.
- Typ und Größe der Anschnitte: Wählen Sie einen geeigneten Anschnitt unter Berücksichtigung von Bauteilkonstruktion, Material und gewünschtem Fließverhalten. Die Anschnittgröße muss einen gleichmäßigen Materialfluss ermöglichen.
- Ausgewogener Fluss: Optimieren Sie Anguss- und Läuferkonstruktion, damit alle Kavitäten gleichmäßig gefüllt und gekühlt werden.
Ein effizientes Anguss- und Läufersystem ist für den erfolgreichen Spritzguss entscheidend. Wenn Sie diese Faktoren sorgfältig berücksichtigen, können Sie ein ausgewogenes Fließverhalten erreichen und Effizienz und Qualität der Formteile verbessern.
Herausforderungen und Lösungen bei der Angusskonstruktion
Eine gute Angusskonstruktion ist entscheidend für hochwertige Produkte und einen effizienten Prozess. In diesem Abschnitt werden häufige Herausforderungen und mögliche Lösungen vorgestellt.
Eine der größten Herausforderungen ist der Druckabfall. Während der Kunststoff durch den Anguss fließt, muss seine Geschwindigkeit so geregelt werden, dass der Druckverlust gering bleibt und eine optimale Durchflussrate erreicht wird.
Wählen Sie dazu eine geeignete Angussgröße und -form, die einen optimalen Fluss ermöglicht und den Widerstand verringert.
Auch ein zu geringes Volumen im Anguss kann Probleme verursachen. Es kann den Auswurf erschweren und Hohlräume im fertigen Teil entstehen lassen. Berechnen Sie die erforderliche Materialmenge sorgfältig und passen Sie die Angusskonstruktion entsprechend an. Ein geeignetes Auswurfsystem verhindert außerdem Verformungen und sorgt für eine gleichmäßige Kühlung des gesamten Teils.
Eine geregelte Materialzufuhr im Anguss hilft ebenfalls, Einfallstellen und Verzug in Spritzgussteilen zu vermeiden.
Optimieren Sie dafür den Angussdurchmesser, die Läufergröße und die Anschnittposition, um die Durchflussrate anzupassen.
Auch im Hinblick auf Materialabfall und Nachhaltigkeit spielt die Angusskonstruktion eine wichtige Rolle. Durch Optimierung lässt sich die Menge des erneut aufzubereitenden Materials reduzieren, was Ressourcen spart und die Effizienz verbessert. Bei leicht mahlbaren Materialien kann ein Kaltkanalsystem den Abfall zusätzlich verringern.
Wenn Sie diese Probleme durch geeignete Konstruktionsänderungen und Optimierungen beheben, können Sie hochwertige Kunststoffteile fertigen und die Gesamteffizienz des Spritzgießprozesses verbessern.
Häufig gestellte Fragen
1. Welche Arten von Läufern gibt es beim Spritzgießen?
Beim Spritzgießen gibt es zwei Haupttypen von Läufern: Kaltkanäle und Heißkanäle. Kaltkanäle sind einfache Kanäle in der Form, die die Schmelze vom Anguss zur Kavität leiten. Sie können aus demselben Material wie die Form bestehen und kühlen beim Erstarren des Kunststoffs ab, wodurch sich das Teil leichter aus der Form lösen lässt.
Heißkanäle sind dagegen komplexere Systeme. Sie halten die Kunststoffschmelze auf der gewünschten Temperatur, während sie vom Anguss zum Formhohlraum fließt. Dazu gehören üblicherweise Heizgeräte oder Heizelemente, die eine gleichmäßige Temperatur gewährleisten, Materialabfall reduzieren und die Gesamteffizienz verbessern.
2. Wie unterscheiden sich Anguss und Läufer im Formgebungsprozess?
Anguss und Läufer sind beide Kanäle, die beim Spritzgießen geschmolzenen Kunststoff transportieren, erfüllen aber unterschiedliche Aufgaben. Der Anguss ist der erste, meist senkrechte Kanal zwischen der Düse der Spritzgießmaschine und der Formkavität.
Der Läufer verteilt den Kunststoff dagegen auf mehrere Kavitäten oder unterschiedliche Bereiche der Form. Der Anguss dient als Eintrittspunkt für die Schmelze, während der Läufer sie gleichmäßig in der gesamten Form verteilt.
3. Welche Funktion hat der Anguss beim Gießen?
Beim Gießen erfüllt der Anguss eine ähnliche Funktion wie beim Spritzgießen. Er ist der senkrechte Kanal, durch den flüssiges Material wie geschmolzenes Metall oder Kunststoff in die Form gelangt. Der Anguss bildet einen Fließweg in die Kavität und sorgt für eine gleichmäßige Füllung sowie ein fehler- und blasenfreies Endteil. Dadurch werden überschüssiges Material und Abfall vermieden.
Bei vielen Gießverfahren hilft der Anguss auch dabei, den Fluss der Schmelze durch die Düse der Maschine zu steuern. Damit ist er eine wichtige Komponente für hochwertige Gussteile.
4. Welche Bedeutung hat die Form des Angusses?
Die Form des Angusses beeinflusst die Effizienz und Qualität des Spritzgießprozesses erheblich. Ein gut konstruierter Anguss sollte Materialabfall minimieren, einen gleichmäßigen Fluss der Kunststoffschmelze ermöglichen und das Risiko von Fehlern wie Hohlräumen, Einfallstellen und Verzug im fertigen Teil verringern. Idealerweise wird der Anguss am dicksten Bereich des Teils positioniert, damit die Kavität effizient gefüllt wird. Eine konische Form kann Druckverluste beim Fließen des Materials minimieren und ein gleichmäßigeres, besser steuerbares Einspritzen ermöglichen.
5. Wie funktioniert eine Angussbuchse in der Form?
Die Angussbuchse ist ein wichtiger Bestandteil des Spritzgießprozesses. Sie verbindet die Düse der Spritzgießmaschine mit dem Läufersystem der Form. Als Schnittstelle zwischen Maschinendüse und Anguss sorgt sie für eine dichte Verbindung und verhindert Lecks und Materialverlust.
Die Angussbuchse leitet die Kunststoffschmelze effizient und präzise vom Schlauch der Spritzgießmaschine in den Anguss der Form. So wird Materialabfall verringert und die Schmelze erreicht den Formhohlraum in einem geeigneten Zustand für die optimale Fertigung.
Kunststoffteile in großen Mengen bestellen
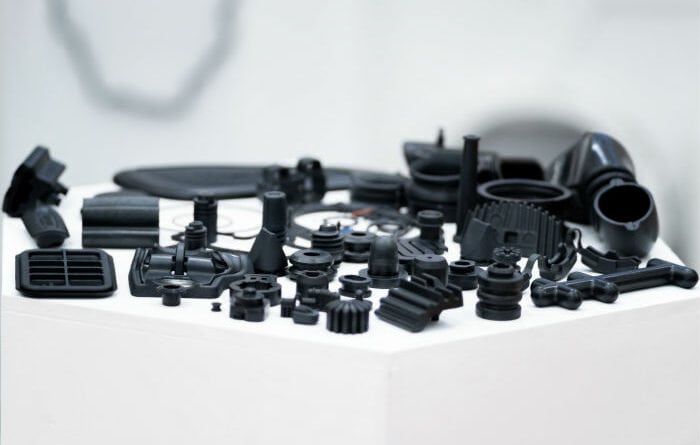
Bei uns müssen Sie sich keine Sorgen um die Qualität der Kunststoffangüsse machen. Sie können hochwertige Kunststoffspritzgussteile bestellen. Unabhängig von Ihrem Standort liefern wir schnell und wie vereinbart.
Senden Sie uns noch heute eine Nachricht über das Kontaktformular auf der Website, um zu bestellen.







