
От потребителски продукти до промишлени системи, инжектирането е един от най-често използваните производствени методи за производство на пластмасови части, намерени в различни електроника. Процесът на инжектиране превръща термопластичните пелети в прецизни, повтарящи се компоненти, които предпазват схемите, маршрутните сигнали и дават на устройствата си физическа форма.
За дизайнери на продукти, мениджъри и инженери, стойността на инжектирането в електрониката се свежда до три неща: димензионална точност в мащаба, широки варианти на материал за електрическо и термично действие, както и способността да се интегрират множество функции в една форма на част.
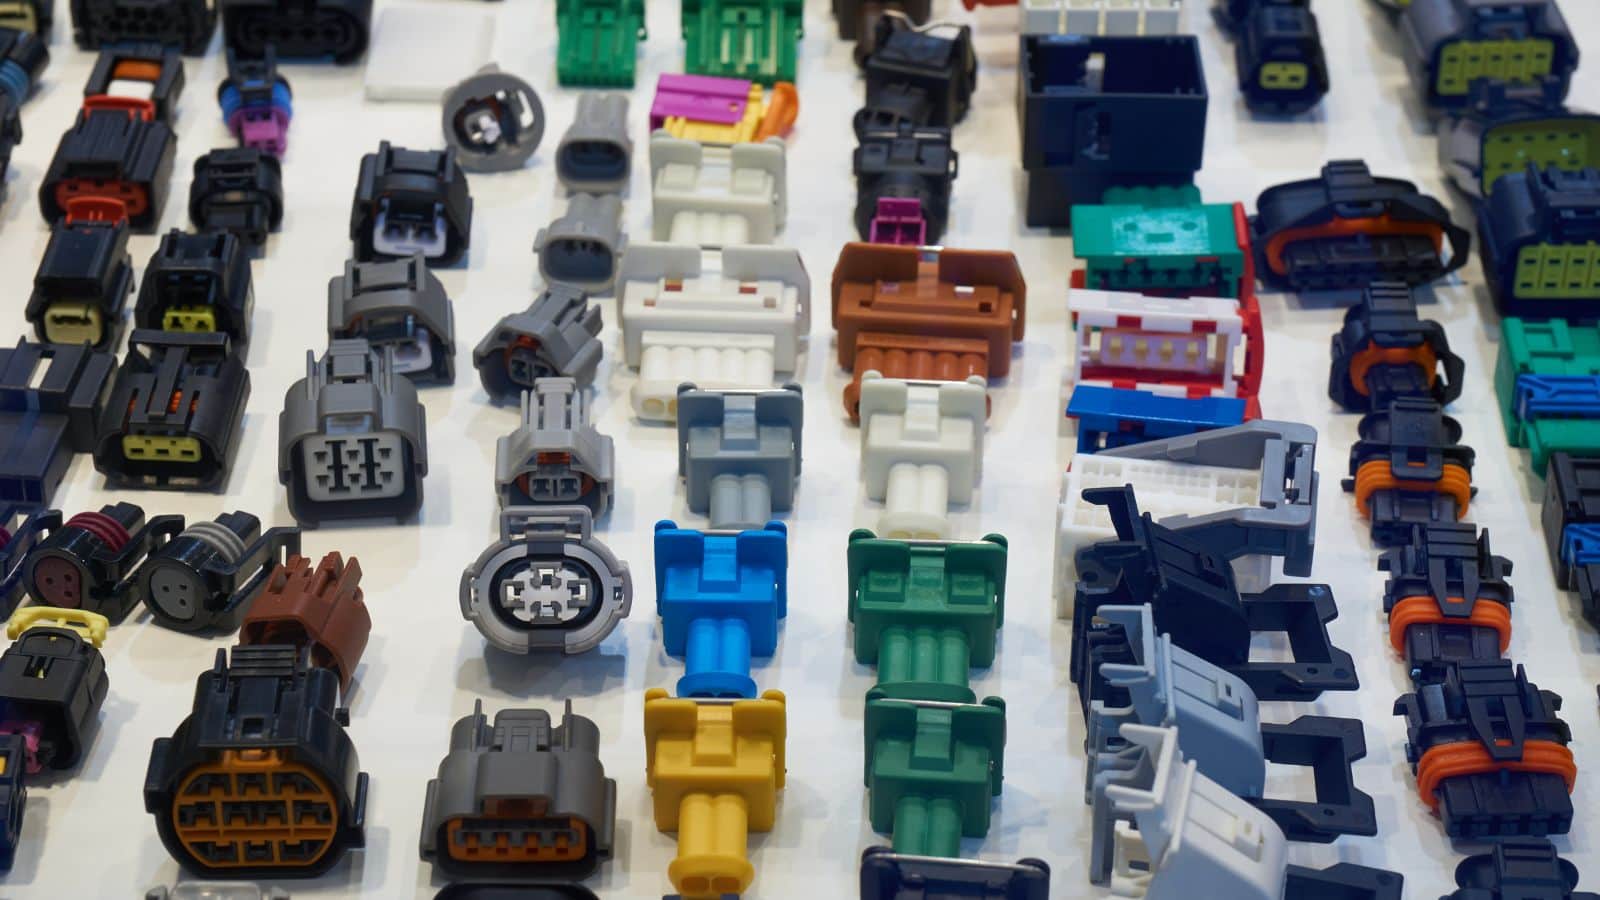
Общи електронични компоненти, направени с инжекционно фолио
Обхватът на инжектираната електроника се простира от прости защитни покривала до високо интегрирани структурни части.
Инжекционно строителна електроника
Електронните помещения са сред най-честите части за инжектиране. Жилища за потребителски устройства, промишлени контролери, и медицински монитори всички разчитат на инжектирането на моделиране за последователна дебелина на стената и точна характеристика на разположение.
Конструктивни елементи като издатъци за винтове, щракващи пластини и ребра за подравняване се вграждат директно в матрицата. Така се избягва вторична машинна обработка за много от елементите за сглобяване.
Електрически съединители и компоненти на дъската
Електрическите конектори изискват някои от най-строгите толерантности в електроника формация. Например, един корпус от няколко хиляда инча може да не седне правилно на PCB. Какво повече, пин разклонение, закопчаване геометрия, и регулиране на корпуса трябва да бъде точна, за да се гарантира надежден сигнал и пренос на мощност.
Тези точни измерения се поддържат чрез контролирани параметри на процеса, включително честото налягане на кухините, температурата на топене и скоростта на охлаждане.
Корпусите на съединители често се формоват от високоефективни смоли като найлон или течнокристален полимер (LCP), които издържат на температурите при запояване и устояват на влагата. Често се използва шприцване с вложки, за да се свържат металните клеми директно с пластмасата по време на формовъчния цикъл.
Части за управление на възглавници, превключващи плочки и кабели
Всекидневните електрически части като изходни покривачи, превключващи плочи, тръбопроводни фитинги, кабелни връзки, и телове се произвеждат в много високи обеми чрез инжектиране. Тези части изискват:
- Електрическата изолация за предотвратяване на опасностите от шок
- Пламенна съпротива по стандартите на UL или IEC
- Измерваща съгласуваност за монтаж със стандартни електрически кутии и хардуер
Таблови превключватели и копчета в автомобилни приложения също попадат в тази категория, където тактилно усещане, устойчивост и външен вид всички материи.
Материална селекция за електрониковане на инжекции
Избор на постоянни за изолация, топлинна съпротива и дълготрайност
Електронните части се сблъскват с комбинация от изисквания, които стесняват полето от подходяща пластмаса. Смолата трябва да изолира електрическо, да устои на топлината, генерирана от вериги или запояване, и да държи до повтарящ се механичен стрес като включване и изключване на конектори.
Ключови свойства за оценка включват:
| Свойство | Защо е важно |
|---|---|
| Диелектрическа якост | Превенция на електрическа разбивка между проводниците |
| Температура на отклонение | Определя ефективността близо до източниците на топлина |
| UL 94 класиране на пламъка | Задължителни за много електрически и електронни приложения |
| Абсорбция на влага | Въздействия Димензионална стабилност и изолация с течение на времето |
| Съпротивление на въздействието | Предпазва от капки и механични товари |
Поликарбонат, Nylon и полиамид в електрониката приложения
Поликарбонат (PC) е широко използван за прозрачни или прозрачни части като LED покритие и дисплеи. Предлага висока устойчивост на удара и добра термостабилност.
Nylon (полиамид, PA) е го-то материал за конектори и структурни компоненти. PA 6/6 осигурява отлична сила, устойчивост на носене, и толерантност за повишени температури близо до запояващи се стави.
Други смоли, обикновено използвани в електроника, включват ABS за корпуси за устройства, PBT за конектори, и PC-ABS смеси, които балансират твърдост с процесивността.
Балансиране на проектирането гъвкавост с перформанси за крайна употреба
Проектиращата гъвкавост е една от якостите на инжектиране. Инженерите могат да включат тънки стени, живи шарки, вътрешни ребра и сложни повърхностни текстури. Предизвикателството е да се гарантира, че избраната смола поддържа всички тези характеристики, без да се компрометират перформансите за крайна употреба.
Например тънкостенен корпус от крехък материал може да се напука при изпитване на падане. Корпус на съединител от смола с високо свиване може да загуби точността на размерите. Ранният DFM преглед и анализът на течението в матрицата помагат тези несъвместимости да се открият преди изработката на инструментите.
Разширени процеси за функционални електронни части
Стандартното инжектиране обхваща широка гама от електронни компоненти, но по-взискателни приложения призовават за специализирани процеси.
Вмъкване на молдиране и пренасочване на връзки и защита
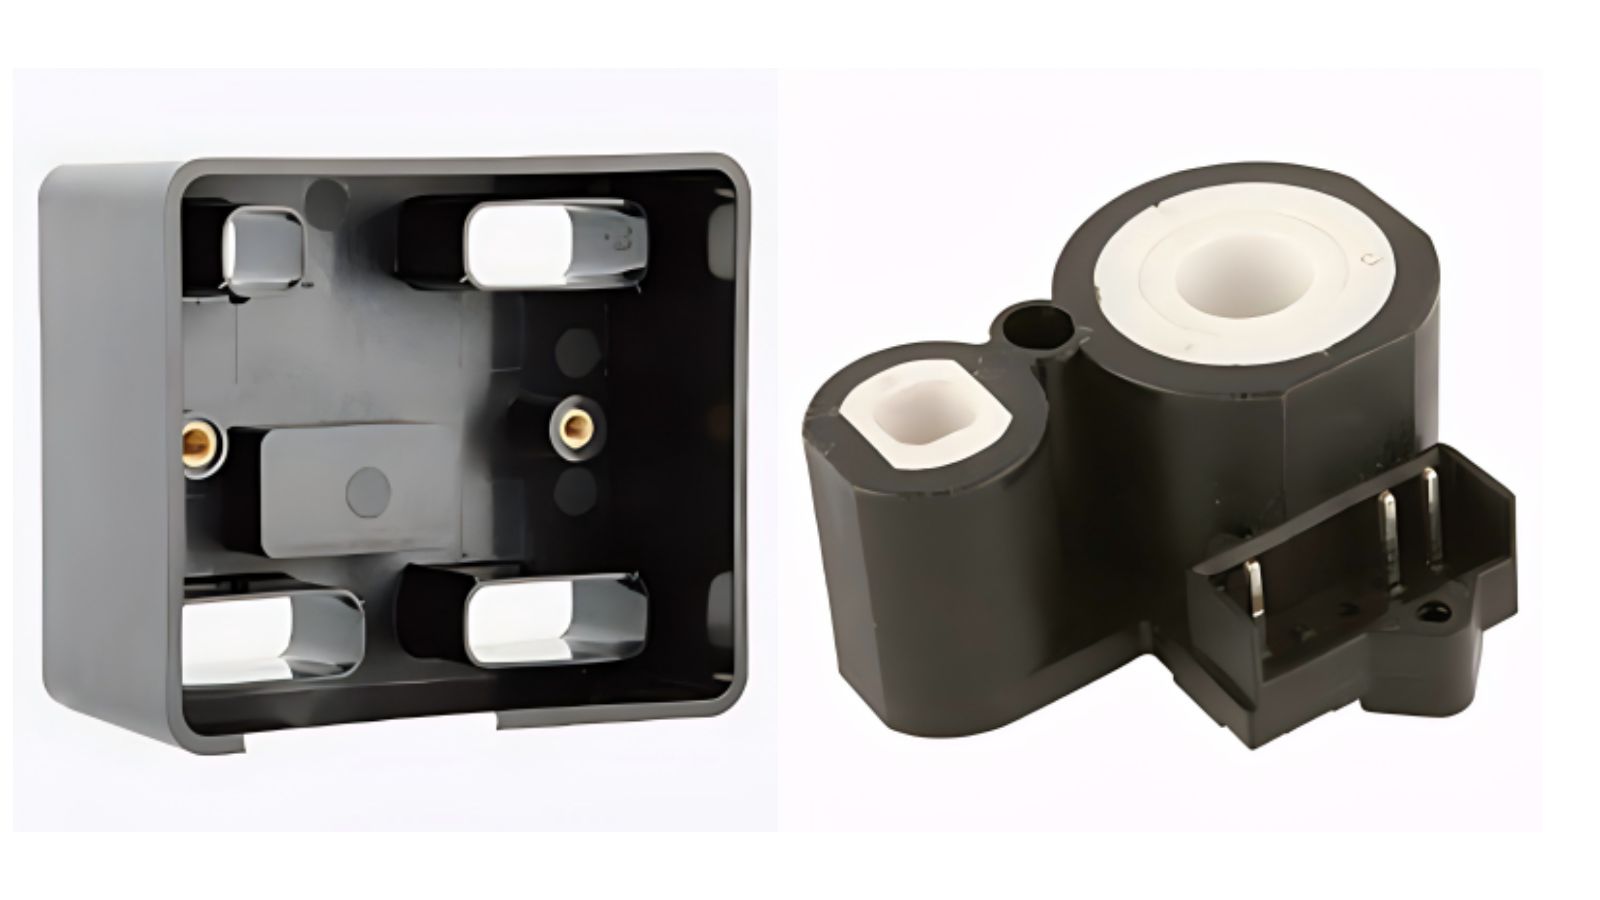
При шприцването с вложки предварително оформен компонент, обикновено метален, се поставя в кухината на матрицата, преди около него да се впръска пластмаса. Това е стандартният метод за производство на електрически съединители с вградени метални клеми, резбови вложки или шини. Резултатът е един детайл с трайна връзка между метала и пластмасата.
Надформоването добавя втори слой материал върху вече формован или сглобен детайл. Често се използва за меки ръкохватки на преносима електроника, защита от прегъване на кабелни сглобки и уплътнения за корпуси на сензори. Машините за двукомпонентно шприцване могат да извършват надформоване в един цикъл и така да повишат ефективността.
Електроника и структурна електроника
Ин-мелд електроника (IME) е по-нов процес, който вгражда печатни вериги, светодиоди, сензори или капацитивни допирни елементи директно в обликувана пластмасова част. Процесът обикновено започва с печатане на проводни мастила и функционални компоненти в плосък филм, след което термоформира филма в 3D форма, и най-накрая го подрежда с пластмаса.
Инжекционната формационирана структурна електроника (IMSE) подава това по-нататъшно чрез интегриране на дизайна на вериги в структурата на самата част. Резултатът е по-тънък, по-лек комплекти с по-малко дискретни компоненти и намалени стъпки за сглобяване.
Термоформация, Вериги дизайн, и Капацитивен допир интерфейс
IME и структурната електроника разчитат на термоформоване за оформяне на печатното фолио на електрическата схема, преди то да се постави в матрицата за шприцване. Този етап трябва да се контролира стриктно, за да не се напукат проводящите писти и да не се разместят компонентите.
Капацитивните допирни интерфейси са едно от най-видливите приложения. Автомотивни вътрешни панели, контрол на уредите и потребителската електроника използват повърхности, базирани на IME, които заменят механични бутони с сляп, запечатани панели. Тези части комбинират дизайн на веригата, повърхностна декорация и структурна пластмаса в един интегриран компонент.
Проектиране, качество и вторични операции
Приоритети на DFM за геометрия и сглобяване на електронни части
Прегледът за технологичност (DFM) трябва да започне преди проектирането на матрицата. При електронните компоненти основните DFM приоритети включват:
- Униформна дебелина на стената, за да се предотвратят мивки и военна страница по време на термоколовозене
- Предназначаване на ъгли, които позволяват чисто изхвърляне, без да се нарушават тънките характеристики
- Разполагане на ливниците така, че да се избягват видими повърхности и заваръчни линии близо до конструктивни зони
- Бос и ребро дизайн, който поддържа задържане на винтове и монтаж на дъска без прекомерно натрупване на материал
Един задълбочен процес на DFM също така разглежда как ще бъдат сглобени частите. Снап-фит функции, уравнение щифтове, и кабелни маршрутни канали трябва да бъдат валидирани срещу комплекта на пълното устройство, не само индивидуалната част.
Инспекция, проверка и ISO 9001 качествени системи
Контрол на качеството за електронно инжектиране включва димензионна проверка, визуални проверки и функционална валидация. Координационни измервателни машини (CMMs), 3D скенери, както и доклади от първия член (FAI) проверяват дали части отговарят на спецификациите за рисуване преди производството на рампи нагоре.
Производителите, които сервират електронни програми, обикновено работят по ISO 9001 системи за управление на качеството. За автомобилна електроника IATF 16949 сертификацията добавя друг слой от процесен контрол и проследяване.
Печатане, печатане на екран и други вторични операции
Много електронни части изискват маркировки, етикети или повърхностни процедури след формация. Обща вторична дейност включва:
- Плочи за логотипи, регулаторни марки и пин етикети върху конектори
- Печатане на екран за по-големи графики или легенди за контрол на панела
- Лазерна гравация за постоянни маркировки, устойчиви на износване
- Ултразвуково заваряване за свързване на корпусни половинки без лепила
- Инсталация за вграждане с нишки, използваща топлинни или ултразвукови методи
Производствено планиране и избор на доставчик
Прототип-до-продукция Работен поток за Електронни програми
Типична програма за инжектиране на електроника следва тази последователност:
- Частично проектиране и преглед на DFM въз основа на 3D модели или части за проби
- Прототипът на завъртане за измерение и функционална валидация
- Анализ на течението в матрицата за оптимизиране на позицията на ливниците, охлаждането и баланса на запълване
- Производствено тюлене, построено в твърда стомана за целеви обем и доживотен век
- Първи член изследване на инспекцията и капацитета на процеса
- Производство на пилоти, които да потвърдят времето на цикъла, доходността и подписването
- Масово производство с текущо наблюдение на качеството
На този етап циклите за малки електронни детайли могат да се съкратят до под 30 секунди чрез автоматизирано изваждане, роботизирано боравене с детайлите и многокухинни матрици за максимална производителност.
По време на доставката, поддръжка на инструменти и конординация на веригата за доставка
Навременната доставка зависи от реалистичните оценки на сроковете, готовността на инструменталната екипировка и наличността на материалите. Способният доставчик поддържа инструментите вътрешно или чрез внимателно управлявани партньори, следи графиците за поддръжка на матриците и поддържа предпазен запас от критични смоли.
Когато програмата включва сглобяване, опаковане или закупени компоненти, координацията на веригата за доставки става още по-важна. Производствените партньори „до ключ“, които на едно място управляват изработката на матрици, формоването, машинната обработка, сглобяването и опаковането, намаляват забавянията при предаване между екипите и пропуските в комуникацията.
Партньор с Moldie за прецизност в електрониката на производство
Пускането на електронно устройство на пазара изисква повече от просто впръскване на пластмаса в матрица. Нужни са тесни допуски, стриктен избор на материали и производствен партньор, който разбира сложността на интегрирането на пластмаси с чувствителна електроника. Независимо дали разработвате високотемпературни съединители, сложни компоненти с вложки или елегантни капацитивни сензорни интерфейси, правилният партньор намалява риска и ускорява пускането на продукта на пазара.
В Moldie, ние комбинираме вътрешна прецизност с ISO 9001 и IATF 16949 сертифицирани системи за качество, за да достави безупречни електронни компоненти в мащаба.
Готов за оптимизиране на следващата си програма за електроника? Свържете се с нашия инженерен екип и качвайте 3D CAD файлове, за да обсъдите материалната селекция, тюлинг стратегии и прототипиране днес.







