
По определение надформоването е производствен процес, при който един материал се формова върху друг, за да се създаде единен свързан детайл със съчетани свойства. Този процес на шприцване определя усещането и работните характеристики на много ежедневни изделия, но включва много повече от това кратко определение. В тази статия ще обясним основните видове процеси, причините да изберете надформоване и материалите, които се съчетават най-добре.
Типове пренасочване за пластична инжекция
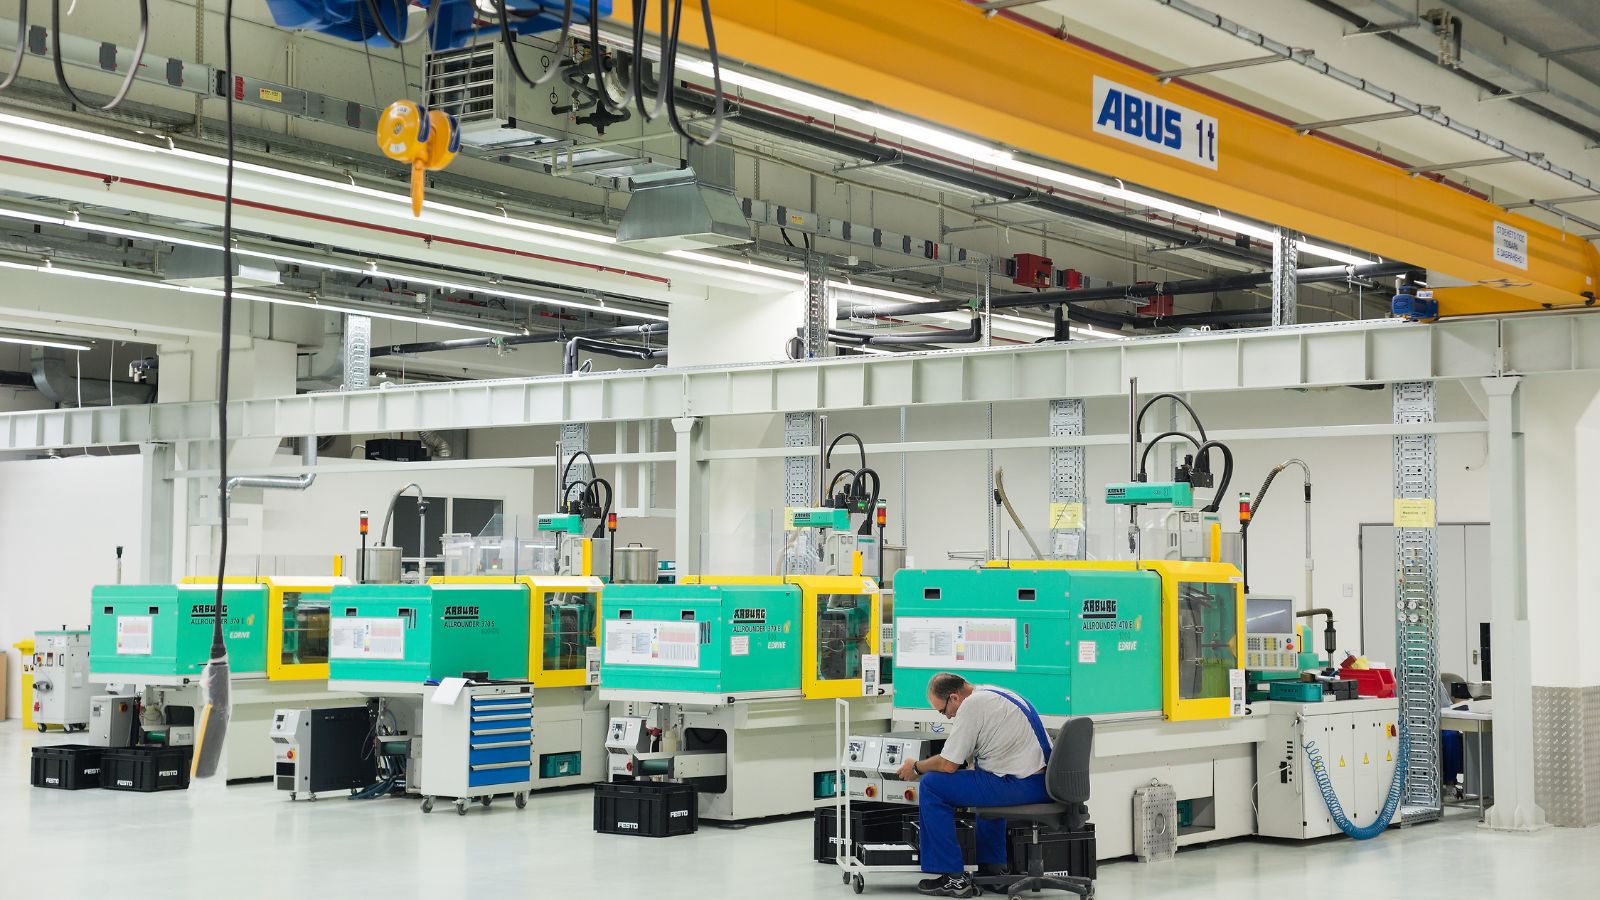
Производителите използват няколко свръхпроизводствени процеси въз основа на частичен дизайн, избор на материали и обем на производството. Най-често срещаните подходи се различават в начина, по който поставят и облигационните материали по време на цикъла на формалиране.
Двунасочно мотане
При двукомпонентното шприцване се използва една машина с два инжекционни блока. Първото впръскване оформя основния детайл. След това матрицата се завърта или плъзга и при второто впръскване се добавя нов материал върху или около първия слой.
Този метод поддържа двете стъпки в един автоматизиран цикъл. Тя подобрява подреждането и намалява обработката на грешки. Аутоматизацията също поддържа производството с висок обем, тъй като машината работи без ръчно прехвърляне.
Производителите често използват двойна формация, за да съчетаят твърда пластмаса с мек еластомер. Ръка за четка за зъби с твърдо ядро и меко сцепление е общ пример. Процесът работи и за многоцветни части, направени от подобни пластмаси.
Разходите за инструментална екипировка са по-високи заради по-сложната матрица. Въпреки това краткият цикъл и повторяемостта го правят икономически изгоден при големи производствени серии.
Вмъкване на запис
При шприцването с вложки предварително оформен компонент се поставя в матрицата, преди около него да се впръска пластмаса. Вложката може да бъде метална, пластмасова или друг твърд детайл.
След това машината за шприцване впръсква материал, който обтича вложката и я фиксира на място. Свързването може да бъде механично, химическо или и двете. Често като вложки се използват винтове, резбови втулки и електрически щифтове.
Вмъкването на форми намалява вторичните стъпки на сглобяване. Подобрява якостта, тъй като пластмасовите форми са плътно около вложка по време на мухлането.
Операторите могат да натоварват вложки за нисък производствен обем. За по-висока производствена мощност производителите използват роботични системи, за да подобрят автоматизацията и последователността.
Множество фолио
Многокомпонентното шприцване разширява концепцията за двукомпонентно шприцване. При него три или повече материала се впръскват в рамките на един цикъл.
Машината може да използва въртящи се плочи или индексни матрици за преместване на детайла между отделните впръсквания. Всяко впръскване добавя нов слой, цвят или материален елемент. Така проектантите могат да изработват сложни детайли с меки ръкохватки, уплътнения и твърди рамки в един процес.
Многокомпонентното шприцване е подходящо за големи производствени обеми, когато търсенето оправдава по-високите разходи за инструментална екипировка.
Съвместимостта на материалите остава критична. Всеки добавен слой трябва да се свързва добре и да издържа на топлината при следващите впръсквания. При правилно проектиране многокомпонентното шприцване произвежда издръжливи компоненти от няколко материала в една автоматизирана система.
Пренасочване на материали и техните приложения
Производителите избират прекомерни материали въз основа на функция, якост на свързване и колко добре всеки материал работи с основната част. Общи опции включват гъвкави еластомери, твърда инженерна пластмаса, и специални материали като силиконови и течни силиконови гуми.
Термопластични еластомери (TPE, TPU)
Термопластичен еластомер (TPE) е един от най-често срещаните преусъвършенстващи се материали. Чувства се мек и гъвкав, но процеси като стандартна термопластика. Производителите често изобразяват TPE върху твърди пластмаси като полипропилен (PP), поликарбонат (PC), найлон и ABS (акрилонитрилен бутадиен стирен).
TPE подобрява сцеплението и комфорта на дръжките, инструментите и потребителските продукти. Тя също така добавя светлина запечатване и контрол на вибрациите. Много оценки се свързват добре с полипропиленови (PP) и ABS, което намалява нуждата от лепила.
Термопластичен полиуретан (TPU) е вид термопластичен еластомер, известен с по-висока абразия и сълза съпротива. Тя осигурява по-добра химична резистентност от много стандартни TPE класи. Дизайнери често избират TPU за енергийни инструменти, медицински устройства, и части, изложени на масла или многократно износване.
Основните предимства на TPE и TPU включват:
- Меко докосване за усъвършенстване на сцеплението.
- Висока устойчивост и издръжливост.
- Кратки периоди на моделиране за по-добра ефективност.
- Рециклабилност в термопластичните системи.
Материалният избор зависи от изискваната твърдост, гъвкавост и ефективност на облигациите с субстрата.
Специални материали: Силиций, LSR и др.
Силиконови и течни силиконови гуми (LSR) обслужват приложения, които изискват топлосъпротивление и дългосрочна гъвкавост. За разлика от TPE, силиконовите свойства поддържат стабилни в широк температурен диапазон.
Производителите използват течна силиконова гума (LSR) в медицински, автомобилни и електронни продукти. Тя устоява на влага, UV светлина и много химикали. LSR също така осигурява надеждно уплътнение.
Силиконите не винаги се свързват естествено с твърдите пластмаси като поликарбонати (PC) или найлон. В много случаи производителите добавят върхове или дизайн на механични прегради, за да се осигури прекомерния материал.
Други специални пренасочващи материали включват високотехнологични термопластични или термопластични гуми. Инженерите ги избират, когато стандартната TPE или TPU не могат да отговарят на изискванията за якост, температура или химична устойчивост.
Защо да избираме преусъвършенстване?
Производителите разчитат на този процес, когато един материал просто не може да отговаря на всички сложни физически изисквания на даден продукт. Този подход ефективно намалява производствената сложност чрез постигане на множество свойства на материала, без да добавя вторични стъпки.
Подобряване на ергономията и острието
Прилагането на мек външен слой върху твърдо ядро драматично подобрява комфорта и обработката на потребителя. Това създава силно сигурен придържа към медицинските устройства, потребителските продукти и ръчните инструменти. Потребителите получават значително по-добър тактичен контрол, особено в мокри или маслени условия, където стандартната твърда пластмаса лесно ще се изплъзне.
Върховната дълготрайност и съпротивата от въздействие
Специализираният външен слой действа като защитна възглавница за твърдото ядро. Тя поглъща неочакван шок, поглъща оперативните вибрации и предпазва вътрешната структура от случайни капки. В резултат на това преусъвършенстваните части се хващат с много по-дълъг жизнен цикъл, тъй като проектирането активно защитава уязвимите зони от непрекъснато износване и разкъсване.
Разширено запечатване
Овърмолдирането се отличава при изолиране на части и създаване на вградени газове директно върху твърд корпус. Дизайнерите могат да образуват много специфични физически характеристики – като уплътняване на устните, взломовете и компресиращите ребра – точна в мекия външен слой. Когато окончателният продукт е затворен или сглобен, тези специализирани характеристики са физически компресирани, за да образуват непробиваема бариера срещу влага, прах и остатъци от околната среда.
Тази интегрирана проектна стратегия драстично намалява броя на потенциалните течещи пътеки в даден продукт. Тя също напълно елиминира отделящата се времева ръчна инсталация на отделни гумени газове на линия. Освен това, мекият прекомерен слой надеждно обхваща деликатни празнини и укрепва интерфейса между различни компоненти.
Приложения за прекомерна заетост в промишлеността
Производителите използват преустройство, за да съчетаят твърди и меки материали в една трайна част. Този метод подобрява сцеплението, уплътняването, изолацията и устойчивостта на ударите при взискателни продукти.
Автомотивни и промишлени компоненти
Автомотивните части често се сблъскват с топлина, вибрации, влага и химикали.
Общи приложения за пренасочване в превозните средства включват:
- Електрически конектори и сензорни корпуси
- Управляващи копчета и дръжки
- Уплътнения и гаскети
- Компоненти за кабелни колани
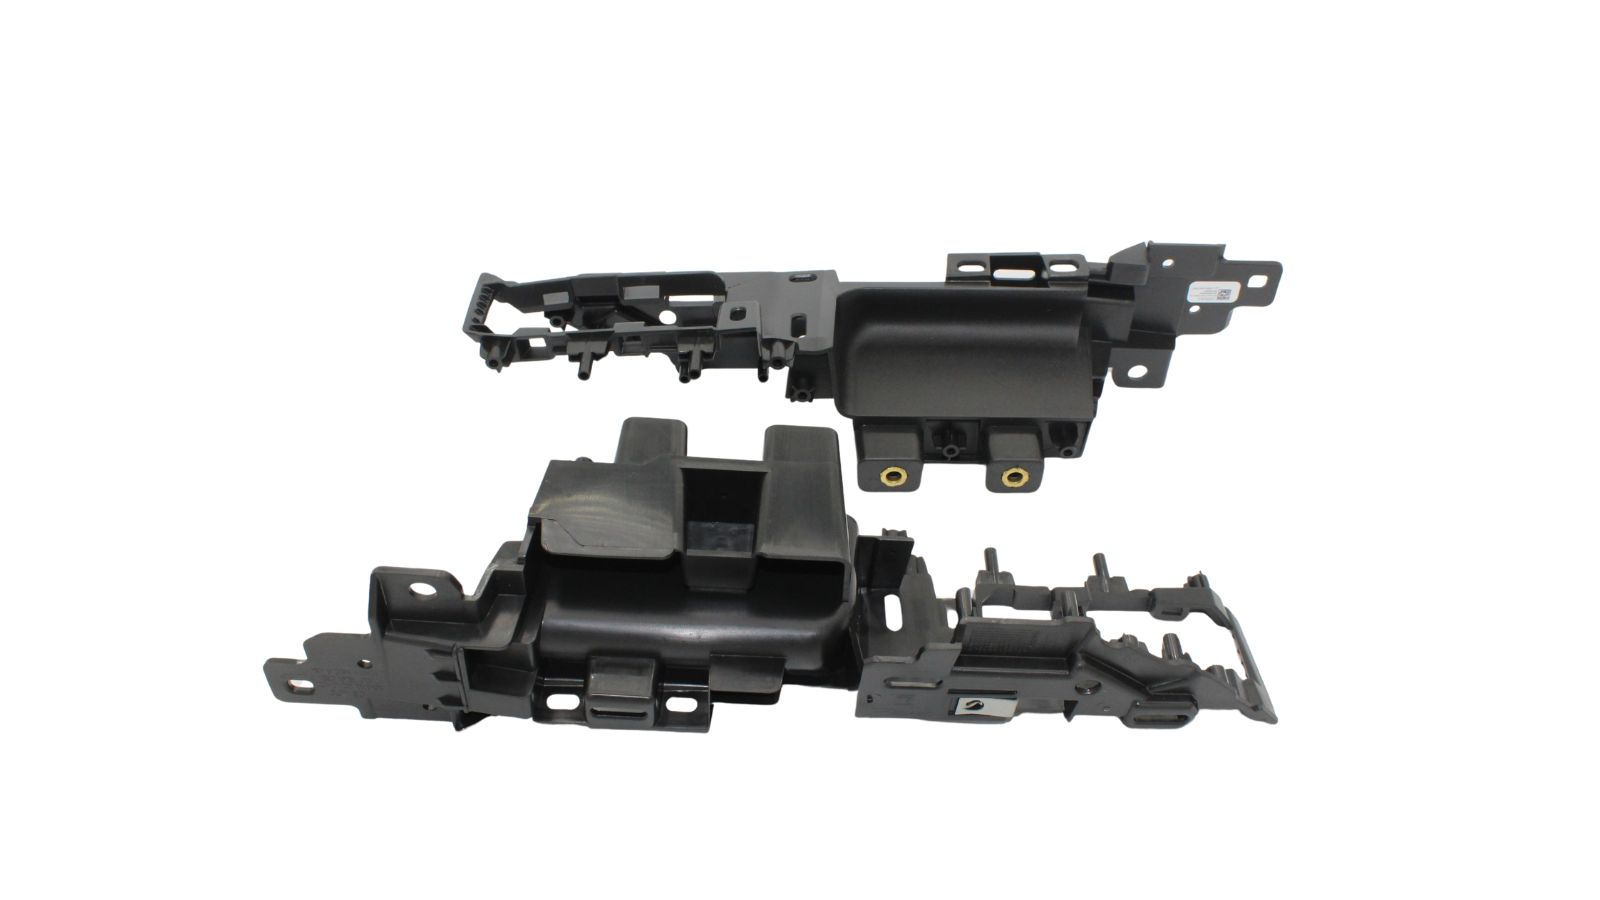
Много дизайни използват метална вложка като основа. Процесът мухва пластмаса или еластомер над алуминий, месинг, или стомана, за да добави изолация и корозия съпротива. Този подход също намалява сглобяване стъпки, тъй като моделиран слой заключва вмъкването на мястото.
Индустриалните инструменти използват преусъвършенствани части за сцепление и безопасност. Електрически инструменти често комбинират твърда пластмаса с термопластичен еластомер (TPE). Мекият външен слой намалява плъзгането и подобрява контрола.
В сурови настройки, запечатани преобразени корпуси предпазват електрониката от прах и вода. Правилният избор на материал и якостта на свързване предотвратяват отделянето на слоеве под стрес.
Потребителска електроника и свързващи устройства
Електрониката изисква стегнати уплътнения и надеждна изолация.
Производителите прилагат пренасочване към:
- USB и конектори за данни
- Зареждане на кабели
- Превключватели и бутони за управление
- Устройствени корпуси
Обработеният слой добавя релеф на щама, където кабелите се срещат с конектори. Този дизайн намалява счупването на тел от огъване. Също така подобрява сцеплението и устойчивостта на удара за ръчни устройства.
Много изделия следват стандартите UL за надформоване с цел електрическа безопасност. Тези стандарти проверяват изолацията, устойчивостта на пламък и характеристиките на материала. Използването на одобрени материали помага за спазване на изискванията на регулираните пазари.
Бистри или цветни еластомери могат също така да подобрят външния вид на продукта. В същото време, обвързаната структура държи влага и прах от чувствителни схеми.
Медицински устройства и здравеопазване
Медицинските устройства трябва да отговарят на строгите правила за безопасност и хигиена.
Честите видове употреба в медицинските изделия включват:
- Компоненти за сушене
- Хирургични дръжки
- Захвати за диагностично оборудване
- Катетери и конектори
Пренасочването също запечатва стави и дупки. Този дизайн ограничава влизането на течност и поддържа по-лесно почистване. Някои устройства използват твърдо ядро с мек външен слой, за да предпазят пациентите от остри ръбове.
Производителите избират материали, които устояват на химикалите и методите за стерилизация. Силното свързване между слоеве осигурява преусъвършенстваните части да останат непокътнати след многократно използване или цикъли за почистване.
Производство, инструментиране и фактори на разходите
Шприцването с покривен слой изисква внимателно проектиране на матрицата, по-голяма инвестиция в инструментална екипировка и строг контрол на процеса. Производственият обем, степента на автоматизация и изборът на материал определят общите разходи и технологичността.
Дизайн и разходи за инструментиране
Инструменталната екипировка за шприцване с покривен слой е по-сложна от тази за еднокомпонентно шприцване. В повечето проекти се използват или две отделни матрици с прехвърляне на детайла, или двукомпонентна матрица, която формова и двата материала в един машинен цикъл.
Те също така изискват точни зони за изключване, за да контролират материалния поток и свързване.
Типичните водачи на разходите включват:
- Сложност и присъствие на подрязани.
- Избор на стомана (напр. P20 срещу H13 или неръждаема).
- Брой на ковчезите, необходими за производството.
Една проста еднокухинна матрица за шприцване с покривен слой може да струва $8,000–$15,000, докато сложните многокухинни или двукомпонентни инструменти могат да надхвърлят $40,000–$80,000.
Проектантските екипи трябва да планират и позициониращите елементи, механичните връзки и обезвъздушаването. Лошата конструкция на матрицата увеличава брака, слабите връзки между материалите и мустаците.
Контролът на качеството също увеличава разходите. Операторите проверяват детайлите за разслояване, къси отливки и козметични дефекти. Строгият контрол на допуските подобрява постоянството, но увеличава времето за машинна обработка и настройка.
Прототип и производствена сравнимост
Prototyping помага на екипите тест за свързване сила, материална съвместимост, и част се вписват преди пълно производство. Много производители започват с нисък обем на алуминиево тюлинг или ръчно прехвърляне на част, за да намалите ранните разходи за тютлинг.
Този подход намалява риска по време на промените в дизайна. Също така подобрява производителността преди високи инвестиции.
Автоматизацията намалява разходите за труд и подобрява повторяемостта. Роботите преместват основните детайли между отделните впръсквания с постоянно време и точно позициониране.
По-големите обеми оправдават използването на многокухинни матрици и инструменти от закалена стомана. Те увеличават първоначалните разходи за инструментална екипировка, но намаляват цената на детайл благодарение на по-кратките цикли и по-ниските разходи за труд.
Внимателно планиране свързва тютюлинг стратегия за очаквания обем на производство. Това предотвратява прекомерно изграждане на инструмента за малки руни или подстрояване на него за дългосрочни програми.
Партнирайте си с Moldie за следващия си проект за надформоване
Пренасочването е мощен производствен процес, но постигането на перфектната връзка, безупречната ергономика и рентабилното производство изисква експертно инженерство и прецизност. В Moldie, ние сме специализирани в трансформирането на сложни, многоматериални дизайни в висококачествени, трайни компоненти.
Дали се нуждаете от бързо прототипиране, за да тествате съвместимостта на материала, точността за сложна двойна формация или скалираема продукция с високо съдържание, нашият опитен екип е тук, за да ви води от концепцията до крайния продукт.
Не оставяйте представянето на продукта си на случайност. Свържете се с Moldie днес, за да обсъдите вашите прекомерни изисквания, консултирайте се с нашите инженерни експерти, и да поискате по поръчка, конкурентна оферта за вашия проект!







