
Метален печат е производствен процес, който оформя металните части, които захранват всекидневните продукти, от автомобили и уреди до електроника и медицински изделия. В този уводен път ще разкрием как този процес продължава да поддържа иновациите в индустриите и защо остава от съществено значение за производството на надеждни метални части в мащаба.
Основи на металния печат
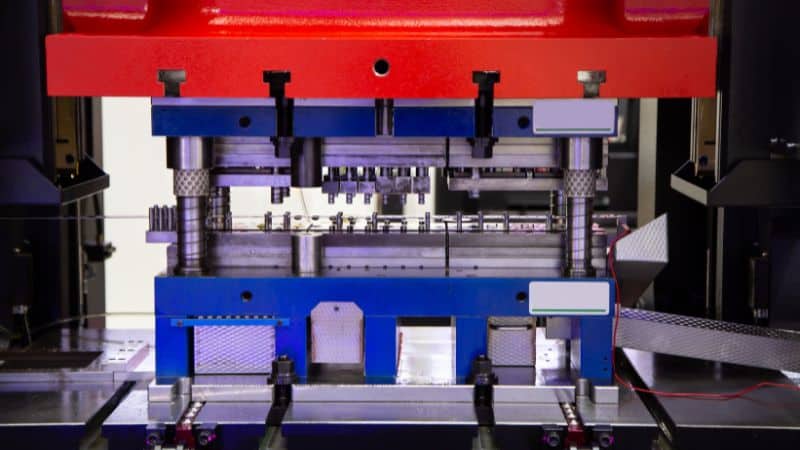
Щанцоването на метал е производствен процес, при който метални листове или ленти се оформят в определени форми с помощта на преса и специални щанци. Процесът може да включва няколко операции, например:
- Изтриване – изрязване на основната форма от лист
- Удар – създаване на дупки или изрязване
- Изкривяване – формиращи ъгли или криви
- Включване на влечуги – повдигане или нарязване на повърхността
Тези действия се появяват под високо налягане, често в студено състояние, за да се поддържа материалната сила и точност. Тази техника за печатиране на метал се нарича „студено-формиращо“, което е най-честата техника.
В съвременното щанцоване се използват пресови машини с компютърно управление и прецизни щанци за постигане на високи експлоатационни стандарти. Автоматизацията и цифровото проектиране вече осигуряват по-бърза подготовка, по-висока точност и по-ниски производствени разходи.
Процедури на отпечатване на ключови метали
Изпразване и изпразване
Изрязването на заготовки и пробиването често са първите стъпки при щанцоването на метал. При изрязването от по-голям лист се изрязват плоски заготовки, които стават основа за следващите операции по формоване. Щанца и пуансон срязват чисто метала и осигуряват детайли с точни ръбове и минимален отпадък.
Пиърсингът създава дупки или отвори в празното с помощта на подобно тулинговане. Отстранява нежелания материал, вместо да образува нова форма. Производителите често извършват бъркотия и пиърсинг в един и същи пресен удар, за да се подобри ефективността.
Уравнение на инструментите, умъртвяване, и дебелина на материала определят качество на ръба и измерение точност. Тези процеси използват високо-строго инструмент стомана и правилното смазване за намаляване на износа и образуването на бури, което е от съществено значение за производството на последователни части в автомобила, апаратите и електрониката производство.
Отклонение и отклонение
Огъването променя формата на металните листове, без да променя дебелината им. Пуансон и щанца прилагат сила по права линия, за да оформят ъгли или извивки. Процесът зависи от пластичността на материала, радиуса на огъване и тонажа на пресата.
Flanging разширява ръба на една част, като го наклони под определен ъгъл, често 90 градуса или по-малко. Това укрепва ръбовете, подобрява пасва и позволява на частите да се свързват с други компоненти.
Двата наклона и замахване изискват внимателен контрол на фелдбек, тенденцията на метала да се върне леко към оригиналната си форма. Операторите регулират тюлинг геометрия или да използват надмощие, за да поддържат точността.
Удряне и изковаване
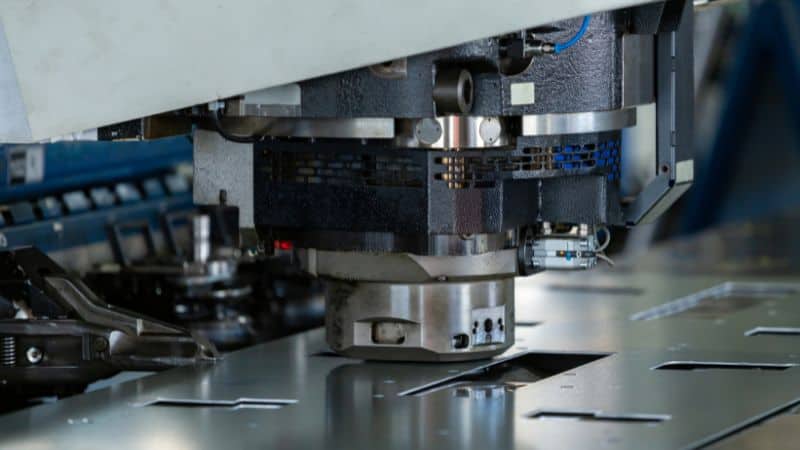
Пробиването отстранява материал от листа, за да се създадат отвори, прорези или форми. Използват се пуансон и щанца, както при пробиването на отвори, но често с по-висока скорост при повтарящи се шаблони. Процесът позволява мащабно производство с тесни допуски.
Калибрирането под налягане компресира метала при изключително високо налягане, за да се оформят фини детайли или да се коригира дебелината. То подобрява повърхността и точността на размерите, като принуждава материала да потече в кухината на щанцата.
Ковчето се използва широко за производство на релефни логотипи, контактни точки и прецизни перални. Също така елиминира бърове и остри ръбове, намаляване на вторичната завършване. Заедно, удряне и сковаване осигуряват точността, необходима за електрически конектори, закрепване и декоративни компоненти.
Впечатляващо и дълбоко рисуващо
Релефното щамповане повдига или вдлъбва определени участъци от ламарината, за да създаде текстури, шарки или маркировки. Използват се съгласувани мъжка и женска щанца, които притискат материала до желания релеф, без да го прорязват. Процесът подобрява външния вид и може да увеличи твърдостта на тънките листове.
Дълбокото изтегляне оформя плоски заготовки в кухи или чашковидни детайли. Пуансон изтегля метала в кухината на щанцата, докато притискащ държател контролира течението на материала. Процесът е идеален за производство на резервоари за гориво, консервни кутии и кухненски мивки, често от материали с добра пластичност като алуминий и неръждаема стомана.
Материали за експлоатация на метален печат
Общи видове използвани метали
Производителите често използват стомана, неръждаема стомана, алуминий, мед и мед за метален печат. Всеки има специфични ползи в зависимост от приложението.
- Карбоновата стомана е силна, достъпна и лесна за формиране, което я прави полезна за автомобилни и промишлени части.
- Стоманата с ниска сила (HSLA) осигурява сила, без да се добавят много тегло.
- Неръждаема стомана предлага устойчивост на корозия и издръжливост за храни, медицински и морски компоненти.
- Алуминийът е лек и съпротивлява на корозията, което го прави идеален за транспорт и въздухоплавателно пространство.
- Мед и мед осигуряват отлична електрическа проводимост за електронни и HVAC части.
Други метали като титаний, никелови сплави и цинкови сплави се появяват в специализирани употреби, където са необходими топлоустойчива, якост или сложни форми.
Материални свойства и подходящост
Най-добрият материал зависи от механичните свойства, необходими за тази част. Сила, водопроводност и твърдост влияят върху това как метален лист се формира под налягане.
По-меки метали, като алуминиева и нисковъглеродна стомана форма, а по-трудните сплави могат да се нуждаят от по-голяма сила или специализирано тюлинг. Въпреки това, трябва да се отбележи, че във всеки тип метал, специфични оценки и темпераменти предлагат различни нива на формабилност.
Неръждаема стомана и покрити стомани предпазват от ръжда, докато алуминиевата естествено съпротивлява окисляването.
Провеждането е важно за електрически компоненти, вземане на мед и мед предпочитания избор. Теглото също влияе подбор; по-леките метали намаляват общата маса на продукта и енергийна употреба.
Балансирането на тези фактори помага да се гарантира, че печатните метални компоненти отговарят както на целите за ефективността, така и на разходите.
Оборудване и производство на метални чаршафи
Метален печат умри и инструменти
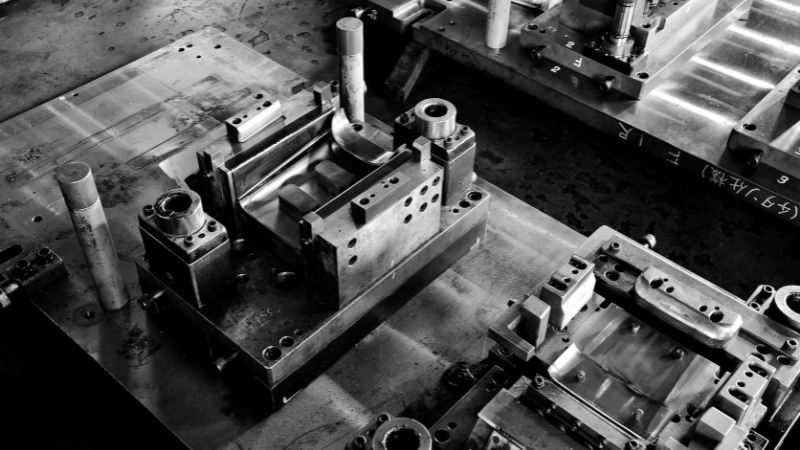
Щанцата за щамповане е специализиран инструмент, използван в преса за изрязване или формоване на метални листове в определени форми. Състои се от две основни части: комплект щанци (долната част) и пуансон (горната част). Заедно те определят формата и размерите на крайния детайл.
Общите видове умъртвяване на печата включват:
| Вид щанца | Функция |
|---|---|
| Щанца за изрязване на заготовки | Разрязва равни форми от метален лист. |
| Щанца за пробиване на отвори | Създава дупки или отвори. |
| Формоваща щанца | Наклони или оформи метала без рязане. |
| Комбинирана щанца | Извършва много операции при един удар. |
| Прогресивна щанца | Премества листа през няколко станции за множество операции. |
Всеки вид щанца отговаря на различни производствени нужди. Прогресивните щанци често се използват за големи серии, докато еднопозиционните са подходящи за по-прости детайли или малки обеми.
Типове печатни преси
Пресите за щамповане осигуряват силата, необходима за оформяне на метални листове с помощта на щанци. Те са основно два вида: механични и хидравлични. Механичните преси осигуряват постоянни, бързи ходове и са идеални за големи серии. Хидравличните преси използват налягане на флуид за по-добър контрол и са предпочитани за по-дебели или по-сложни детайли.
Високоскоростните преси работят със значително по-висока честота — често стотици ходове в минута. Те използват усъвършенствани подаващи системи, които придвижват металните ленти през щанцата бързо и прецизно. Такива преси са често срещани в автомобилното и електронното производство, където малки детайли с фини елементи трябва да се изработват в големи количества.
Многостранно и прогресивно маркиране
Многостранно печатиране използва няколко движещи се пързалки, които удрят метала от различни ъгли. Тази настройка позволява комплексни огъвки и форми в една операция. Тя намалява необходимостта от вторично манипулиране и може да се справи с сложни геометрии ефективно.
При прогресивното щанцоване металната лента преминава през поредица щанци, като всяка позиция извършва определена операция, например пробиване, огъване или изрязване. Последната позиция произвежда готовия детайл. Методът е ефективен за непрекъснато производство и поддържа тесни допуски при хиляди еднакви детайли. При трансферното щанцоване отделна механична система премества самостоятелните детайли от една позиция към следващата.
И двата метода подобряват използването на материала и намаляват времето за обработка. Те се използват широко за конектори, скоби и малки механични части, където точността и подписването са от съществено значение.
Техники за точност на маркиране
Прецизното печатиране се фокусира върху постигането на изключително стегнати толерантности и гладки финали. Често използва фино изтриване, микро-стампинг, или серво-направлявани преси за повишаване на контрола върху налягането и движението. Тези техники позволяват чисти ръбове и точни измерения без допълнителни стъпки за довършване.
Производителите използват CAD (компютърно проектиране) и CAM (компютърно подпомагано производство), за да осигурят постоянство. Инженерите моделират щанците в CAD, симулират деформацията на материала и проверяват допуските преди производството. След това CAM софтуерът преобразува цифровите проекти в инструкции за машините за изработка на инструментите. Тази интеграция намалява проектантските грешки и ускорява производството на инструментална екипировка.
3D моделирането позволява на инженерите да визуализират комплектите щанци и да оптимизират разположението им за ефективно течение на метала. В комбинация с компютърни симулации то помага да се предвидят зоните на износване, да се подобри точността и да се съкратят сроковете за изработка на щанци.
Контрол на качеството и постпроцесиране
Инспекция и осигуряване на качеството
Контролът на качеството в металната обработка започва с инспекция и изпитване на различни етапи на производство. Техниците използват инструменти като калипери, микрометри и координират измервателните машини (CMM), за да проверят размерите и толерантността на частите.
Проверки за контрол на качеството в процеса (IPQC) помагат за откриване на отклонения по-рано, като предотвратяват големи партиди дефектни части. Графиките за контрол на статистическия процес (SPC) често се използват за проследяване на данните за производство и поддържане на стабилността на процеса.
Типичен план за инспекция може да включва:
| Етап | Предназначение | Метод |
|---|---|---|
| Проверка на материала | Проверете степента и дебелината на метала | Визуални и химични изпитвания |
| Вътрешен процес | Откриване на грешките при формиране или регулиране | SPC, вземане на проби |
| Заключителна проверка | Потвърждение на спецификациите | Измерващи и повърхностни проверки |
Доследната документация за резултатите подкрепя проследяването и спазването на промишлените стандарти като ISO 9001.
Стъпки за завършване и постпроцесиране
След печатиране и инспекция, части често изискват следобработка, за да се подобри качеството и производителността на повърхността. Общ крайните стъпки включват разреждане, полиране, електроплатиране и покритие. Тези процеси премахват остри ръбове, повишаване на устойчивостта на корозията, и подготвят компоненти за сглобяване или рисуване.
Топлинна обработка може да се прилага и за укрепване на метала или облекчаване на вътрешния стрес от печатане. Почистване процеси като ултразвуков измиване отстраняване на масла и частици, оставени от производството.
Производителите избират методи за завършване въз основа на функцията и вида на материала. Например части от неръждаема стомана могат да получават пасивация, докато алуминиевите компоненти могат да бъдат анодирани за добавена защита и външен вид.
Приложение на метален печат
Избор на Moldie за метални печатни услуги
Изборът на надежден доставчик на услуги за щамповане на метал изисква оценка на техническите възможности, контрола на качеството и опциите за персонализиране. Квалифицираният доставчик използва усъвършенствани технологии за проектиране и производство, за да осигури постоянни резултати. Преди да направят поръчка, купувачите трябва да проверят и обсъдят с компанията сертификатите, производствения капацитет и границите на допуските.
Утвърдени производствени процеси и опит, заедно със силната клиентска подкрепа и ясната комуникация, помагат за хармонизиране на целите на дизайна с производствените резултати. Някои доставчици предлагат също и прототипово развитие и производство с висок обем, като позволяват на клиентите да тестват и мащабират ефективно.
Тук в Moldie, ние имаме точно това, от което се нуждаете: доказан опит в различни практики и индустрии за производство на метали. Свържете се с нас днес за вашите надеждни части и по-добра дългосрочна стойност!
Често задавани въпроси
Какви са ключовите проектни съображения за създаване на част за метално печатиране?
При проектиране на част за печатиране, трябва да се поставят фокуси върху фактори като селекция на материала, огъване на ради (за да се избегне напукване), дупки и размери (относителни към дебелина на материала) и включване на функции като ребра или мъниста, за да се засили частта.
Как да избера между прогресивна щанца и трансферна преса?
Изборът често зависи от размера и сложността на детайла. Прогресивните щанци са идеални за по-малки и по-плоски детайли, които могат да се придвижват през няколко позиции върху метална лента. Трансферните преси са по-подходящи за по-големи детайли или такива, изискващи значително 3D формоване, тъй като механична система ги премества от една позиция към следващата, отделени от носещата лента.







