
Трансферното формоване е производствен процес, при който предварително загрят полимерен материал се притиска и вкарва в затворена кухина на матрицата.
В този процес първо поставяте предварително претеглено количество материал в камера, известна като тенджера за прехвърляне. След това материалът се отоплява, докато стигне до течно състояние.
Когато материалът е готов, налягането го придвижва по каналите, наричани още литникови канали, към кухината на матрицата. Този метод позволява прецизен контрол върху запълването ѝ.
История и еволюция на прехвърлянето
Трансферното формоване се появява, когато производителите се нуждаят от по-прецизни методи за изработване на сложни пластмасови детайли. То се развива от компресионното формоване, като добавя трансферна камера и леякови канали за подобряване на потока на материала и постоянството на детайлите.
Техниката става популярна в средата на 20-и век, когато електрониката и потребителските стоки изискват все по-сложни пластмасови компоненти. Първите приложения са предимно за електрически части, при които точните размери са от решаващо значение.
С течение на времето, оборудването стана по-автоматично, с компютърни контроли за замяна на ръчни операции. Модерните машини за прехвърляне предлагат точна регулиране на температурата, контрол на налягането, и цикъла на времето.
Днешните системи могат да произвеждат части със стегнати толерантности и сложни геометрии, които не са възможни с по-ранни методи.
Материали, използвани при прехвърляне
Термосетни полимери
Тези материали започват като течни или полутвърди смоли, които постоянно затвърдяват, когато се отопляват. За разлика от термопластиката, термосетовете не могат да бъдат стопени отново след лечение.
Популярните опции за термонастройки включват:
- Епоксидни смоли: Отлични за електронни компоненти поради техните изолационни свойства
- Полиуретан: Предлага добра гъвкавост и химична устойчивост
- Фенолни съединения: Осигурете висока топлинна устойчивост и измерна стабилност
Термопластични останки
Въпреки че са по-малко чести при прехвърлянето на форма, термопластичните смоли могат да се използват, когато са необходими специфични свойства. За разлика от термопластиката, термопластиката може да бъде стопена и повторно използвана.
Две популярни термопластики, които работят добре в прехвърлянето на формация са:
- Полипропилен: Предлага добри характеристики на потока и химична устойчивост
- Поликарбонат: Осигурява отлична якост на удара и оптична яснота
Композитни материали
Композитни материали съчетават полимерни смоли с укрепващи влакна или пълнители, за да се засили ефективността. Тези материали предлагат превъзходни нива на силата към теглото в сравнение със стандартните полимери.
Общите подкрепления включват:
Стъклени влакна: Подобряване на структурната твърдост и измерение стабилност Въглеродни влакна: Осигурете изключителна сила с минимално тегло Минерални пълнители: Увеличаване на топлината устойчивост и намаляване на разходите
Когато се нуждаете от специализирани свойства като електрическа проводимост или противодействие на пламъка, добавките могат да бъдат включени в основната смола. Например, добавянето на въглеродни черни създава електрически проводителни части.
Композитите са особено ценни за въздухоплавателното пространство и автомобилните приложения, където са критични спестяванията на тегло и силата. Те могат да бъдат формулирани, за да отговарят на специфичните изисквания за термично разширяване, забавяне на пламъка или УВ стабилност.
Процес на прехвърляне
Подготовка на материали
Първо, трябва да изберете правилната формация за вашия проект.
Това се нарича „зареждане“ или „зареждане тегло.“ Твърде малко материал означава непълни части, докато твърде много причинява излишък блясък и отпадъци.
Оборудване за валцоване
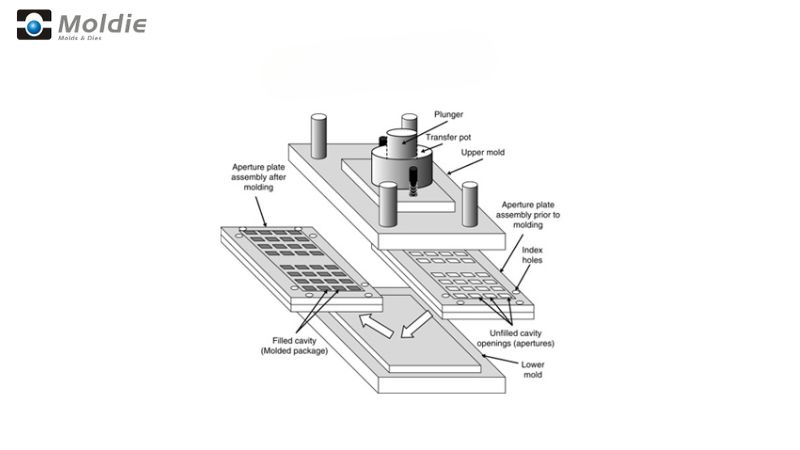
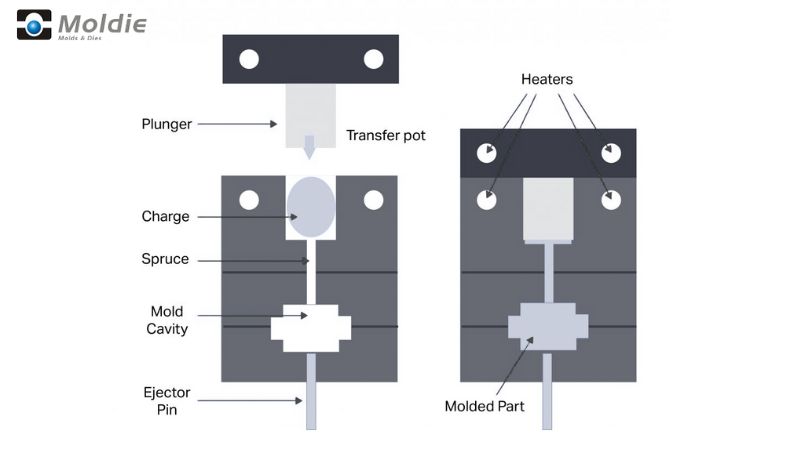
Системата за трансферно формоване включва няколко основни компонента: трансферна камера (в която първоначално се поставя материалът), бутало и кухина на матрицата.
Трансферната камера е разположена в горната част на сглобката. В нея се поставя предварително измереното количество материал, преди буталото да го изтласка в матрицата.
Литниковите канали и ливниците свързват трансферната камера с кухината на матрицата и образуват пътищата, по които протича материалът. Конструкцията им влияе върху качеството на запълване на матрицата.
След зареждането на материала в трансферната камера започва нагряването. Материалът трябва да достигне определена температура — обикновено между 300-400°F в зависимост от сместа.
При нагряване материалът става по-течлив. След това буталото прилага налягане (обикновено 1,000-10,000 psi), за да избута омекотения материал през леяковите канали и в кухината на формата.
Налягането трябва да е постоянно, за да се осигури равномерно запълване на матрицата. Твърде ниското налягане може да причини кухини или непълни детайли.
Топлинната температура се поддържа през целия този процес. Температурата на мълдата се контролира внимателно, за да се гарантират правилният поток и първоначалните лечения.
Лечение и изхвърляне
Времето на лечение варира въз основа на материал и дебелина на частите. Това може да отнеме навсякъде от няколко секунди до няколко минути.
След приключване на втвърдяването матрицата се отваря и изхвърлящите щифтове избутват готовия детайл. На този етап той е напълно втвърден и запазва формата си.
След изваждането трябва да се отстрани излишният материал (мустаците) от детайла. Те се образуват по разделителната линия, където двете половини на матрицата се съединяват.
Приложения за прехвърляне
Електрически компоненти
Електрически конектори, плъхове и превключватели, много от тях са направени чрез прехвърляне на формация. Тази техника позволява точно включването на метални контакти, като същевременно се поддържат електрически изолационни свойства.
Заявлението за високо налягане осигурява пълно запълване на усложнени кухини, което води до надеждни части с последователни измерения.
Общите електрически приложения включват:
- Опаковка от полупроводник
- Електрически изолатори
- Компоненти за прекъсване на вериги
- Помещения за свързване
Автомобилни части
Части за подпространство като датчици, модули за запалване и контролни единици изискват топлинна устойчивост и измерение на стабилността, която този процес осигурява.
Тези части се нуждаят от точни измерения, за да предотвратят изтичането на течове, докато издържат на екстремни температури и химическа експозиция.
По този начин се произвеждат и вътрешни компоненти като копчета, дръжки и бутони. Процесът позволява шприцване с вложки: металните части се поставят в кухината и след това се обгръщат с формовъчния материал.
Ключови автомобилни приложения:
- Сензорни корпуси
- Компоненти за управление на двигатели
- Части за спирачни системи
- Компоненти за електроразпределяне
Медицински изделия
Хируршките инструменти се възползват от способността на прехвърлянето на моделиране да произвежда ергономични дръжки с точни размери. Процесът осигурява последователно качество, необходимо за медицински приложения.
Имплантационни устройства и компоненти за диагностично оборудване изискват високата точност, която доставя прехвърлянето на формация.
Медицинските приложения включват:
- Хирургични дръжки и компоненти
- Части за диагностично оборудване
- Компоненти за имплантиране
- Части за устройство за доставка на наркотици
Предимства на прехвърлянето
Точност и сложност
Прехвърлянето на формите отличава при създаване на части с остри ръбове и сложни дизайни. Можете да постигнете много по-фини детайли в сравнение с други методи на формация. Това го прави идеален за продукти, които се нуждаят от точни спецификации.
Прехвърляне формация произвежда минимален флаш (превишаване на материала на частите ръбове). Микромелените вентилации намаляват нуждата от прелива, което води до почти без флаш части. Това означава, че ще харчите по-малко време и пари за вторични операции довършване.
Когато са необходими сложни форми с тесни допуски, трансферното формоване осигурява постоянни резултати. Контролираното разпределение на налягането гарантира равномерно запълване на кухината на матрицата, дори в малки участъци с фини детайли.
Ефикасност на използването на материали
С прехвърляне на формация, ще се губи по-малко материал в сравнение с някои алтернативни процеси. Измереното количество на материал, използван за всеки цикъл, помага за минимизиране на излишъка.
Процесът ви дава по-добър контрол върху материалния поток. Това означава по-предвидими резултати и по-малко производство на отломки по време на производството.
Способността за създаване на множество части в един цикъл с висок брой кухини подобрява ефективността на материала. Вие получавате повече завършени продукти от същото количество суровини.
Предизвикателства и обмисляния
Контрол и оптимизация на процеса
Контролът на температурата е от решаващо значение. Ако температурата е твърде висока, материалът може да се втвърди прекалено бързо и да не запълни матрицата изцяло. Ако е твърде ниска, материалът може да не тече правилно.
Скоростта на трансфер също е важна. Ако материалът се придвижва твърде бързо, може да се задържи въздух и в готовото изделие да се образуват кухини. Ако се движи твърде бавно, материалът може да започне да се втвърдява преждевременно, преди матрицата да се запълни.
Подгряване на материалите правилно помага да се избегне тези проблеми
Ограничения на дизайна
Дебелината на стената трябва да бъде внимателно планирана. Твърде тънка, и материалът няма да тече правилно. Твърде дебела, и ще имате по-дълги цикли и потенциални проблеми с свиване.
Вмъкването изисква специално внимание. Поставянето на метални вложки неправилно може да доведе до напукване, изкривяване, или слаби петна във вашите завършени части.
Много големи части може да не са подходящи поради ограничения на оборудването и неравномерно разпределение на налягането.
Transfer Molding срещу компресия
Компресионното формоване е по-просто, но предлага по-малък контрол върху течението на материала. Трансферното формоване подобрява процеса чрез предварително нагряване на материала и контролирано налягане, което осигурява по-равномерно запълване на кухините на матрицата.
Прехвърлянето на формите отличава на:
- Създаване на части с вложки
- Произвеждане на сложни форми със стегнати толерантности
- Работа с материали, които изискват топлинно изцеждане
- Минимизиране на замърсяването на въздуха в крайния продукт
Въпреки това, тя също има ограничения. Процесът генерира повече отпадъчни материали в тичащите и прехвърля тенджера, отколкото компресия формация. Той също има по-дълъг цикъл пъти от инжектиране, което го прави по-малко подходящ за производство на високи количества.
| Аспект | Прехвърляне | Компресионно формоване |
|---|---|---|
| Процес | Материалът се нагрява предварително и се вкарва под налягане в затворена матрица. | Материалът се поставя директно в отворен молд, който след това се затваря и отоплява. |
| Проектиране на Mold | Използва двукомпонентна матрица с камера, бутало и литникови канали. | Използва проста двукомпонентна матрица без литникови канали. |
| Материално местоположение | Материалът се поставя в отделна камера, наречена трансферна камера, преди да бъде прехвърлен в кухината на матрицата. | Материалът се поставя директно в кухината на матрицата. |
| Приложение на налягане | Прилага се високо налягане, за да се прехвърли материалът в матрицата. | Налягането притиска материала в матрицата. |
| Време на цикъла | Обикновено по-бързо поради предварително загряване и ефективен материален поток. | По-бавен процес, тъй като материалът трябва да се нагрее и втвърди в матрицата. |
| Материални отпадъци | По-високи отпадъци, произтичащи от бежанци и шприцове. | Минимални отпадъци, тъй като материалът се поставя директно в матрицата. |
| Сложност на части | Подходящ за по-сложни и сложни части с фини детайли. | По-добре за по-прости, по-малко сложни части. |
| Обем на производството | Идеален за средни до високи производствени обеми. | Подходящ за ниски до средни производствени обеми. |
| Типове материали | Работи добре с термостатичен пластмаса, гума, и някои композити. | Предимно се използва за термосетиране на пластмаси и гума. |
Често задавани въпроси
Как работи процесът на прехвърляне на формация за гумени продукти?
При прехвърляне на форми за гума, предварително претеглената гума се поставя в контейнера за прехвърляне или камера. При нанасяне на топлина и налягане гумата омекотява.
След това омекотеният материал се прокарва през канали към кухината на матрицата. Този метод осигурява равномерно запълване на сложни форми на матрицата.
Каучукът се вулканизира в нагрятата матрица, която придава окончателната форма на изделието, след което матрицата се отваря и детайлът се изважда.
Какви фактори трябва да се вземат предвид при избора на машина за прехвърляне?
По-големите или по-сложните части изискват машини с подходящ капацитет.
Силата за стегане, необходима за вашия конкретен материал е друг важен фактор. Различни полимери изискват различни натиска.
И обемът на производството – по-висок обем може да оправдае по-автоматично или по-високо оборудване.
Как се различава прехвърлянето на формация от компресия по отношение на процеса и приложенията?
При трансферното формоване материалът се нагрява предварително в отделна камера, преди да бъде прехвърлен в кухината на матрицата. При компресионното формоване материалът се поставя директно в отворената матрица.
Трансферно моделиране обикновено произвежда части с по-добра последователност и по-малко въздушни капани от компресия.
Ще намерите трансфера формация по-подходяща за сложни части с усложнени детайли, докато компресирането моделиране работи добре за по-прости, по-големи части.







