
Технологията за шприцване се използва за производство на шприцформи, с които се изработват еднакви изделия, наречени формовани компоненти. Процесът изисква високо налягане: разтопената пластмаса или друг материал се впръсква в кухината на шприцформата.
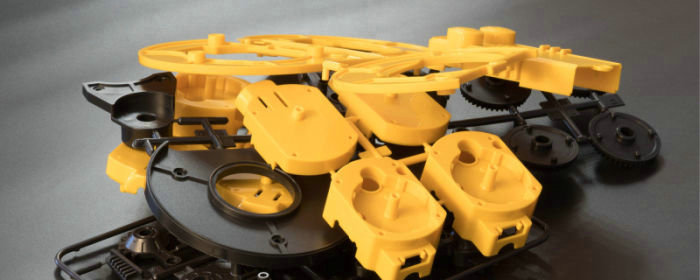
Втората стъпка протича във формата, където материалът се охлажда и втвърдява, като следва контурите на кухината. След отваряне на формата формованият детайл се изважда. Процедурата се повтаря многократно за производството на много еднакви изделия.
Освен това за шприцформи обикновено се използва изключително здрава стомана, която издържа на високото налягане и топлина, генерирани по време на шприцването. За производството на точни и еднакви детайли формите трябва да бъдат прецизни.
Конструкцията на формата оказва значително влияние върху качеството на готовия продукт. Тя може да бъде сложна заради съображения като вида на формования материал, желаната форма на готовото изделие и приложимите производствени процеси.
Частите се използват в различни продукти, от обикновени домашни стоки до усложнени механични части, използвани в секторите, включително автомобилната, електрониката и медицинската промишленост. Инекционното моделиране е добре предпочитан производствен метод за различни продукти, поради неговата адаптабилност и достъпност.
Продукти за поставяне на инжекцията: Оборудване и процес
Използвайки специализираните машини, промишленият процес на инжекционно оформяне създава моделирани компоненти от термопластични или термосетиращи материали.
Оборудване
По време на процеса на инжектиране се използва следното оборудване:
- Машина за шприцване: тя включва компоненти като бункер, нагревателен цилиндър, възвратно-постъпателен шнек и затварящ възел на формата, които са основните части на процеса на шприцване. Машината разтопява пластмасовите гранули и ги впръсква във формата под високо налягане, за да се получи формованият детайл.
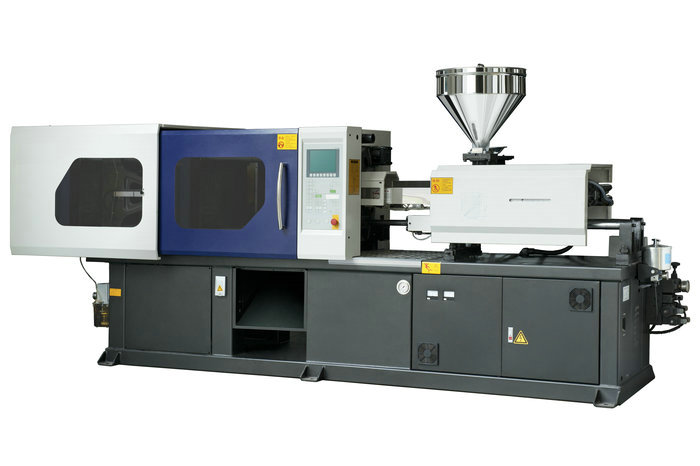
- Кухина на формата: тази инструментална част, изработена често от стомана или алуминий, придава форма на пластмасата. По време на шприцването двете части на формата се съединяват.
- Материален скакалец: Преди да се похапят в отоплителния барел на инжекционната машина, пластмасовите пелети се съхраняват тук.
- Отоплителен барел: Пластмасовите пелети се разтопяват в тази част от процеса на инжектиране, така че са готови да бъдат инжектирани в мухлата.
- Възвратно-постъпателен шнек: тази част на машината за шприцване нагрява пластмасата, преди да я насочи към формата.
- Стегната за валцуване: Тази система прилага налягането, необходимо за инжектиране на разтопената пластмаса в мухла, като същевременно държи мухлата затворена по време на процеса на инжектиране.
- Хладене система: Това се използва за охлаждане на инжекционно модифицирани компоненти, след като те са създадени. Това може да се постигне чрез охлаждане на системата с въздух, вода, или комбинация от двете.
В зависимост от специфичните нужди на процеса на инжектиране може да се използват допълнителни помощни средства, като гранулатори, сешоари и температурни контролни единици.
Пластмасово инжектиране
При шприцване пластмасовият инжекционен възел разтопява материала и го впръсква в кухината на формата. За целта се използват нагрят цилиндър, шнек и дюза.
След това пластмасата се подава в цилиндъра, където движещият се шнек я нагрява и смесва. На следващия етап, след като достигне подходяща температура и консистенция, дюзата впръсква пластмасата в кухината на формата. Там тя се охлажда и втвърдява, за да се получи желаният продукт.
За поддържане на постоянната и висококачествена мощност, трябва да се управлява подходящо пластмасовата инжекционна единица, която е ключова част от процеса на инжектиране.
Единица за стягане
При шприцване затварящият възел държи двете половини на формата плътно затворени по време на впръскването и охлаждането. Той прилага и поддържа необходимата сила на затваряне, за да държи половините съединени и да предотврати изтичането на пластмаса от кухината.
Затварящият възел се състои от неподвижна и подвижна плоча, свързани с хидравлична или механична система. Когато формата се монтира в машината, двете плочи се придвижват една към друга, след което се прилага сила на затваряне, която задържа формата затворена.
Необходимата сила на затваряне варира според размера и сложността на формата и вида на използваната пластмаса. Затварящият възел е важна част от процеса на шприцване и трябва да се наблюдава внимателно, за да се осигури безопасно и ефективно производство.
Процеси: Инжекционни термопластични полимери
Процесът на инжектиране на термопластични полимери обикновено включва следното:
Мълдата
При шприцването на термопластични полимери шприцформата е от съществено значение. Това е устройство за формоване на разтопена пластмаса в желаното готово изделие. Двата основни компонента на формата — кухината и сърцевината — обикновено са конструирани така, че да се съединяват и да образуват триизмерна форма.
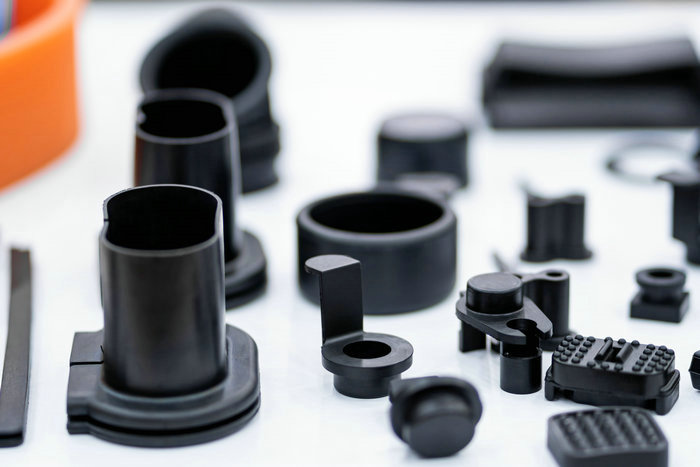
След впръскването в кухината пластмасовият материал се охлажда и втвърдява, като приема формата на матрицата. Конструкцията на формата определя окончателните форма и размери на продукта, което я прави критичен компонент на процеса на шприцване.
Формата трябва да бъде проектирана внимателно, за да се гарантира, че пластмасата се влива безпрепятствено във всички кухини и се охлажда бързо и равномерно. Освен това тя трябва да бъде изработена от материали, които издържат на високите температури и налягания при шприцването.
Тъй като формата се използва многократно при шприцването, с нея могат да се произвеждат множество еднакви детайли. За да се поддържа в добро състояние и да продължава да произвежда висококачествени изделия, може да се наложи редовно почистване и поддръжка.
Двукраки мълди
При шприцването на термопластични полимери често се използва форма с две плочи. Тя се състои от две части, монтирани върху двете плочи на машината за формоване: половина с кухината и половина със сърцевината. Нарича се форма с две плочи, защото има две части, разделени от разделителна линия.
Формата с две плочи оформя разтопената пластмаса в необходимата крайна форма. Материалът се впръсква в половината с кухината през затвор, разположен на разделителната линия. Кухината се запълва с пластмаса, която след това се охлажда и втвърдява. Готовият продукт се освобождава, когато двете половини на формата се разделят.
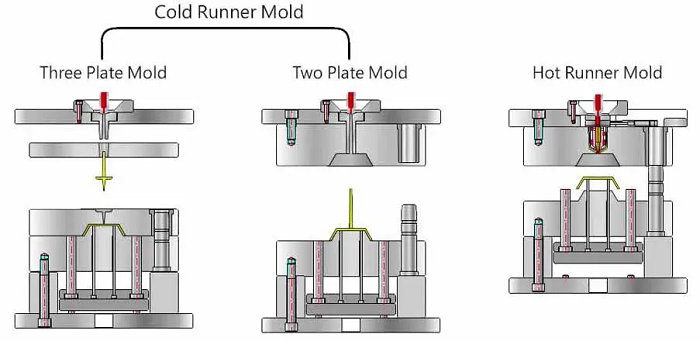
Тъй като изисква само две плочи и няколко прости компонента, формата с две плочи е сравнително лесна и достъпна. Тя е подходяща за компоненти с проста геометрия, включително плоски или заоблени извивки.
Този тип форма обаче може да не е подходящ за детайли със сложна геометрия, тъй като при такива случаи запълването на кухината с пластмаса може да бъде трудно. Формата с две плочи е универсална и широко използвана при шприцването, особено за прости изделия и по-малки производствени серии.
Трикратна мълда
Формата с три плочи е един от видовете, използвани при шприцването на термопластични полимери. В сравнение с формата с две плочи тя има повече функции и е по-гъвкава, тъй като се състои от три плочи — две подвижни и една неподвижна.
Целта на формата с три плочи е да придаде на шприцваните пластмасови детайли необходимата окончателна форма. Пластмасата се впръсква в половината с кухината през затвор на разделителната линия.
След като разтопената пластмаса навлезе в кухината, двете подвижни плочи се отделят от неподвижната, което позволява пластмасовият продукт да бъде изваден от формата. Третата плоча, разположена между половините с кухината и сърцевината, се нарича леякова плоча или междинна плоча.
С използването на тази плоча, може да се създаде уникална система за подвигване, която може да се използва за насочване на потока от пластмасови материали към различни кухини или места вътре в една кухина. В резултат на това, процесът на инжектиране може да бъде по-гъвкав и ефективен.
Формата с три плочи често се използва за производството на по-големи изделия, когато формата с две плочи би била по-голяма или би изисквала допълнителни елементи като изтласкващи механизми. Чрез включване на няколко кухини в конструкцията формата с три плочи може да произвежда различни детайли в един цикъл.
Формата с три плочи е универсален и ефективен вид форма, който се използва често при шприцване, особено за по-големи детайли и производствени серии.
Повторна употреба на спрю и беглец в две и три плетени мълди
Възможността за повторно използване на леяка и леяковия канал при шприцване зависи от използвания материал, геометрията на детайла и желаните качества на готовия продукт. В индустрията за шприцване леяците и леяковите канали често се използват повторно, тъй като това може да намали разходите и отпадъците.
Освен това при формата с две плочи леякът и леяковият канал обикновено остават прикрепени към формования детайл и целият възел се изважда от формата. След това детайлът може да се отдели ръчно от леяка и канала, които могат да се използват в други цикли на формоване.
Повторното използване на леяка и леяковия канал може да изисква допълнителна обработка, например смилане или повторно разтопяване, за да се приведе материалът в подходящ вид за повторна употреба. При форма с три плочи процесът на изтласкване отделя леяка и леяковия канал от формования продукт, а леякът често се използва повторно в следващи цикли.
Резервната плоча е обикновено отклонителна, което го прави по-лесно да се достъп до системата за беглец и да се използва отново на шприц и беглец. От решаващо значение е да се помни, че повторното използване на sprue и беглец може значително да повлияе на последователността и качеството на крайния продукт.
Повторно използваните материали обаче може да съдържат примеси или да имат непостоянни свойства, които влияят върху якостта и издръжливостта на пластмасата. За да се произвеждат постоянно висококачествени изделия, е необходимо непрекъснато да се следят процесът на формоване и качеството на рециклирания материал.
Като цяло в индустрията за шприцване леяците и леяковите канали се използват повторно при форми с две и три плочи, което може да намали разходите и отпадъците. Необходими са внимателно планиране и управление, за да не се компрометират качеството и характеристиките на крайния продукт.
Инжекционни машини
Машините, използвани за процеса на образуване на инфекции, включват:
Инжекционни единици
Инжекционният възел, който се топи и инжектира пластмасов материал в мухлата, е решаваща част от машината за инжектиране. Типичните компоненти са барелът, нагревателът, винтовете или буталото, буталото и инжекционната единица.
Преди да се вкара в барабана, пластмасовият материал се нахранва за първи път и се съхранява там. Преместващият се винт или бутало и топлината от нагревателя се топи и хомогенизира пластмасата вътре в барабана.
Целта на инжекционния възел е да регулира прецизно температурата, налягането и дебита на пластмасовия материал през целия процес на шприцване. Така се гарантира, че материалът е хомогенизиран равномерно, разтопен правилно и впръскан във формата.
Възможно е също така да се промени скоростта, налягането и обема на инжекционната единица, което е от решаващо значение при оформянето на обекти с усложнени геометрии или толерантност. В зависимост от точното приложение, видът и размерът на инжекционната единица могат да се променят, като някои машини са направени за производство на високи волани и други за точна или малка формация.
Инжекционният възел е от решаващо значение за генерирането на висококачествени пластмасови стоки и често е един от най-значимите компоненти при определянето на ефективността и възможностите на машината за впръскване.
Възстановяваща машина за винтове
Машината за шприцване с възвратно-постъпателен шнек разтопява и впръсква пластмасовия материал във формата чрез този шнек. Това оборудване се използва широко в индустрията за шприцване заради гъвкавостта, ефективността и способността си да произвежда висококачествени пластмасови изделия.
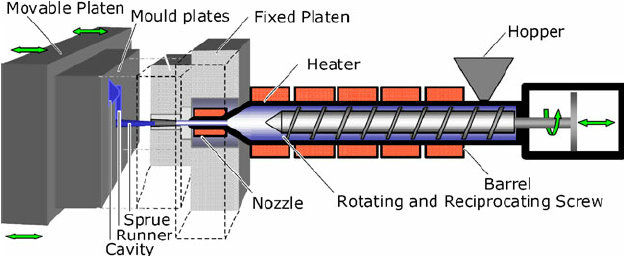
В идеалния случай при шприцване термопластичните материали се разтопяват и впръскват във форма с машина с възвратно-постъпателен шнек. Шнекът подава пластмасовите гранули в цилиндъра на машината, където те се разтопяват под действието на налягане и топлина.
След разтопяването пластмасата се впръсква във формата чрез шнека под високо налягане, за да придобие крайният продукт желаната форма.
Винт-Препластизатор машина или двуетажна машина
Двуетажната машина е машина за инжектиране, която използва две независими инжекционни единици; една за топене на пластмасовия материал и друга за инжектиране в мухлата.
Разтопяването и подготовката за инжектиране на пластмасовия материал се наричат първи етап, или „пластично“. На този етап винтът за възвръщаемост произвежда топлина и налягане, което топи пластмасата, тъй като се доставя в първичната инжекционна единица на машината.
Във втория етап, наричан още етап на дозиране, разтопената пластмаса се подава във формата. Тази стъпка включва преместване на стопилката от основния инжекционен възел към вторичния, откъдето тя се впръсква във формата под високо налягане.
Големи и сложни парчета често се произвеждат с помощта на двуетапни машини, тъй като те осигуряват превъзходен контрол на процесите и позволяват по-точна инжекция на пластмасовия материал в мухлата.
Устройства за стегане
Следните стегащи единици се използват за производство на формирани части за инжектиране:
Превключване на клещи
При шприцването се използват коленни скоби, за да се държат двете части на формата съединени по време на впръскването. Те са проектирани да създават силно затварящо усилие, което гарантира, че формата остава затворена и правилно подравнена при впръскването на разтопената пластмаса.
Коленните скоби увеличават силата на затваряне, приложена към формата, чрез лостова система. При задействане тя осигурява механично предимство и увеличава силата върху формата. В резултат скобите могат да приложат голяма сила с малко входно усилие.
Освен това, заключващите стегнати са облагодетелствани в инжектирането, защото те осигуряват стабилна и надеждна сила за хващане, която може да бъде променена, за да отговарят на уникалните нужди на процеса на оформяне. Освен това, те са бързи за включване и изключване и са прости за използване, всички от които допринасят за по-кратък общ цикъл време за процеса на формация.
Хидравлични клещи
При шприцване често се използват хидравлични скоби, за да се държат двете половини на формата заедно по време на впръскването. Те използват хидравлично налягане, за да приложат силно затварящо усилие и да държат формата сигурно затворена и подравнена при впръскването на разтопената пластмаса.
Стандартната хидравлична система в затварящия механизъм се състои от хидравлична помпа, контролни клапани и цилиндри. При активиране цилиндрите придвижват затварящата плоча или монтажната плоча на формата и така прилагат налягане върху нея.
Хидромеханични лампи
За да държи двете части на формата съединени по време на шприцването, машината използва хидромеханични затягащи механизми, наричани още коленни скоби с хидравлично подпомагане.
Чрез комбиниране на хидравлична система за стартиране на процеса на стягане и механичен превключващ механизъм за увеличаване и поддържане на силите за стегане, хидромеханичните стегалки съчетават ползите от хидравлични и механични методи за стегане.
Хидравличният цилиндър, който движи стегналата плоча към стационарния талон, генерира силите за стягане. След като е достигнато определено количество закрепване, хидравличният цилиндър се заключва и механичният превключвател поема, за да продължи да прилага стегнателна сила.







