

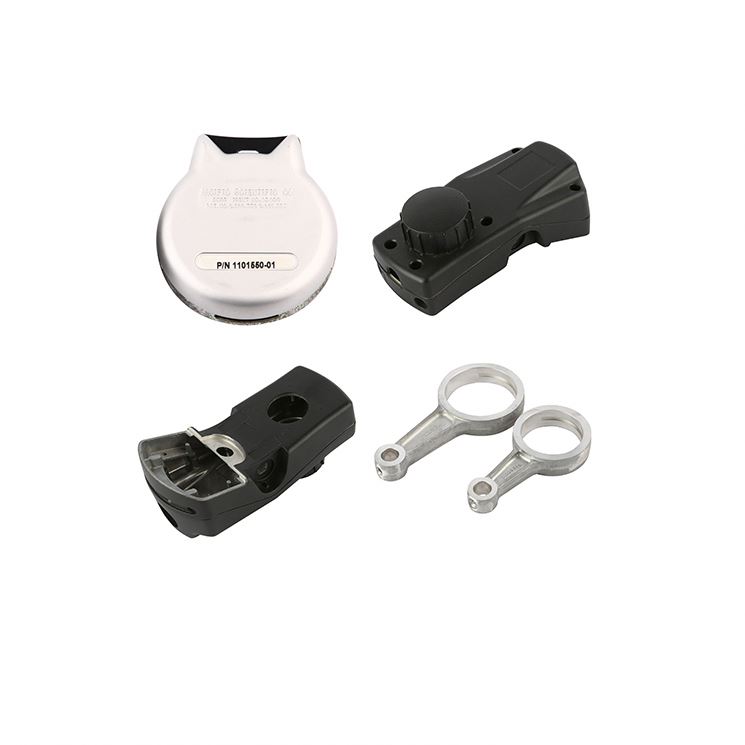
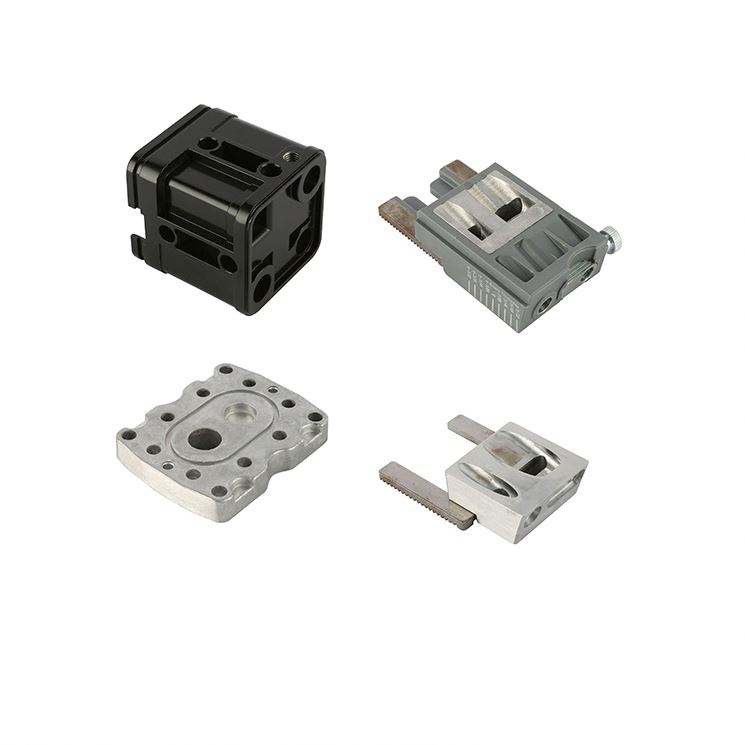
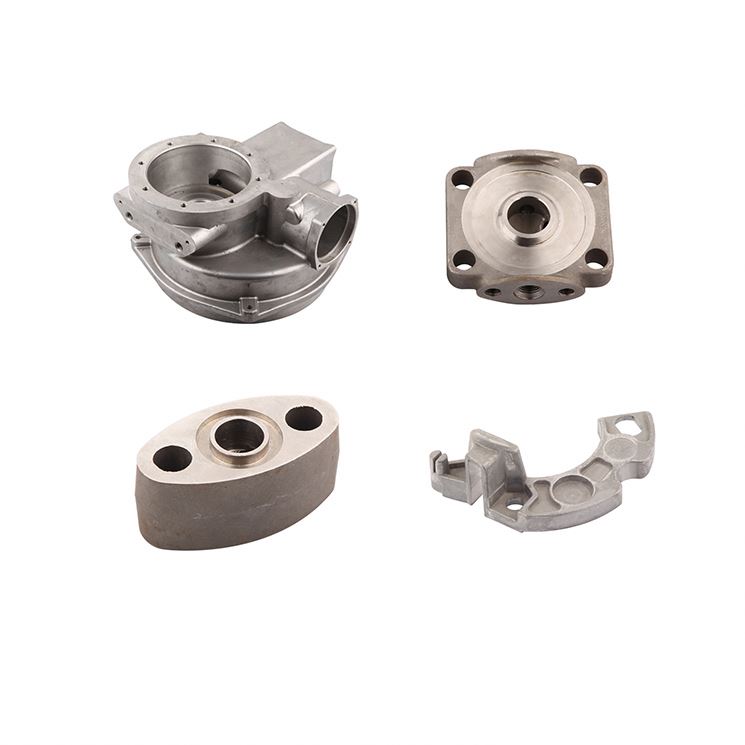
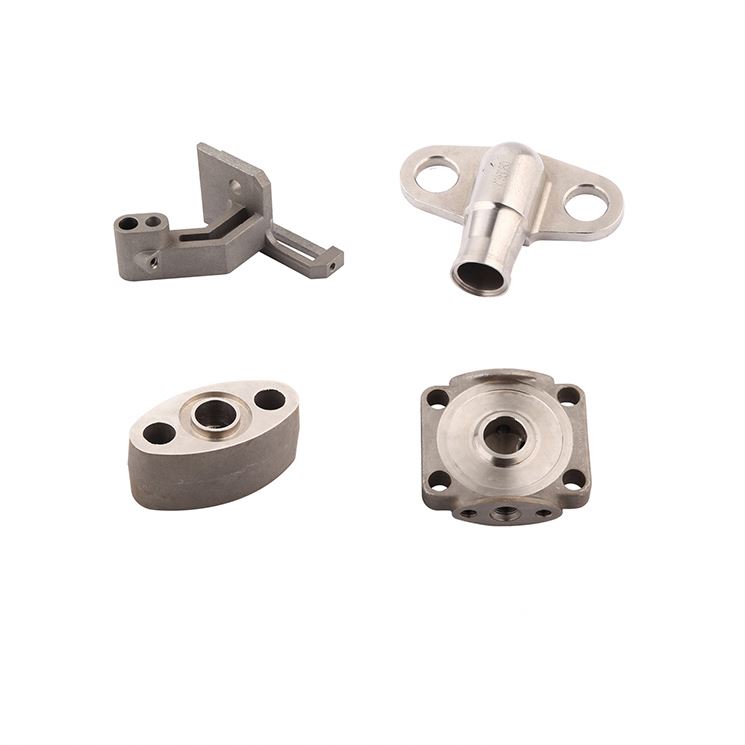
Леене на неръждаема стомана под налягане
Неръждаема стомана е популярен материал за производство на кастинг. Нейната голяма разлика от другите железни сплави е, че има стабилен пасивационен слой, който го защитава от влага и въздух. Освен това, тя има висока корозия съпротива, което го прави перфектен вариант за множество приложения. Това е, всичко, което трябва да знаете за неръждаема стомана листовка:
Значение на кастинг от неръждаема стомана
Леенето на неръждаема стомана, включително прецизното леене на неръждаема стомана, е промишлен метод за производство на готов детайл чрез наливане на разтопена неръждаема стомана в модел или в система от кухини на форма. Процесът започва с оформяне на кухините така, че да съответстват на желаната форма на крайния продукт.
След това затопляйте необходимата неръждаема стомана, докато се стопи. Това ще превърне твърдия метал в течно състояние.
За разлика от процеса на хромирана неръждаема стомана, тази процедура произвежда по-точни измерения продукти, които отстраняват нуждите на постмашините.
Материални степени за неръждаема стомана Инвестиция Кастинг
Неръждаема стомана е клас от нисковъглеродна стомана. Съставя се и от малък процент хром, образуващ хром-оксиден филм. Този филм е отговорен за високите устойчиви на корозия свойства на неръждаема стомана и способността му да оцелее при наличие на кислород. Ето някои материали, използвани в неръждаема стомана инвестиционни отливки:
- Дуплекс неръждаема стомана
- Австинична неръждаема стомана
- Мартензитна неръждаема стомана
- Неръждаема стомана
- Феритна неръждаема стомана
Процес на кастинг от неръждаема стомана
Процедурата за прецизно леене включва изработването на восъчен модел, покрит с керамичен слой, за да се получи керамична форма. Восъкът се отстранява чрез нагряване и разтопяване, като керамичното покритие остава като форма. След това разтопената неръждаема стомана се излива във формата, за да се получи отливка от неръждаема стомана. Когато металът се охлади и втвърди, формата се отстранява.
Приложения на неръждаеми кастингови инвестиции в стомана
Различни индустрии използват неръждаема стомана поради своите специални физически свойства. По-долу са някои от промишлените приложения:
Разтвор: Елементи от тръбопроводни фитинги се използват в многобройни индустрии за контролиране на потока, свързване или промяна на посоката на тръбопровода. Неръждаема стомана отливане е най-разходно-ефективен производствен процес за производство с нисък обем.
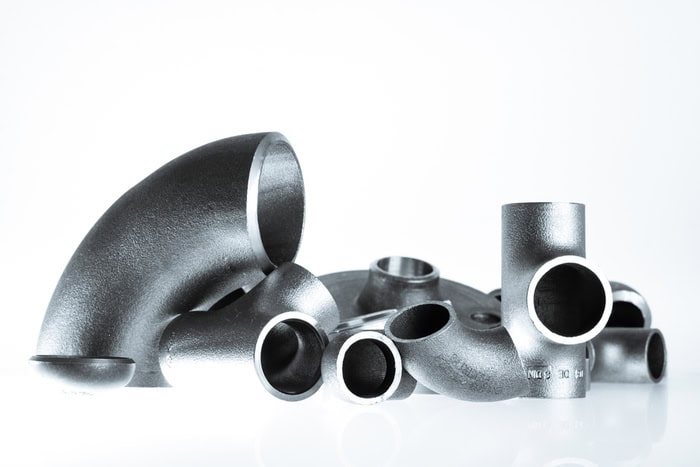
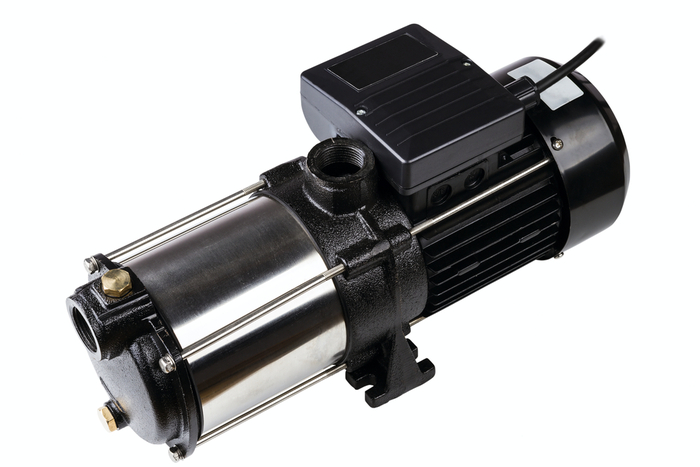
Компоненти от вентил и помпа: Те са жизненоважни за функционирането на различни инструменти. Неръждаеми стоманени отливки могат да се използват за производство на сложни форми, които са подходящи за компоненти на клапа и помпа. Някои компоненти на вал и помпа, произведени от отливки от неръждаема стомана, са тялото на клапа, имплера на помпата, жлезата на клапата и т.н.
Прилагане на морско море: За производство на морски компоненти се използват многобройни стоманени сплави поради техните устойчиви на корозия свойства и висока топлинна устойчивост.
Машини за преработка на храни: Поради способността си за превенция на ръжда, в почти всяко оборудване за преработка на храни се прилагат отливки от неръждаема стомана. Един от основните примери за отливки от неръждаема стомана в преработката на храни са компонентите на машината за кафе.
Метод на кастинг от неръждаема стомана
По-долу са основните процеси на ливане от неръждаема стомана:
Неръждаема стоманена центрофугална кастинг: Cluss fugal кастинг е един от най-изключителните методи за кастинг. За разлика от другите процеси, които използват налягане и гравитация, тя използва твърда центрофугационна сила. По тази причина е удобен за създаване на кухи структури и цилиндрични части.
При този процес се изработват цилиндрични форми, а за получаването на отливките се използва центробежна сила. Отливките са от устойчив метал и обикновено се изработват от желязо или стомана.
Можете да получите центрофугиращи отливки чрез два метода: вертикално центрофугиране и хоризонтално центрофугиране. Двамата варират в зависимост от мястото на наклонение на цилиндричните форми. За първо, вие използвате смес от кастинг машини, които обръщат цилиндричните форми вертикално. От друга страна, машините ротират формите хоризонтално за първия.
Процес на пясъчно леене на неръждаема стомана: използват се пясъчни форми за изработване на детайли по поръчка. Пясъчните отливки са подходящи, тъй като издържат на високи температури.
Прецизно леене на неръждаема стомана: кухините на формата в този технологичен процес се изработват с модели от пяна или восък. Моделът обикновено се покрива с огнеупорен материал, който образува формата. След това восъкът се разтопява, когато в нея се излива разтопен метал. Накрая отливката се охлажда и втвърдява.
Непрекъснато леене на неръждаема стомана: този процес се нарича още леене на непрекъсната заготовка. Обикновено се използва в промишленото производство за получаване на неръждаема стомана с определена дължина. За целта разтопената стомана се подава в междинна кофа, откъдето преминава през вертикална форма. Формата е оборудвана със система за охлаждане, която охлажда и втвърдява разтопената стомана. Основните предимства на метода са минималните материални отпадъци, големият производствен обем и получаването на отливки с високо качество.
Процес на леене на неръждаема стомана под високо налягане: това е един от най-предпочитаните и икономически ефективни производствени методи за изработка на висококачествени метални отливки с форма, близка до окончателните размери. При този метод разтопената неръждаема стомана се впръсква под високо налягане в кухината на матрицата. Кухината се оформя с инструментална матрица, която има необходимата форма. След запълването на матрицата разтопеният метал се охлажда и втвърдява бързо, за да образува отливка с желаната форма, близка до окончателната.
Неръждаема стомана отливане: Последните продукти от този процес са ъгли отливки, които най-вече се използват за увеличаване на контейнери за доставка. Те се продават в осем комплекта.
Леене на неръждаема стомана по метода на изгубения восък: разтопената неръждаема стомана се излива в кухините, получени от восъчните модели. След това восъчните модели се затварят във формите. Нагрявате восъчния модел, за да се разтопи восъкът, и го отвеждате, след като формата е готова. Методът се нарича леене по изгубения восък, защото восъкът се отстранява.
В общи линии можете да подготвите изгубените восъчни отливки по два начина: пряка и индиректна. За първата, можете да направите отливки от восъчни модели, докато за последната, можете да използвате копия от восъчни модели.
Леене на неръждаема стомана под налягане
Несъмнено леенето под налягане е сложен и прецизен процес, който позволява изработването на детайли от неръждаема стомана с точни размери. При него се използват многократни форми, наричани матрици, откъдето идва и наименованието на процеса. Освен това за леенето се използва различно оборудване, например машини за леене под налягане и пещи.
В общи линии този метод включва топене на неръждаема стомана в пещ при високи температури.
Предлагат се две машини за леене под налягане: първата е машина с гореща камера, която произвежда сплави с ниски температури на топене. Последната е машина със студена камера. Това е машина за леене под налягане, използвана за производство на сплави с високи температури на топене.
Ползи от неръждаема стомана Инвестиция Кастинг
Инвестиционни отливки от различни сплави от неръждаема стомана предлагат много предимства, като например:
- Устойчивост на корозия
- Размер на гъвкавостта
- Тесни нива на толерантност
- Топлинна устойчивост
- Капацитет за производство на сложни форми
- Нуждае се от минимално повърхностно завършване след кастинг