
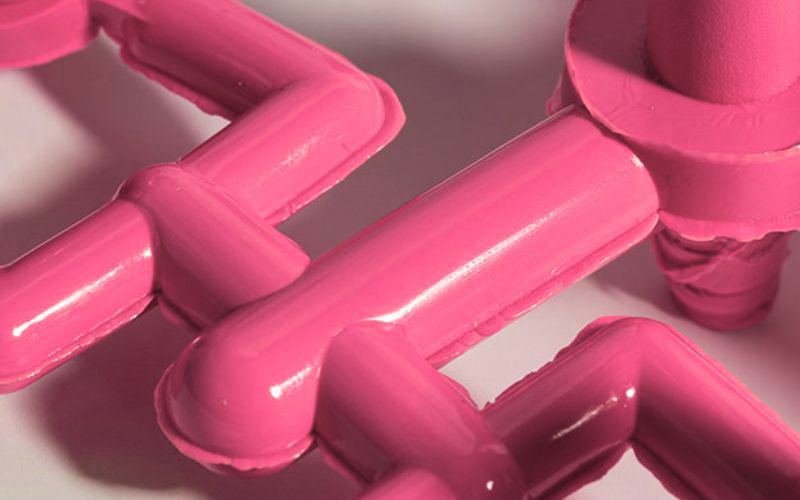
Pretok je častou chybou pri výrobe plastov a môže výrazne znížiť efektívnosť výroby. Pri vstrekovaní roztaveného plastu do dutiny formy často prebytočný materiál uniká cez jej okraje. Tento prebytočný plast, nazývaný pretok, vytvára okolo výlisku tenké nežiaduce výčnelky. Ak sa nekontroluje, pri opakovaných výrobných cykloch sa hromadí, upcháva odvzdušňovacie kanály formy a spôsobuje chyby hotových výrobkov. Optimalizácia polohy vtoku, vtokového systému a parametrov vstrekovania môže pretoky obmedziť. Výrobcovia tak zlepšia kvalitu a znížia odpad.
Tento článok vysvetľuje príčiny vzniku pretokov a spôsoby, ako im predchádzať pri začatí formovania.
Key Takeaways:
- Pretok je prebytočný plast, ktorý pri vstrekovaní uniká z formy a vytvára na dieloch tenké výčnelky.
- Pretoky zvyčajne vznikajú v medzerách deliacej roviny, pri nedostatočnom odvzdušnení, nízkej uzatváracej sile, nízkej viskozite, nadmernom dotláčaní a vysokom vstrekovacom tlaku.
- Pretoky si vyžadujú dodatočné opracovanie, zvyšujú odpad, môžu poškodiť formu a spôsobujú chyby dielov, čím znižujú efektívnosť.
- Riešenia zahŕňajú optimalizáciu polohy vtoku, vtokových kanálov a nastavení procesu, ako aj použitie foriem navrhnutých tak, aby nevznikali pretoky.
- Predchádzanie pretokom si vyžaduje správnu konštrukciu formy, dostatočnú oporu, uzatváraciu silu, vhodné nastavenie procesu a kontrolu kvality.
- Štandardom je obmedziť hrúbku blesku na menej ako 0,1 mm, pričom je potrebná prísna kontrola procesu a zjemnenie.
Úvod do problematiky pretokov pri vstrekovaní plastov
Pri výrobe plastov vstrekovaním je dôležité rozumieť rôznym chybám, ktoré sa môžu vyskytnúť počas výroby. Jedným z bežných problémov sú pretoky pri vstrekovaní. Ide o prebytočný plast, ktorý uniká z dutiny formy a vytvára nežiaduce tenké výčnelky na okrajoch výlisku.
Možno sa pýtate, prečo k tomu dochádza. Pretoky môžu mať viacero príčin a často signalizujú problém v procese formovania alebo v konštrukcii formy. Medzi hlavné príčiny patria:
- Nesprávna uzatváracia sila: Nedostatočný tlak na uzavretie polovíc formy môže vytvoriť medzery, ktorými uniká plast.
- Opotrebovanie alebo poškodenie formy: Forma sa môže časom opotrebovať alebo poškodiť, čo môže viesť k nesprávnemu dosadaniu polovíc a vzniku pretokov.
- Nadmerná rýchlosť alebo tlak vstrekovania: Príliš vysoká rýchlosť či tlak môžu vytlačiť plast cez deliacu rovinu.
Odstraňovanie pretokov na plastových dieloch môže pôsobiť náročne, je však dôležité pre plynulú výrobu a zabezpečenie vyrobiteľnosti návrhu. Hotový výrobok má napokon dobre vyzerať a bezchybne fungovať. Pretoky ovplyvňujú nielen vzhľad, ale aj lícovanie a montáž hotových výrobkov.
Pochopenie príčin pretokov a ich odstránenie sú kľúčovými krokmi pri optimalizácii vstrekovania plastov. Šetrí to čas, znižuje odpad materiálu a pomáha udržať kvalitu výrobkov – čo sú zásadné predpoklady úspešnej výroby.
Úvahy o dizajne a nástroji
Pri návrhu na vstrekovanie plastov je na predchádzanie chybám, ako sú pretoky, nevyhnutné venovať pozornosť konštrukcii formy, toku materiálu a celkovej vyrobiteľnosti návrhu.
Konštrukcia formy a deliace roviny
Konštrukcia formy je rozhodujúca, pretože nedokonalosti na deliacej rovine môžu viesť k pretokom. Dbajte na presné zarovnanie polovíc formy, aby ste obmedzili medzery a nesúlad. Zamerajte sa najmä na:
- Úzke tolerancie: Vysoká presnosť zabráni vytekaniu živice z formy.
- Hladké povrchy: Plochy deliacej roviny musia byť hladké, aby sa forma mohla čistým spôsobom zatvoriť.
Materiálový tok a viskozita
Kontrola toku a viskozity materiálu na formovanie je zásadná. Nezabudnite na tieto body:
- Vlastnosti materiálu: Každý materiál má špecifickú viskozitu, ktorá ovplyvňuje tok; vyberte si ten, ktorý vyhovuje vášmu dizajnu nástrojov.
- Analýza toku: Výpočtová analýza toku dokáže predpovedať, ako materiál vypĺňa formu, a pomáha predchádzať možným pretokom.
Návrh s ohľadom na vyrobiteľnosť (DFM)
Návrh dielov s ohľadom na ich vyrobiteľnosť je nevyhnutný na dosiahnutie formovania bez pretokov. Zamerajte sa na:
- Uhly úkosu: Vhodné uhly uľahčujú vybratie dielu z formy a znižujú riziko vzniku pretokov.
- Poloha vtoku: Ovplyvňuje všetko od vzhľadu až po štrukturálnu celistvosť dielu. Jej správne umiestnenie je kľúčové.
Parametre procesu vstrekovania plastov
Pri vstrekovaní plastov je presné riadenie procesných parametrov nevyhnutné pre kvalitu hotového výrobku. Teplota, tlak a rýchlosť vstrekovania sú základné faktory, ktoré určujú spracovateľnosť, pevnosť a vzhľad vyrábaného dielu.
Regulácia teploty
Riadenie teploty je zásadné, pretože ovplyvňuje viskozitu materiálu a jeho tok do formy. Teplotu valca a dýzy treba presne nastaviť v určenom rozsahu pre použitý materiál.
- Teplota valca: Zvyčajne sa nastavuje v rozsahu, v ktorom je materiál roztavený a ľahko tečie bez toho, aby sa degradoval.
- Teplota dýzy: Nastavuje sa o niečo nižšie než teplota valca, aby sa zabránilo predčasnému tuhnutiu, ktoré by mohlo spôsobiť chyby.
Vstrekovací tlak a uzatváracia sila
Vstrekovací tlak pomáha dopraviť roztavený materiál do všetkých častí formy. Musí byť dostatočne vysoký na úplné naplnenie formy, no zároveň nastavený tak, aby nevznikol nadbytok materiálu:
- Uzatvárací tlak: Musí byť dostatočný na to, aby udržal formu zatvorenú proti sile vstrekovaného materiálu a zabránil vzniku pretokov.
| Parameter | Účel |
|---|---|
| Vstrekovací tlak | Vtláča materiál do formy. |
| Uzatvárací tlak | Počas vstrekovania drží polovice formy pri sebe. |
Nižšie sú uvedené konkrétne úlohy jednotlivých druhov tlaku:
- Vstrekovací tlak: Zabezpečuje úplné naplnenie dutiny a štrukturálnu celistvosť dielu.
- Uzatvárací tlak: Pôsobí proti sile smerujúcej von, aby sa zabránilo roztvoreniu formy a vzniku chýb.
Rýchlosť vstrekovania a dotlaková fáza
Rýchlosť, ktorou sa materiál vstrekuje, ovplyvňuje rovnomernosť a kvalitu výrobku. Správna rýchlosť zabezpečí plynulé plnenie formy a obmedzí vznik chýb. Po naplnení sa počas dotlakovej fázy udržiava tlak, ktorý kompenzuje zmršťovanie materiálu pri chladnutí a zabezpečuje dodržanie správnych rozmerov hotového výrobku.
| Fáza | Vplyv |
|---|---|
| Rýchlosť vstrekovania | Určuje, ako rýchlo sa naplní dutina formy. |
| Proces držania | Po vstrekovaní udržiava tlak, aby sa zabezpečila kvalita. |
Pochopenie a riadenie týchto parametrov výrazne ovplyvní efektívnosť procesu vstrekovania plastov aj kvalitu vyrábaných dielov.
Príčiny a prevencia blesku
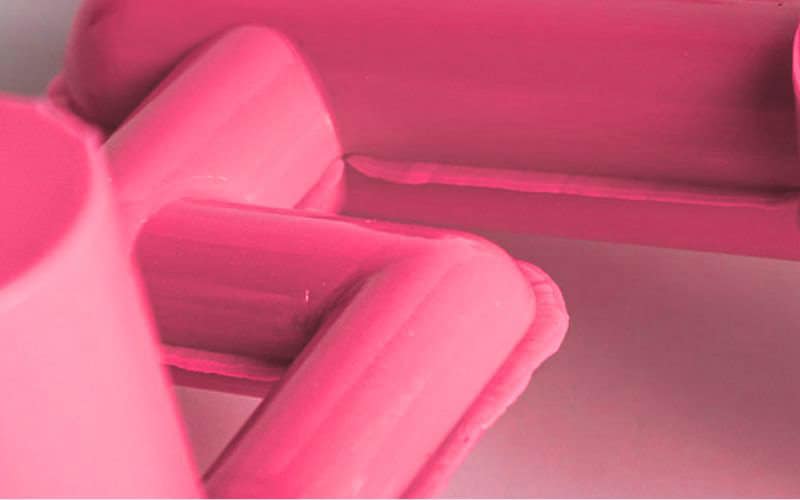
Pri riešení pretokov pri vstrekovaní plastov je pre účinnú prevenciu kľúčové pochopiť ich príčiny. Zameraním na nasledujúce oblasti môžete zachovať celistvosť výliskov.
Identifikácia bežných príčin
Nečistoty z okolia: Prach a úlomky môžu zabrániť úplnému dosadnutiu formy v deliacej rovine a umožniť únik roztaveného plastu.
Problémy s formou:
- Nesúlad na deliacej rovine: Vzniká vtedy, keď polovice formy nie sú dokonale zarovnané.
- Opotrebované súčasti formy: Súčasti formy sa môžu časom opotrebovať, čím vznikajú podmienky na tvorbu pretokov.
Nedokonalosti formy a nesprávne zarovnanie deliacej roviny patria medzi hlavné príčiny vzniku pretokov. Pravidelná údržba a opatrná manipulácia so súčasťami formy sú nevyhnutné na predchádzanie týmto problémom.
Účinné stratégie vetrania a tesnenia
Umiestnenie a veľkosť vetrania:
- Polohové prieduchy na konci prietokových ciest na pomoc pri úniku vzduchu.
- Uistite sa, že prieduchy sú správne veľkosti; príliš malé a sú neúčinné, príliš veľké a umožňujú plastu uniknúť.
Komponenty tesnenia:
- Pravidelne skontrolujte O-krúžky a tesnenia pre opotrebenie a poškodenie.
- Používajte správne materiály, ktoré odolávajú teplotám a tlakom spojeným s procesom.
Správne odvzdušnenie a tesnenie sú nevyhnutné na riadenie toku roztaveného plastu. Účinným odvádzaním vzduchu z dutiny formy pomáhate predchádzať nárastu tlaku, ktorý môže spôsobiť pretoky.
Optimalizácia uzatváracieho tlaku a uzatváracej sily
- Uzatvárací tlak: Nastavte uzatváraciu silu tak, aby forma počas vstrekovania zostala zatvorená.
- Uzatváracia sila lisu: Vyššia uzatváracia sila môže pôsobiť proti silám, ktoré tlačia polovice formy od seba.
Uzatvárací tlak a silu lisu prispôsobte použitému materiálu a konštrukcii formy. Nízky uzatvárací tlak môže spôsobiť pretoky, pretože nemusí udržať časti formy pri sebe proti sile privádzaného materiálu. Je nevyhnutné nájsť rovnováhu: príliš vysoký tlak môže formu poškodiť, zatiaľ čo príliš nízky vedie k chybám.
Spôsoby odstránenia pretokov pri vstrekovaní plastov
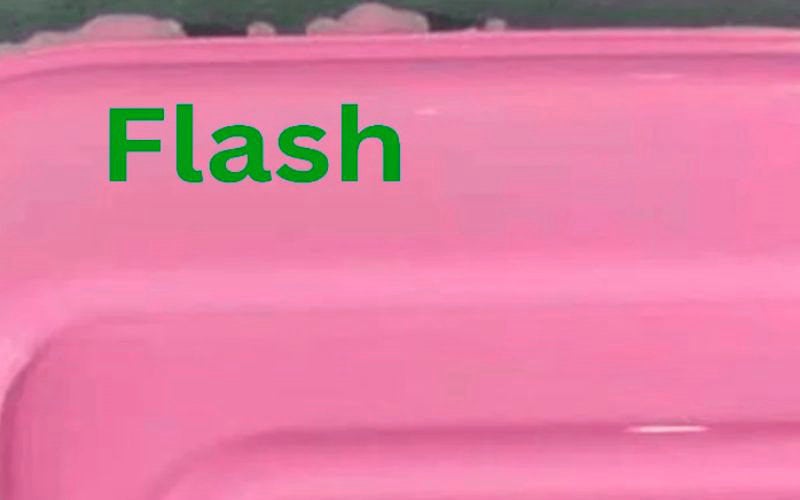
Pretok pri vstrekovaní plastov často signalizuje problém v procese formovania: prebytočný materiál uniká z dutiny formy a vytvára nežiaduce tenké výčnelky. Tu sú účinné postupy na obmedzenie tohto problému:
Zmeny konštrukcie
Úpravy konštrukcie môžu výrazne pomôcť predchádzať pretokom. Zvážte optimalizáciu návrhu s ohľadom na vyrobiteľnosť (DFM), ktorá umožní vyrábať výrobok plynulo a bez chýb, ako sú pretoky.
Údržba formy
Pri dobre udržiavanej forme je menšia pravdepodobnosť vzniku pretokov. Formy pravidelne čistite a každé poškodenie či opotrebovanie bezodkladne riešte. Správny plán údržby môže predĺžiť životnosť formy a zlepšiť kvalitu výliskov.
Optimalizácia procesov
Upravte parametre vstrekovania plastov, napríklad teplotu a rýchlosť vstrekovania, aby ste obmedzili vznik pretokov. Nízky uzatvárací tlak alebo nesprávne nastavené parametre spracovania môžu spôsobiť únik roztaveného materiálu z formy.
Ukotvovacia sila
Zvýšte uzatváraciu silu, aby sa polovice formy bezpečne uzavreli. Je to kľúčové, pretože ak forma nie je správne zatvorená, plast môže uniknúť a vytvoriť pretok.
Materiál Viskozita
Je nevyhnutné zabezpečiť správnu viskozitu materiálu. Pri nižšej viskozite je pravdepodobnejšie, že materiál vytečie z formy a vytvorí pretok. Viskozitu možno riadiť nastavením teploty a výberom materiálu.
Pamätajte, že diagnostika a odstránenie pretokov pri vstrekovaní plastov môžu znížiť náklady a zlepšiť kvalitu hotového výrobku. Ak chcete lepšie pochopiť a vyriešiť problémy súvisiace s pretokmi, obráťte sa na odborníkov a využite komplexné zdroje, napríklad poznatky uvedené v článku „What Causes & How to Avoid Flash in Injection Molding Process“.
Závady a riešenie problémov
Pri vstrekovaní plastov včasné riešenie chýb predlžuje životnosť foriem a zabezpečuje kvalitu výrobkov. Pozrime sa na bežné problémy a ich riešenia.
Bežné chyby pri vstrekovaní plastov
Pri vstrekovaní plastov môže vzniknúť viacero chýb, ktoré ovplyvňujú povrchovú úpravu a kvalitu výrobku. Osobitným problémom je pretok, označovaný aj ako prebytočný materiál z formy. Ide o nežiaduci prebytok, ktorý sa objaví pozdĺž deliacej roviny alebo na iných miestach styku častí formy a často vytvorí na hotovom výrobku tenký plastový výčnelok. Medzi ďalšie časté chyby patria:
- Warping: Narušenie spôsobené nerovnomerným chladením.
- Preliačiny: Malé krátery alebo priehlbiny spôsobené nedostatočným chladením alebo naplnením formy.
- Nedostrek: Neúplné diely spôsobené nedostatočným vstrekovaním materiálu.
Identifikácia týchto chýb na začiatku výrobného procesu je rozhodujúca pre udržanie najvyššej úrovne kvality výrobku.
Záblesk na riešenie problémov
Ak chcete vystreliť blesk, tu sú konkrétne kroky, ktoré môžete nasledovať:
- Kontrola formy: Skontrolujte, či nie je poškodená alebo znečistená úlomkami, ktoré by bránili jej úplnému zatvoreniu.
- Deliaca čiara Integrity: Uistite sa, že deliaca čiara sa zhoduje správne bez akéhokoľvek nesprávneho nastavenia.
- Uzatvárací tlak formy: Upravte uzatvárací tlak; pri príliš nízkom tlaku môžu vzniknúť pretoky.
- Materiál a proces: Overte, či je viskozita materiálu vhodná, a optimalizujte vstrekovací tlak a rýchlosť.
Ak problém spôsobujú nečistoty, napríklad prach alebo špina, môže pomôcť dôkladné vyčistenie formy. Pretoky možno odstrániť rôznymi postupmi, napríklad ručným orezaním alebo chemickým procesom, no prevencia je vždy vhodnejšia. Dôsledný a pozorný prístup k riešeniu problémov šetrí čas a môže výrazne obmedziť výskyt chýb.
Po spracovaní a kontrole kvality
Diely vyrobené vstrekovaním nie sú po vybratí z formy vždy pripravené na dodanie zákazníkovi. Pravdepodobne bude potrebné vykonať následné opracovanie, odstrániť prebytočný materiál a zabezpečiť splnenie kvalitatívnych požiadaviek. Nasledujúce podkapitoly predstavujú metódy odstraňovania pretokov a opatrenia na zabezpečenie kvality.
Techniky odbúravania a zariadenia
Odstraňovanie pretokov je dôležitou súčasťou následného opracovania vstrekovaných dielov. Stručný prehľad bežných metód:
- Manuálne deflashing: Môžete použiť nožnice alebo nože pre jednoduché deflashing úlohy, čo je priama a cenovo dostupná voľba. Avšak, to vyžaduje presnosť a môže byť pracovne náročné.
- Kryogénne odstraňovanie pretokov: Pri tejto metóde sa diely zmrazia tekutým dusíkom, čím pretok skrehne a dá sa ľahko odstrániť. Metóda je účinná pri zložitých dieloch a dieloch z polykarbonátu.
Zariadenie, ktoré si vyberiete, závisí od geometrie komponentov, materiálu a stupňa požadovanej kvality povrchu.
Zabezpečenie kvality vstrekovaných dielov
Zabezpečenie kvality je nevyhnutné pre zabezpečenie funkčnosti a estetiky vašich častí:
- Vizuálna kontrola: Vykonávajte dôkladnú vizuálnu kontrolu povrchových chýb a nedokonalostí.
- Dimensional Inspection: Použite kalipery a mikrometre, aby sa zabezpečilo, že vaše časti spĺňajú vaše rozmerové špecifikácie.
Pamätajte, že kvalitné vstrekované diely nemajú chyby, ako sú pretoky, a vyznačujú sa rovnomernou kvalitou povrchu. To posilňuje dobré meno vašej značky a pomáha predchádzať nákladným opravám.
Záverom, správne riešenie problémov s formovaním prostredníctvom návrhu procesu prináša výrazné zlepšenie efektívnosti a. Minimalizácia tvorby pretokov obmedzuje orezávanie a odpad plastu. Zabraňuje tiež hromadeniu materiálu vo formách a predlžuje čas medzi odstávkami nástrojov. Formy s minimálnymi pretokmi môžu pri vysokom výkone pracovať dlhšie medzi údržbovými cyklami. V kombinácii s dolaďovaním rýchlosti vstrekovania a dotlakového tlaku môžu výrobcovia dosiahnuť náklady na jeden vyrobený diel. Komplexný prístup k znižovaniu pretokov umožňuje výrobcom plastových výrobkov zefektívniť výrobu počas celého životného cyklu komponentu.






