
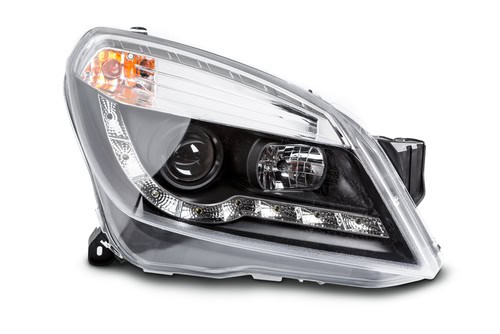
Pri lisovaní priehľadných plastov treba postupovať opatrne a presne. Tento proces je zložitejší než výroba dielov iných farieb. Medzi priehľadné plastové materiály patria PC, POM, ABS, PMMC a PET. Tieto priehľadné plasty sa široko používajú v zdravotníckych pomôckach, kozmetických obaloch, obaloch na potraviny, vodných nádržiach, automobilových dieloch a svetlách vozidiel.
Výsledok vstrekovania určujú dva faktory: konštrukcia formy a samotný proces. Existujú však riešenia bežných problémov, ktoré vznikajú pri lisovaní priehľadných plastov.
Strieborný pruh
Tento problém sa bežne vyskytuje počas plnenia a chladenia, keď rozťažnosť môže oslabiť plastové diely. Jedným z riešení je žíhanie: plasty z PC možno zahriať nad 160 stupňov približne na 5 minút a potom ich nechať prirodzene vychladnúť. Týmto postupom možno odstrániť strieborné pruhy spôsobené vlhkou živicou. Pred spracovaním je však nevyhnutné zabezpečiť, aby bola živica suchá.
Vzduchová bublina
Počas lisovania priehľadných plastov sa môže voda a vzduch zo živice zachytiť v dutine v dôsledku nedostatočného plnenia a nadmerného chladenia, čo vedie k vzniku vákuovej bubliny. Problém možno riešiť takto:
●Pred nasypaním priehľadnej plastovej suroviny do valca ju vysušte. Výrazne sa tak zníži obsah vzduchu a vody.
●Spomaľte plnenie a nechajte vzduchu čas na únik.
Chyby povrchového lesku
Ide o ďalší bežný problém pri lisovaní priehľadných plastov. Vzniká, keď povrch formy nie je dobre vyleštený alebo príliš rýchlo vychladne. Živica potom nemôže správne nadobudnúť tvar. Na odstránenie problému treba zvýšiť teplotu lisovania aj vyhadzovací tlak. Predĺžiť treba aj čas chladenia.
Stopy prietoku
Stopy toku vznikajú, keď je viskozita taveniny príliš vysoká a tok taveniny v dutine kondenzuje, čím zanecháva stopy na povrchu. Najlepším riešením je optimalizovať tok taveniny a zvýšiť teplotu formy aj vyhadzovací tlak. Pomôcť môže aj pridanie odvzdušňovacích otvorov a menej časté používanie maziva.
Aby výrobcovia predišli veľkým stratám, musia sa vyhnúť bežným problémom pri lisovaní priehľadných plastov. Kontaminácia surovín môže spôsobiť problémy v celej výrobnej sérii.
Tu je niekoľko tipov na zabezpečenie kvalitnej série lisovaných priehľadných plastových výrobkov.
Vyberte správnu oceľ formy na lisovanie priehľadných plastov
Na výrobu priehľadných plastových dielov treba dosiahnuť zrkadlové vyleštenie dutiny, a preto na dutinu a jadro vyberte kvalitnú nehrdzavejúcu oceľ. Pri výrobe formy na priehľadné plasty spolupracujte so správnou továrňou na vstrekovacie formy.
Najlepšie je spolupracovať s výrobcom, ktorý sa vyzná v priehľadných plastoch. Továreň na formy by mala mať aj rozsiahle skúsenosti so získavaním vhodných materiálov a kvalitnú zákaznícku základňu, ktorá potvrdzuje správne postupy pri nákupe.
Zvoľte správny uhol úkosu pre priehľadný plastový výrobok.
Pri lisovaní priehľadných plastov treba zabezpečiť dostatočný úkos, aby sa predišlo poškriabaniu. Ak sa škrabance objavia, vstrekovaný diel treba znova vyleštiť a upraviť jeho konštrukciu s väčším úkosom. Iba skúsený spracovateľ plastov dokáže vopred určiť, aký úkos je dostatočný.
Redukujte rebrá na dizajn pre ľahké leštenie zrkadla
Leštenie plastových rebier môže byť náročné, pretože medzery na prácu operátora sú malé. Úpravou konštrukcie plastového výrobku možno počet rebier znížiť. Tenké rebrá zároveň uľahčujú živici vyplnenie medzier.
Vyberte vhodný vstrekovací stroj na plasty
Správny vstrekovací stroj na plasty je nevyhnutný pre úspešný proces lisovania. Výsledok vstrekovania môže ovplyvniť aj vstrekovacia skrutka. Menšia vstrekovacia skrutka zvyšuje pravdepodobnosť dosiahnutia lepších výsledkov.
Pri lisovaní priehľadných plastov s tenkou stenou je výhodnejšie použiť vysokorýchlostný vstrekovací stroj. Naopak, pri hrubej stene je vhodnejší hydraulický vstrekovací stroj so servomotorom s vysokým výkonom a malou vstrekovacou skrutkou.
Na výrobu vysokokvalitných priehľadných plastových dielov treba vstrekovanie vykonávať aj v čistých priestoroch. Ak chcete dosiahnuť najlepšie výsledky, oboznámte sa s najvhodnejším priehľadným plastom pre svoje potreby.
Akryl
Akrylát je obľúbeným plastom na vonkajšie vybavenie vďaka odolnosti proti UV žiareniu, priehľadnosti, odolnosti proti poškriabaniu a netoxickým vlastnostiam. Počas vstrekovania možno do akrylátu rovnomerne pridávať prísady, napríklad farbivá. Preto sa často používa na farebné šošovky, reflektory a svietidlá.
Hlavnou nevýhodou tohto plastu je, že pre svoju krehkosť a nepružnosť neodoláva vysokému tlaku. Absorbuje aj vlhkosť, preto ho treba sušiť.
Polyetylén s vysokou hustotou (HDPE)
Tento obľúbený termoplast vzniká pôsobením vysokej teploty a tlaku na ropu. Odolnosť proti UV žiareniu a náchylnosť na poškodenie vysokým tlakom má podobnú ako akrylát. Je lacný a možno ho lisovať do rôznych dielov. Preto sa používa pri veľkosériovej výrobe fliaš, nádob a potrubí.
Polykarbonát
Ide o oveľa pevnejší a drahší materiál s vysokou rázovou odolnosťou. V odolnosti proti UV žiareniu a priehľadnosti má podobné vlastnosti ako akrylát.
Používa sa na výrobu výrobkov vystavených vysokému namáhaniu, ako sú ochranné štíty, prilby, bezpečnostné okná a odolné nádoby. Nevýhodou je schopnosť absorbovať vlhkosť. Pred vstrekovaním preto treba živicu vysušiť.
Polyéterimid (PEI)
Tento plast sa široko používa v priemyselných, mechanických a chemických súčiastkach. Je pevný, odolný proti UV žiareniu a vydrží extrémny tlak aj teplo. Vyrába sa z neho mnoho elektrických, automobilových a zdravotníckych výrobkov.
Polypropylén
Je to jeden z najpružnejších plastov a ideálne sa hodí na nenamáhané diely. Široko sa využíva v textilnom priemysle na výrobu nepremokavých tašiek, výstroja, vakov a podobných výrobkov. Vďaka vysokej elektrickej odolnosti sa používa aj v elektronike.
Znalosť vlastností každého materiálu vám napokon pomôže pri informovanom výbere. Nezabúdajte, že je dôležité spolupracovať s najlepšou spoločnosťou na vstrekovanie plastov. Pomôžeme vám vybrať správny materiál na lisovanie priehľadných plastov. Ak máte otázky alebo potrebujete ďalšie informácie o tejto službe, kontaktujte nás ešte dnes.







