
Время цикла впрыскивания непосредственно влияет на производительность машин, удельную стоимость и эффективность доставки. Правильная цель — это не самый короткий возможный цикл, а самый короткий повторяемый цикл, который по-прежнему соответствует размерным, косметическим и функциональным требованиям в каждой полости.
Время впрыскивания
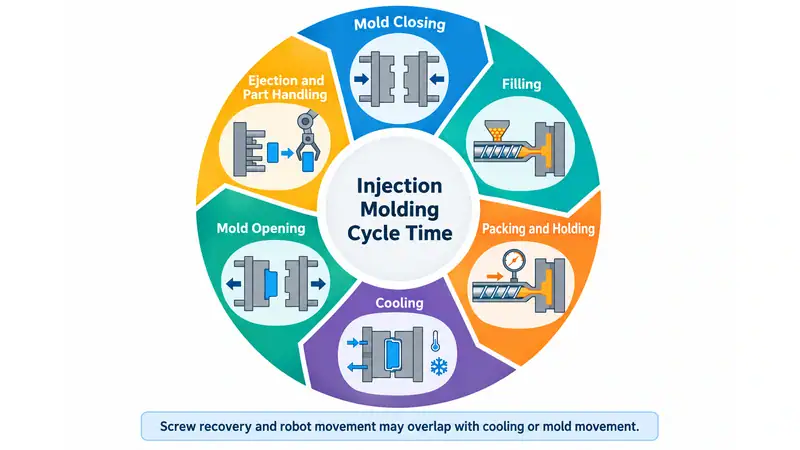
Длительность цикла литья под давлением — это время, необходимое для завершения одного цикла формования и начала следующего. Обычно оно включает закрытие пресс-формы, заполнение, уплотнение и выдержку, охлаждение, открытие пресс-формы, выталкивание и обработку детали. Некоторые операции, например восстановление дозы шнеком и перемещение робота, могут выполняться одновременно с охлаждением или движением пресс-формы.
| Этап цикла | Типичная цель | Общие возможности |
| Закрытое крыло | Подготовить инструмент для впрыскивания | Оптимизируйте настройки машины и выравнивание пресс-формы |
| Заполнение | Доставить расплавленную смолу в полость | Оптимизация траектории потока, дизайн врат и профиль впрыска |
| Упаковка/хранение | Компенсация за сокращение материалов | Установите только время и давление, которое требуется для данной части |
| Охлаждение | Утвердить часть для выброса | Совершенствование каналов охлаждения, стока воды и конструкции деталей |
| Вскрытие смолы | Отдельная полость и ядро | Сокращение ненужного открытого расстояния |
| Впрыск и обработка | Удалить и перенести часть | Совершенствование системы выбрасывания, автоматизации и макета вниз по течению |
Как сократить время инжекторного цикла
Сокращение длительности цикла следует начинать с этапа, который фактически ограничивает работу машины. Запишите серию стабильных циклов и отдельно зафиксируйте заполнение, выдержку, охлаждение, восстановление дозы шнеком, движение пресс-формы, выталкивание и обработку деталей. Среднее время показывает наиболее значительный потенциал улучшения, а вариативность выявляет задержки, вызванные нестабильной переработкой, застреванием деталей, непостоянным восстановлением дозы или ручным вмешательством.
1. Сокращение времени охлаждения за счет улучшения теплоотдачи
Охлаждение обычно занимает наибольшую часть цикла. Цель состоит в том, чтобы извлечь деталь, как только она станет достаточно жёсткой для сохранения формы, а не просто уменьшить таймер охлаждения. Если пресс-форма открывается слишком рано, мнимая экономия времени может исчезнуть из-за коробления, отклонения размеров или повреждения деталей.
Толщина стенки обычно оказывает наиболее сильное влияние на конструкцию. В упрощённых моделях охлаждения его время растёт примерно пропорционально квадрату определяющей толщины стенки. Поэтому массивная бобышка, угол, литниковый канал или ребро могут определять длительность цикла всего впрыска. Более равномерные стенки, полые массивные участки, рёбра правильных пропорций, плавные переходы и достаточные уклоны позволяют одновременно сократить время охлаждения и повысить качество детали.
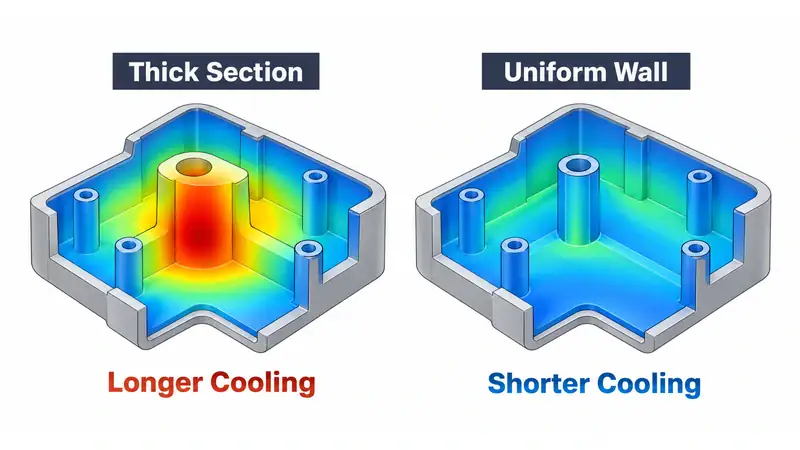
Система охлаждения должна равномерно отводить тепло, а не просто использовать более холодную воду. Проверьте расход охлаждающей жидкости, температуру на входе и выходе, перепад давления, температуру поверхности пресс-формы и локальные перегретые зоны. Накипь, ограничивающие фитинги, неравномерные параллельные контуры и каналы, расположенные слишком далеко от полости, ухудшают теплопередачу. Перегородки, барботёры, отдельные контуры, вставки с высокой теплопроводностью или конформное охлаждение могут помочь там, где прямые просверленные каналы не повторяют геометрию. Тепловое моделирование полезно, если оно учитывает фактическую компоновку каналов, условия охлаждающей жидкости, материалы пресс-формы и данные о смоле.
2. Оптимизация заполнения вместо использования максимальной скорости
Сокращение времени заполнения полезно только в том случае, если фронт расплава остаётся сбалансированным и повторяемым. Чрезмерная скорость может усилить сдвиговый разогрев, привести к захвату газа, вызвать прижоги или струйное течение и повысить давление на линии разъёма. Низкая скорость может вызвать замедление фронта, следы течения, преждевременное затвердевание или недолив.
Поэтапный профиль впрыска часто работает лучше, чем одна максимальная скорость. Поддерживайте необходимую скорость прохождения впускного литника и участков со стабильным потоком, а затем замедляйте его там, где должен выходить воздух или где важны декоративные элементы. Прежде чем принять более быстрый профиль, проверьте баланс литниковых каналов, вентиляцию, пропускную способность впускного литника, пиковое давление и массу деталей из разных гнёзд.
3. Настройте время уплотнения и выдержки по моменту запирания впускного литника
Давление выдержки компенсирует усадку только пока впускной литник остаётся открытым. После его запирания дополнительное время выдержки уже не подаёт материал в гнездо, а лишь увеличивает продолжительность цикла. Практически определить конечную точку помогает исследование запирания литника: оставьте остальные настройки неизменными, увеличивайте время выдержки небольшими шагами и взвешивайте детали из каждого гнезда после одинакового периода кондиционирования. Когда масса детали выйдет на повторяемое плато, добавьте небольшой запас по процессу и проверьте размеры, усадочные раковины, пустоты, внешний вид и выталкивание.
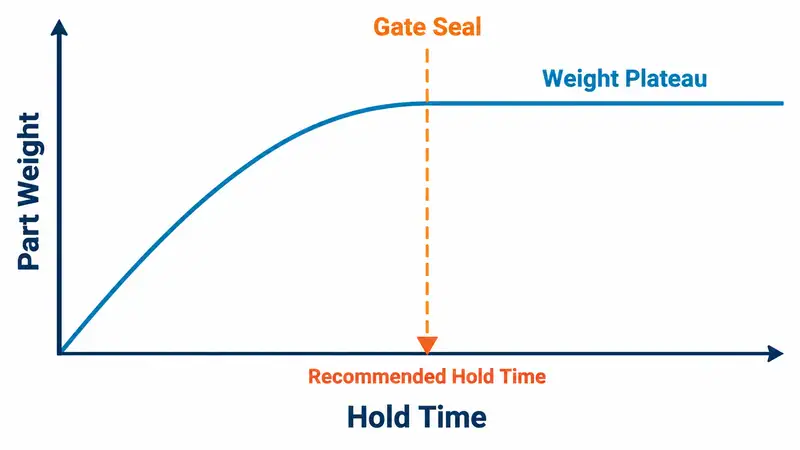
Давление уплотнения также должно находиться в стабильном диапазоне. Слишком низкое давление может привести к усадочным раковинам, пустотам или недостаточным размерам элементов; слишком высокое — к облоям, остаточным напряжениям и затруднённому извлечению. Размер впускного литника влияет и на уплотнение, и на длительность цикла. Маленький литник быстро замерзает, но может потребовать высокого сдвига и давления; больший литник улучшает уплотнение, но способен увеличить след литника и время его запирания.
4. Продолжать восстановление винта внутри охлаждающего окна
Восстановление положения шнека обычно происходит во время охлаждения детали и не увеличивает цикл, если дозирование не завершается с опозданием и не меняется от впрыска к впрыску. Если восстановление шнека становится узким местом, проверьте производительность пластификации машины, коэффициент использования дозы, скорость шнека, противодавление, температурный профиль цилиндра и состояние подачи материала. Соблюдайте рекомендации поставщика смолы по переработке. Чрезмерная скорость шнека или противодавление могут повысить температуру расплава, привести к деградации чувствительных материалов, укоротить армирующие волокна и снизить стабильность дозирования.
5. Сократите время движения пресс-формы, выталкивания и обработки деталей
Используйте только такое раскрытие пресс-формы, которое необходимо для извлечения детали и литника, работы роботизированной оснастки и перемещения ползунов или сердечников. Контролируемые ускорение и замедление могут сократить время движения, не вызывая ударов или проблем с защитой пресс-формы. Если для извлечения детали требуются повторные ходы выталкивателей или помощь оператора, устраните причину прилипания, а не увеличивайте скорость выталкивания. К типичным причинам относятся недостаточный уклон, вакуумное прилипание к сердечнику, неподходящее направление текстуры, неравномерная усадка или плохо распределённое усилие выталкивания.
Автоматизация приносит наибольшую пользу, когда обработка деталей ограничивает длительность цикла или создаёт риски для качества и безопасности. Согласуйте траекторию робота, захват, последовательность выталкивания, раскрытие пресс-формы и размещение деталей на следующей операции в рамках единого плана перемещения. Более быстрый робот мало поможет, если он ждёт чрезмерного хода пресс-формы или ненадёжной последовательности извлечения.
6. Поддержание и утверждение усовершенствованного процесса
Проверенный цикл может дрейфуть в виде шкалы охлаждающих проходов, засорения вентиляционных клапанов, износа врат, связывания отбрасывателей или слайдов. Поток охлаждающей жидкости на дорожке, состояние вентиляции, износ врат и проемов, подвижные элементы, эффективность сушилки и повторяемость датчиков. Превентивное обслуживание защищает как время цикла, так и окно качества.
После каждого изменения процесс возвращается в стабильное состояние и подтверждает результаты по всем участкам. Подтверждение должно включать среднее и изменение цикла, вес части, критические размеры после установленного периода выдерживания, внешний вид, функцию, урожайность, сигнализацию, время простоя и ручное вмешательство. Более короткий автоматический цикл не является реальным улучшением в случае увеличения количества лома или корректировки на выходе.
Сокращайте цикл вместе с Moldie благодаря практическому инженерному проектированию оснастки
В Moldie мы подходим к сокращению длительности цикла, учитывая совокупное влияние конструкции детали, охлаждения пресс-формы, конструкции каналов и литников, выталкивания и обработки деталей в производстве. Мы выявляем реальное ограничение цикла литья и устраняем его без ущерба для качества деталей и надёжности оснастки.
Если у вас есть проект литья под давлением с заданными объёмом, смолой и требованиями к качеству, свяжитесь с нами на раннем этапе, чтобы обсудить оснастку и создать более стабильный и эффективный производственный процесс.







