
Что такое отделка поверхности при литье под давлением?
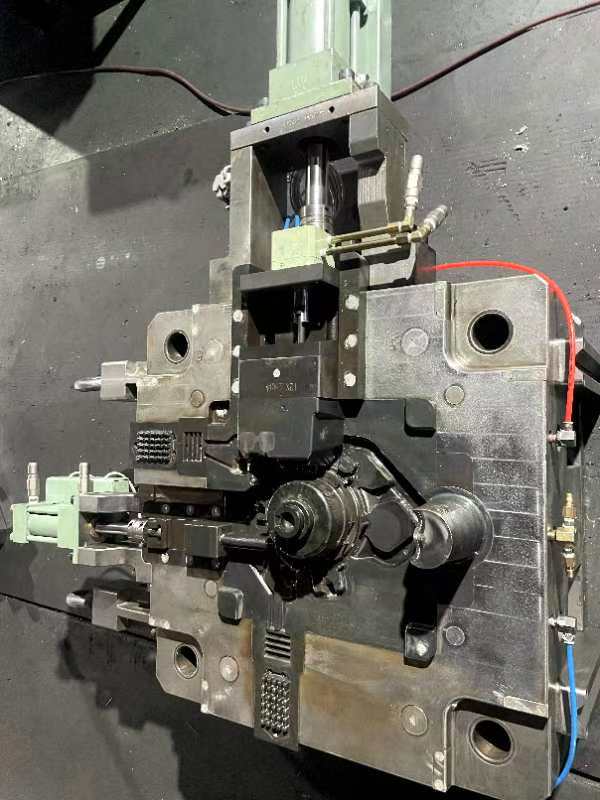
В области инжекторной формации выбранная поверхность может существенно повлиять как на внешний вид, так и на функциональность конечного продукта.
Определение поверхности
Качество поверхности описывает текстуру детали, изготовленной литьём под давлением. Оно включает степень блеска, шероховатость и рисунок, формируемый на поверхности изделия. Результат зависит как от качества самой пресс-формы, так и от материалов, используемых при литье пластмасс под давлением. Можно получить матовую, текстурированную или очень глянцевую поверхность, применяя различные операции после формования, например полировку, либо нанося текстуру на пресс-форму до начала производства.
Важность отделки поверхности при литье под давлением
Отделка поверхности при литье под давлением крайне важна, поскольку напрямую влияет на внешний вид и функциональность детали.
Важное значение для визуальной привлекательности
- Гладкий, глянцевый финал (SPI A assess) обеспечивает высококлассный, отполированный вид, пригодный для косметических частей, линз и т.д.
- Полуглазые (SPI B-классы) и матовые (SPI-C-классы) финиши могут скрывать такие недостатки, как течения потока, сварные линии и подсказки для улучшения внешнего вида.
- Текстурированные финики (SPI D-классы) предлагают уникальные эстетические варианты, такие, как кожаное зерно, деревогран, геометрические модели и т.д.
Важное значение для функциональности
- Текстурированные фитинги могут способствовать повышению сопротивления сцепления и скольжению для таких продуктов, как ручные устройства, рулевые колеса и т.д.
- Конкретные финики могут способствовать повышению степени сцепления с краской и этикеткой на облицованной части поверхности.
- Текстурирование позволяет газам выходить из пресс-формы и может использоваться для создания поднутрений.
- Неровность поверхности влияет на трение и сопротивление износу, что может иметь важное значение для механических деталей.
Как применяются стандарты SPI, VDI и Mold-tech Final?
Стандарты качества поверхности, такие как SPI и VDI, определяют внешний вид и функциональность отформованных деталей, устанавливая параметры блеска, текстуры и шероховатости. Они помогают гарантировать соответствие поверхностей заранее заданным критериям, важным для эксплуатационных характеристик и внешнего вида изделия.
Общий обзор стандартов финиша SPI
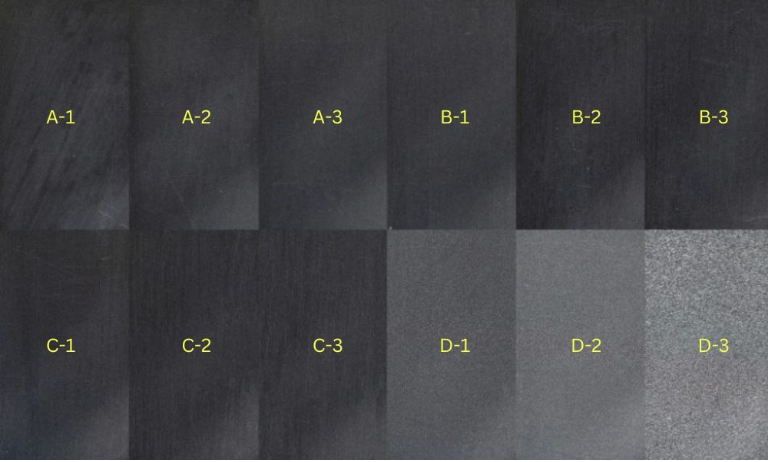
Ассоциация производителей пластмасс (SPI) разработала систему классификации качества поверхности пресс-форм для литья под давлением. В ней выделяются глянцевые (A), полуглянцевые (B), матовые (C) и текстурированные (D) классы, для каждого из которых установлены уровни блеска и шероховатости:
- SPI A — это вершина, обеспечивающая высокополированный, глянцевый финиш. Часто это связано с трудоемким использованием бриллиантов, пригодных для тех частей, где премиальный вид имеет первостепенное значение.
- SPI B предлагает полуграмотные финиши, которые достигаются за счет более тонкого песчаника и менее интенсивного полирования. Эти финики представляют собой баланс эстетической привлекательности и экономической эффективности.
- SPI C отражает стандартный матовый кончик, обычно производимый с каменными абразивами.
- SPI D создает наиболее текстуруемые, неграмотные поверхности, пригодные для частей сцепления или светоотражающих свойств.
Для каждого класса на поверхность пресс-формы наносят определённую шероховатость, благодаря чему деталь приобретает предусмотренный внешний вид.
| Стандарт SPI | Заканчивайте (Грейд) | Завершить (тип) | Метод завершения | Типичная протяженность поверхности (Ra mqm) |
| A-1 | Глянцевый | Супер-высокая глянцевая | Класс #3, алмазная полировка, зернистость 6000 | 0,012 — 0,025 |
| A-2 | Глянцевый | Высокая глянцевость | Класс #6, алмазная полировка, зернистость 3000 | 0.025 to 0.05 |
| А-3 | Глянцевый | Обычный глянцевый | Класс #15, алмазная полировка, зернистость 1200 | 0,05-0,10 |
| B-1 | Полуглубокая | Хорошая полуглубокая | Наждачная бумага, зернистость 600 | 0,05-0,10 |
| B-2 | Полуглубокая | Полуглубленное | Наждачная бумага, зернистость 400 | 0,10 — 0,15 |
| B-3 | Полуглубокая | Обычный полуглубокий | Наждачная бумага, зернистость 320 | 0,28-0,32 |
| С-1 | Мэтт | Прекрасный Мэтт | Шлифовальный камень, зернистость 600 | 0,35-0,40 |
| C-2 | Мэтт | Средний Мэтт | Шлифовальный камень, зернистость 400 | 0,45 — 0,55 |
| С-3 | Мэтт | Обычный Мэтт | Шлифовальный камень, зернистость 320 | 0,63 — 0,70 |
| Д-1 | Текстировку | Текстирован | Стеклянная крышка сухого взрыва | 0,80 — 1,00 |
| Д-2 | Текстировку | Столбчатый текст | Сухой взрыв #240 окисл | 1,00-2,80 |
| Д-3 | Текстировку | Грубый текстур | Сухой взрыв No 24 | 3,20 — 18,0 |
Понимание стандартов VDI 3400
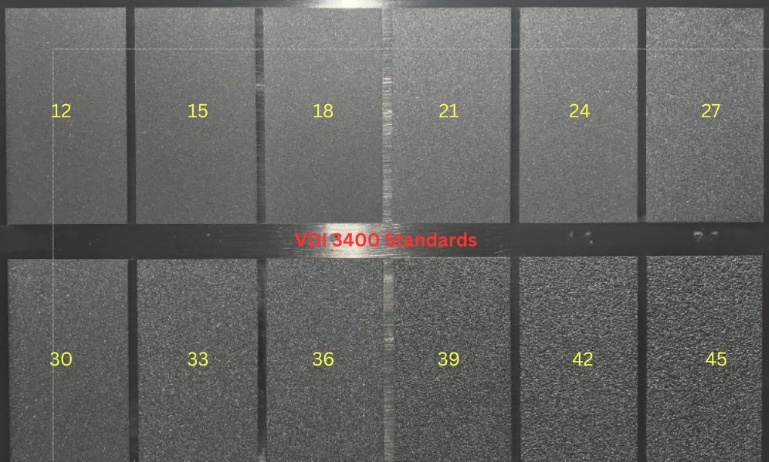
Стандарты VDI 3400 разработаны Союзом немецких инженеров (Verein Deutscher Ingenieure), объединением немецких инженеров. Они охватывают широкий диапазон текстур — от очень гладких до выраженно рельефных, позволяя точно контролировать тактильные и визуальные свойства детали, изготовленной литьём под давлением. В отличие от SPI, в системе VDI 3400 используют набор 3D-моделей пресс-форм с разной шероховатостью, соответствующей конкретным классам, например от VDI 12 до VDI 45. Эти физические образцы позволяют легко сравнивать варианты и выбирать подходящий. Стандарты VDI 3400 применимы к различным материалам и технологиям обработки и особенно подходят для получения сложных детализированных текстур.
| Стоимость VDI | Описание | Области применения | Протяженность поверхности (Ra mqm) |
| VDI 12 | 600 Камень | Детали с низким содержанием полировки | 0.40 |
| VDI 15 | 400 Камень | Детали с низким содержанием полировки | 0.56 |
| VDI 18 | Стеклянная крышка сухого взрыва | Конец Satin | 0.80 |
| VDI 21 | Сухой взрыв # 240 окисл | Матовая поверхность | 1.12 |
| VDI 24 | Сухой взрыв # 240 окисл | Матовая поверхность | 1.60 |
| VDI 27 | Сухой взрыв # 240 окисл | Матовая поверхность | 2.24 |
| VDI 30 | Сухая абразивоструйная обработка # 24 Oxide | Матовая поверхность | 3.15 |
| VDI 33 | Сухая абразивоструйная обработка # 24 Oxide | Матовая поверхность | 4.50 |
| VDI 36 | Сухая абразивоструйная обработка # 24 Oxide | Матовая поверхность | 6.30 |
| VDI 39 | Сухая абразивоструйная обработка # 24 Oxide | Матовая поверхность | 9.00 |
| VDI 42 | Сухая абразивоструйная обработка # 24 Oxide | Матовая поверхность | 12.50 |
| VDI 45 | Сухая абразивоструйная обработка # 24 Oxide | Матовая поверхность | 18.00 |
Стандарты на поверхностное соединение льда
| Серия | Номер текста | Глубина текстуры (дюйм) | Глубина текстуры (мм) | Минимальный угол | Описание |
| MT-A | МТ 11010 | 0.001″ | 0.0254 mm | 1.5° | Прекрасный матовый песчаный финал |
| MT-A | МТ-11020 | 0.0015″ | 0.0381 mm | 2.5° | Средний матовый концерт |
| MT-A | МТ-11030 | 0.002″ | 0.0508 mm | 3° | Окончание крупногабаритного матэ |
| MT-A | МТ-11040 | 0.003″ | 0.0762 mm | 4.5° | Очень тяжёлый матовый финал |
| MT-A | МТ-11050 | 0.0045″ | 0.1143 mm | 6.5° | Агрессивный матовый концерт |
| МТ-В | МТ-11200 | 0.003″ | 0.0762 mm | 4.5° | Геометрическая схема |
| МТ-В | МТ-11210 | 0.0035″ | 0.0889 mm | 5.5° | Геометрическая схема |
| МТ-В | МТ-11220 | 0.004″ | 0.1016 mm | 6° | Геометрическая схема |
| МТ-Д | МТ-11550 | 0.0045″ | 0.1143 mm | 6.5° | Структура древесного зерна |
| МТ-Д | МТ-11555 | 0.006″ | 0.1524 mm | 9° | Рисунок древесного зерна |
Как текстура пресс-формы влияет на отлитую под давлением деталь?
Свободная текстура играет ключевую роль в определении эстетики и функциональности инжекторных элементов, непосредственно влияющих на шероховатость поверхности, и может привести к различным производственным трудностям, если не управлять ими должным образом.
Роль поверхности пресс-формы при литье под давлением
Поверхность пресс-формы имеет решающее значение для качества детали, изготовленной литьём под давлением. Во время формования расплав пластика переносит текстуру поверхности формы на готовое изделие. Степень полировки поверхности пресс-формы может влиять на адгезию краски: к сильно отполированной поверхности, дающей глянцевый эффект, краске может быть сложнее прилипнуть, тогда как текстурированная поверхность обеспечивает лучшее сцепление с краской. Аналогично, некоторые текстуры помогают скрыть такие дефекты, как линии течения — видимые на поверхности отформованной детали полосы, возникающие из-за изменения скорости течения расплава.
Достижение желаемой поверхностной жесткости
При текстурировании на пресс-форме создают определённый рисунок, который переносится на поверхность детали. Текстура может быть очень мелкой и лишь слегка менять блеск изделия либо выраженной, создающей заметную шероховатость. Выбирать её следует с учётом назначения детали и ожидаемого качества готового изделия. Например, в интерьере автомобиля можно использовать текстуру под кожу, обеспечивающую лучшее сцепление и ощущение высокого качества.
Обычные вопросы и решения болтовни
Потоки
Линии течения выглядят как волнистые узоры или полосы другого оттенка на поверхности отформованной детали. Они возникают из-за различий в скорости охлаждения материала при его неравномерном движении по пресс-форме.
Решения:
- Увеличьте скорость впрыска, давление и температуру материала, чтобы пресс-форма заполнилась до начала охлаждения.
- Скруглите углы пресс-формы в местах увеличения толщины стенки, чтобы поддерживать постоянную скорость течения материала.
- Переместите впускные литники подальше от каналов охлаждения пресс-формы, чтобы материал не начал охлаждаться преждевременно во время течения.
Джеттинг
Джеттинг проявляется как червячьи верёвки рядом с толстыми вратами. Это вызвано температурными колебаниями в потоке материала, часто из-за слишком малых врат или слишком быстрых впрысков.
Решения:
- Увеличьте размер впускного литника и замените боковые литники нахлёсточными
- Снижение скорости впрыска для предотвращения чрезмерного нагрева материала при сносе
Синк Маркс
Значения для понижения представляют собой небольшие депрессии или ямочки, которые появляются в более толстых поперечных сечениях части. Они возникают, когда внутренняя часть охлаждается и уменьшается быстрее, чем наружная часть.
Решения:
- Усилить давление впрыска и давление удержания для обеспечения надлежащей упаковки
- Увеличить размер врат или изменить положение врат
- Модификация детали таким образом, чтобы она имела более единообразную толщину стенок, причем ребра и головки не должны превышать 60% от номинальной толщины
Как выбрать подходящую отделку поверхности для детали, изготовленной литьём под давлением?
Совпадение поверхности с требованиями продукта
Конечное использование продукта определяет параметры поверхностного финала. Для предметов, требующих высокой эстетики, таких, как потребительские товары, может потребоваться глянцевый финиш. И наоборот, промышленные части могут выиграть от текстового финала для улучшения сцепления с хваткой или краской. SPI frenes (Общество стандартов Пластмассовой промышленности), как и SPI A-2, часто используются при необходимости высокого лакирования, в то время как для некосметических компонентов может быть достаточно финального SPI C-1.
Угол
Чтобы деталь правильно извлекалась из пресс-формы, в её конструкцию обязательно нужно заложить подходящий уклон. Более крутой уклон облегчает извлечение и может позволить использовать более выраженную текстуру без риска нарушить целостность детали.
Материал для формования
Избранный формовочный материал влияет на достижимую поверхность. Более жесткие пластмассы могут достигать более высокого уровня блеска, в то время как мягкие материалы могут потребовать иного подхода для достижения аналогичного эффекта.
Затраты на оборудование
С учетом того, что некоторые виды финиша требуют более сложных и трудоемких процессов изготовления инструментов, разработчики продуктов должны сбалансировать эстетические требования с экономической осуществимостью.
Свободный материал
Материал пресс-формы определяет её срок службы и уровень детализации, который она способна обеспечить. Для длительных производственных циклов или отделки с высокой детализацией подойдёт прочная инструментальная сталь. Если приоритетом является снижение затрат, можно использовать алюминиевые пресс-формы, учитывая, что они могут быстрее изнашиваться и уступать стали по уровню детализации.







