
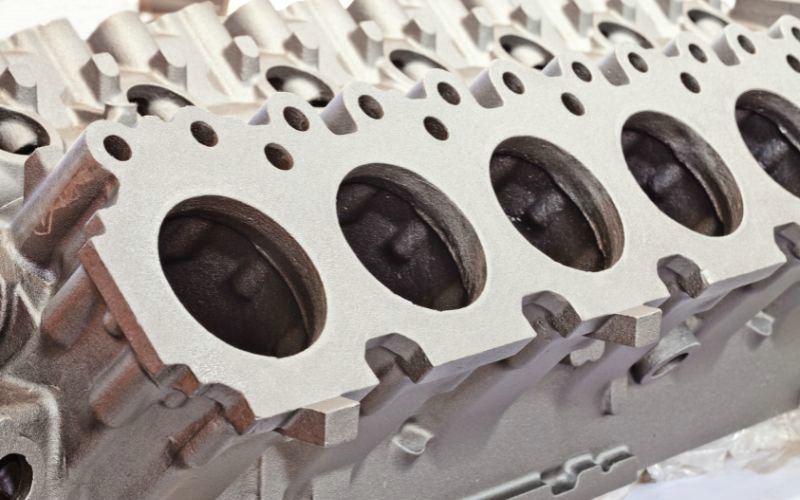
Что такое «отсев»?
Литье под давлением — это производственный процесс, при котором расплавленный металл заливают или впрыскивают в формы, называемые пресс-формами для литья. В этом процессе обычно используют цинк, алюминий и их сплавы. Этот метод широко применяется благодаря эффективности при крупносерийном производстве.
Когда вы начинаете умирать, металл расплавляется в печи и затем вводится в смерть под высоким давлением. Этот метод популярен для его способности производить детали с точностью, сложностью и превосходным поверхностным качеством, которое требуется в таких секторах, как автомобильная, аэрокосмическая и электроника.
Изготовители очень заинтересованы в том, чтобы изготовить однородные части с последовательным качеством, независимо от того, используете ли вы их для создания сложных элементов коробки передач для транспортных средств или слюни, долговечные кожухи для электроники, смертельная лить — это столп современного производства, особенно когда точность и объем являются существенными.
Умереть в процессе кастинга
Существует три основных типа отсевных процессов: гравитация — отсев, холодная камера — отсев, а горячая камера — отсев.
Гравитация
При гравитации литье, расплавленный металл заливается непосредственно из хребта в полупостоянную или постоянную дыру, полость заполняется без какой-либо силы, кроме гравитации, преимущества отсечения гравитации включают способность производить плотные, высококачественные кастрюли с отличными механическими свойствами, пригодными для термической обработки.
Холодная камера умирает
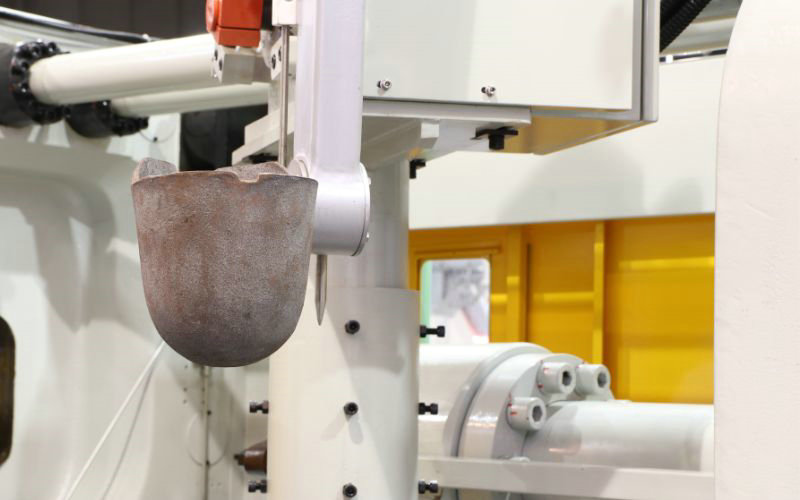
При литье в холодной камере плавильная печь расположена отдельно от литейной машины. В каждом цикле точное количество расплавленного металла ковшом подают в ненагретую камеру прессования машины, после чего гидравлический плунжер под высоким давлением от 2,000-20,000 psi проталкивает металл в литейную форму. Литье в холодной камере используют для сплавов с высокой температурой плавления, например алюминия. Этот метод позволяет получать прочные и долговечные детали, но цикл занимает больше времени, чем при использовании горячей камеры.
Горячая камера умирает
При литье в горячей камере механизм впрыска погружен в ванну расплавленного металла, который через гусак и поршень подается в литейную форму. В начале каждого цикла поршень отводится, позволяя гусаку заполниться расплавленным металлом. Затем поршень под давлением от 1,000-5,000 psi проталкивает металл через гусак в форму. Литье в горячей камере применяют для сплавов с низкой температурой плавления, например цинка и магния. Оно ускоряет цикл и позволяет производить детали сложной формы с меньшей пористостью.
Умереть в кастинге
Автомобиль: в автомобильном секторе широко используется дизельный литье. Вы найдете такие компоненты, как блоки двигателей, части трансмиссии и структурные элементы, созданные в ходе этого процесса. Способность производить сильные, долговечные части быстро и эффективно приводит к смерти от выбора автоинженеров.
- Элементы двигателя
- Коробки передач
- Рамки для автомобилей
Аэрокосмическая отрасль: литье под давлением используют для изготовления сложных и точных деталей, способных выдерживать суровые условия эксплуатации. Этим методом обычно изготавливают такие компоненты, как шасси, элементы кабины и детали двигателя.
- Инструменты
- Части посадочной части
- Элементы двигателя
Электроника: литье под давлением используют для производства разъемов, корпусов и радиаторов. Эти детали выигрывают благодаря способности технологии создавать сложные конструкции с высокой теплопроводностью.
- Горячие синклы
- Соединители
- Добавление
Что такое впрыск металла?
Литье металлов под давлением (MIM) — производственный процесс для выпуска сложных деталей средними и крупными партиями. MIM сочетает свободу проектирования и возможность создавать сложные формы, характерные для литья пластмасс под давлением, с исключительной прочностью и целостностью металла.
Ниже приводится краткий обзор MIM:
- Материалы: Ваш выбор материалов в MIM, как правило, включает такие черные металлы, как нержавеющая сталь, которая обеспечивает значительную прочность и долговечность конечного продукта.
- Прочность и точность: части MIM известны своей впечатляющей силой и точностью, они сохраняют жесткие допуски, делая их пригодными как для промышленного, так и для медицинского применения.
- Сложные геометрии и тонкие стены: С помощью MIM вы можете создавать части со сложными геометриями и тонкими стенами, которые могут быть трудными или невозможными с помощью традиционных процессов металлообработки.
Процесс впрыскивания металла
Для MIM в качестве исходного материала используют сырьевую смесь — тонкий металлический порошок и полимерное связующее. Обычно применяются нержавеющая сталь, титан, сплавы никеля и сплавы меди. На первых этапах MIM похоже на литье пластмасс под давлением: исходную смесь нагревают до вязкого состояния, после чего ее можно впрыскивать в полость пресс-формы.
После того как сформированная часть установлена, начинается процесс отключения. Это предполагает удаление большей части папки, которая готовит часть для агломерации. Во время агломерации ваша часть подвергается воздействию высоких температур, которые соединяют металлические частицы вместе и обеспечивают целостность.
После спекания деталь значительно усаживается — обычно на 15-20%. Однако спекание позволяет добиться отличной точности размеров и качества поверхности, часто сводя к минимуму последующую механическую обработку. MIM особенно экономичен для массового производства небольших деталей благодаря меньшему количеству отходов материала и возможности выдерживать жесткие допуски без значительной финишной обработки.
В конечном счёте, литьё металла под давлением сочетает высокое качество, эффективность и гибкость производства. Возможность использовать различные металлы и получать заданные свойства материала — например, твёрдость, прочность на растяжение и термостойкость — делает этот процесс ценным для многих отраслей.
Применение впрыскивания металла (MIM)
Литье металлов под давлением (MIM) отличается точностью и экономичностью и особенно подходит для массового производства небольших и средних компонентов. MIM применяется в самых разных отраслях благодаря возможности создавать сложные формы с отличным качеством поверхности.
Аэрокосмическая и автомобильно-автомобильная промышленность:
- МОС идеально подходит для таких производственных частей, как дверные ручки, петли и компоненты двигателя, в силу их высокой прочности и долговечности.
Медицинское и стоматологическое обслуживание:
- Медицинская индустрия выигрывает от точности MIM в создании хирургических инструментов, имплантатов и скобок, которые требуют биосовместимости.
Потребительская электроника:
- Небольшие компоненты, такие, как части мобильных телефонов или камеры, используют потенциал MIM в миниатюризации и детальном проектировании.
Промышленность огнестрельного оружия:
- MIM используется для изготовления различных компонентов огнестрельного оружия, включая спусковые устройства, молотки и зрительные части, требующие строгих допусков и прочности.
Общее промышленное оборудование:
- Вы найдете MI в производстве компонентов насоса, соединителей и клапанов в силу его больших производственных возможностей и последовательности.
В этих заявках MIM предоставляет следующие льготы:
- Материалы высокой плотности с большими механическими свойствами
- Способность интегрировать такие элементы, как нитки, передачи и внутренние каналы без вторичных операций
- Производство деталей, близких к окончательной форме, сведение к минимуму отходов
< < Умереть кастингом > > и < < МИМ: преимущества и недостатки > >
Преимущества MIM над смертью
1. MIM может производить небольшие, сложные части со сложными характеристиками и тонкими стенками, которые были бы трудными или невозможными в случае смертельного литья.
2. MIM предлагает более широкий круг материалов, включая черные металлы, нержавеющие стали, титан и никелевые сплавы. < < Дизель > > обычно ограничивается цветными металлами, такими, как алюминий, цинк и магний.
3. Части MIM обладают отличными механическими свойствами, высокой прочностью и износом из-за процесса агломерации.
4. MIM обеспечивает более жесткие допуски; точность может составлять до 0.3mm.
5. При MIM практически нет отходов, поскольку весь материал впрыскивается непосредственно в пресс-форму.
Недостатки MIM по сравнению с Die Kiscing
1. МГК, как правило, обходится дороже, чем смертельная отливка из-за сложного оборудования и многоплановых этапов обработки.
2. Срок службы пресс-формы для MIM меньше (150k-300k циклов впрыска), чем для литья под давлением (более 1 миллиона циклов).
3. При спекании детали MIM могут значительно усаживаться (до 30%), поэтому конструкцию пресс-формы необходимо тщательно продумать. При литье под давлением усадка намного меньше.
4. МОС сопряжены с высокими расходами на первоначальную автоматизацию и установку.
Преимущества смерти над MIM
1. В некоторых случаях отсев с умиротворением, как правило, дешевле, чем у MIM, до 30% дешевле.
2. Срок службы литейной пресс-формы больше 1 миллиона циклов впрыска, тогда как для MIM он составляет 150k-300k циклов.
3. После извлечения детали из литейной формы дополнительная обработка при литье под давлением не требуется.
4. Дымный литье может содержать вставки и части, изготовленные из других материалов, встроенных в литье.
Недостатки кастинговой системы по сравнению с MIM
1. Борьба с литьем с производством небольших, сложных частей с тонкими характеристиками и тонкими стенками.
2. Дымный литьев ограничивается в основном цветными металлами. " Черные металлы " имеют очень высокие точки плавления, что сокращает продолжительность жизни.
3. Порожение, вызванное затонувшими газами, является широко распространенной проблемой при умирании литьев, снижая механическую прочность.
4. Для того чтобы выжить при высоком давлении и температуре расплавленного металла, от литья необходимо заплатить высокую цену.
Иными словами, MIM преуспевает в производстве небольших, сложных частей с прекрасными механическими свойствами в широком спектре материалов, однако он дороже и имеет более продолжительный цикл, чем смертельная литье. " Дизель " является более экономичной и пригодной для более простых, крупных частей цветных металлов с более быстрым временем производства, но борется со сложными особенностями и пористостью.
Сравнение: литьё металла под давлением и литьё металла в пресс-форму
1. Точность и допуски
Литье металлов под давлением (MIM): MIM обеспечивает высокую точность деталей и сравнительно жесткие допуски — обычно до 0.3mm. Такая точность достигается благодаря использованию тонких металлических порошков, позволяющих получать сложную геометрию и мелкие детали.
Литье под давлением: как правило, оно обеспечивает хорошую точность размеров, но уступает MIM. Типичный допуск при литье под давлением составляет около ±0.0005 inches, что менее точно, чем возможности MIM. Для соответствия спецификациям часто приходится дополнительно обрезать детали из-за отклонений размеров.
2. Необходимые материалы
Литье металлов под давлением (MIM): для MIM подходит широкий спектр материалов, включая черные и цветные металлы, нержавеющие стали, титан и сплавы никеля. Благодаря такой универсальности можно изготавливать детали с конкретными свойствами для разных областей применения.
Литье под давлением: преимущественно используются цветные металлы, например алюминий, цинк и магний. Черные металлы также можно применять, но их очень высокая температура плавления может значительно сократить срок службы пресс-формы.
3. Сопоставление скорости
Литьё металлов под давлением (MIM): процесс MIM включает несколько этапов, в том числе смешивание, литьё под давлением, удаление связующего и спекание, поэтому обычно он медленнее литья металла в пресс-форму. Однако после настройки производства MIM позволяет эффективно выпускать большие партии деталей.
«Die Cating»: Известный своей способностью к быстрому производству, «смертельный литьё» быстрее, особенно подходит для крупных производственных пробегов. Этот процесс позволяет быстро создавать крупные части благодаря его методам инжекции высокого давления.
4. Поверхностное покрытие
Литьё металлов под давлением (MIM): обычно обеспечивает высокое качество поверхности, которое часто не требует дополнительной обработки. Процесс спекания помогает получить гладкую поверхность.
Литье под давлением: детали обычно выходят из формы с хорошим качеством поверхности, однако может потребоваться удалить излишки металла. По сравнению с MIM качество поверхности обычно оценивается как среднее.
5. Затраты на производство
Литьё металлов под давлением (MIM): несмотря на высокие первоначальные затраты на подготовку и оснастку, MIM может быть экономически выгодным при крупносерийном выпуске сложных деталей благодаря сокращению отходов и минимальной потребности в последующей обработке.
" Die Viscing " : как правило, дешевле с точки зрения первоначальных затрат и более рентабельно для крупных частей и крупных объемов производства.
6. Свободные различия
Литье металлов под давлением (MIM): используемые пресс-формы могут быть менее долговечными, чем при литье под давлением; обычно они выдерживают около 150,000–300,000 циклов. Однако формы для MIM обеспечивают большую свободу при проектировании сложных деталей.
Литье под давлением: пресс-формы проектируются для работы при высоком давлении и температуре, поэтому они долговечнее и служат более 1 миллиона циклов. Однако по сравнению с пресс-формами MIM они дают меньше свободы в проектировании сложных деталей.







