
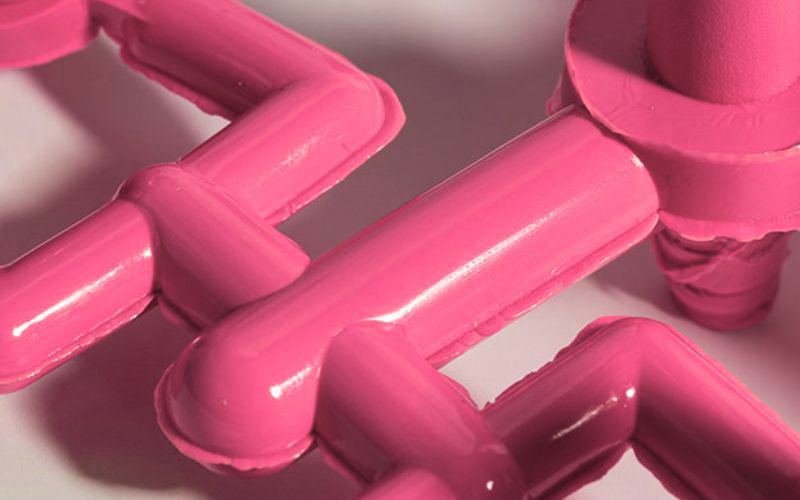
Облой — распространенный дефект при производстве пластмасс, способный существенно снизить эффективность производства. При впрыске расплавленного пластика в полость пресс-формы для формования деталей излишки часто вытекают за края. Этот лишний пластик, называемый облоем, образует тонкие нежелательные выступы вокруг формованной детали. Если не контролировать этот дефект, облой накапливается в нескольких производственных циклах, засоряя вентиляционные каналы пресс-формы и вызывая дефекты готовых изделий. Оптимизация расположения литников, систем литниковых каналов и параметров впрыска помогает уменьшить облой. Благодаря этому производители повышают качество и сокращают отходы.
В этой статье будет раскрыта тайна причины вспышки и того, как предотвратить возникновение ситуации.
Ключи:
- Облой — излишек пластика, вытекающий из пресс-формы во время литья под давлением и образующий на деталях тонкие выступы.
- Как правило, вспышка возникает в промежутках проемов, плохом выпуске, низкой зажимной силе, низкой вязкости, транспортном пакете и высоком давлении впрыска.
- Облой увеличивает объем доработки и отходов, повреждает пресс-форму и вызывает дефекты деталей, снижая эффективность.
- Решения включают оптимизацию расположения впусков и разводящих каналов, настройку параметров процесса и использование пресс-форм, предотвращающих образование облоя.
- Для предотвращения облоя необходимы правильная конструкция и опора пресс-формы, подходящее усилие смыкания, настройки процесса и контроль качества.
- Стандартное требование — ограничить толщину облоя значением менее 0.1mm; для этого необходимы строгий контроль и точная настройка процесса.
Введение в проблему облоя при литье под давлением
При литье пластмасс под давлением важно понимать, какие дефекты могут возникнуть в процессе производства. Одна из распространенных проблем — облой при литье под давлением. По сути, это излишек пластика, вытекающий из полости пресс-формы и образующий нежелательные тонкие выступы по краям детали.
Почему это происходит? Облой может возникать по разным причинам и часто указывает на проблему в процессе формования или конструкции пресс-формы. К основным причинам относятся:
- Неправильное усилие смыкания: недостаточного давления для герметичного смыкания половин пресс-формы может не хватить, из-за чего появятся зазоры и вытечет пластик.
- Износ или повреждение пресс-формы: со временем они могут привести к нарушению совмещения половин и появлению облоя.
- Чрезмерная скорость или давление впрыска: Слишком высокая скорость или высокое давление могут выталкивать пластик через проемы.
Если иметь дело со вспышкой в пластиковых частях, это может показаться сложным, это важно для поддержания упорядоченного производства и обеспечения дизайна для манипулируемости. В конце концов, вы хотите, чтобы ваш конечный продукт выглядел слабым и безукоризненно. Флэш влияет не только на эстетическое качество, но и на соответствие и сборку готовых продуктов.
Понимание причин образования облоя и устранение этих причин — важные этапы оптимизации процесса литья под давлением. Это не только экономит время, но и сокращает потери материала, помогая поддерживать качество продукции, что крайне важно для успешного производства.
Соображения, связанные с проектированием и разработкой средств
При проектировании для литья под давлением важно уделить внимание конструкции пресс-формы, течению материала и общей технологичности изделия, чтобы предотвратить такие дефекты, как облой.
Свежие конструкционные и разделительные линии
Конструкция пресс-формы имеет решающее значение: дефекты на линии разъема могут привести к образованию облоя. Чтобы свести зазоры и несовпадения к минимуму, точно совмещайте половины пресс-формы. Особое внимание уделите следующим аспектам:
- Жесткие допуски: высокая точность предотвратит вытекание смолы из пресс-формы.
- Гладкие поверхности: поверхности на линии разъема должны быть гладкими, чтобы пресс-форма закрывалась без зазоров.
Поток материалов и вязкость
Решающее значение имеет контроль за потоком и вязкостью формующего материала.
- Свойства материала: каждый материал имеет особую вязкость, которая влияет на поток; выбирает тот, который подходит для дизайна инструментов.
- Анализ течения: компьютерное моделирование потока позволяет спрогнозировать заполнение пресс-формы и предотвратить возможное образование облоя.
Проектирование на предмет износоустойчивости (ДФМ)
Конструкционные элементы с учетом их изменяемости имеют важнейшее значение для процесса формирования, свободного от вспышки.
- Уклоны для съема: правильно подобранные углы облегчают извлечение детали из пресс-формы и снижают риск образования облоя.
- Местоположение врат: это влияет на все: от эстетики до структурной целостности части.
Параметры процесса впрыскивания
При литье под давлением точный контроль параметров процесса крайне важен для качества готового изделия. Температура, давление и скорость впрыска определяют текучесть материала, прочность и внешний вид создаваемого изделия.
Регулирование температуры
Контроль температуры важен, поскольку она влияет на вязкость материала и его течение в пресс-форму. Температуру цилиндра и сопла необходимо точно настроить в указанном для используемого материала диапазоне.
- Температура барреля: Обычно она устанавливается в диапазоне, обеспечивающем расплавленность материала и его беспрепятственный поток без ущерба для окружающей среды.
- Температура нозов: несколько ниже температуры ствола для предотвращения преждевременного затвердевания, которое может привести к дефектам.
Давление впрыска и сила зажигания
Давление впрыска проталкивает расплавленный материал во все участки пресс-формы. Оно должно быть достаточно высоким для полного заполнения формы, но его необходимо сбалансировать, чтобы избежать избыточного:
- Давление смыкания: оно должно быть достаточным, чтобы удерживать пресс-форму закрытой под действием впрыскиваемого материала и предотвращать облой.
| Параметр | Назначение |
|---|---|
| Давление впрыска | Проталкивает материал в пресс-форму. |
| Давление зажигания | Удерживает половины пресс-формы вместе во время впрыска. |
Ниже приводятся конкретные роли каждого типа давления:
- Давление впрыска: обеспечивает полную наполнение полости и конструкционную целостность.
- Давление смыкания: противодействует выталкивающему усилию, предотвращая раскрытие пресс-формы и появление дефектов.
Коэффициент впрыска и процесс удержания
Скорость подачи материала — скорость впрыска — влияет на стабильность и качество изделия. Правильно подобранная скорость обеспечивает плавное заполнение пресс-формы и снижает количество дефектов. После заполнения на этапе выдержки под давлением компенсируют усадку материала при охлаждении, чтобы сохранить требуемые размеры готового изделия.
| Этап | Последствия |
|---|---|
| Коэффициент впрыска | Определяет, насколько быстро заполняется полость пресс-формы. |
| Процесс удержания | Поддерживает давление после впрыска для обеспечения качества. |
Понимание этих параметров и управление ими существенно влияют на эффективность процесса литья под давлением и качество выпускаемых изделий.
Причины и предотвращение вспышки
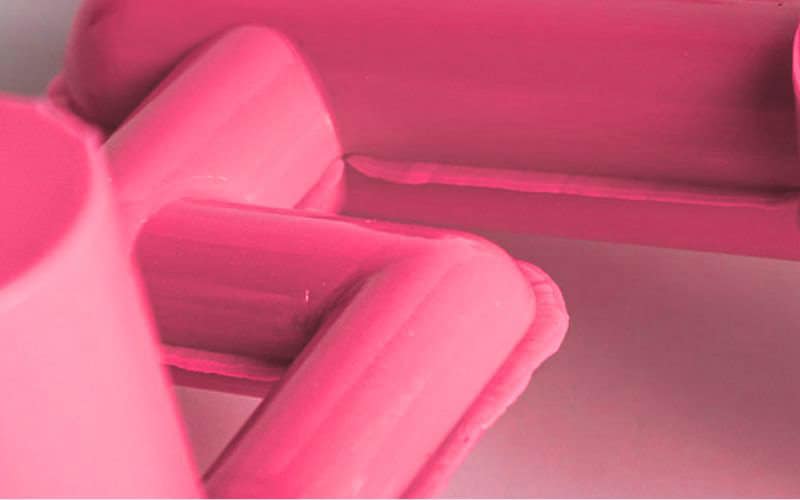
Чтобы решить проблему облоя при литье под давлением, необходимо понять её причины и эффективно предотвращать дефект. Ниже описано, как сохранить целостность формованных деталей, уделяя внимание ключевым факторам.
Выявление общих причин
Загрязнения окружающей среды: пыль и мусор могут помешать полному смыканию пресс-формы по линии разъема, из-за чего расплавленный пластик будет вытекать.
Вопросы, связанные со смолой:
- Несовпадение линии разъема: возникает, когда две половины пресс-формы совмещены неточно.
- Износ компонентов пресс-формы: со временем ее детали изнашиваются, что создает условия для образования облоя.
Дефекты пресс-формы и несовмещение линии разъема — основные причины образования облоя. Чтобы предотвратить эти проблемы, необходимо регулярно обслуживать пресс-форму и аккуратно обращаться с ее компонентами.
Эффективные стратегии вентиляции и ограждения
Местоположение и размер:
- Вентиляторы в конце потока, чтобы помочь в воздушной эвакуации.
- Убедись, что вентиляционные клапаны надлежащим образом откажутся, слишком малы и неэффективны, слишком большие, и они позволяют сбежать из пластика.
Компоненты печати:
- Регулярно проверяйте на предмет износа и повреждения кольца О и печати.
- Используйте нужные материалы, которые сопротивляются температурам и давлению, связанным с этим процессом.
Для контроля потока расплавленного пластика необходимы правильные вентиляция и герметизация. Эффективный выпуск воздуха из полости помогает предотвратить накопление давления, которое может привести к облоям.
Оптимизация давления зажигания и тонажа
- Давление смыкания: отрегулируйте усилие так, чтобы пресс-форма оставалась закрытой во время впрыска.
- Тоннаж усилия смыкания: для противодействия силам, раздвигающим половины пресс-формы, можно увеличить тоннаж.
Подберите давление и тоннаж смыкания с учетом материала и конструкции пресс-формы. Низкое усилие смыкания может привести к облоям, поскольку половины формы могут быть недостаточно плотно соединены для противодействия потоку поступающего материала. Важно найти баланс: слишком высокое давление способно повредить пресс-форму, а слишком низкое — вызвать дефекты.
Пути фиксации флэша в процессе впрыскивания
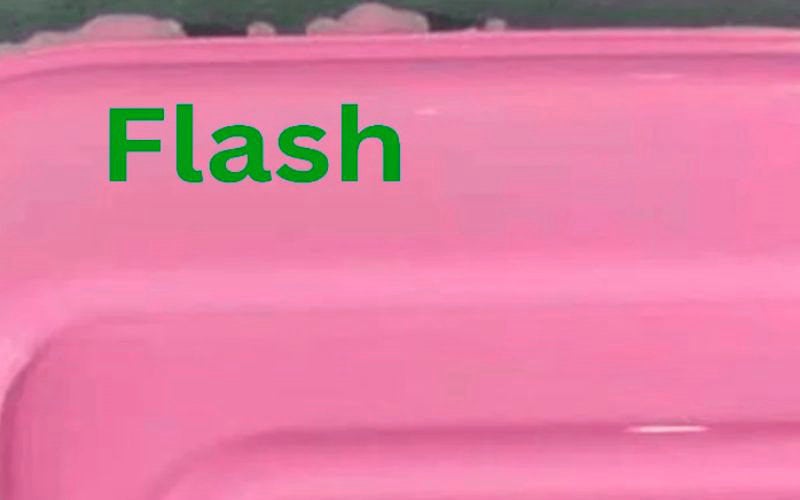
Облой при литье под давлением часто указывает на проблему в процессе формования: излишек материала вытекает из полости, образуя нежелательные выступы и тонкие кромки. Вот несколько эффективных способов уменьшить этот дефект:
Изменения в конструкции
Произведение изменений в конструкции может стать важным шагом к предотвращению вспышки. Рассмотрите вопрос об оптимизации вашего дизайна для манипулируемости (DFM), который обеспечивает бесперебойное производство вашей конструкции продукта без таких дефектов, как вспышка.
Содержание смолы
При надлежащем обслуживании пресс-форма реже образует облой. Регулярно очищайте пресс-формы и своевременно устраняйте повреждения и износ. Правильный график обслуживания помогает продлить срок службы формы и повысить качество формованных деталей.
Оптимизация процесса
Настройте параметры литья под давлением, например температуру и скорость впрыска, чтобы уменьшить вероятность появления облоя. Низкое усилие смыкания или неправильная настройка параметров обработки могут привести к вытеканию расплавленного материала из пресс-формы.
Сила зажима
Увеличьте усилие смыкания, чтобы надежно закрыть половины пресс-формы. Это крайне важно: если форма закрыта неплотно, пластик может вытечь и образовать облой.
Материальная вязкость
Важно обеспечить правильную вязкость материала. При низкой вязкости материал с большей вероятностью вытечет из пресс-формы и образует облой. Вязкость можно контролировать настройкой температуры и выбором материала.
Помните: диагностика и устранение облоя в процессе литья под давлением помогает сократить расходы и улучшить качество готовой продукции. Обратитесь к специалистам и используйте подробные материалы, например рекомендации из статьи «Причины образования облоя и способы его предотвращения при литье под давлением», чтобы лучше понять проблему и найти решение.
Дефекты и проблемы
При литье под давлением своевременное устранение дефектов помогает продлить срок службы пресс-форм и обеспечить качество изделий. Рассмотрим распространенные проблемы и способы их решения.
Распространённые дефекты литья под давлением
При литье под давлением могут возникать различные дефекты, влияющие на качество поверхности и изделия. Особенно проблематичен облой, также называемый облойной кромкой. Это нежелательный излишек материала вдоль линии разъема или в других местах соединения частей пресс-формы; на готовом изделии он часто выглядит как тонкий пластиковый заусенец. К другим распространенным дефектам относятся:
- Вариация: дисторсия происходит из-за неравномерного охлаждения.
- Пороговые знаки: небольшие кратеры или депрессии из-за недостаточного охлаждения или наполнения.
- Недоливы: неполностью сформованные детали из-за недостаточного впрыска материала.
Выявление этих дефектов на раннем этапе производственного процесса имеет решающее значение для поддержания самого высокого уровня качества продукции.
Проблемы, связанные с ударом Флэша
Для того чтобы сбить с толку, вы можете сделать следующие конкретные шаги:
- Осмотр пресс-формы: проверьте, нет ли повреждений или мусора, мешающих ее полному закрытию.
- Целостность разделительной линии: обеспечить правильное совпадение прощальной линии без каких-либо отклонений.
- Давление зажигания: Отрегулировать давление зажима; слишком низкое давление позволяет вызвать вспышку.
- Материал и процесс: проверка вязкости материала является уместной и оптимизирует давление и скорость впрыска.
Если проблема вызвана загрязнениями, например пылью или грязью, ее может решить тщательная очистка пресс-формы. Для удаления облоя можно применять различные методы, например ручную обрезку или химическую обработку, однако лучше всего предотвращать его появление. Последовательный и внимательный подход к устранению неполадок существенно экономит время и снижает количество дефектов.
Послепроцессорный контроль и контроль качества
После извлечения из пресс-формы детали, изготовленные методом литья под давлением, не всегда готовы к отправке заказчику. Часто требуется постобработка, чтобы удалить излишки материала и обеспечить соответствие деталей стандартам качества. В следующих подразделах рассмотрены методы удаления облоя и меры обеспечения качества.
Методы и оборудование для дефлятирования
Удаление облоя — важный этап последующей обработки, позволяющий убрать нежелательный облой с деталей, изготовленных литьём под давлением. Ниже кратко рассмотрены распространённые методы:
- Ручное Дефлексирование: Вы можете использовать ножницы или ножи для простых дефлексирующих задач, делая их прямым и доступным вариантом. Однако это требует точности и может быть трудоемким.
- Криогенный разбавитель: Этот метод предусматривает заморозку частей жидким азотом для создания вспышки, которая затем может быть легко удалена. Он эффективен для сложных частей и поликарбонатов.
Выбор оборудования зависит от геометрии компонентов, материала и требуемой степени качества поверхности.
Гарантии качества для закаленных частей впрыска
Обеспечение качества имеет жизненно важное значение для обеспечения функциональности и эстетики ваших частей:
- Визуальный осмотр: Проведение тщательной визуальной проверки на дефекты и дефекты поверхности.
- Инспекция размеров: Используйте калиперы и микрометры, чтобы убедиться, что ваши части соответствуют вашим размерным спецификациям.
Высококачественные детали, изготовленные литьём под давлением, не имеют таких дефектов, как облой, и отличаются стабильным качеством поверхности. Это положительно отражается на бренде и помогает избежать дорогостоящей переделки.
В целом правильная проработка проблем формования на этапе проектирования процесса дает существенные преимущества для эффективности. Снижение образования облоя уменьшает объем обрезки и пластиковых отходов. Это также предотвращает накопление материала в пресс-форме и сокращает простой оснастки. Формы с минимальным количеством облоя могут дольше работать между циклами обслуживания и поддерживать высокую производительность. Сочетая это с настройкой скорости впрыска и давления выдержки, производители снижают себестоимость каждой детали. Комплексный подход к уменьшению облоя помогает оптимизировать производство на протяжении всего жизненного цикла компонента.







