
Линия разъема — это место соединения половин пресс-формы при формовании пластика. Правильное расположение линии разъема важно для функциональности и внешнего вида изделия. Однако многие производители активно используют эту линию и контролируют ее. В этой статье мы рассмотрим, от чего зависит расположение линии разъема и как на него могут влиять конструкторы пресс-форм и инженеры-технологи.
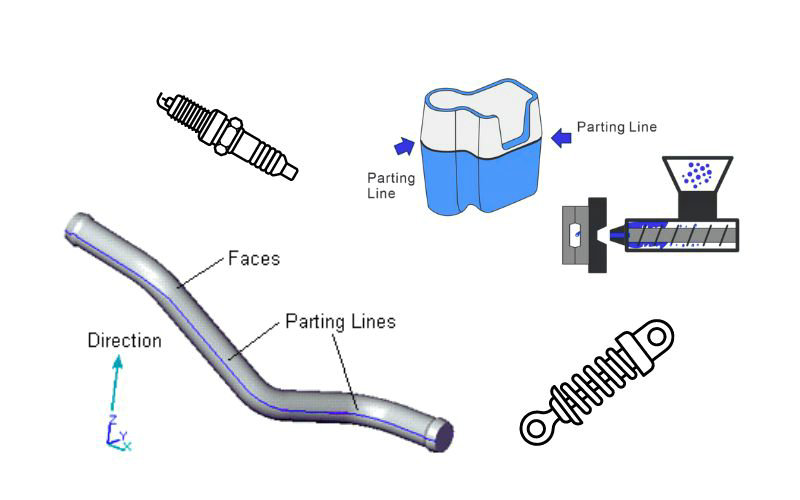
Понимание разделительных линий
Линия разъема может быть незаметной. Однако при изучении тонкостей литья под давлением важно понимать ее назначение. Она служит основой конструкции пресс-формы и влияет на внешний вид и функциональность готового изделия.
Определение и важность
Линия разъема при литье пластмасс под давлением — это точное место соединения двух половин пресс-формы. Это не просто шов: линия играет важную роль в процессе формования, влияя на целостность и внешний вид изделия. Конструктору важно понимать, что правильно спроектированная линия разъема обеспечивает точное совмещение пресс-формы и извлечение готового изделия без дефектов.
- Почему важно:
- Эстетика: сведение к минимуму видимых швов на конечном продукте.
- Функция: обеспечивает точное совмещение половин пресс-формы и бездефектное производство.
- Легкое производство: содействие упрощению процесса формования.
Типы разделительных линий
Линии разъема классифицируются по ориентации и сложности конструкции пресс-формы.
- Вертикальная линия разъема: проходит перпендикулярно направлению открытия пресс-формы и подходит для деталей простой геометрии.
- Где вы увидите его: часто видимой как прямая линия на боковых сторонах продукта.
- Изогнутая разделительная линия: Как предполагает название, эта линия изогнута по контуру более сложных конструкций.
- Преимущества: позволяет получать более сложные формы.
- Ступенчатая линия разъема: более сложная конструкция, в которой высота линии разъема изменяется по поверхности пресс-формы.
- Вызов дизайнера: требует нюансированного подхода для учета особенностей части.
Вот тебе быстрая ссылка:
| Тип разъединительной линии | Ориентация | Сложность | Идеальное использование |
|---|---|---|---|
| Вертикальный | Перпендикулярно направлению открытия пресс-формы | Низкий | Простые геометрии |
| Изогнутые | Вдоль контуров части | Средний | Сложные формы |
| Шаг | Множественные уровни | Высокий | Части с различной высотой |
Соображения, касающиеся конструкции разъединительной линии
При проектировании деталей для литья под давлением важно правильно расположить линии разъёма и предусмотреть подходящие углы уклона: от этого зависят как технологичность изготовления, так и качество внешней отделки изделия.
Включает проекты углов
Уклоны для съема — это небольшие конусности в конструкции формованных деталей, облегчающие их извлечение из пресс-формы. Оптимальный угол уклона зависит от глубины формы; стандартное правило — добавлять уклон 1 градус на каждый 1 inch глубины. Для более легкого извлечения рекомендуется добавить еще 1–2 градуса. Это особенно важно вблизи линий разъема, поскольку снижает риск повреждения детали при выталкивании.
Окончание поверхности и эстетика
Поверхность вашей части может быть сильно затронута расположением линии размножения. Крайне важно, когда это возможно, позиционировать разрозненные линии на некосметических поверхностях. Любое несоответствие вдоль линии размножения может привести к финишным дефектам, которые могут быть как неразумными, так и трудными для исправления. При приближении к дизайну вращаемости (DFM), тщательный анализ того, как разъединительная линия взаимодействует с готовой поверхностью.
- Вопросы, связанные с поверхностным завершением: Расположение линий вдали от косметически критических районов.
- DFM: Анализ взаимодействия прощальной линии с предполагаемым поверхностным концом.
Старая конфигурация и сборка
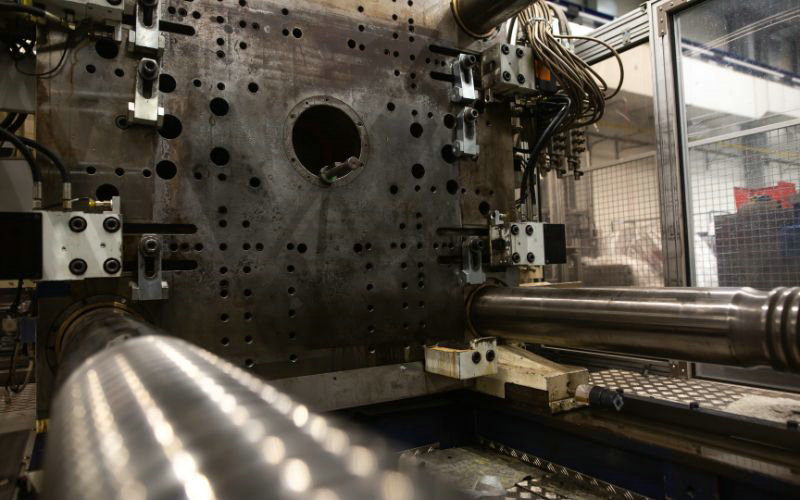
При литье под давлением точная конфигурация пресс-формы и правильная сборка крайне важны для получения качественных готовых деталей. Понимание расположения сердечника и полости, а также выравнивания половин формы — основа бесперебойного производства.
Формат основных и экологически чистых ресурсов
Конструкция пресс-формы включает два основных компонента: сердечник и полость. Вместе они образуют негативное пространство, которое формирует деталь. Сердечник — это внутренняя часть формы, создающая полые участки готового изделия, а полость задает внешнюю форму, которую заполняет расплавленный материал.
Для обеспечения точности вашего дизайна следует иметь в виду следующее:
- Поток материалов: во избежание дефектов рассмотреть вопрос о потоке пластика.
- Система охлаждения: интегрируйте в конструкцию эффективную систему охлаждения для контроля температуры пресс-формы и снижения коробления и внутренних напряжений.
- Система вытяжки: план системы выброса, которая позволяет безопасно удалять готовый продукт без повреждения.
Свободные лапки и направление открытия
Пресс-форма состоит из двух половин, которые часто называют неподвижной и подвижной. Краткое описание:
- Неподвижная половина: крепится к неподвижной плите машины для литья под давлением.
- Подвижная половина: крепится к подвижной плите и открывается и закрывается в направлении раскрытия пресс-формы.
Направление открытия пресс-формы: оно имеет решающее значение и определяет расположение линии разъема. Обычно пресс-формы открываются по вертикали, однако сложная форма изделия или особенности конструкции могут потребовать другого решения, например горизонтального открытия. Для правильного совмещения при закрытии необходимо четко определить линию разъема.
Правильный учет этих элементов при проектировании и сборке пресс-формы помогает обеспечить безупречный и эффективный процесс формования.
Процесс изготовления и частичное впрыскивание
В этом разделе вы будете изучать цикл инжекции и систему выброса, два важнейших компонента в производстве, которые влияют на конечное качество ваших пластмассовых частей.
Цикл впрыскивания
Процесс литья под давлением начинается с подготовки пресс-формы. Форму, состоящую из двух половин — полости и сердечника, — закрепляют в узле смыкания машины. Затем цикл формования проходит следующие этапы:
- Закрытие: узел смыкания закрывает пресс-форму и подготавливает ее к впрыску.
- Впрыск: расплавленный пластик под давлением впрыскивается в закрытую пресс-форму.
- Охлаждение: Пластик может охлаждаться и закрепляться, образуя заключительную часть.
- Открытие: после охлаждения пресс-форма открывается, обнажая затвердевшую деталь.
На протяжении всего цикла инженеры должны тщательно контролировать каждый этап, чтобы предотвратить такие проблемы, как облой — излишек материала, вытекающий из полости пресс-формы.
Система вытяжки и соображения
После открытия пресс-формы деталь необходимо извлечь, не повредив ее:
- Выталкивающие штифты: чаще всего деталь извлекают с помощью штифтов — стержней, выталкивающих ее из пресс-формы. Их положение и усилие крайне важны для предотвращения деформации.
- Предотвращение облоя: облой возникает, когда расплавленный пластик просачивается в швы между половинами пресс-формы. Выталкивающая система не должна способствовать его образованию из-за неправильного совмещения с деталью.
В заключение отметим, что понимание особенностей цикла литья под давлением и правильное применение стратегий извлечения обеспечивают безупречное изготовление формованных деталей. Инженер должен непрерывно контролировать и совершенствовать эти системы.
Проблемы и оптимизация
При литье под давлением могут возникать проблемы, связанные с дефектами и функциональностью деталей. Своевременно устраняя эти проблемы, вы сможете обеспечить высокое качество изделий и соответствие как визуальным, так и функциональным требованиям.
Решение проблемы дефектов и флэша
При рассмотрении таких дефектов, как вспышечко, которое является излишним пластиком вдоль линии расставания, необходимо точно оценить форму. Вот ключевые шаги для решения этих вопросов:
- Инспектирование и измерение: изучение остатков вспышки и измерение их толщины для понимания масштабов проблемы.
- Регулировать усилие зажима: если усилие зажима является недостаточным, увеличить его для предотвращения утечки расплавленного пластика.
- Обеспечение надлежащих допусков: двойная проверка конструкции инструментов для поддержания жестких допусков, что поможет свести к минимуму вспышку.
Повышение функциональности и пригодности
Для повышения функциональности и соответствия ваших компонентов:
- Обзор конструкции точек стресса: Выявление районов, в которых ненадлежащая приспособляемость может вызвать стресс и привести к дефектам.
- Проверка и доработка: последовательно проверяйте изменения пресс-формы, чтобы убедиться в соответствии требуемым эстетическим и функциональным стандартам.
Систематический и внимательный подход к этим аспектам поможет улучшить внешний вид и функциональность деталей, изготовленных литьём под давлением, а также гарантировать отсутствие дефектов и соответствие назначению.
Усовершенствованные концепции разъединения
При разработке составных частей, формируемых методом впрыска, передовые концепции промежутков предусматривают структурированный подход к управлению сложной геометрией и к обеспечению износоустойчивости. Давайте изучим нюансы многоэтапных разрозненных линий и использование инструментов анализа дизайна.
Многоступенчатые и сложные разделительные линии
Ваша конструкция иногда может потребовать расставания линий, которые не могут быть рассмотрены простыми, прямыми руководящими принципами — вот где вступают в действие многоэтапные и сложные линии разлуки. Эти передовые стратегии необходимы для решения сложных геометрических задач. Традиционные линии разлуки часто являются прямыми и лежат в одной плоскости, но многоступенчатые разрозненные линии зигзага, пересекающие различные плоскости, соединяющие геометрию с подрезанными или другими сложными характеристиками.
- Всесторонние конструкции разъединяющей линии учитывают эти факторы:
- Боковые механизмы: компоненты пресс-формы, обеспечивающие боковое перемещение для формирования и извлечения элементов, расположенных не параллельно направлению открытия.
- Компуфляж: Умелое расположение линии расставания может помочь скрыть эти линии, делая их менее заметными на конечном продукте.
Вдумчиво внедряя многоэтапные линии разлуки, вы можете улучшить как эстетику, так и функциональность вашей продукции. Не забывайте всегда интерировать свои конструкции с потенциальными сложностями расставания в мыслях, предвосхищая необходимость таких передовых методов.
Design Analysis and Software Инструменты
Использование CAD-пакетов и программ анализа конструкции упрощает создание и доработку сложных линий разъема. Эти инструменты позволяют визуализировать взаимодействие линии разъема с геометрией изделия и вносить изменения до изготовления пресс-формы, экономя время и ресурсы.
- Ключевые функции инструментов анализа проектирования включают:
- Обнаружение районов, где простая разграничительная линия невозможна.
- Моделирование открытия и закрытия пресс-формы для выявления потенциальных проблем с выбранной линией разъема.
Используя CAD-программу со специальными функциями проектирования пресс-форм, вы сможете точно создавать сложные линии разъема. Оцените с помощью программы технологичность конструкции и убедитесь, что изделие можно успешно сформовать с выбранным расположением линии разъема.
При работе со сложными вариантами линий разъема периодически возвращайтесь к чертежам CAD и результатам моделирования, чтобы улучшить компоновку и оптимизировать конструкцию пресс-формы. Такой итерационный процесс с применением современного программного обеспечения помогает создавать эффективные и эстетически привлекательные детали, изготовленные методом литья под давлением.
n Вывод: линия расставания — d






