
A moldagem por transferência é um processo de fabricação em que o material polimérico pré-aquecido é forçado a uma cavidade de molde fechada.
Neste processo, você primeiro coloca uma quantidade pré-pesada de material em uma câmara conhecida como potenciômetro de transferência. O material é então aquecido até atingir um estado fluível.
Quando pronto, a pressão força o material através de canais, que também são chamados de canais de alimentação, na cavidade do molde. Este método permite um controle preciso sobre como o material preenche o molde.
História e evolução da moldagem por transferência
A moldagem por transferência surgiu à medida que os fabricantes precisavam de métodos mais precisos para criar peças plásticas complexas. Ela evoluiu da moldagem por compressão, adicionando o pote de transferência e os canais de alimentação para melhorar o fluxo de material e a consistência da peça.
A técnica ganhou popularidade em meados do século 20 como eletrônicos e bens de consumo exigiu componentes plásticos mais intrincados. As primeiras aplicações focadas em peças elétricas onde as dimensões precisas eram críticas.
Com o tempo, o equipamento tornou-se mais automatizado, com controles de computador substituindo as operações manuais. As modernas máquinas de moldagem por transferência oferecem regulação precisa de temperatura, controle de pressão e tempo de ciclo.
Os sistemas de hoje podem produzir peças com tolerâncias apertadas e geometrias complexas que não eram possíveis com métodos anteriores.
Materiais usados na moldagem por transferência
Polímeros termofixos
Estes materiais começam como resinas líquidas ou semi-sólidas que se endurecem permanentemente quando aquecidos. Ao contrário dos termoplásticos, os termofixos não podem ser derretidos novamente após a cura.
As opções de termoconjunto populares incluem:
- Resinas epóxi: Excelente para componentes eletrônicos devido às suas propriedades isolantes
- Poliuretano: Oferece boa flexibilidade e resistência química
- Compostos fenólicos: Fornecer alta resistência ao calor e estabilidade dimensional
Resinas termoplásticas
Embora menos comum na moldagem por transferência, as resinas termoplásticas podem ser usadas quando são necessárias propriedades específicas. Ao contrário dos termofixos, os termoplásticos podem ser refundidos e reutilizados.
Dois termoplásticos populares que funcionam bem na moldagem por transferência são:
- Polipropileno: Oferece boas características de fluxo e resistência química
- Policarbonato: Fornece excelente resistência ao impacto e clareza óptica
Materiais Compósitos
Os materiais compostos combinam resinas poliméricas com fibras de reforço ou enchimentos para melhorar o desempenho. Esses materiais oferecem relações força-peso superiores em comparação com os polímeros padrão.
Os reforços comuns incluem:
Fibras de vidro: Melhore a rigidez estrutural e a estabilidade dimensional Fibras de carbono: Forneça resistência excepcional com cargas minerais de peso mínimo: Aumente a resistência ao calor e reduza os custos
Quando você precisa de propriedades especializadas, como condutividade elétrica ou resistência à chama, os aditivos podem ser incorporados à resina base. Por exemplo, a adição de preto de carbono cria peças eletricamente condutoras.
Os compostos são particularmente valiosos em aplicações aeroespaciais e automotivas, onde a economia de peso e a resistência são críticas. Eles podem ser formulados para atender aos requisitos específicos de expansão térmica, retardamento de chama ou estabilidade UV.
Processo de Moldagem de Transferência
Preparação de Materiais
Primeiro, você precisa selecionar o composto de moldagem certo para o seu projeto.
Você precisará medir a quantidade exata de material necessário para sua parte. Isso é chamado de “carga” ou “peso de carga”. Muito pouco material significa peças incompletas, enquanto muito causa o excesso de flash e desperdício.
Equipamento de moldagem
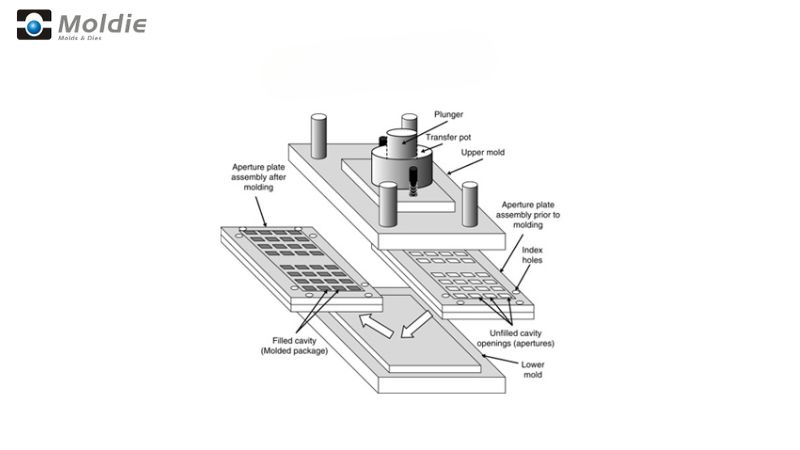
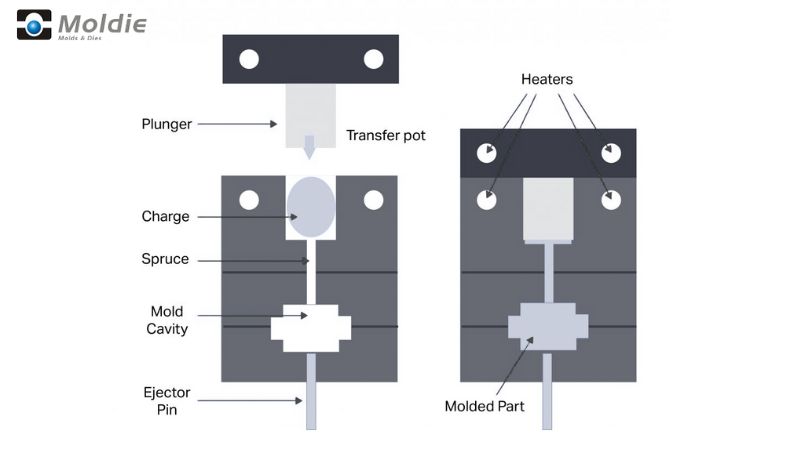
Sua configuração de moldagem de transferência incluirá vários componentes-chave. As partes principais são o potenciômetro de transferência (onde o material é colocado pela primeira vez), o êmbolo e a cavidade do molde.
O potenciômetro de transferência fica no topo da montagem. É onde você colocará sua carga de material pré-medida antes de ser empurrada para o molde.
canais de alimentação e pontos de injeção conectam o pote de transferência à cavidade do molde. Eles criam caminhos para o material fluir. Seu design afeta o quão bem o material preenche o molde.
Depois de carregar o material na panela de transferência, o aquecimento começa. O material precisa atingir uma temperatura específica – geralmente entre 300-400 ° F, dependendo do composto.
medida que o material aquece, ele se torna mais fluido. O êmbolo aplica pressão (normalmente de 1.000 a 10.000 psi) para forçar o material amolecido através dos canais de alimentação e na cavidade do molde.
A pressão deve ser consistente para garantir mesmo o enchimento do molde. Muito pouca pressão pode causar vazios ou peças incompletas.
O calor é mantido durante todo este processo. As temperaturas do molde são cuidadosamente controladas para garantir o fluxo adequado e a cura inicial.
Cura e Ejeção
Os tempos de cura variam com base na espessura do material e da peça. Isso pode levar de alguns segundos a vários minutos.
Uma vez que a cura está completa, o molde abre e os pinos do ejetor empurram para fora a parte terminada. Nesta fase, sua parte está totalmente endurecida e mantém sua forma.
Após a ejeção, você precisará remover qualquer material em excesso (flash) da peça. Isso acontece ao longo da linha de separação, onde as metades do molde se encontram.
Aplicações de Moldagem de Transferência
Componentes elétricos
Conectores elétricos, plugues e interruptores, muitos são feitos através de moldagem por transferência. Esta técnica permite a inserção precisa de contatos metálicos, mantendo as propriedades de isolamento elétrico.
Blocos terminais e caixas de junção também se beneficiam desse processo. A aplicação de alta pressão garante o enchimento completo de cavidades intrincadas, resultando em peças confiáveis com dimensões consistentes.
As aplicações elétricas comuns incluem:
- Embalagem de semicondutores
- Isoladores elétricos
- Componentes do disjuntor
- Caixas de conectores
Peças automotivas
Peças sob a superfície, como sensores, módulos de ignição e unidades de controle, exigem a resistência ao calor e a estabilidade dimensional que esse processo fornece.
A moldagem por transferência funciona bem para a criação de vedações e juntas automotivas. Essas peças precisam de dimensões precisas para evitar vazamentos, resistindo a temperaturas extremas e exposição química.
Componentes interiores como botões, alças e botões também são fabricados desta forma. O processo permite a moldagem por inserção, onde as peças metálicas são “flutuadas” dentro da cavidade e, em seguida, cercadas pelo material de moldagem.
Principais aplicações automotivas:
- Caixas de sensores
- Componentes de gestão do motor
- Peças do sistema de freio
- Componentes de distribuição elétrica
Dispositivos médicos
Os instrumentos cirúrgicos se beneficiam da capacidade da moldagem por transferência de produzir alças ergonômicas com dimensões precisas. O processo garante a qualidade consistente necessária para aplicações médicas.
Dispositivos e componentes implantáveis para equipamentos de diagnóstico exigem a alta precisão que a moldagem por transferência oferece.
As aplicações médicas incluem:
- Puxadores e componentes de ferramentas cirúrgicas
- Peças de equipamento de diagnóstico
- Componentes do implante
- Peças do dispositivo de entrega de drogas
Vantagens da moldagem por transferência
Precisão e complexidade
A moldagem por transferência se destaca na criação de peças com bordas afiadas e designs complexos. Você pode obter detalhes muito mais finos em comparação com outros métodos de moldagem. Isso o torna perfeito para produtos que precisam de especificações precisas.
A moldagem por transferência produz flash mínimo (material de excesso nas bordas da peça). As aberturas de micro moagem reduzem a necessidade de transbordamentos, resultando em peças quase sem flash. Isso significa que você gastará menos tempo e dinheiro em operações secundárias de acabamento.
Quando você precisa de formas intrincadas com tolerâncias apertadas, a moldagem por transferência oferece resultados consistentes. A distribuição de pressão controlada garante o enchimento uniforme da cavidade do molde, mesmo em áreas pequenas e detalhadas.
Eficiência do uso do material
Com a moldagem por transferência, você desperdiçará menos material em comparação com alguns processos alternativos. A quantidade medida de material usada para cada ciclo ajuda a minimizar o excesso.
O processo dá-lhe melhor controle sobre o fluxo de material. Isso significa resultados mais previsíveis e menos produção de sucata durante as execuções de fabricação.
A capacidade de criar várias peças em um único ciclo com altas contagens de cavidade melhora a eficiência do material. Você obtém mais produtos acabados da mesma quantidade de matéria-prima.
Desafios e considerações
Controle e otimização de processos
O gerenciamento de temperatura é crítico. Se sua temperatura for muito alta, o material pode curar muito rapidamente e não encher o molde completamente. Muito baixo, e pode não fluir corretamente.
A velocidade de transferência também importa muito. Mover o material muito rápido pode prender o ar e criar vazios em seu produto final. Mover muito lentamente pode permitir a cura prematura antes que o molde se encha.
Pré-aquecer seus materiais corretamente ajuda a evitar esses problemas
Limitações do Design
A espessura da parede deve ser cuidadosamente planejada. Demasiado fino, e o material não fluirá corretamente. Demasiado grosso, e você terá tempos de ciclo mais longos e possíveis problemas de encolhimento.
A colocação de inserção requer atenção especial. Posicionamento de inserções de metal incorretamente pode levar a rachaduras, deformação ou pontos fracos em suas peças acabadas.
Restrições de tamanho existem com moldagem por transferência. Peças muito grandes podem não ser adequadas devido a limitações de equipamentos e distribuição de pressão desigual.
Moldagem de transferência vs. Moldagem por compressão
A moldagem por compressão é mais simples, mas oferece menos controle sobre o fluxo do material. A moldagem por transferência melhora isso pré-aquecendo o material e usando pressão controlada para preencher as cavidades do molde de forma mais consistente.
A moldagem por transferência se destaca em:
- Criando peças com inserções
- Produzindo formas complexas com tolerâncias apertadas
- Trabalhando com materiais que requerem cura por calor
- Minimizando o aprisionamento de ar no produto final
No entanto, também tem limitações. O processo gera mais material residual nos canais de alimentação e transfere o potenciômetro do que a moldagem por compressão. Ele também tem tempos de ciclo mais longos do que a moldagem por injeção, tornando-o menos adequado para produção em alto volume.
| Aspecto | Moldagem de transferência | Moldagem por compressão |
|---|---|---|
| Processo | O material é pré-aquecido e forçado a um molde fechado sob pressão. | O material é colocado diretamente em um molde aberto, que é então fechado e aquecido. |
| Mold Design | Usa um molde de duas partes com um pote, êmbolo e canais de alimentação. | Usa um molde simples de duas partes sem canais de alimentação. |
| Colocação material | O material é colocado em uma câmara separada (pote) antes de ser transferido para a cavidade do molde. | O material é colocado diretamente na cavidade do molde. |
| Aplicação de pressão | Alta pressão é aplicada para transferir o material para o molde. | A pressão é aplicada para comprimir o material no molde. |
| Tempo de ciclo | Geralmente mais rápido devido ao pré-aquecimento e fluxo de material eficiente. | Mais lento devido à necessidade de material para aquecer e curar no molde. |
| Resíduos de materiais | Maior desperdício devido a canais de alimentação e abetos. | Resíduos mínimos como material são colocados diretamente no molde. |
| Complexidade das peças | Adequado para peças mais complexas e intrincadas com detalhes finos. | Melhor para partes mais simples e menos complexas. |
| Volume de produção | Ideal para volumes de produção médios a altos. | Adequado para volumes de produção baixos a médios. |
| Tipos de materiais | Funciona bem com plásticos termofixos, borracha e alguns compósitos. | Usado principalmente para plásticos termofixos e borracha. |
Perguntas frequentes
Como funciona o processo de moldagem por transferência para produtos de borracha?
Na moldagem por transferência de borracha, um composto de borracha pré-pesado é colocado em uma panela ou câmara de transferência. Quando o calor e a pressão são aplicados, a borracha suaviza.
O material amolecido é então forçado através de canais na cavidade do molde. Este método garante mesmo o enchimento de formas complexas do molde.
A borracha cura dentro do molde aquecido, criando a forma final do produto antes que o molde se abra para a remoção da peça.
Quais fatores devem ser considerados ao escolher uma máquina de moldagem por transferência?
Você deve considerar o tamanho e a complexidade da peça ao selecionar uma máquina. Peças maiores ou mais intrincadas exigem máquinas com capacidade adequada.
A força de fixação necessária para o seu material específico é outro fator importante. Diferentes polímeros exigem diferentes pressões.
O volume de produção também é importante – volumes mais altos podem justificar equipamentos mais automatizados ou de maior capacidade.
Como a moldagem por transferência difere da moldagem por compressão em termos de processo e aplicações?
Na moldagem por transferência, o material é pré-aquecido em uma câmara separada antes de ser transferido para a cavidade do molde. A moldagem por compressão coloca o material diretamente no molde aberto.
A moldagem por transferência normalmente produz peças com melhor consistência e menos armadilhas de ar do que a moldagem por compressão.
Você encontrará a moldagem por transferência mais adequada para peças complexas com detalhes intrincados, enquanto a moldagem por compressão funciona bem para peças maiores e mais simples.







