
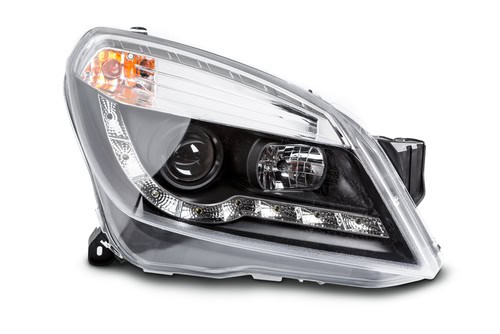
Cuidados adequados e precisão devem ser tomados durante o processo de moldagem de plástico transparente. Isso torna o processo mais complexo em comparação com outras peças coloridas. Algumas peças de moldagem de plástico transparente incluem PC, POM, ABS, PMMC e PET. Estes kits de plástico transparente são amplamente utilizados em dispositivos médicos, embalagens cosméticas, embalagens de alimentos, tanque de água, peças de carro e luzes automáticas.
O design do molde e a moldagem por injeção são dois fatores que determinam o resultado do seu processo de moldagem por injeção. No entanto, existem soluções para os problemas comuns que ocorrem durante o processo de moldagem por plástico transparente.
Faixa de prata
Isso é comum durante o processo de enchimento e resfriamento devido à expansão que pode enfraquecer as peças de plástico. O recozimento é uma das soluções, uma vez que os plásticos em materiais de PC podem ser aquecidos acima de 160 graus por cerca de 5 minutos e permitir que resfriem naturalmente. Este procedimento pode eliminar a faixa de prata que ocorre devido à resina úmida. No entanto, é crucial garantir que a resina esteja seca antes do processamento.
Bolha de ar
Durante o processo de moldagem de plástico transparente, a água e o ar na resina podem ficar presos dentro da cavidade devido ao enchimento insuficiente e ao resfriamento excessivo, levando a uma bolha de vácuo. Este problema pode ser resolvido por: Seccionando a matéria-prima plástica transparente antes de despejá-los no barril. Isso pode reduzir significativamente o ar e a água contidos. Desacelere o processo de enchimento e dê algum tempo para permitir a fuga de ar.
Defeitos de brilho de superfície
Este é outro problema comum com moldagem de plástico transparente. Ocorre quando a superfície do molde não é bem polida ou resfriada muito rápido. Isso evita que a resina entre em um estado moldado. Para resolver isso, a temperatura de moldagem e a pressão de ejeção devem ser aumentadas. O tempo de resfriamento também deve durar mais tempo.
Marcas de fluxo
As marcas de fluxo ocorrem quando a viscosidade do derretimento é muito grande e o fluxo do derretimento foi condensado na cavidade, deixando a superfície com marcas de fluxo. A melhor solução, neste caso, é otimizar o fluxo do derretimento, aumentar a temperatura do molde e a pressão de ejeção. Adicionar respiradouros e usar lubrificação com menos frequência também pode ajudar. Para evitar uma enorme perda, os fabricantes precisam evitar os problemas comuns na moldagem plástica clara. Qualquer contaminação de matérias-primas também pode causar problemas para todo o lote.
Escolha o aço de molde certo para moldagem de plástico transparente
Para obter peças plásticas claras, você precisa alcançar o polimento do espelho na cavidade, escolhendo aço inoxidável de alta qualidade para a cavidade e o núcleo. Trabalhe com a fábrica de moldes de injeção certa para fazer o molde para moldagem plástica clara. É sempre melhor trabalhar com uma fabricação que tenha conhecimento sobre produtos plásticos transparentes. Sua fábrica de moldes também deve ter uma vasta experiência em adquirir os bens certos e uma boa base de clientes para provar suas melhores práticas na compra de materiais.
Obtenha o ângulo de rascunho certo para um produto de plástico transparente.
Você precisa de rascunho suficiente para o seu processo de moldagem de plástico transparente para evitar arranhões. Se ocorrerem arranhões, o moldado por injeção precisará ser polido novamente e mudar o design do produto com um grande rascunho. Apenas um moldador de injeção experiente terá a previsão de saber qual rascunho é suficiente.
Reduza as nervuras no projeto para facilitar o polimento espelhado.
Pode ser difícil polir nervuras plásticas devido aos pequenos espaços disponíveis para as ferramentas dos operadores. Otimizar o projeto do produto plástico pode reduzir a quantidade de nervuras. Além disso, quando as nervuras são finas, a resina preenche os espaços com mais facilidade para formá-las.
Escolha uma máquina de injeção de plástico adequada
Escusado será dizer; a máquina de injeção de plástico certa é crucial para um processo de moldagem bem-sucedido. O parafuso de injeção também pode afetar o resultado da injeção. Quanto menor o parafuso de injeção, maior a probabilidade de você ter melhores resultados. Para moldagem de plástico transparente de parede fina, é mais benéfico ir com uma máquina de injeção de alta velocidade. Por outro lado, para uma parede espessa, é preferível usar uma máquina de injeção hidráulica com um servo motor alto e um pequeno parafuso de injeção.
Acrílico
É um plástico popular para equipamentos ao ar livre devido à sua resistência UV, clareza, à prova de riscos e características não tóxicas. Durante o processo de moldagem por injeção, o acrílico pode distribuir aplicações viciantes como corantes uniformemente. Portanto, é amplamente escolhido para itens como lentes coloridas, refletores e luminárias. Uma grande desvantagem deste material plástico é que ele não pode suportar alta pressão devido à sua natureza frágil e inflexível. Também absorve a umidade necessária para a secagem plástica.
Polietileno de alta densidade (HDPE)
Este termoplástico popular é criado pela aplicação de alto calor e pressão ao petróleo. Sua natureza resistente aos raios UV e suscetibilidade a danos de alta pressão o tornam semelhante ao acrílico. É barato e pode ser moldado em várias partes. Portanto, é usado na produção em massa de garrafas, recipientes e tubos.
Policarbonato
Este é um material muito mais forte e mais caro, com alta resistência ao impacto. No entanto, tem características semelhantes ao acrílico em termos de resistência e transparência UV. É usado na fabricação de itens que sofrem muitos escudos de estresse, capacetes, janelas de segurança e contêineres pesados. A desvantagem deste material é que ele pode absorver a umidade. Portanto, é importante secar a resina antes do processo de moldagem por injeção.
Polieterimida (PEI)
Este plástico é amplamente utilizado em peças industriais, mecânicas e químicas. É forte, durável, resistente aos raios UV e capaz de suportar extrema presidência e calor. Muitos itens elétricos, automotivos e médicos são feitos deste material.
Polipropileno
É um dos plásticos mais flexíveis ideais para peças de rolamento sem carga. É altamente proveniente da indústria têxtil para produzir sacos, engrenagens, totes à prova d’água, etc. também é usado para eletrônicos devido à sua alta resistência elétrica. Finalmente, conhecer as características de cada material ajuda você a fazer uma escolha informada. Lembre-se, é essencial trabalhar com a melhor empresa de moldagem por injeção de plástico. Podemos ajudá-lo a determinar o material certo para sua moldagem de plástico transparente ou para perguntas claras.







