Wtryskiwacze polipropylenowe to wysoce wydajny i wszechstronny proces produkcji wykorzystywany do produkcji szerokiej gamy części i produktów z tworzyw sztucznych. Poprawa unikalnych właściwości polipropylenu (PP) umożliwia tworzenie kompaktowych, trwałych i opłacalnych elementów odpowiednich dla różnych gałęzi przemysłu.
Co to jest polipropylen?
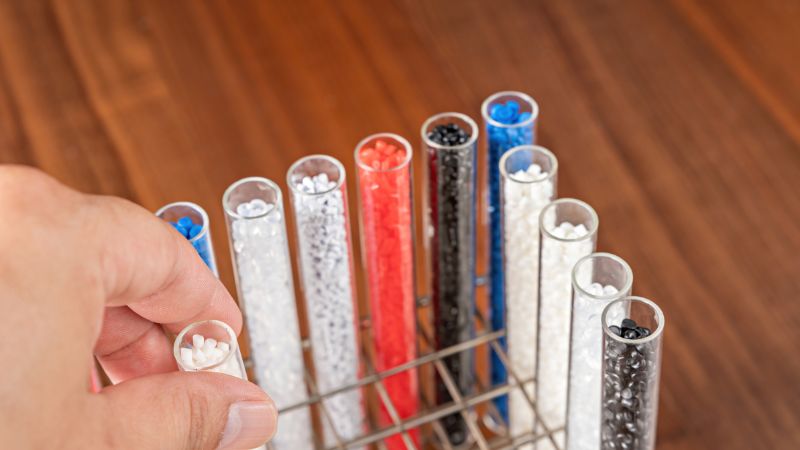
plastik polipropylenowy jest popularnym tworzywem do wtryskiwania tworzyw sztucznych, który jest stosowany w wielu zastosowaniach.
Jedna siła polipropylenu jest jego odporność chemiczna. Stoi dobrze do różnych kwasów i baz. To czyni go doskonałym wyborem dla pojemników i opakowań.
Istnieją dwa główne typy polipropylenu: homopolimer i kopolimer. Homopolimer polipropylen oferuje dużą równowagę pod względem właściwości mechanicznych i stabilności. Kopolimer polipropylen, z drugiej strony, ma lepszą odporność na uderzenia, co jest przydatne dla środowiska trudnego.
Oto tabela dla Ciebie, aby szybko sprawdzić różnych typów polipropylenu:
| Typ | Opis | Właściwości | Zastosowania |
| Homopolimer PP (PP-H) | Wykonane wyłącznie z monomerów propylenu, PP-H jest najczęstszym typem polipropylenu. | – Wysoka sztywność i wytrzymałość na rozciąganie; – Dobra odporność chemiczna i krzywa;- niższa odporność na uderzenia | Pojemniki sztywne, części samochodowe, tekstylne, wyposażenie laboratoryjne |
| Przypadkowe Copolymer PP (PP-R) | Jednostki etylenowe kompozytowe, co prowadzi do przypadkowego rozkładu wzdłuż łańcucha polimerowego. | – Lepsza jasność i odporność na uderzenia w porównaniu z PP-H<br> – Lepsza wydajność w niskiej temperaturze | Pojemniki przezroczyste, systemy rurociągowe, części samochodowe |
| Wpływ Columbus PP (PP-I) | Zawiera większą część etylenu, zwykle na jednym końcu łańcucha polimerowego. | – zwiększona odporność na uderzenia, nawet przy niskich temperaturach i przy krzywych; – Większa twardość i elastyczność | Zawiasy, części samochodowe, towary konsumpcyjne |
| Blok Columbus PP (PP-B) | Zawiera bloki etylenu i propylenu, zapewniając kombinację właściwości. | – Najwyższa twardość i konwersja; – Lepsze oporność na pęknięcia stresu; – większa elastyczność; | Wysokoprężne zastosowania, elastyczne opakowania, wyroby medyczne |
| Metalocen PP | Wyprodukowane za pomocą katalizatorów metalocenu, umożliwiających precyzyjne sterowanie strukturą polimerową. | – wyjątkowa jasność i konsystencja kolorów oraz – Precyzyjna dystrybucja masy cząsteczkowej | Zastosowanie wysokiej precyzji, pakowanie, wyroby medyczne |
Uniwersalność polipropylenu oznacza, że jest ona używana we wszystkim od przemysłu motoryzacyjnego do towarów gospodarstwa domowego i produktów konsumpcyjnych.
Materiały polipropylenowe Właściwości we wstrzyknięciu
| Kategoria własności | Właściwość | Wartość/opis |
| Fizyczne | Gęstość | 0,895 – 0,93 g/cm3 |
| Masa cząsteczkowa | Względnie wysoka | |
| Wykończenie powierzchni | Gładkie | |
| Przejrzystość | Naturalnie nieprzezroczysty, może być przejrzysty | |
| Mechaniczny | Moc rozciągania | 4,800 psi (33 MPa) |
| Rozpuszczalnik rozciągający | 195,000 psi (1.34 GPa) | |
| Moc flexural | 7000 psi (48 MPa) | |
| FlexuralClass | 180,000 psi (1.24 GPa) | |
| Twardość | 92 Rockwell R | |
| Moc uderzenia | Z polietylenu | |
| Elastyka | Prędkie | |
| Termiczna | Punkt roztaczania (Homopolymer) | 160 – 165°C |
| Punkt roztaczania (Kopolimer) | 135 – 159°C | |
| Temperatura odtworzenia | Około 130°C | |
| Maksymalna temperatura operacyjna | 180°F (82.2°C) | |
| Przewodność cieplna | Niski | |
| Rozprzestrzenienie termiczne | Niski | |
| Chemikalia | Oporność chemiczna | Doskonałe dla wielu chemikaliów, kwasów, rozpuszczalników |
| Wchłanianie wody | < 0.01% w ciągu 24 godzin | |
| Wchłanianie wilgotności | Niski | |
| Odporność na kwasy | Dobry | |
| Oporność na Alkalis | Dobry | |
| Odporność na rozpuszczalniki organiczne | Dobry | |
| Wrażliwe na | Kwasy utleniające, węglowodory chlorowane, rozpuszczalniki aromatyczne | |
| Elektryczne | Izolacja elektryczna | Dobry |
Jakie są korzyści i zalety polipropylenu?
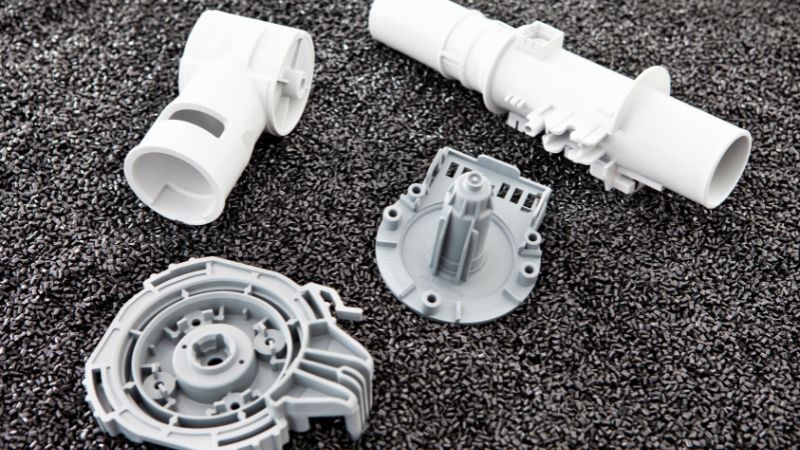
Właściwości mechaniczne
Zalety:
- Wysoka wytrzymałość na rozciąganie i elastyczność: polipropylen wykazuje doskonałą wytrzymałość na rozciąganie, pozwalając mu wytrzymać znaczne naprężenie bez złamania. Jej nieodłączna elastyczność sprawia, że nadaje się do zastosowań, które wymagają pewnego stopnia zginania bez pękania.
- Doskonała odporność na uderzenia: PP jest odporna na wilgoć, czyniąc ją idealnym dla produktów, które podlegają nagłym sile lub wstrząsom.
- Dobre zmęczenie Oporność: Materiał może wytrzymać powtarzające się cykle załadunku i rozładunku, utrzymując jego integralność strukturalną w czasie.
Wady:
- Niższa sztywność: W porównaniu do tworzyw sztucznych, takich jak poliwęglan lub ABS, polipropylen jest mniej sztywny. Może to być ograniczenie w zastosowaniach, gdzie wysoka sztywność jest niezbędna.
- Ograniczona wysokotemperaturowa wydajność: PP może deformować się przy dłuższym narażeniu na wysokie temperatury, ograniczając jego stosowanie w zastosowaniach wymagających stabilności cieplnej poza jego temperaturą odkształcenia ciepła.
Oporność chemiczna
Zalety:
- Szeroka odporność chemiczna: Polipropylen jest wysoce odporny na różne substancje chemiczne, w tym kwasy, bazy i rozpuszczalniki. Dzięki temu jest idealny do pojemników, rurociągów i sprzętu do przetwarzania chemicznego.
- Niska wilgotność absorpcja: PP absorbuje minimalną wilgoć, zapewniając stabilność wymiarową i zapobiega degradacji w wilgotności.
Wady:
- Wrażliwość na niektóre rozpuszczalniki i oleje: PP opiera się na wielu substancjach chemicznych, może degradować podczas narażenia na określone rozpuszczalniki, oleje i węglowodory, ograniczając jego stosowanie w niektórych zastosowaniach przemysłowych.
Właściwości termiczne
Zalety:
- Wysoki punkt tarcia: Z temperaturą topnienia zazwyczaj od 160°C do 170°C, polipropylen może wytrzymać różne warunki przetwarzania, zapewniając stabilność podczas formowania wtrysku.
- Dobra temperatura deflekcji cieplnej (HDT): PP utrzymuje swój kształt i integralność konstrukcyjną przy umiarkowanym naprężeniu cieplnym, nadaje się dla produktów narażonych na działanie ciepła.
Wady:
- Ograniczona wysokotemperaturowa wydajność: PP zaczyna zmiękczać w temperaturach powyżej HDT, co sprawia, że jest nieodpowiednia dla zastosowań wymagających odporności na ekstremalne ciepło.
- Błyskotliwość w zimnych środowiskach: Bez dodawania modyfikacji uderzeń, polipropylen może stać się kruche i podatne na pękanie w warunkach niskiej temperatury.
Właściwości elektryczne
Zalety:
- Doskonała izolacja elektryczna: wysoka odporność polipropylenu czyni go idealnym materiałem do elementów elektrycznych i elektronicznych, takich jak złącza, izolacyjne obudowy i kondensatory.
- Wysoka odporność: zapewnia minimalną stratę energii i sprawną wydajność w zastosowaniach elektrycznych.
Wady:
- UV Degradacja: Długotrwała ekspozycja na światło ultrafioletowe (UV) może degradować polipropylen, co prowadzi do przebarwienia i utraty właściwości mechanicznych, chyba że są włączone stabilizatory UV.
Przetwarzanie i produkcja
Zalety:
- Doskonałe właściwości płynięcia: PP łatwo wypełnia gniazda formy, co pozwala z dużą precyzją wytwarzać złożone i szczegółowe elementy.
- Łatwość przetwarzania: Materiał może być przetwarzany z minimalnym okresem trwania cyklu, zwiększenie efektywności produkcji i zmniejszenie kosztów.
- Wysoce recyklingowe: Polipropylen może być wielokrotnie poddawany recyklingowi bez znacznej utraty właściwości, promując zrównoważone praktyki produkcyjne.
Wady:
- Potrzeba precyzyjnego sterowania: Osiągnięcie wysokiej jakości części wymaga skrupulatnej kontroli parametrów przetwarzania, takich jak temperatura, ciśnienie i szybkość chłodzenia, aby zapobiec wadom, takich jak otarcia, ślady zlewu lub linie przepływu.
Koszt i dostępność
Zalety:
- Stosunkowo niski koszt: Polipropylen jest jednym z bardziej opłacalnych termoplastycznych, co czyni go ekonomicznym wyborem dla produkcji na dużą skalę i zastosowań wrażliwych na koszty.
- Szeroka dostępność: Materiał jest łatwo dostępny w różnych gatunkach i formach, zapewniając łatwość pozyskiwania dla producentów.
Wady:
- Zwiększony koszt dla specjalnych stopni: Wysokie wyniki lub specjalistyczne oceny polipropylenowe o zwiększonych właściwościach (np. opóźnienie płomienia, wysoka jasność) może ponieść wyższe koszty, wpływ na budżety produkcji.
Rozważenia projektowe dla wtrysku polipropylenowych łodyg
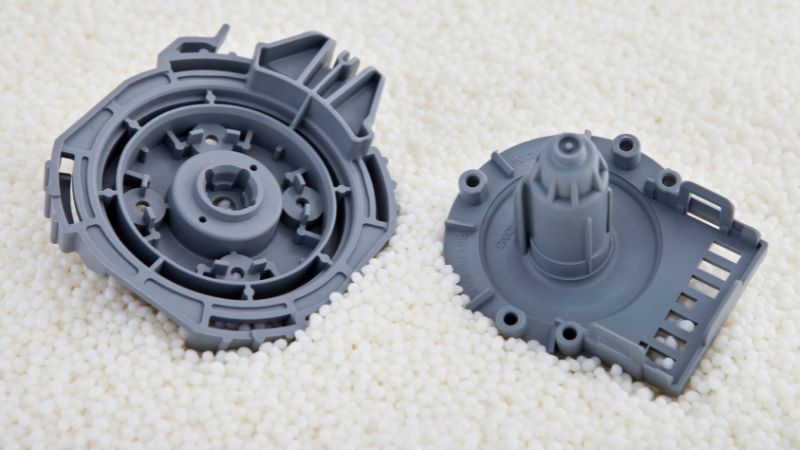
Skuteczna konstrukcja formy ma zasadnicze znaczenie dla sukcesu wtrysku polipropylenu (PP). Kompleksowa interplay pomiędzy geometrią formy, właściwościami materiału i parametrami przetwarzania podyktuje jakość, konsystencja i wydajność produktu końcowego.
Poniżej przedstawiono kluczowe kwestie projektowania, które producenci muszą zająć się projektowaniem form do wtrysku polipropylenowego.
Wybór materiału łopatkowego
- Narzędzia Steel: Często używane ze względu na twardość, odporność na zużycie i zdolność do utrzymania ostrych cech.
- H13: Doskonałe do zastosowań wysokotemperaturowych i oferuje dobrą wytrzymałość.
- P20: Idealny do formowania ogólnego o wystarczającej trwałości.
- S7: Nadaje się do form odpornych na wstrząs, ze skomplikowanymi szczegółami.
- Aluminium: Stosowane do produkcji prototypów lub niskoobjętościowej ze względu na niższy koszt i łatwość obróbki. Jednak jest mniej trwałe niż stal narzędziowa i nie zaleca się do biegów dużych rozmiarów.
Projekt Gate
Przewężka jest wejściem, przez które stopiony polipropylen przepływa do gniazda formy. Odpowiednia konstrukcja przewężki ma kluczowe znaczenie dla równomiernego wypełnienia, ograniczenia wad i ułatwienia wypychania wypraski.
- Rodzaje bram:
- Przewężka krawędziowa: prosta i ekonomiczna, odpowiednia do cienkościennych części. Może jednak pozostawiać widoczny ślad na wyprasce.
- Przewężka tunelowa: umieszczona poniżej powierzchni, ogranicza widoczność śladów i idealnie nadaje się do części, których wygląd ma znaczenie.
- Hot Runner Gate: Utrzymuje temperaturę topnienia w systemie biegów, zmniejszając ilość odpadów i czasy cyklu.
- Przewężka wachlarzowa: równomiernie rozprowadza stopiony PP w gnieździe, ograniczając linie łączenia i zapewniając jednolitą jakość wypraski.
Projektowanie systemu chłodzenia
Skuteczne chłodzenie ma kluczowe znaczenie dla redukcji czasu cyklu, minimalizowania warpowania i zapewnienia jednolitej jakości części.
- Układ chłodzenia kanału:
- Proste vs Spiral kanały: Proste kanały są łatwiejsze w obrabianiu i czyszczeniu, podczas gdy spiralne kanały zapewniają jednolite chłodzenie.
- Chłodzenie drzew kontra pierścień Chłodzenie drzew: Chłodzenie drzew oferuje ukierunkowane chłodzenie dla złożonych geometrii, podczas gdy chłodzenie pierścieni jest odpowiednie dla prostszych części.
- Typ i temperatura chłodzenia:
- Typ: Zazwyczaj chłodziwa na bazie wody są wykorzystywane ze względu na ich wysoką wydajność cieplną i efektywność kosztową.
- Temperatura: Utrzymanie spójnej temperatury chłodzenia (zazwyczaj w zakresie od 20°C do 50°C) zapewnia stabilne tempo chłodzenia i minimalizuje gradienty cieplne.
Pojedyncze kąty
Objęcie odpowiednimi kątami kątowymi ułatwia wyrzucenie części polipropylenowych z formy, zmniejszając ryzyko deformacji lub uszkodzenia części.
- Standardowy Kąt powlekania: Zazwyczaj waha się od 1° do 3°, w zależności od złożonych i powierzchniowych wymagań wykończenia części.
- Czynniki nasilające kąt:
- Grubość ściany: Grubsze ściany mogą wymagać większych kątów, aby zrekompensować wyższe siły wyrzutowe.
- Tekstura powierzchni: Proste lub skomplikowane tekstury mogą wymagać bardziej stromych kątów w celu zapobieżenia przyklejeniu lub rozdarciu.
Położenie i liczba przewężek
Określenie optymalnej liczby i umieszczenia bram ma zasadnicze znaczenie dla zapewnienia wydajnego napełniania, minimalizacji czasu cyklu oraz zmniejszenia odpadów materialnych.
- Single vs. Multiple Gates:
- Pojedyncza przewężka: prostsze i bardziej ekonomiczne rozwiązanie, które może jednak powodować nierównomierne wypełnienie złożonych lub dużych części.
- Wiele przewężek: zapewniają zrównoważone wypełnienie i skracają czas cyklu, ale zwiększają złożoność formy i ryzyko strat materiału.
- Położenie przewężki:
- Centralne umiejscowienie: Promuje jednolite wypełnianie i minimalizuje linie spawania.
- Położenie obwodowe: Nadaje się do części o jednolitej grubości i prostych geometriach.
Konstrukcja rdzenia i kawitacji
Konstrukcja rdzeni i jamy wpływa bezpośrednio na kształt, szczegóły i ogólną jakość formowanych części polipropylenowych.
- Kompleksowe Geometria: Wykorzystaj zaawansowane techniki obróbki i oprogramowania do projektowania formy, aby stworzyć formy zdolne do produkcji skomplikowanych i szczegółowych funkcji.
- Podcięcia i ślizgi: W firmie niezbędne zjeżdżalnie i podnośniki, aby pomieścić podcięcia i złożone geometria części bez uszkodzenia części lub nosić pleśń.
- Tolerancja Regulacja: Zapewnienie ciasnych tolerancji w projektowaniu formy, aby osiągnąć dokładność wymiarową i spójność w całym cyklu produkcji.
Projektowanie form do formowania wtryskowego polipropylenu z Moldie
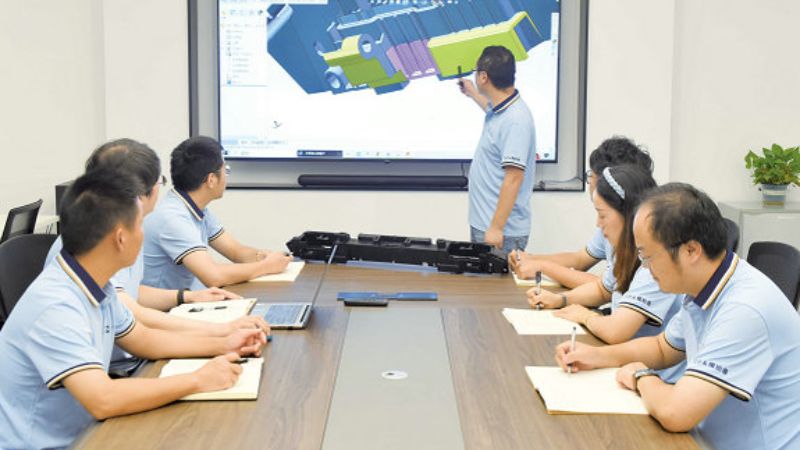
W celu zwiększenia skuteczności wzornictwa formy wtrysku polipropylenowego należy rozważyć współpracę z produktem Moldie w celu osiągnięcia następujących najlepszych praktyk:
- Proces współpracy w zakresie projektowania:
- Zaangażowani projektanci, inżynierowie i zespoły produkcyjne na początku procesu projektowania, aby zapewnić, że zostaną uwzględnione wszystkie aspekty funkcjonalności części, estetyki i produkcji.
- Zastosowanie zaawansowanych narzędzi symulacyjnych:
- Oprogramowanie symulacyjne w celu przewidywania i złagodzenia potencjalnych problemów z formowaniem, optymalizacji projektowania formy pod kątem efektywności i jakości.
- Wdrożenie środków kontroli jakości:
- Cechy przedsiębiorstwa ułatwiające kontrolę i kontrolę jakości, takie jak zintegrowane punkty pomiarowe lub łatwy dostęp do narzędzi kontrolnych.
- Zrównoważony rozwój:
- Formy projektowe dla minimalnych odpadów materialnych, skuteczne chłodzenie i łatwa recyklingowa pomoc w zrównoważonych praktykach produkcyjnych.
- Ciągła poprawa
- Regularne przeglądy i aktualizacje wzorów form w oparciu o informacje zwrotne z cyklu produkcyjnego, dane o wynikach częściowych oraz postęp w technologiach formowania.
Co to jest proces polipropylenowego wtrysku do wstrzykiwań?
Aby uzyskać najlepsze wyniki wtrysku polipropylenu, kluczowe jest zarządzanie czynnikami procesowymi, takich jak temperatura i ciśnienie. Kontrola tych elementów może pomóc zmniejszyć wady i zwiększyć jakość produktu końcowego.
Wybór i przygotowanie materiału
Polipropylen jest dostępny w różnych stopniach, i jest higroskopiczny, co oznacza, że może wchłaniać wilgoć ze środowiska. Nadmierna wilgoć może prowadzić do hydrolizy podczas topienia, powodując słabe właściwości mechaniczne i wady powierzchniowe, takie jak szczelina lub srebrne smugi. Dlatego, niezbędne jest, aby suchość pelet PP przed przetworzeniem:
- Temperatura suszenia: zwykle od 90°C do 120°C.
- Czas suszenia: około 4 do 6 godzin, w zależności od zawartości wilgoci i wielkości granulatu.
- Urządzenia do suszenia: Wykorzystują dedykowany kopalnia lub system suszenia on-line zintegrowany z wtryskarką.
Ogrzewanie i odtaczanie
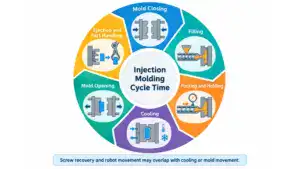
Suchy polipropylenowe granulki są wprowadzane do wtryskarki maszyny do formowania, gdzie są przenoszone w kierunku ogrzewanej beczki przez mechanizm śrubowy.
Podczas poruszania się granulek wzdłuż ogrzewanej beczki, są topienie ze względu na zastosowaną energię termiczną połączoną z mechanicznym strzyżeniem z obrotu śruby.
- Strefy grzewcze: W lufie zazwyczaj znajduje się wiele stref grzewczych, każda sterowana indywidualnie, aby osiągnąć jednolitą temperaturę topnienia.
- Temperatura metalu: Utrzymanie spójnej temperatury topnienia, zwykle od 220°C do 260°C, w zależności od specyficznego stopnia PP i wymagań części.
Faza wstrzyknięcia
Po pełnym rozpuszczeniu i homogenizacji PP śruba szybko wstrzykuje rozpuszczony materiał do jamy ustnej.
- Ciśnienie wtrysku: wystarczająco wysokie, aby zapewnić kompletne napełnienie pleśń bez powodunia błysku lub przepakowania. Zazwyczaj waha się od 800 do 1200 bar, ale może się to różnić w zależności od złożoności części i grubości ściany.
- Prędkość wtrysku: zoptymalizowana w celu zapobiegania wadom, takim jak odlewanie lub przepływociągi. Szybsze prędkości wtrysku są korzystne dla cienkiej ściany części, natomiast wolniejsze prędkości mogą być niezbędne dla grubszych odcinków.
Stopiony PP przepływa do gniazda formy, wypełniając jej złożone detale i odwzorowując geometrię. Prawidłowy przepływ jest niezbędny, aby uniknąć wad, takich jak niedolewy, zapadnięcia lub niepełne wypełnienie. Po początkowym wtrysku stosuje się dodatkowe ciśnienie docisku, aby skompensować skurcz materiału podczas chłodzenia polimeru.
- Czas opakowania: Czas trwania jest różny w zależności od rozmiaru i właściwości materiału.
- Ciśnienie opakowania: Ostrożnie sterowane w celu zapewnienia dokładności wymiarów i wykończenia powierzchni.
Cooling Faza
Po wypełnieniu formy i dogęszczeniu tworzywo polipropylenowe zaczyna stygnąć i krzepnąć w gnieździe formy.
- Kanały chłodzenia: Skuteczny układ chłodzenia ze strategicznie umieszczonymi kanałami zapewnia jednolitą dystrybucję temperatur, minimalizację warpowania i skrócenie czasu cyklu.
- Czas chłodzenia: W zależności od grubości i kształtu płyty, czas chłodzenia waha się zwykle od 10 do 30 sekund.
Utrzymanie optymalnych temperatur form (zwykle od 20°C do 80°C).
Otwarcie łodygi i wysyłka części
Po tym, jak polipropylen wystarczająco chłodził i utrwalił, formę otwiera się, aby uwolnić nowo utworzoną część.
Sprzęt lub płyty do wypychania części z jamy formowej. Właściwa konstrukcja wyrzutni zapobiega deformacji części lub uszkodzeniu podczas usuwania.
- Wysyłka Pin Położenie: Strategicznie umiejscowione, aby uniknąć pozostawienia śladów lub wad na części powierzchni.
- Ciśnienie wyrzutu: Kontrolowane w celu zapewnienia płynnego wyrzutu bez wad.
Zastosowanie części propylenu
Towary konsumenckie i przemysłowe
Interagujecie z polipropylenem przez wiele codziennych przedmiotów. Jest on powszechnie stosowany w opakowaniach, takich jak pojemniki żywnościowe, butelki i kapsułki, ponieważ utrzymuje swoje przedmioty świeże i bezpieczne. Dla produktów gospodarstwa domowego, polipropylen można znaleźć w przedmiotach, takich jak wielokrotnego użytku pojemników, mebli z tworzywa sztucznego i sprzętu kuchennego. Stoi się dobrze, aby nosić i rozerwać, co sprawia, że pasuje do tych celów.
W świecie przemysłowym polipropylen jest stosowany w linach, tkaninach, a nawet w elektronice. Wybrany jest ze względu na jego trwałość i zdolność do wytrzymania ciężkich warunków. W różnych ustawieniach polipropylen oferuje mieszankę siły i odporności.
Elementy medyczne i motoryzacyjne
W dziedzinie medycyny, polipropylen jest ceniony za bycie narkomanią i łatwo sprzątać. Jest powszechny w strzykawkach jednorazowych, pojemnikach medycznych, a nawet narzędziach chirurgicznych. Jego odporność na bakterie i łatwość sterylizacji są kluczem do stanu zdrowia.
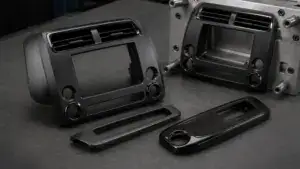
Jeśli chodzi o samochody, polipropylen jest stosowany w zderzakach, tablicach rozdzielczych i wykończeniu wnętrz. Jest lekki, pomaga poprawić wydajność paliwa i wydajność. Jego odporność na uderzenia oznacza, że może chronić cię w niewielkich kolizji, wszystko przy jednoczesnym zapewnieniu atrakcyjnego wykończenia wnętrza pojazdu.
Najczęściej zadawane pytania
Jak wtryskiwanie polipropylenu w porównaniu z kosztami innych tworzyw sztucznych?
Polipropylen jest często bardziej opłacalny niż inne tworzywa sztuczne, co sprawia, że jest przyjazną budżetową opcją produkcji na dużą skalę. Pomimo swojej niższej ceny, nie kompromisuje w jakości, oferując dobrą równowagę między kosztami a wydajnością.
Jakie są różnice między wstrzyknięciem polipropylenu a poliuretanem?
Polipropylen jest bardziej sztywny, podczas gdy poliuretan jest elastyczny i elastyczny. Różnice te wpływają na ich zastosowanie, z polipropylenu faworyzowane dla sztywnych produktów i poliuretanu dla przedmiotów, które muszą rozciągać lub zginać. Procesy formowania również nieco różnią się ze względu na te właściwości materialne.