
金属プレス加工は、自動車や家電から電子機器、医療機器に至るまで、日常で使われる製品を支える金属部品を成形する製造工程です。この入門ガイドでは、さまざまな業界の革新を支え続けるこの工程の仕組みと、高品質な金属部品を大量生産するうえで欠かせない理由をご紹介します。
金属プレス加工の基礎
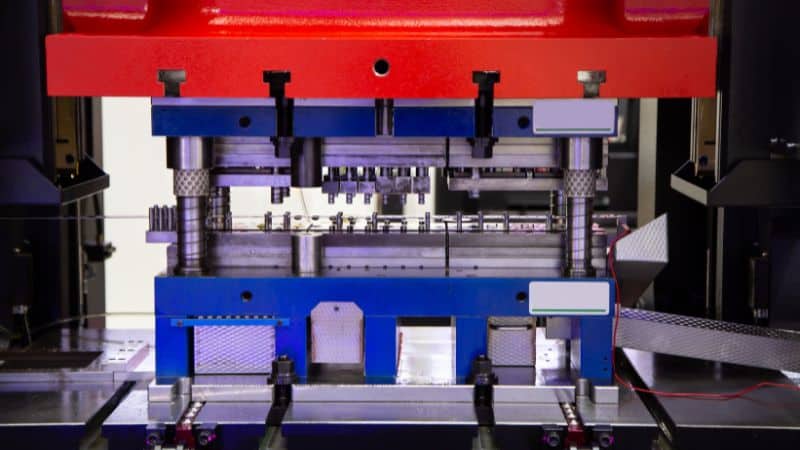
金属プレス加工とは、プレス機と専用金型を使って金属板やコイル材を所定の形状に成形する製造工程です。次のような複数の加工を組み合わせる場合があります。
- ブランキング:板材から基本形状を切り出す
- 穴あけ:穴や切り欠きを作る
- 曲げ:角度や曲線を付ける
- エンボス加工:表面に凹凸を付ける
これらの加工は、材料の強度と精度を保つため、多くの場合、冷間で高圧を加えて行われます。この金属プレス加工技術は「冷間成形」と呼ばれ、最も一般的な手法です。一方、特定の用途には「熱間プレス加工」も用いられます。
最新のプレス加工では、コンピューター制御プレス機と精密金型を使用し、高い性能基準に対応します。自動化とデジタル設計により、段取りの迅速化、精度向上、生産コストの削減が実現しています。
主な金属プレス加工
ブランキングとピアシング
ブランキングとピアシングは、金属プレス加工の最初の工程となることがよくあります。ブランキング では、大きな板材からブランクと呼ばれる平らな部品を切り出します。このブランクが、後続の成形工程のベースになります。金型とパンチで金属をきれいにせん断するため、寸法精度の高いエッジを実現し、材料の無駄も最小限に抑えられます。
ピアシングでは、同様の金型を使ってブランクに穴や開口部を作ります。新たな形状を成形するのではなく、不要な材料を取り除く加工です。効率を高めるため、ブランキングとピアシングを同じプレスストロークで行うこともよくあります。
金型の位置合わせ、クリアランス、材料の厚さが、エッジの品質と寸法精度を左右します。これらの加工では、高強度の工具鋼と適切な潤滑を用いて、摩耗やバリの発生を抑えます。これは、自動車、家電、電子機器の製造で安定した部品を作るうえで欠かせません。
曲げとフランジ加工
曲げでは、金属板の厚さを変えずに形状を変えます。パンチと金型で直線に沿って力を加え、角度や曲線を付けます。この加工は、材料の延性、曲げ半径、プレス能力に左右されます。
フランジ加工では、部品の縁を特定の角度、多くの場合は90度以下に曲げて延長します。エッジを補強し、部品の嵌合性を高め、他の部品との接合を可能にします。
曲げ加工とフランジ加工では、金属が元の形状に少し戻ろうとするスプリングバックを慎重に制御する必要があります。精度を保つため、作業者は金型形状を調整したり、過曲げを行ったりします。
穴あけとコイニング
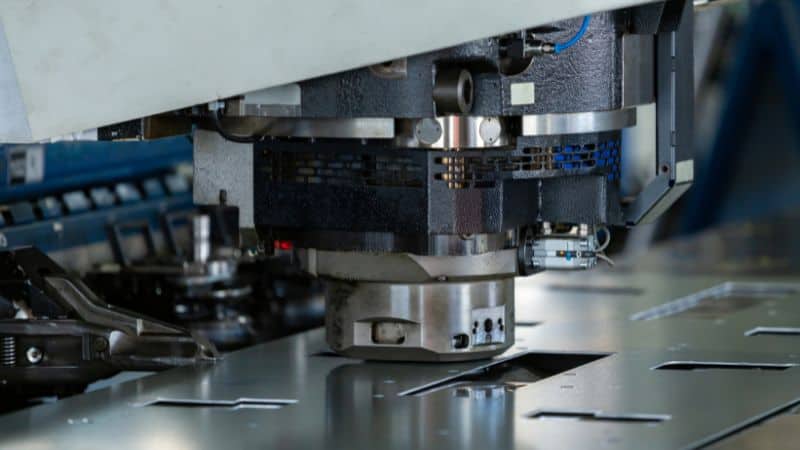
穴あけでは、板材から材料を取り除き、穴、スロット、形状を作ります。ピアシングと同様にパンチと金型を使いますが、繰り返し模様の加工では、より高速で行うことがよくあります。厳しい公差が求められる大量生産に適した加工です。
コイニングでは、金属に極めて高い圧力を加え、細部を成形したり厚さを調整したりします。材料を金型のキャビティに押し流すことで表面仕上げを整え、寸法精度を高めます。
コイニングは、エンボス加工のロゴ、接点、精密ワッシャーの製造に広く使われています。また、バリや鋭いエッジを取り除けるため、二次仕上げを減らせます。穴あけとコイニングを組み合わせることで、電気コネクター、締結部品、装飾部品に必要な精度を実現できます。
エンボス加工と深絞り加工
エンボス加工では、板金の特定箇所を浮き上がらせたり、くぼませたりして、質感や模様、識別マークを作ります。凸型と凹型を組み合わせた金型で材料を押し、切断せずに目的の凹凸を形成します。外観を向上させるだけでなく、薄板の剛性を高める効果もあります。
深絞り加工では、平らなブランク材を中空またはカップ状の部品に成形します。パンチで金属をダイのキャビティに押し込み、ブランクホルダーで材料の流れを制御しながら伸ばします。この加工は、燃料タンクや缶、キッチンシンクの製造に適しています。これらの製品には、アルミニウムやステンレス鋼など、延性に優れた材料がよく使われます。
金属プレス加工に使われる材料
金属の主な種類
メーカーは金属プレス加工に、鋼、ステンレス鋼、アルミニウム、銅、真鍮をよく使用します。それぞれの特性を踏まえ、用途に応じて使い分けます。
- 炭素鋼は強度が高く、手頃な価格で成形しやすいため、自動車部品や産業用部品に適しています。
- 高強度低合金(HSLA)鋼は、重量をほとんど増やさずに強度を高められます。
- ステンレス鋼は耐食性と耐久性に優れ、食品、医療、海洋関連の部品に適しています。
- アルミニウムは軽量で耐食性があり、輸送機器や航空宇宙分野に最適です。
- 銅と真鍮は電気伝導性に優れ、電子機器やHVAC部品に適しています。
チタン、ニッケル合金、亜鉛合金など、ほかの金属は、耐熱性や強度が求められる用途、または複雑な形状の部品に使われます。
材料特性と適合性
最適な材料は、部品に必要な機械的特性によって異なります。強度、延性、硬度は、圧力を受けた金属板の成形性に影響します。
成形性は、金属が割れずにどれだけ容易に曲げたり伸ばしたりできるかを示します。アルミニウムや低炭素鋼などの軟らかい金属は成形しやすい一方、硬い合金はより大きな力や専用の金型が必要になる場合があります。ただし、同じ金属の種類でも、鋼種や調質によって成形性は異なります。
耐食性は、部品が水分や薬品にさらされる場合に重要です。ステンレス鋼や表面処理鋼は錆を防ぎ、アルミニウムは自然に酸化への耐性を備えています。
導電性は電気部品に重要な特性で、銅や真鍮が適しています。重量も材料選定に影響します。軽い金属を使えば、製品全体の質量とエネルギー消費を抑えられます。
これらの要素のバランスを取ることで、プレス加工された金属部品の性能とコストの両方の目標を満たせます。
板金プレス加工の設備と生産
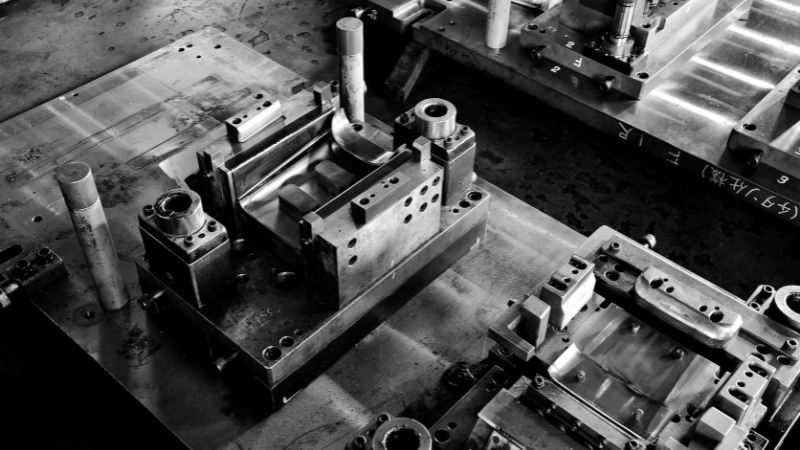
金属プレス金型と工具の種類
プレス金型は、プレス機に取り付けて金属板を所定の形状に切断・成形する専用工具です。主に、下型のダイセットと上型のパンチの2つの部分で構成されています。これらが連動して、完成部品の形状と寸法を決めます。
一般的なプレス金型の種類は次のとおりです。
| 金型の種類 | 機能 |
|---|---|
| ブランキング金型 | 板金から平らな形状を切り出す。 |
| ピアシング金型 | 穴や開口部を作る。 |
| 成形金型 | 切断せずに金属を曲げたり成形したりする。 |
| 複合金型 | 1回のストロークで複数の加工を行う。 |
| 順送金型 | 複数のステーションを通して板材を送り、複数の加工を行う。 |
金型の種類によって適した生産ニーズは異なります。順送金型は大量生産に使われることが多く、単発金型は比較的単純な部品や少量生産に適しています。
プレス機の種類
プレス機は、金型を使って金属板を成形するための力を加えます。主に機械式プレスと油圧プレスの2種類があります。機械式プレスは安定した高速ストロークを実現し、大量生産に適しています。油圧プレスは液圧で力を制御できるため、厚みのある部品や複雑な部品に適しています。
高速プレス機は、非常に高いストローク速度で稼働し、毎分数百回に達することもあります。高度な送り装置で金属コイルを金型へ迅速かつ正確に送ります。自動車や電子機器の製造など、小型で精密な部品を大量に生産する現場で広く使われています。
マルチスライド加工と順送プレス加工
マルチスライド加工では、複数の可動スライドで金属を異なる角度から加工します。この構成により、1回の加工で複雑な曲げや形状を作れます。二次加工の必要性を減らし、複雑な形状にも効率的に対応できます。
順送プレス加工では、金属帯を複数の金型に順番に通し、各ステーションで穴あけ、曲げ、切断などの加工を行います。最終ステーションで完成部品が得られます。この方法は連続生産に効率的で、何千個もの同一部品を厳しい公差で製造できます。一方、トランスファープレス加工では、独立した機械装置を使って部品を各ステーションへ移動させます。
どちらの方法も材料の利用効率を高め、搬送時間を短縮します。精度と再現性が重要なコネクター、ブラケット、小型機械部品の製造に広く用いられています。
精密プレス加工技術
精密プレス加工では、極めて厳しい公差と滑らかな仕上がりを目指します。ファインブランキング、マイクロプレス加工、サーボ駆動プレス機などを用いて、圧力や動きを細かく制御します。これらの技術により、追加の仕上げ工程を行わずに、きれいなエッジと正確な寸法を実現できます。
メーカーは、一貫した品質を保つためにCAD(コンピューター支援設計)とCAM(コンピューター支援製造)を活用します。エンジニアはCADソフトウェアで金型を設計し、材料の変形をシミュレーションして、生産前に公差を検証します。その後、CAMソフトウェアでデジタル設計を金型製作のための機械指令に変換します。この連携により、設計ミスを減らし、金型の製作期間を短縮できます。
3Dモデリングにより、エンジニアは金型セットを視覚化し、金属の流れを効率化するレイアウトを最適化できます。コンピューターシミュレーションと組み合わせることで、摩耗箇所の予測、精度の向上、金型製造のリードタイム短縮が可能になります。
品質管理と後処理
検査と品質保証
金属加工の品質管理は、複数の製造段階での検査と試験から始まります。技術者はノギス、マイクロメーター、三次元測定機(CMM)などのツールを使用し、部品の寸法と公差を確認します。
工程内品質管理(IPQC)によるチェックは、逸脱を早期に発見し、不良品が大量に発生するのを防ぎます。製造データを追跡し、工程の安定性を維持するため、統計的工程管理(SPC)チャートがよく使用されます。
一般的な検査計画には、次の項目が含まれます。
| 段階 | 目的 | 方法 |
|---|---|---|
| 材料確認 | 金属の材質と厚さを確認 | 目視検査と化学試験 |
| 工程内 | 成形や位置合わせの誤差を検出 | SPC、サンプリング |
| 最終検査 | 仕様を確認 | 寸法と表面の検査 |
検査結果を一貫して記録することで、トレーサビリティを確保し、ISO 9001などの業界規格への準拠を支援できます。
仕上げと後処理工程
プレス加工と検査の後、部品には表面品質や性能を向上させるために、後処理が必要となることがよくあります。一般的な仕上げ工程には、バリ取り、研磨、電気めっき、コーティングなどがあります。これらの処理により、鋭利な縁を除去し、耐食性を高め、組み立てや塗装に備えます。
熱処理を施して、金属を強化したり、プレス加工で生じた内部応力を取り除いたりする場合もあります。超音波洗浄などの洗浄工程では、製造後に残った油分や粒子を除去します。
メーカーは、部品の用途や材質に応じて仕上げ方法を選択します。たとえば、ステンレス鋼部品には不動態化処理を施し、アルミニウム部品には保護性能と外観を高めるために陽極酸化処理を施すことがあります。
金属プレス加工の用途
金属プレス加工サービスならMoldie
信頼できる金属プレス加工サービスを選ぶ際は、技術力、品質管理、カスタマイズの選択肢を評価することが大切です。認定を受けた業者は、安定した品質を実現するために先進的な設計・製造技術を活用します。発注前に、認証、製造能力、公差限界について確認し、業者に問い合わせることをおすすめします。
確立された製造工程と豊富な経験に加え、手厚い顧客サポートと明確なコミュニケーションが、設計目標と製造結果の一致につながります。試作開発から量産まで対応するサプライヤーもあり、効率的な評価と生産拡大が可能です。
Moldieでは、金属加工のさまざまな手法や業界で培った確かな経験をもとに、お客様のニーズにお応えします。信頼性の高い部品と長期的な価値をお求めなら、今すぐお問い合わせください。
よくあるご質問
金属プレス加工部品を設計する際に考慮すべき重要な点は何ですか?
プレス加工部品を設計する際は、材料の選定、割れを防ぐための曲げ半径、材料の厚さに応じた穴や切り欠きのサイズ、リブやビードなど部品を補強する形状の追加といった要素を重視する必要があります。
順送金型とトランスファープレスは、どのように選べばよいですか?
選択は、多くの場合、部品のサイズと複雑さによって決まります。順送金型は、金属帯材に載せたまま複数の工程を通して加工できる、小型で平坦な部品に適しています。トランスファープレスは、大型部品や大幅な三次元成形が必要な部品に適しています。機械式システムが部品を次の工程へ移送するため、帯材から切り離して加工できます。







