
プラスチック射出成形は、精密なプラスチック部品をすばやく効率的に製造する方法として、1800年代後半に始まりました。この製法はプラスチック産業を生み出し、おもちゃや容器、自動車部品など、日用品の製造方法を変えました。
この記事では、プラスチック射出成形の歴史をたどります。射出成形が私たちの身の回りの世界をどのように形作ってきたのか、そしてなぜこれほど広く使われているのかを理解するのに役立ちます。
先駆者と初期の革新者たち
プラスチック射出成形業界の初期の取り組みは、プラスチック素材の未来を形作りました。主要な人物や業界の変化が、新しい機械や優れた素材を生み、製品への活用を広げました。
ジョン・ハイアットとアイザイア・ハイアットの発明
プラスチック射出成形の歴史は、John Wesley Hyattと弟のIsaiah Hyatt が1872年に初の成形機を発明したことにさかのぼります。この機械はプランジャーを使って、加熱したセルロイドを金型に押し込む仕組みでした。プラスチック部品を毎日大量に製造できるようになったのは、これが初めてでした。
ハイアット兄弟は、象の個体数減少によって象牙製品の価格が高騰したため、象牙に代わる素材を求めていたビリヤードボールメーカーから依頼を受けました。セルロイド製のビリヤードボールは、強い衝撃を受けると大きな音を立てて割れることがあり、完全な代替品とはなりませんでした。それでも、合成素材の可能性を示しました。
兄弟が最初に作った機械は比較的簡素でした。加熱シリンダー、手動レバーで操作することが多かったプランジャー、そして二つ割りの金型を閉じた状態に保つクランプで構成されていました。工程は労働集約的で、加熱にもむらがありましたが、画期的な出発点となりました。その後、ボタンや櫛などの小物も製造するようになりました。ハイアット兄弟の機械は、初期のプラスチック製造工程の基準を確立しました。
ハイアット兄弟による改良
初期設計の限界を認識したJohn Wesley Hyattは、さらなる改良に取り組みました。彼は多個取り金型を開発して特許を取得し、1回の成形サイクルで複数の同一部品を同時に製造できるようにして、生産量を大幅に向上させました。また、サイクル時間を短縮するため、さまざまな冷却方法も試しました。こうした画期的な改良は、射出成形の商業的な実用性をメーカーに納得させるうえで重要でした。
ハイアット兄弟の会社は繁栄し、ビリヤードボールだけでなく、入れ歯床やピアノの鍵盤、シャツの襟やカフスなど、幅広いセルロイド製品を製造しました。燃えやすさで知られていたものの、非常に人気がありました。
プラスチック製造業界の発展
1800年代後半から1900年代初頭にかけて、ほかの発明家や企業もハイアット兄弟の機械を使用し、改良し始めました。低コストや新しい形状を作れることなど、プラスチック部品の利点が業界に認識されていきました。
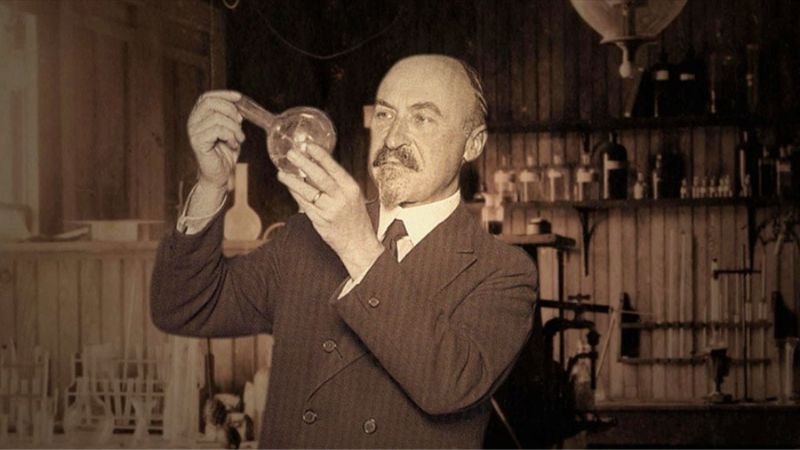
1909年、ベークライトをLeo Baekelandが発明し、大きな転機を迎えました。これは、自然界に存在する分子を含まない、初の本格的な合成プラスチックでした。ベークライトは熱硬化性素材で、加熱すると永久に硬化し、優れた電気絶縁性と耐熱性を備えていました。ベークランドは、この新素材を加工するための専用射出成形機も発明しました。「ベークライザー」機と素材そのものの特許により、特に急成長していた電気・自動車産業で、ディストリビューターキャップやラジオの筐体、電話機のハウジングなど、新たな市場が大きく開かれました。
1920年代から1930年代には、ポリスチレンやポリ塩化ビニル(PVC)など、新しい熱可塑性素材が開発されました。これらは繰り返し溶かして成形し直すことができました。そのため、工場内で廃プラスチックを直接リサイクルできるようになりました。同じ頃、射出成形に使えるセルロースアセテートの可溶性製品であるCellitとCellonが、1903年と1939年にそれぞれArthur Eichengrünによって開発されました。これにより、燃えにくく、射出成形に適した粉末状のプラスチックが実現しました。
この時期には、BASFのドイツ人化学者たちも、プラスチック材料の可塑化に使うスクリュー押出機の先駆的な研究に着手しました。この技術は、後に射出成形工程で重要な役割を果たすことになります。プランジャー式の機械が主流であり続ける一方で、大きな技術革新への準備が進んでいました。戦間期には、安価な消費財を大量生産する需要が高まり、より大型で自動化されたプランジャー式機械の導入が進みましたが、溶融プラスチックの射出温度や品質の安定を制御する点には、依然として課題がありました。
技術の進歩に伴い、機械はより大型で精度の高い部品を製造できるようになりました。その結果、自動車から電子機器まで、さまざまな場所でプラスチック製品が使われるようになりました。射出成形の普及により、1900年代半ばまでにはプラスチック製造や射出成形サービスがさらに一般的になりました。
第二次世界大戦中の拡大
第二次世界大戦中、プラスチック射出成形は急速に不可欠な製法となりました。戦争を支える素材や製造方法に、大きな進歩が見られました。
大量生産を支えた素材の革新
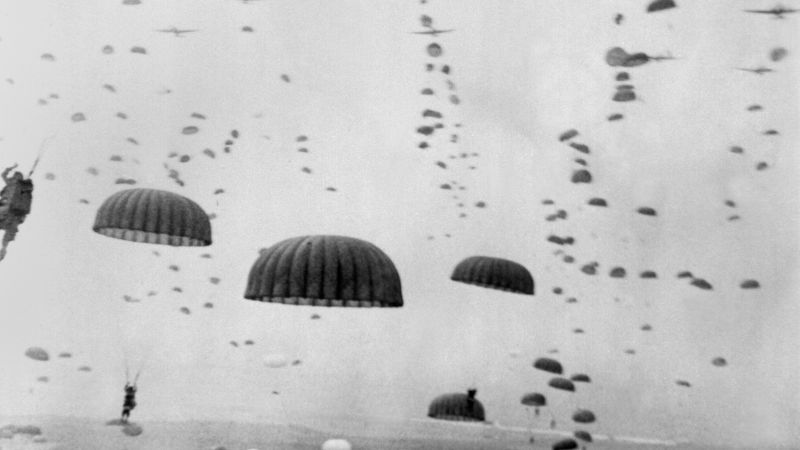
戦争の遂行により、特定の性能を備えた新素材への需要が大幅に高まりました。戦争直前に発明されたナイロンは、ストッキング向けの用途から転用され、パラシュート、ロープ、ベアリングに欠かせない素材となりました。アクリル樹脂は、航空機のキャノピーに使う割れにくいガラス代替素材となりました。1930年代にイギリスの化学者が偶然発見したポリエチレンは、レーダーケーブルの絶縁材として不可欠な存在となり、連合国軍に大きな技術的優位をもたらしました。
射出成形は、こうした不可欠な部品を必要な品質と速度で数千個単位で大量生産するのに最適でした。この時期、ポリマー科学の研究はかつてないほど加速し、プラスチックの生産も急速に拡大しました。
射出成形部品の精度は、複雑な軍事装備にとって極めて重要でした。たとえば、砲弾の近接信管には、壊れやすい電子機構を収めるために、寸法どおりに成形された小さなプラスチック部品が必要でした。成形によって得られる品質の安定性は、切削加工や圧縮成形などのほかの製造方法を大きく上回っていました。この時代に、軍産複合体とプラスチック産業の連携が確立され、その後何十年にもわたって革新を推進することになりました。
製造業における役割
戦争は金型製作技術にも大きな進歩をもたらしました。新しい部品を迅速に製造する必要性から、より速く、耐久性の高い金型の製作が求められました。その結果、優れた工具鋼や高精度の加工工程が導入されました。さらに、プラスチック部品の需要が急増したことで、「製造性を考慮した設計」が重要になりました。エンジニアは、肉厚やリブの設計、ゲートの位置などを考慮し、射出成形機で効率よく安定して製造できる部品を設計する必要がありました。この考え方は、産業エンジニアリングに深く根付きました。
また、鉄鋼不足が深刻化するなか、金属からプラスチックへの転換も明らかに進みました。メーカーは成形工程を活用し、厳しい公差に適合し、品質が均一な部品を製造しました。これは通信機器や医療機器などに欠かせないことでした。
戦争が終わると、プラスチック生産のために整備された大規模な工業生産能力は、消費財の製造へと振り向けられました。軍用の頑丈で信頼性の高いプラスチック部品を作り上げたメーカーは、その技術を活かして、手頃な価格の家庭用品を生み出しました。こうして1950年代から60年代の「プラスチック時代」が到来します。タッパーウェアの容器やおもちゃから、家電や家具まで、射出成形によるプラスチック製品が現代的な暮らしの象徴となりました。
プラスチック射出成形の近代史
射出成形機は、長い年月のなかで大きく変化してきました。初期の機械は簡素な設計でしたが、その後、新技術によって生産速度と効率が向上しました。
プランジャー式からスクリュー式射出成形機へ
1800年代後半に発明された最初の射出成形機は、プランジャー方式を採用していました。プラスチックのペレットを軟らかくなるまで加熱し、プランジャーで溶融プラスチックを金型に押し込みます。これらの機械は簡素でしたが、いくつかの問題を抱えていました。
プランジャー方式の根本的な問題は、溶融樹脂を均一に混ぜられないことでした。シリンダーの加熱壁に近いプラスチックは、射出中に過熱して劣化しやすい一方、中心部の材料は十分に溶けていないことがありました。その結果、表面にスプレーマークが現れたり、部品の強度が低下したり、色にばらつきが生じたりしました。この問題を部分的に解消するため、シリンダー内に「トルピード」や「スプレッダー」と呼ばれる部品を備えた機械もありました。プラスチックの流れを加熱壁に沿わせる役割がありましたが、完全な解決策ではありませんでした。プランジャー式機械の限界は、より高品質で複雑な部品を実現するうえでの大きな障壁でした。
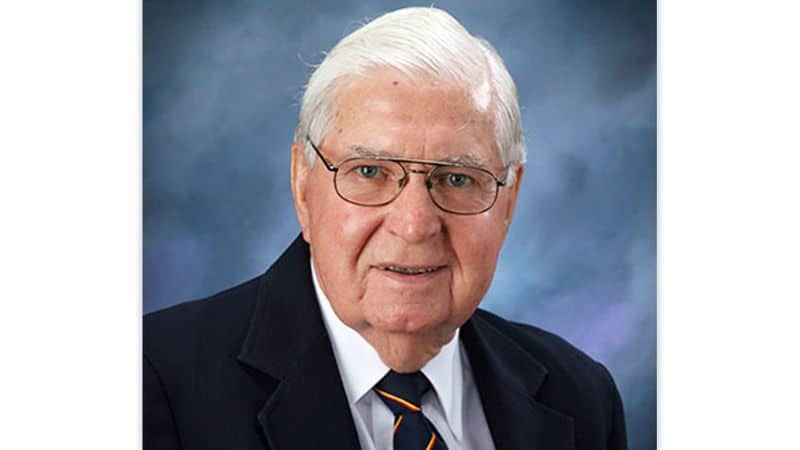
大きな進歩をもたらしたのが、スクリュー式射出成形機の登場です。往復スクリューの発明は、1940年代から50年代にかけて最初の試作機を製作したアメリカ人発明家、H. G. De MattiaとJames Watson Hendryによるものとされています。なかでもヘンドリーの業績は大きな影響を与えました。彼の設計では、スクリューが2つの役割を果たします。まず回転して樹脂をバレル前方へ送り、溶融・混練します(可塑化と呼ばれる工程)。次に、スクリュー全体がプランジャーのように前進し、準備された溶融樹脂を金型のキャビティへ射出します。この往復運動は画期的なものでした。溶融樹脂の均一性と安定性が大幅に向上し、成形品の品質向上と不良の減少に直結しました。
スクリュー式射出成形機の登場により、より高い精度で、無駄を減らしながら、より複雑なプラスチック部品を製造できるようになりました。また、使用できるプラスチックの種類も広がりました。
ジェームズ・ワトソン・ヘンドリーの功績
ジェームズ・ワトソン・ヘンドリーは往復スクリューの開発にとどまらず、その勢いを保ち、プラスチック成形業界を代表する人物の一人となりました。1970年代には、初のガスアシスト射出成形プロセスを開発。これにより、収縮や反りを最小限に抑えながら、複雑な中空部品を製造できるようになりました。2014年に94歳で亡くなるまでに、プラスチック加工技術に関する80件以上の特許を取得していました。
この革新は、機械の進化によってまったく新しい製品設計が可能になることを示しました。さらに、20世紀後半に閉ループ制御システムが導入され、工程の精度は飛躍的に向上しました。センサーで圧力や温度をリアルタイムに監視し、機械の油圧やヒーターを微調整することで、製造工程全体を通じて安定した品質を保てるようになりました。
もう一つの大きな変化は、全電動式射出成形機の開発です。従来の機械は油圧式で、強力である一方、油漏れやエネルギー効率の低さ、油温の変動といった問題がありました。これに対し、全電動式の機械はサーボモーターですべての動作を制御します。1980年代から90年代にかけて商業利用が可能になったこれらの機械は、より高い精度、静かな稼働、より清潔な製造環境(油圧油を使用しない)、そして大幅な省エネを実現しました。消費電力を最大60%削減できる場合もあります。そのため、医療機器製造など、高精度が求められる業界に最適です。
プラスチック射出成形の未来
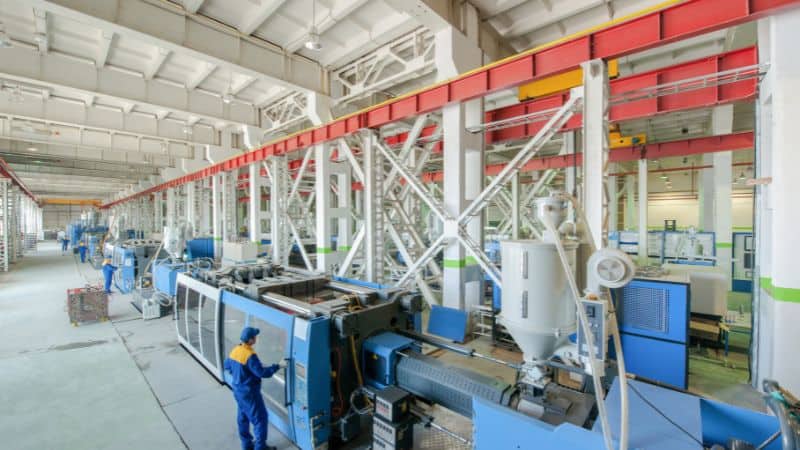
現在、射出成形機械の最先端を担うのは、インダストリー4.0の原則の導入です。最新の機械には高度な監視システムが搭載され、ショットごとの膨大なデータを収集しています。このデータは、予知保全や品質保証、生産効率の最適化に活用できます。今後は、射出成形機が材料のばらつきや環境の変化に応じて自律的に条件を調整し、人の介入を最小限に抑えながら完璧な成形品を実現する、完全にネットワーク化された「スマートファクトリー」が期待されています。
よくある質問
プラスチック射出成形には、どのような種類の技術がありますか?
射出成形には、いくつかの主な種類があります。一般的な射出成形は最も広く使われている方法で、単一キャビティの金型を使って同じ部品を製造します。
オーバーモールディングは、成形工程で2種類以上の材料を組み合わせる方法です。ソフトなグリップや複数の層を備えた製品の製造に適しています。
インサート成形では、プラスチックを射出する前に金属などの部品を金型に入れ、その周囲をプラスチックで成形します。電子部品やねじ付きインサートの製造によく使われます。
マイクロ射出成形では、電子機器や医療機器向けなどの非常に小さく精密な部品を製造します。構造発泡成形では、発泡剤を使い、外側が硬く内部が発泡体の部品を作ります。
現代の射出成形業界を形作った主な技術革新には、どのようなものがありますか?
コンピューター支援設計(CAD)とコンピューター支援製造(CAM)により、金型製作の精度が向上しました。現在では、より短時間で、ミスを減らしながら金型を製作できます。
多くの工場で、コールドランナーに代わってホットランナーシステムが採用されています。プラスチックを溶融状態に保ち、次の成形に備えることで、材料の無駄を減らせます。
電動式射出成形機は、従来の油圧式機械の一部に取って代わりました。消費エネルギーが少なく、成形工程をより細かく制御できます。
センサーや工程監視技術の進歩により、圧力と温度をより精密に管理できるようになりました。これにより、品質が向上し、不良率も低下します。







