
射出成形機を最適な状態に保つには、定期的な手入れ、適切な計画、予防措置を組み合わせることが必要です。適切なメンテナンスを行うことで、常に高品質な部品を生産できます。
射出成形機を定期的にメンテナンスすることは、収益に直接影響します。
機械を適切にメンテナンスすれば、生産停止につながる予期せぬ故障を防げます。こうした中断は、生産時間の損失や納期に間に合わせるための特急注文によるコストを招きます。
安全性も大きなメリットです。清潔でよく整備された機械は、オペレーターにとってより安全です。事故を防ぐため、可動部、電気接続部、油圧システムを定期的に点検する必要があります。
メンテナンスの種類
予防保全では、問題が起きる前に回避できるよう、定期的に作業を行います。チェックリストに沿った機械部品の清掃、潤滑、点検などが含まれます。
事後保全は、問題が発生した後に対処する方法です。必要な場合もありますが、この方法に過度に頼ると、コストのかかる稼働停止や緊急修理につながるおそれがあります。
予知保全では、監視技術を使って機械の性能を追跡し、故障の可能性を予測します。センサーで異常な振動、温度変化、圧力変動を検知し、問題の兆候を早期に把握できます。
予防的メンテナンスでは、繰り返し発生する問題の根本原因を特定し、対処します。同じ問題を何度も修理するのではなく、再発を防ぐ方法を探します。
メンテナンス作業のスケジュール方法
毎日の点検は、生産開始前にオペレーターが実施できます。
- 安全機能の目視点検
- 油や液体の量を確認
- 漏れや異常音がないか確認
週次の作業には、次のような内容が含まれます。
- 金型表面の念入りな清掃
- 電気接続部の確認
- ホースと継手の点検
月次・四半期ごとのメンテナンスでは、次の作業を行います。
- 可動部の潤滑
- センサーと制御装置の校正
- 油圧・空圧システムの点検
すべてのメンテナンス作業を記録簿に記入しましょう。作業の傾向を把握し、より頻繁な点検や交換が必要な部品を特定できます。
定期メンテナンスの手順
毎日の点検と清掃
毎日、機械の安全機能の点検から始めましょう。非常停止ボタン、安全扉、ライトカーテンが正常に動作することを確認します。
金型キャビティに樹脂の堆積や異物がないか調べます。目視でさっと確認するだけでも、成形品の不良や金型の損傷を防げます。柔らかいブラシや布で、目に見える残留物を取り除きます。
作動油の量を確認し、シリンダー、ホース、接続部の周囲に漏れがないか調べます。油量不足や漏れは、機械の動作不良や部品の損傷につながるおそれがあります。
機械周辺を清掃し、成形不良品、材料のこぼれ、梱包材などを取り除きます。作業場所を清潔に保つことで、異物混入を防ぎ、問題にも気づきやすくなります。
週次の作業
機械の取扱説明書に従って可動部に潤滑剤を塗布します。タイバー、トグル機構、エジェクタピンを重点的に確認しましょう。適切な潤滑は摩耗を抑え、部品の寿命を延ばします。
スクリューとバレルに摩耗の兆候がないか確認します。運転中に異常音がしないか耳を傾けましょう。スクリューが摩耗すると、材料の流れや成形品の品質が不安定になることがあります。
すべての給水管と冷却配管に漏れや詰まりがないか点検します。金型の冷却流路を清掃し、適切な温度制御を確保しましょう。
機械の圧力制御と温度制御が正確に作動しているかテストします。必要に応じて再校正し、成形品の品質を維持します。
月次点検
油圧システムを円滑に動作させるため、オイルフィルターを交換または清掃します。フィルターが汚れていると流れが妨げられ、成形品に影響する圧力変動が起こることがあります。
オイルのサンプルを採取し、汚染の有無を確認します。オイルが濁っていたり、粒子が混じっていたりする場合は、予定より早く交換が必要かもしれません。
電気接続部とコントローラーを点検し、配線の緩みや熱による損傷の兆候がないか確認します。電気的なトラブルを防ぐため、緩んだ接続部は締め直します。
金型の位置合わせと型締めシステムの部品に摩耗がないか確認します。成形品のバリや金型の損傷を防ぐため、必要に応じて調整してください。金型が正しく位置合わせされていれば、摩耗を抑えながら、より良い成形品を生産できます。
バレルヒーターバンドと熱電対が正常に機能しているか点検します。材料の流れと成形品の品質を安定させるには、温度制御が欠かせません。
潤滑と油圧システムの管理
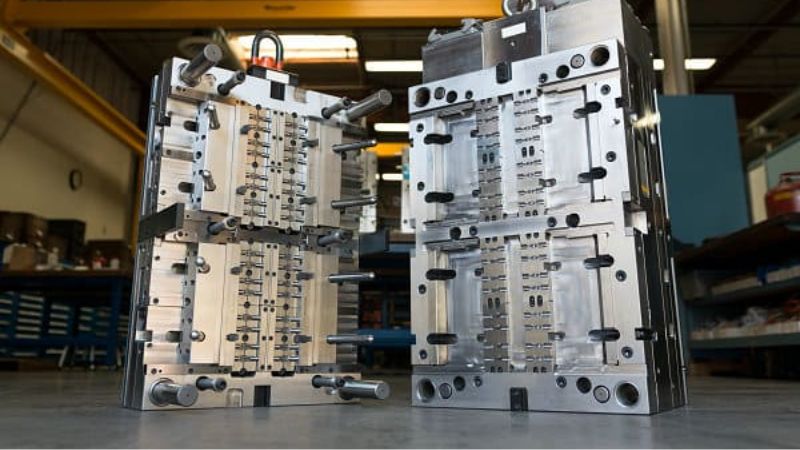
潤滑スケジュール
射出成形機には、定期的な潤滑が必要な可動部が数多くあります。潤滑箇所と推奨間隔については、メーカーの取扱説明書を確認してください。
毎日の点検では、異常音や部品の過熱など、潤滑不足の兆候がないか確認します。各箇所を最後に整備した日時を追跡できるよう、潤滑記録をつけましょう。
スライド面とガイドには、稼働8時間ごとに潤滑剤を塗布します。ベアリングは通常、週に一度の点検が必要ですが、ギアシステムは月次の整備で済む場合があります。
機械メーカーが指定する潤滑剤のみを使用してください。指定外の製品を使うと、部品の損傷や早期摩耗を招くおそれがあります。
作動油の管理
射出成形機の心臓部は油圧システムです。適切な作動油の管理によって、安定した運転を実現し、設備の寿命を延ばせます。
機械の始動前に、毎日作動油の量を確認します。油面はサイトグラスの最小・最大表示の間にある必要があります。
作動油は機械のメンテナンススケジュールに従って交換します。通常は稼働4,000~8,000時間ごと、または年1回のいずれか早い時期が目安です。
運転中は油温を監視します。過熱(140°F/60°C超)は、油の劣化やシールの損傷につながるおそれがあります。
作動油は3~6か月ごとに分析し、次の項目を確認します。
- 水分の混入
- 金属粒子
- 酸性度
- 粘度の変化
油圧部品の点検
すべての油圧ホースに摩耗、ひび割れ、漏れの兆候がないか調べます。突然の故障や安全上の危険を防ぐため、損傷したホースはすぐに交換してください。
運転中の圧力値を監視し、ポンプの性能を確認します。圧力が変動する場合は、ポンプに問題があり、対処が必要なことがよくあります。
油圧シリンダーが滑らかに動作するか、シール周辺に漏れがないか点検します。シリンダーを拭いておくと、漏れを見つけやすくなります。
バルブが正常に機能するかテストします。引っかかることなく、完全に開閉する必要があります。バルブの不具合を示す異常音がないか確認してください。
電気系統とヒーターバンドのメンテナンス
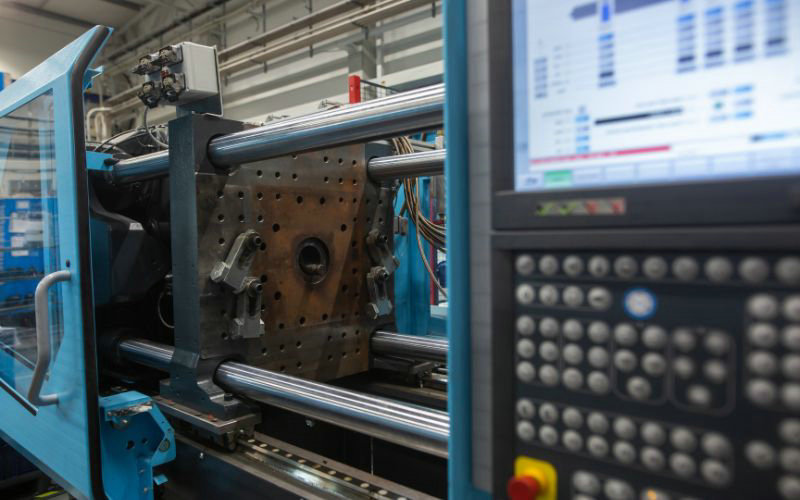
電気部品の点検
まず、少なくとも月に一度、電気ボックス内のすべての配線接続部を点検します。端子の緩み、絶縁材の損傷、変色などの過熱の兆候がないか確認してください。これらの問題は、予期せぬ停止や火災につながるおそれがあります。
操作パネルが正常に機能するか確認し、圧縮空気でほこりを取り除きます。ほこりがたまると、過熱や部品の故障を招くことがあります。
安全スイッチと非常停止ボタンを定期的にテストしてください。これらは、あなたとチームを事故から守ります。スイッチが引っかかったり、すぐに反応しなかったりする場合は交換しましょう。
外部温度計を使って、温度コントローラーの精度を確認します。読み取り値が不正確だと、成形品の品質低下や機械の損傷につながるおそれがあります。
ヒーターバンドの整備
月に一度、ヒーターバンドを清掃し、樹脂の残留物、油、ほこりを取り除きます。こうした汚れは熱伝達効率を低下させ、加熱ムラの原因になります。
バンドがバレルにしっかり固定されているか確認します。緩んでいると熱が効果的に伝わらず、材料の溶融が不安定になり、成形品の品質が低下します。
次のような損傷の兆候がないか点検します。
- 焼け跡
- 膨らみ
- 絶縁材のひび割れ
- 腐食
機械の電源を切って冷却した後、マルチメーターで抵抗値を測定します。メーカーの仕様値と比較し、完全に機能しなくなる前に不具合のあるバンドを特定しましょう。
可能であれば、ヒーターバンドはセットで交換します。加熱を均一にし、消費電力の異なるバンドによる電気系統への負荷を防げます。
電気系統のトラブルシューティング
温度変動が発生したら、まずヒーターバンドの接続部に緩みがないか確認します。多くの場合、この簡単な対処で加熱の不安定さを解消できます。
温度制御の問題が続く場合は、熱電対をテストしてください。熱電対に不具合があるとコントローラーに誤った信号が送られ、加熱に問題が生じます。読み取り値が安定しない場合は交換しましょう。
運転中にサーモグラフィーを使って、局所的な高温箇所や低温領域を特定します。この技術を活用すれば、生産への支障や損傷が生じる前に問題を発見できます。
サーキットブレーカーが頻繁に作動する場合、リセットするだけで済ませないでください。根本原因を調べましょう。回路の過負荷、短絡、部品の劣化などが考えられます。
ヒューズ、コンタクター、一般的なサイズのヒーターバンドなど、重要な電気部品を少量備蓄しておきましょう。交換が必要になった際のダウンタイムを短縮できます。
機械の性能を監視・改善する
性能指標
射出成形機を適切に管理するには、適切な数値を追跡する必要があります。まず、サイクルタイム(成形サイクルを1回完了するのにかかる時間)を監視しましょう。サイクルが短く、安定していれば、通常は機械が良好に稼働していることを示します。
不良率も確認しましょう。不良が多いと、材料と時間が無駄になります。効率的な運用のため、不良率を3%未満に抑えることを目指してください。
エネルギー消費量も重要な指標です。最新の射出成形機は、エネルギーを効率よく使用する必要があります。生産1回あたりのキロワット時を記録し、問題の兆候となる異常な増加がないか確認しましょう。
設備稼働率は、設備が実際に部品を生産している時間と、停止中または修理中の時間の割合を示します。生産性を高めるため、稼働率85%以上を維持するよう努めましょう。
品質管理手順
生産中、成形品の寸法、重量、外観を定期的に確認するスケジュールを設定しましょう。
外観検査チェックリスト:
- バリや余分な材料がないか確認する
- ショートショット(充填不足)がないか確認する
- 変色や焦げ跡がないか点検する
- 反りや寸法不良がないか確認する
人の目では見逃す可能性のある欠陥を検出できるカメラを備えた、自動検査システムの導入も検討しましょう。こうしたシステムなら、生産速度を落とさずにすべての部品を検査できます。
材料試験も重要です。原材料が仕様を満たしていることを確認するため、機械に投入する前に定期的に試験しましょう。多くの品質問題を未然に防げます。
安全手順とベストプラクティス
射出成形機を扱う際は、安全に十分注意する必要があります。作業者自身を守り、設備の寿命を延ばすため、適切な手順に従いましょう。
機械の操作やメンテナンスを行う際は、必ず適切な個人用保護具(PPE)を着用してください。安全メガネ、耐熱手袋、つま先を保護する安全靴などが含まれます。
安全ガードやインターロックを決して無効にしないでください。これらは事故を防ぐためのもので、常に正常に機能する状態にしておく必要があります。
主な安全対策:
メンテナンススケジュールには、定期的な安全点検を含めましょう。けがにつながるおそれのある電気接続部の摩耗、油圧漏れ、ガードの損傷がないか確認してください。
射出成形機の周囲は清潔に保ち、障害物を置かないようにしましょう。つまずきや転倒を防ぎ、緊急時にも容易にアクセスできます。
メンテナンス作業に相互確認の仕組みを取り入れると、安全性をさらに高められます。問題が起きた際、近くに人がいることが大きな助けになります。
すべての安全上の事故やヒヤリハットを記録してください。こうした情報は傾向の把握と再発防止に役立ちます。
定期的な再教育により、安全手順を全員に改めて周知できます。意識と遵守を維持するため、四半期ごとに実施しましょう。
よくある質問
射出成形機の日常的な予防保全では、どのような手順を行いますか?
まず、非常停止装置やガードなど、すべての安全機能を確認します。メンテナンスを始める前に、正常に動作することを確かめてください。
機械の表面を清掃し、材料の堆積や残留物を取り除きます。特に金型部分、バレル、ホッパーを念入りに清掃しましょう。
油圧システムに漏れがないか点検し、作動油の液面を確認します。必要に応じて補充し、メーカーのスケジュールに従ってフィルターを交換してください。
電気接続部に摩耗、配線の緩み、損傷の兆候がないか調べます。必要に応じて接続部を締め直してください。
ヒーターと温度コントローラーをテストし、正確な温度を維持できることを確認します。これは製品品質に直接影響します。
射出成形機の予防保全は、どのくらいの頻度で実施すべきですか?
毎日の点検では、目視点検、金型表面の清掃、油量と圧力の監視を行います。数分で済みますが、多くの問題を防げます。
週次メンテナンスでは、より徹底した清掃、可動部の潤滑、異音や振動の有無の確認を行います。
月次作業には、油圧システムと電気部品の詳細な点検、圧力および温度制御の校正確認を含めましょう。
年次メンテナンスでは、機械を停止して完全に分解・清掃し、摩耗部品を交換することがよくあります。計画的な生産停止期間に実施してください。
射出成形機で一般的に必要な潤滑は何ですか?
作動油は定期的に点検・交換する必要があり、通常は稼働2,000~4,000時間ごとに交換します。必ず機械メーカー指定の油種を使用してください。
トグル機構やタイバーなどの可動部にあるグリースポイントには、毎週グリースを補給します。機械の使用温度に適した高品質のグリースを使用してください。
ガイドピンやブッシュには、かじりを防ぎ、スムーズな動作を保つために少量の潤滑剤を塗布します。清掃後に塗布してください。
チェーンやギアには、メーカーのスケジュールに従って適切に潤滑を行います。不適切な潤滑は早期摩耗や故障につながります。
射出成形機を費用対効果よく保守する方法には、どのようなものがありますか?
作業者に基本的な日常メンテナンス作業を習得させましょう。小さな問題が大きくなるのを防ぎ、専門技術者への依頼を減らせます。
実施したすべての作業を記録するメンテナンス記録を付けましょう。繰り返し発生する問題の特定や予防策の計画に役立ちます。
シール、フィルター、ヒーターバンドなどの重要な予備部品を在庫しておきましょう。交換が必要になった際のダウンタイムを短縮できます。
主要なパラメーターを監視し、状態基準保全を導入しましょう。故障が起きる前に問題へ対処できます。
使用していない金型は適切に清掃・保管してください。金型の寿命を延ばし、再使用時にも品質の高い部品を生産できます。
射出成形機の包括的なメンテナンスチェックリストには、何を含めるべきですか?
非常停止装置、ガード、インターロックなどの安全システムを点検します。これらを無効にしたり、無視したりしてはいけません。
油圧システムについて、漏れ、液面、圧力値、フィルターの状態を点検します。経時変化を追跡できるよう、測定値を記録してください。
制御装置、配線、ヒーター、熱電対など、電気システムを点検します。過熱や損傷の兆候がないか確認してください。
タイバー、トグル機構、可動プラテンなどの機械部品を点検します。過度の摩耗や位置ずれに注意してください。
すべての箇所に適切な潤滑が行われているか確認します。潤滑箇所の一覧がない場合は、作成しましょう。
金型の損傷や摩耗を点検し、エジェクターピンと冷却水路が正常に動作することを確認します。保管前に十分に清掃してください。
射出成形機で使用する金型を効果的に清掃・保守するには、どうすればよいですか?
各生産工程の終了後、適切な洗浄剤を使って金型を清掃します。プラスチックの種類によって適した洗浄剤が異なるため、メーカーの推奨事項を確認してください。
残留物の除去には、柔らかいブラシと研磨性のない工具を使用してください。ワイヤーブラシは精密な表面を傷つけるおそれがあるため、使用を避けましょう。
水冷却水路にスケールの堆積や詰まりがないか、定期的に点検します。堆積物が見つかった場合は、推奨される洗浄液で洗浄してください。
保管する際は、鋼製金型に防錆剤を塗布します。精密な表面を損傷する酸化を防げます。
湿気による損傷を防ぐため、金型は温度・湿度が管理された場所に保管してください。適切な環境を維持するため、必要に応じて除湿機を使用しましょう。







