
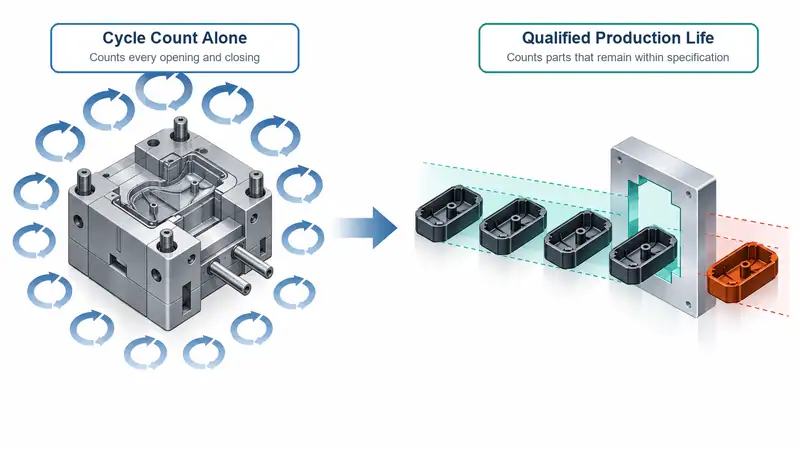
La vita della stampo non è determinata dal conteggio dei cicli da solo. In stampaggio ad iniezione, resina plastica in lavorazione e il acciaio selezionato per l’utensile sono due dei più grandi fattori dietro quanto tempo uno stampo può mantenere la qualità della parte, la consistenza dimensionale e la produzione stabile.
Quando esaminiamo un nuovo progetto di stampaggio a iniezione, non trattiamo lo stampo come un acquisto isolato. Guardiamo insieme la resina, il volume annuale, la geometria delle parti, i requisiti cosmetici, le condizioni di stampaggio e il piano di manutenzione. Questo approccio ci aiuta a scegliere una soluzione di utensili che si adatta alle reali esigenze di produzione piuttosto che semplicemente scegliere il materiale a basso costo iniziale..
Che cosa significa Mold Life?
La vita della stampo è il numero di cicli di stampaggio che uno strumento può completare in modo affidabile prima che sia necessaria la riparazione, il ricondizionamento o la sostituzione. Uno stampo può ancora aprire e chiudere dopo l’inizio dell’usura visibile, ma la sua vita utile di produzione è ridotta una volta che non è più in grado di soddisfare in modo coerente le specifiche del pezzo richiesto.
I segni tipici del deterioramento della vita della stampo includono:
- Flash alla linea di separazione
- Drift dimensionale nelle caratteristiche critiche
- Indossare su punti di iniezione, canali, scivoli e perni di espulsione
- Difetti superficiali o perdita di texture
- Segni di corrosione nelle cavità o nei canali di raffreddamento
- Tempi di ciclo più lunghi causati da problemi di raffreddamento o di espulsione
Per gli acquirenti B2B, la domanda chiave non è semplicemente: “Quanti cicli può fare questo stampo?” “Quante parti qualificate può fare questo stampo nelle nostre reali condizioni di materiale e di funzionamento?”
1. Il materiale del prodotto ha un effetto diretto sull’usura della stampo
La resina utilizzata per il prodotto finale crea richieste meccaniche, termiche e chimiche sullo strumento. Due stampi con la stessa geometria possono avere una vita di servizio molto diversa quando uno esegue polipropilene commodity e l’altro esegue nylon pieno di vetro.
Riempimenti e rinforzi abrasivi
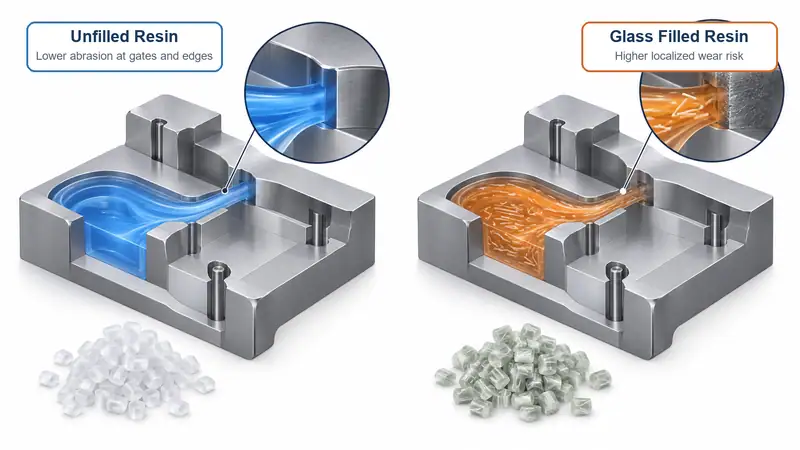
Le resine di ingegneria riempite sono tra i fattori più importanti legati ai materiali. Fibra di vetro, riempitivi minerali, fibra di carbonio, e alcuni additivi ignifughi possono aumentare l’abrasione mentre il materiale scorre attraverso punti di iniezione, canali, cavità e aree di transizione ad alta velocità.
PA rinforzata con fibra di vetro, PBT, PPS e materiali simili sono spesso selezionati per i prodotti automobilistici, elettrici e industriali perché offrono resistenza e prestazioni termiche. Tuttavia, le fibre possono gradualmente indossare bordi, punti di iniezione, chiusure e dettagli superficiali fini.
Prestiamo particolare attenzione a:
- Porta terra e punto di iniezione inserire usura
- Costine sottili e bordi taglienti della cavità
- Scivoli, sollevatori e spegnimento in movimento
- Superfici cosmetiche testurizzate o lucidate
- Aree ad alto flusso vicino al punto di iniezione
Per i materiali abrasivi, di solito è più economico investire in acciaio adatto, inserti localizzati o trattamento superficiale resistente all’usura dall’inizio.
Temperatura e pressione di lavorazione
Le resine ad alta temperatura pongono più stress termico sullo stampo. Materiali come PC, PA, PBT, PPS, PEI e PEEK possono richiedere temperature di fusione e stampo più elevate rispetto a PP o PE. Cicli ripetuti di riscaldamento e raffreddamento possono contribuire a fatica termica, soprattutto quando il raffreddamento è irregolare o le sezioni dello stampo sono sottili.
Alta pressione di iniezione aumenta anche lo stress sulla linea di separazione, i nuclei, gli inserti delle cavità e le superfici di chiusura. Parti complesse a parete sottile, percorsi di flusso lunghi o punti di iniezione restrittivi possono richiedere una pressione elevata. Se la struttura dello stampo e la selezione dell’acciaio non sono abbinate a queste condizioni, usura e deformazione Può apparire prima del previsto.
Comportamento chimico e corrosione
Alcune resine e additivi possono creare condizioni corrosive, in particolare se il controllo dell’umidità e le impostazioni di processo sono scadenti. Il PVC è un esempio familiare, ma il rischio di corrosione può anche derivare da formulazioni ignifughe, contenuto riciclato, o degradazione della resina causata da un tempo di residenza eccessivo.
La corrosione può danneggiare le superfici delle cavità, le aree di sfiato, i circuiti di raffreddamento e i dettagli della linea di separazione. Può anche rendere il rilascio meno stabile, portando a graffi, attaccamento o aumento della forza di espulsione.
Per applicazioni sensibili alla corrosione, consideriamo generalmente acciai per stampi inossidabili o inserti resistenti alla corrosione, insieme a procedure di sfiato, asciugatura, pulizia e stoccaggio adeguate.
Parte geometria e flusso di resina
Il design del prodotto interagisce con il materiale per influenzare la vita della stampo. Angoli affilati, costole profonde, sottotagli, pareti sottili e lunghe lunghezze di flusso possono tutti intensificare lo stress o l’usura localizzata.
Ad esempio, una resina piena di vetro che scorre ad alta velocità attraverso un punto di iniezione stretto può erodere l’area del punto di iniezione più velocemente di una resina non riempita. Allo stesso modo, una parte con costole profonde può creare carichi di espulsione più elevati, aumentando l’usura sui perni dell’eiettore e sulle caratteristiche principali.
Una revisione pratica del DFM dovrebbe valutare comportamento del flusso della resina, spessore della parete, posizione del punto di iniezione, angolo di bozza, layout di raffreddamento e probabile espulsione forzare prima di finalizzare la progettazione dell’utensile.
2. Il materiale della stampo determina quanto bene lo strumento resiste all’usura
Il materiale dello stampo deve essere selezionato in base alla resina, al volume, ai requisiti di precisione, alla finitura superficiale e all’ambiente di produzione. Non esiste un unico acciaio stampo “migliore” per ogni stampo ad iniezione.
Durezza e resistenza all’usura
Gli acciai più duri di solito forniscono una migliore resistenza all’usura abrasiva, in particolare durante l’esecuzione di materie plastiche di ingegneria riempite o produzione ad alto volume. Gli acciai per utensili temprati sono scelte comuni per i componenti della cavità e del nucleo che devono affrontare contatti ripetuti e stress elevati.
Tuttavia, la durezza non è l’unica considerazione. Un acciaio molto duro può essere meno indulgente in alcune aree di utensili carichi d’urto o complessi. La soluzione giusta spesso combina diversi acciai o inserti in diverse zone dello stampo. Ad esempio, possiamo utilizzare un materiale di base preindurito durevole per la struttura dello stampo specificando inserti induriti per punti di iniezione, anime, chiusure o aree altamente abrasive.
Durezza e resistenza alle crepe
La durezza è importante dove lo stampo contiene nuclei sottili, cavità profonde, cursori, sollevatori o caratteristiche esposte a ripetuti carichi meccanici. Un acciaio che è altamente resistente all’usura ma non sufficientemente resistente può essere più vulnerabile a scheggiature o screpolature in determinate condizioni.
Questo è il motivo per cui la selezione del materiale della stampo dovrebbe seguire la geometria della parte e il meccanismo della stampo, non solo la scheda tecnica della resina. Il materiale ad alta resistenza da solo non può compensare un nucleo non supportato, una scarsa progettazione di spegnimento o un allineamento inadeguato.
Resistenza alla corrosione
Per ambienti di produzione umidi, stoccaggio a lungo termine, esposizione all’acqua di raffreddamento o resine corrosive, materiali dello stampo resistenti alla corrosione può proteggere sia l’aspetto che la funzione. Gli acciai per utensili inossidabili sono spesso selezionati per applicazioni mediche, a contatto con gli alimenti, ottiche o sensibili alla corrosione, anche se la selezione finale dipende dallo smalto richiesto, dalla durezza, dalle esigenze di lavorazione e dal budget.
Una buona resistenza alla corrosione supporta anche una qualità della superficie più stabile. Ciò è particolarmente rilevante per i prodotti visibili in cui i segni di ruggine o la pitting possono diventare rapidamente difetti cosmetici.
Trattamento superficiale e rivestimenti
I trattamenti superficiali possono prolungare la durata della stampo migliorando durezza, rilascio, lubrificazione o resistenza alla corrosione. Le opzioni comuni includono nitrurazione, cromatura, rivestimenti PVD, e trattamenti specializzati selezionati per l’applicazione.
Un rivestimento non è un sostituto per l’acciaio di base appropriato, ma può essere un prezioso strato aggiuntivo di protezione. Ad esempio, un trattamento resistente all’usura può essere utile su diapositive, nuclei, componenti del punto di iniezione o superfici esposte a flussi di resina rinforzata.
3. Corrispondenza del materiale del prodotto al materiale della stampo
La tabella seguente fornisce un punto di partenza pratico. La selezione finale dovrebbe sempre considerare la forma della parte, il volume annuale, il requisito di superficie e il processo di stampaggio.
| Materiale del prodotto | Rischio principale di vita della stampo | Approccio di tooling da considerare |
| PP, PE, ABS, PS | Moderata usura meccanica; possibili esigenze cosmetiche | Acciaio preindurito per la produzione standard; inserti lucidati dove l’aspetto è importante |
| PC, PC/ABS | Temperatura e pressione di lavorazione più elevate | Acciaio stabile dell’utensile, raffreddamento efficace, forte supporto della cavità |
| PA, PBT | Calore, variazione di restringimento, possibili problemi di elaborazione legati all’umidità | Inserti induriti per caratteristiche critiche; raffreddamento e sfiato controllati |
| PA/PBT/PPS pieno di vetro | Abrasione a porte, cavità e chiusure | Acciai resistenti all’usura, inserti sostituibili, trattamento protettivo |
| PVC o formulazioni corrosive | Rischio di corrosione e degrado dei materiali | Acciaio resistente alla corrosione, ventilazione attenta, pulizia e stoccaggio disciplinati |
|
Resine ingegneristiche ad alta temperatura |
affaticamento termico, pressione e usura | Acciaio ad alte prestazioni, design di raffreddamento robusto, finestra di processo convalidata |
4. Altri fattori che accorciano la vita della stampo
Sebbene i materiali del prodotto e dello stampo siano centrali, diversi fattori di produzione possono accelerare l’usura.
Cattivo controllo del processo
Forza di serraggio eccessiva, pressione di iniezione, velocità di iniezione o temperatura di fusione può sollecitare lo stampo oltre la finestra operativa prevista. Le impostazioni instabili rendono anche più difficile distinguere la normale usura dai danni legati al processo.
Gestione inadeguata dell’acqua di raffreddamento
Scalabilità, corrosione e contaminazione nei canali di raffreddamento riducono il trasferimento di calore. Poiché il raffreddamento diventa meno efficiente, il tempo di ciclo può aumentare e la variazione di temperatura può influenzare la qualità delle parti. Il lavaggio preventivo e il controllo della qualità dell’acqua proteggono sia le prestazioni di raffreddamento che la durata della stampo.
Disallineamento e manutenzione meccanica
I pilastri di guida, i cespugli, i sistemi di espulsione, le diapositive e le superfici di bloccaggio richiedono rispezione e lubrificazione. Problemi di allineamento minori possono diventare seri problemi di usura se lasciati incustoditi, in particolare negli strumenti multi-cavità o ad alto volume.
Stoccaggio improprio
Uno stampo conservato senza pulizia, prevenzione della ruggine o imballaggio protettivo può corrodere prima della successiva produzione. Prima dello stoccaggio, si consiglia di rimuovere i residui, controllare il circuito di raffreddamento, applicare una protezione antiruggine adeguata e registrare le condizioni dello stampo.
5. Come proteggiamo la vita della stampo durante un progetto
La strategia più efficace è quella di prendere decisioni sulla vita degli stampi prima dell’inizio della lavorazione. Nelle nostre revisioni del progetto, si consiglia di confermare in anticipo i seguenti punti:
- Specificare il grado esatto della resina, compresa la percentuale di fibra di vetro, i ritardanti di fiamma, il contenuto riciclato e il colorante, se pertinente.
- Definire il volume annuale e di vita previsto piuttosto che fornire solo la quantità del primo ordine.
- Individuare i requisiti di qualità critici, come superfici di tenuta, tolleranze strette, finiture lucide o cosmetici testurizzati.
- Rivedere la geometria delle parti tramite DFM, con attenzione alla posizione del punto di iniezione, spessore della parete, tiraggio, raffreddamento ed espulsione.
- Selezionare acciaio e inserti per area di rischio, piuttosto che applicare un materiale ovunque.
- Impostare un programma di manutenzione preventiva in base alla resina, al volume di produzione e ai meccanismi di movimento dello stampo.
Affidati a Moldie per una strategia sulla durata dello stampo adatta alla tua produzione
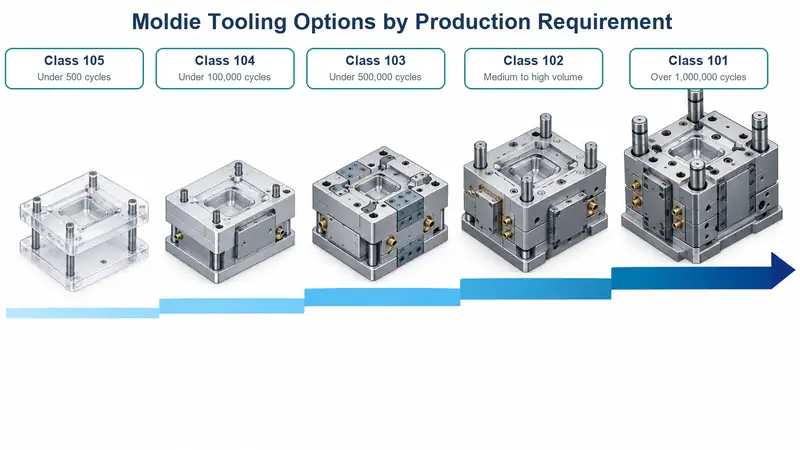
La classificazione SPI degli stampi pubblicata da Moldie comprende diverse opzioni: gli stampi prototipo di classe 105 sono omologati per meno di 500 cicli, mentre quelli di produzione di classe 101 sono omologati per oltre 1.000.000 di cicli.La gamma include inoltre gli utensili di classe 104, per meno di 100.000 cicli, quelli di classe 103, per meno di 500.000 cicli, e quelli di classe 102, destinati a produzioni da medie ad alte, anche con materiali abrasivi o componenti con tolleranze ristrette.
Per ogni progetto, Moldie confermerà la durata prevista dello stampo insieme al tipo preciso di resina e al contenuto di cariche, ai volumi di produzione annui e complessivi, ai gradi e alla durezza degli acciai, alla configurazione delle cavità e dei canali di alimentazione, agli intervalli di manutenzione, ai componenti soggetti a usura sostituibili e ai criteri di accettazione. Un ciclo contribuisce alla durata utile effettiva dello stampo solo finché l’attrezzatura continua a produrre componenti che rispettano i requisiti dimensionali ed estetici concordati. Contatta Moldie per discutere la resina, il volume annuale, l’obiettivo di vita della stampo e le esigenze di utensili con la nostra ingegneria Squadra.







