
La qualità delle superfici viene creata in due fasi. La cavità dello stampo trasferisce lucentezza, opaco o consistenza durante lo stampaggio. Processi secondari come la placcatura elettrolitica, il rivestimento sottovuoto, la verniciatura a spruzzo, la stampa, la marcatura laser e le etichette di cristallo vengono applicati dopo lo stampaggio per aggiungere colore, grafica, effetti metallici, identificazione, protezione o proprietà elettriche.
La finitura deve essere definita prima del rilascio degli utensili perché può influenzare la selezione della resina, il progetto, la preparazione della cavità, le posizioni del punto d’iniezione e dell’espulsore, il mascheramento, l’ispezione, il costo e il tempo di consegna. Moldie supporta sia la produzione di stampi a iniezione che il trattamento superficiale post-molding, consentendo di rivedere insieme queste decisioni.
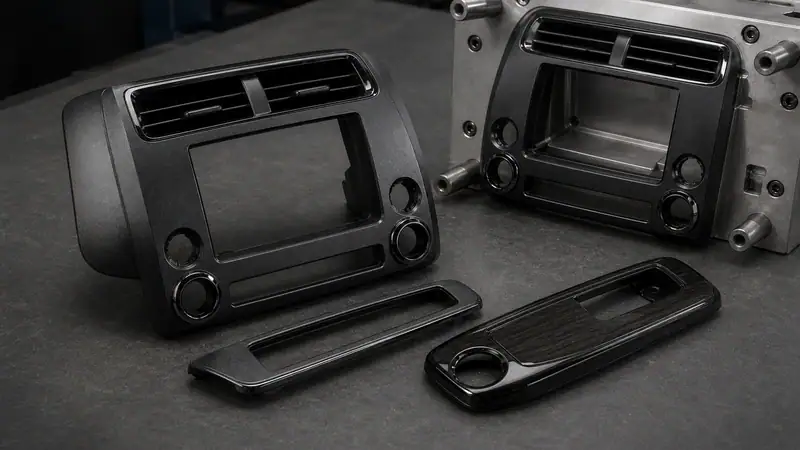
Finitura della stampo e trattamento secondario
Una finitura stampo viene creato sulla cavità o nucleo e riprodotto su ogni parte. Controlla la lucentezza modellata, la rugosità, il grano e il modello senza aggiungere un film separato. Un trattamento secondario viene applicato a ciascuna parte stampata e può aggiungere un rivestimento, uno strato stampato, un marchio permanente o un’etichetta.
| Punto | Finitura stampo | Trattamento secondario |
| Fase | Prima di modellare sulla cavità o sul nucleo | Dopo che la parte è modellata |
| Risultato principale | Lucidità, opacità, rugosità, grana o motivo | Colore, effetto metallo, grafica, marcatura, protezione o conducibilità |
| Controlli chiave | Grado di finitura, codice di texture, bozza, materiale e mappa di superficie cosmetica | Compatibilità, preparazione, mascheramento, cura, adesione e test funzionali |
I due metodi sono spesso combinati. Un alloggiamento può utilizzare texture stampata sull’esterno, icone di controllo stampate su pad e marcatura laser per la tracciabilità. I disegni devono identificare il trattamento e il confine per ogni superficie cosmetica o funzionale.
Finiture di superficie applicate della stampo
La lucidatura produce superfici lucide o trasparenti. Carta abrasiva e pietra creano finiture semilucide o opache, mentre sabbiatura, EDM, incisione chimica e testurizzazione laser producono superfici più ruvide o modellate. SPI, VDI 3400 e Mold-Tech sono riferimenti comunemente usati.
SPI Finish Famiglie
| Famiglia | Metodo | Aspetto tipico | Tipico Ra m |
| Da SPI A-1 ad A-3 | Appassionato di diamanti | Alta lucentezza a lucentezza normale | da 0.012 a 0.100 |
| Da SPI B-1 a B-3 | Carta abrasiva | Da fine a normale semilucido | da 0,05 a 0,32 |
| Da SPI C-1 a C-3 | Pietra | Da fine a normale opaco | da 0,35 a 0,70 |
| Da SPI D-1 a D-3 | Perlina di vetro o ossido di esplosione | Raso alla texture ruvida | da 0,80 a 18,0 |
I gradi SPI definiscono come lo stampo è finito, ma l’aspetto finale dipende anche dalla plastica. Utilizzare un campione realizzato con la resina di produzione e il colore quando la consistenza cosmetica è importante.
VDI e Mold Tech Referenze
| Riferimento | Superficie o profondità | Risultato tipico | Progetto |
| VDI 12 | Ra 0.40 µm | Lucido basso | Progetto specifico |
| VDI 18 | Ra 0,80 µm | Satin | Progetto specifico |
| VDI 24 | Ra 1,60 µm | Dull matte | Progetto specifico |
| VDI 30 | Ra 3.15 µm | Struttura opaca del coarser | Progetto specifico |
| VDI 45 | Ra 18.00 µm | Texture molto grossolana | Progetto specifico |
| MT-11010 | 0.001 in / 0.0254 mm | Sabbia fine opaca | 1.5° minimo |
| MT-11020 | 0.0015 in / 0.0381 mm | Opaca media | 2.5° minimo |
| MT-11030 | 0.002 in / 0.0508 mm | Opaca grossolana | 3° minimo |
Valori VDI più elevati indicano una maggiore rugosità. Mold-Tech è specificato da un codice di texture e profondità, con più bozza richiesta man mano che la profondità della texture aumenta. Valori di rugosità simili tra i sistemi non garantiscono la stessa lucentezza o lo stesso modello, quindi le superfici critiche dovrebbero essere approvate rispetto a un campione standard e fisico denominato.
Materiale Draft e superfici cosmetiche
La stessa finitura dello stampo può apparire diversa su materiali diversi. Le plastiche dure riproducono la trama fine più chiaramente dei materiali morbidi, i colori scuri rendono la trama più visibile e i riempitivi di vetro o minerali possono ridurre la definizione o creare striature. Le parti trasparenti normalmente richiedono uno smalto appropriato su entrambe le facce ottiche.
La texture influisce anche sul rilascio. Il progetto deve essere controllato contro la profondità della trama, la profondità della parete, il restringimento della resina, la rigidità e la direzione di espulsione. Le costole profonde e i recessi stretti possono essere difficili da lucidare o strutturare in modo coerente. Le vestigia del punto d’iniezione, le linee di saldatura, le linee di separazione e i segni di espulsione dovrebbero essere tenuti lontani dalle superfici cosmetiche critiche in cui sono pratici.
Trattamenti Post Molding disponibili da Moldie
| Trattamento | Il più adatto a | Principali punti di controllo |
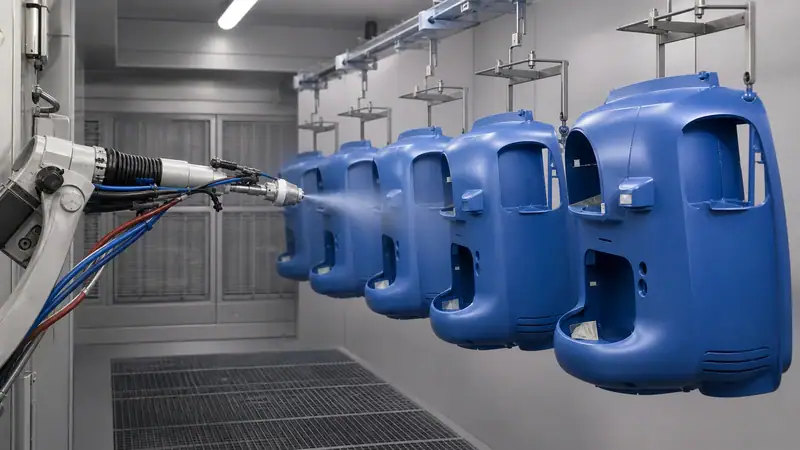
| Verniciatura a spruzzo | Colori multipli e copertura uniforme liscia su forme complesse | Aderenza alla resina, preparazione, mascheramento, cura, abrasione, prodotti chimici e UV |
| Elettroplaccatura | Aspetto di cromo brillante o opaco con possibili benefici di durezza e corrosione | Substrato compatibile, pretrattamento, incavi, bordi, punti rack e costo |
| Rivestimento sotto vuoto | Pellicola metallica sottile o superfici conduttive e non conduttive | Resina di base, materiale depositato, topcoat, mascheratura e convalida elettrica |
| Stampa dello schermo | Grafica più grande su aree piane o delicatamente curve | Compatibilità dell’inchiostro, registrazione, adesione e usura |
| Stampa del pad | Piccola grafica su superfici curve, incassate o irregolari | Area stampabile, registrazione, compatibilità dell’inchiostro e adesione |
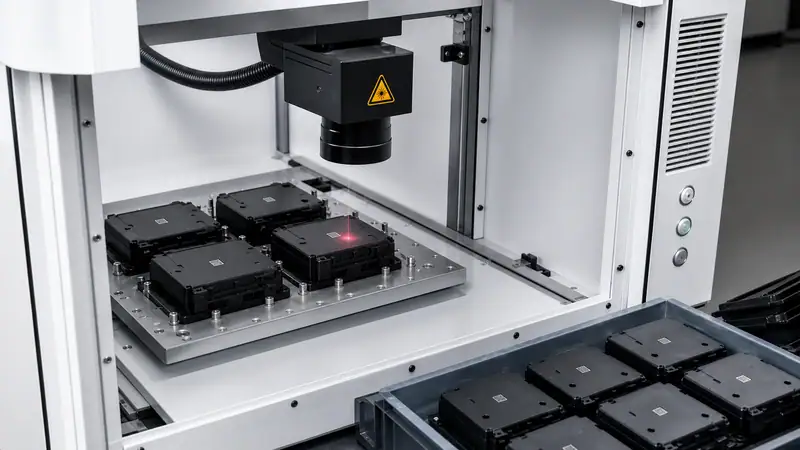
| Marcatura laser | Loghi permanenti, simboli, numeri di serie e codici di tracciabilità | Il contrasto dipende da resina, pigmento, additivi, finitura e impostazioni laser |
| Etichette di cristallo | Marcatura decorativa trasparente o traslucida sollevata | Posizionamento, adesione dei bordi, esposizione chimica e condizioni di servizio |
Moldie elenca elettroplaccatura al cromo brillante e opaco, un rivestimento sottovuoto non conduttivo a base di indio, un rivestimento conduttivo a base di alluminio, verniciatura multicolore, serigrafia e stampa tampografia, trattamenti laser neri e grigi e etichette di cristallo in più modelli.
L’elettroplaccatura e il rivestimento sottovuoto creano entrambi un effetto metallico, ma le loro vie di processo e i risultati funzionali differiscono. Le finiture conduttive dovrebbero essere testate elettricamente piuttosto che accettate dall’aspetto. Per la stampa, la serigrafia si adatta a aree più ampie e lusinghiere, mentre un pad in silicone consente alla stampa a tampone di raggiungere geometrie curve o irregolari.
Come scegliere il giusto trattamento
| Risultato richiesto | Probabile percorso | Confermare prima del rilascio |
| Alta lucentezza o trasparenza | SPI A o un altro smalto per stampi specificato | Chiarezza della resina, entrambe le facce ottiche, punto di iniezione, linee di saldatura, espulsione e manipolazione |
| Opaca o grana modellata | SPI C o D, VDI 3400, Mold-Tech o texture personalizzata | Standard, grado, bozza, direzione della trama, accesso e campione di produzione-resina |
| Colore specifico o effetto di rivestimento | Verniciatura a spruzzo | Adesione, mascheramento, sistema di rivestimento, cura e esposizione al servizio |
| Look in metallo brillante o opaco | Elettroplaccatura | Substrato, pretrattamento, geometria, punti rack e criteri cosmetici |
| Effetto metallico sottile o conducibilità | Rivestimento sotto vuoto | Requisito conduttivo o non conduttivo e prova funzionale |
| Grafica | Stampa serigrafica o tampografia | Parte geometria, colore, registrazione, adesione e usura |
| Codice o simbolo permanente | Marcatura laser | Contrasto e leggibilità sulla resina finale e finitura stampata |
| Marcatura decorativa rialzata | Etichetta di cristallo | Posizionamento, adesione dei bordi, prodotti chimici e ambiente operativo |
Lista di controllo di ingegneria
- Mappa le superfici cosmetiche, funzionali, mascherate e modellate sul disegno.
- Specificare il sistema di finitura e il grado invece di utilizzare solo termini come opaco o lucido.
- Confermare la resina di produzione, il colore e il contenuto di riempimento prima dell’approvazione dell’aspetto finale.
- Esamina la bozza, l’accesso alle texture, i punti di iniezione, le linee di separazione, i segni di espulsione, i punti rack e i confini di mascheramento.
- Definire i requisiti di abrasione, chimici, UV, umidità, calore ed elettrici pertinenti.
- Approvare la parte effettiva del materiale e del processo previsto, quindi registrare i criteri di accettazione cosmetici e funzionali.
Scegli il trattamento superficiale con Moldie
Moldie può rivedere la resina, la finitura dello stampo, la geometria della parte, il trattamento secondario, l’ambiente di servizio e i requisiti di ispezione come un unico percorso di produzione. La revisione precoce aiuta a evitare cambiamenti durante le prove di utensili e il campionamento del trattamento superficiale.
Per una revisione tecnica, fornire il modello CAD, resina e colore, standard di finitura, area di trattamento, volume annuale, condizioni di servizio e requisiti di accettazione. Servizi di trattamento delle superfici modellate a iniezione di Moldie oppure contatta Moldie per discutere il processo e il campione Piano.







