
Կծկումը ներարկմամբ ձուլման ամենատարածված խնդիրներից մեկն է և անմիջականորեն ազդում է ներարկմամբ ձուլված դետալների ճշգրտության ու որակի վրա։ Կծկումը կանխելու ամենաարդյունավետ միջոցը նյութի ընտրությունը, կաղապարի նախագիծը, մշակման կարգավորումները և հովացման պայմանները վերահսկելն է։
Այս գործոնները լավ կառավարողները ոչ միայն ավելի բարձր չափային ճշգրտության են հասնում, այլև նվազեցնում են թափոններն ու արտադրության ծախսերը։ Այսօր Moldie.com-ում կծանոթանաք ներարկմամբ ձուլման ժամանակ կծկումը կանխելու ռազմավարություններին։
Կծկման ըմբռնումը ներարկմամբ ձուլման մեջ
Ներարկմամբ ձուլման ընթացքում կծկում է տեղի ունենում, երբ հալված պլաստիկը սառչում և կծկվում է՝ նվազեցնելով ձուլված դետալի վերջնական չափը։ Այս փոփոխությունն ազդում է չափային կայունության, մակերևույթի հարդարման և արտադրանքի ընդհանուր աշխատանքի վրա։ Կծկումը կառավարելու համար պետք է հասկանալ, թե ինչու է այն տեղի ունենում, ինչպես է ազդում որակի վրա և ինչպիսի թերություններ է առաջացնում։
Ի ՞ նչ է ուտելը եւ ինչո ՞ ւ
Ներարկմամբ ձուլման ժամանակ կծկումը ծավալի նվազումն է, որը տեղի է ունենում, երբ հալված պոլիմերը սառչում և պնդանում է կաղապարի մեջ։ Բոլոր պլաստմասսաներն ինչ-որ չափով կծկվում են, սակայն դրա չափը կախված է պոլիմերի տեսակից, կաղապարի նախագծումից և մշակման պայմաններից։
Ավելի բարձր բյուրեղայնությամբ թերմոպլաստները, օրինակ՝ նեյլոնը կամ պոլիպրոպիլենը, սովորաբար ավելի շատ են կծկվում, քան ամորֆ նյութերը, օրինակ՝ ABS-ը։ Բյուրեղային կառուցվածքները սառչելիս ավելի խիտ են դասավորվում, ինչն առաջացնում է ավելի մեծ կծկում։
Անհավասար կամ արագ հովացումը նույնպես կարող է տեղային կծկում առաջացնել՝ ազդելով չափային կայունության վրա։ Պահման ճնշումն ու սեղմման տևողությունն էլ են ազդում կծկման վրա, քանի որ դրանք վերահսկում են, թե որքան նյութ է լցնում կաղապարը մինչև պնդանալը։
Նյութի հատկությունները, կաղապարի ջերմաստիճանը և պատի հաստությունը բարդ կերպով փոխազդում են։ Օրինակ՝ ավելի հաստ պատերն ավելի դանդաղ են սառչում և հաճախ ավելի շատ են կծկվում, քան բարակ հատվածները։
Առաջարկ ։
Կծկումն անմիջականորեն ազդում է ձուլված դետալների ճշգրտության և աշխատանքի վրա։ Երբ կծկումը համաչափ չէ, դետալները կարող են չհամապատասխանել բնութագրերին՝ առաջացնելով հավաքման խնդիրներ կամ վատ տեղավորում։
Մասնագետները նկատել են, որ մասնիկը վնասում է տեսողական հրապուրիչ հույզերը եւ դժվարացնում է ճիշտ կիրառել դրանք ։
Չափային կայունությունը հատկապես կարևոր է ավտոմոբիլային և բժշկական սարքերի նման ոլորտներում, որտեղ նույնիսկ փոքր շեղումները կարող են գործառնական խնդիրներ առաջացնել։ Չվերահսկվող կծկումը կարող է նաև նվազեցնել մեխանիկական ամրությունը, քանի որ ներքին լարվածությունները կարող են թուլացնել նյութը։
Համաչափությունը բարելավելու համար արտադրողները հաճախ կարգավորում են ձուլման այնպիսի պարամետրեր, ինչպիսիք են սեղմման ճնշումը, հովացման տևողությունը և կաղապարի ջերմաստիճանը։ Նյութի ճիշտ ընտրությունը նույնպես կարևոր դեր ունի տատանումները նվազեցնելու և արտադրանքի որակը պահպանելու գործում։
Նյութական ընտրություն եւ նրա դերը սնվում է սննդով
Խեժի ընտրությունը, դրա մոլեկուլային կառուցվածքը և հավելանյութերի օգտագործումը ազդում են այն բանի վրա, թե որքան է ձուլված դետալը կծկվում սառչելիս։ Նյութերի պատշաճ չորացումն ու մշակումը նույնպես անմիջականորեն նպաստում են ճշգրտության պահպանմանն ու թերությունների նվազեցմանը։
Նյութական վտանգներ
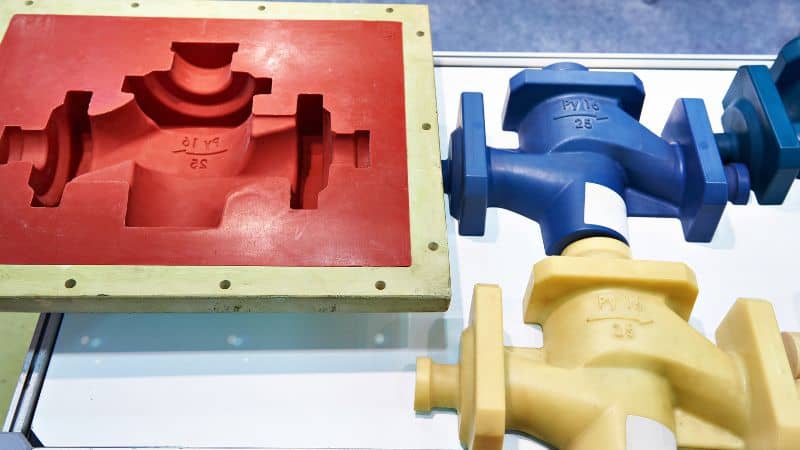
Յուրաքանչյուր պլաստիկ նյութ ունի կծկման որոշակի մակարդակ, որը սովորաբար նշում են նյութերի մատակարարները։ Այս ցուցանիշը ցույց է տալիս, թե ձուլումից հետո որքանով կկծկվի դետալը։
Կիսաբյուրեղային պլաստմասսաները, օրինակ՝ պոլիպրոպիլենը (PP) և պոլիամիդը (PA/նեյլոն), սովորաբար ավելի շատ են կծկվում, քան ամորֆ պլաստմասսաները, օրինակ՝ պոլիկարբոնատը (PC) կամ ABS-ը։ Օրինակ՝ PP-ն կարող է կծկվել մինչև 2%, մինչդեռ PC-ն հաճախ մնում է 0.7%-ից ցածր։
| Նյութ | Տիեզերական սննդակարգ | Ուշագրավ տեղեկություններ |
|---|---|---|
| PP | 1.0–2.5% | Բարձր ցատկ, հաճախականություն ավտոմեքենա |
| ՊԱՏԱՍԽԱՆ (Նոյ) | 0.7–1.5% | Օճառը տարբեր է մաշկի հետ |
| ՊԻՐԵԱ | 0.5–0.7% | Խուսափիր չափից շատ խմելուց |
| ABS | 0.4–0.7% | Հնարավոր է, լայնորեն օգտագործվում է էլեկտրոններում |
Կծկման ավելի ցածր մակարդակով նյութեր ընտրելը օգնում է պահպանել ավելի խիստ թույլատրելի շեղումները և նվազեցնում կաղապարի ու դետալի նախագծերը ճշգրտելու անհրաժեշտությունը։
Մոնղոլական առաքելության ազդեցությունը
Պոլիմերի ներքին կառուցվածքը մեծապես ազդում է կծկման վրա։ Կիսաբյուրեղային պլաստմասսաները սառչելիս ձևավորում են կանոնավոր հատվածներ, ինչն ավելի մեծ կծկման է հանգեցնում։ Ամորֆ պլաստմասսաները չունեն այդպիսի կանոնավոր կառուցվածք, ուստի ավելի քիչ և ավելի համաչափ են կծկվում։
Օրինակ՝ նեյլոնն (PA) ունի կիսաբյուրեղային կառուցվածք, ինչի պատճառով ավելի շատ է կծկվում, քան ABS-ը։ Այս տարբերության պատճառով չափային կայունություն պահանջող դետալների համար հաճախ ընտրվում է ABS-ը։
Կարևոր է նաև մոլեկուլային զանգվածը։ Ավելի մեծ մոլեկուլային զանգվածով պոլիմերները կարող են դիմադրել հոսքին՝ առաջացնելով կաղապարի անհավասար սեղմում, ինչը կարող է մեծացնել հաստ հատվածների կծկումը։ Կառուցվածքային այս տարբերությունները հասկանալն օգնում է ինժեներներին նյութերը համապատասխանեցնել դետալի երկրաչափությանն ու թույլատրելի շեղումների պահանջներին։
Հասակակիցների ազդեցությունը
Գլամուրը, կալցիումի ատոմը կամ կալցիումի ածխաթթու գազը սահմանափակում է այն, թե որքան պլաստմասսայե ճառագայթներ են տեղի ունենում մագնիսական ռիսկի ժամանակ ։
- Գլամուրը լցնում է սառցալեռները ավելի քիչ, քան չղջիկները եւ ավելի կայունություն է հաղորդում:
- Հիմնականում պոլիոմիան նվազում է եւ ավելանում է, ինչը օգտակար է ավտոմատ ավտոմեքենաներում:
Լցանյութի տոկոսային պարունակությունն էլ է ազդում արդյունքների վրա։ Լցանյութի ավելի մեծ պարունակությունը սովորաբար նվազեցնում է կծկումը, բայց կարող է նյութն ավելի փխրուն դարձնել։ Լցանյութով նյութեր ընտրելիս ինժեներները պետք է հավասարակշռեն կծկման վերահսկումն ու մեխանիկական արդյունավետությունը։
Կարեւոր է պայքարել ավտովթարի եւ մոլեխաղերի դեմ
Նյութերի խոնավության պարունակությունը, հատկապես նեյլոնի (PA) նման հիգրոսկոպիկ խեժերի դեպքում, անմիջականորեն ազդում է կծկման վրա։ Եթե նյութը պատշաճ չի չորացվում, կլանված ջուրը ձուլման ընթացքում կարող է հիդրոլիզ առաջացնել՝ հանգեցնելով անհամաչափ կծկման և ավելի թույլ դետալների։
Հերմետիկ տարաներում պատշաճ պահպանումը և խոնավազրկող չորացուցիչների օգտագործումը օգնում են պահպանել նյութի կայուն հատկությունները։ PC-ի և ABS-ի դեպքում նույնիսկ փոքր քանակությամբ խոնավությունը կարող է պղպջակներ կամ մակերևութային թերություններ առաջացնել՝ ազդելով ճշգրտության վրա։
Կարևոր է նաև նյութի մշակումը։ Աղտոտված կամ քայքայված հատիկները կարող են փոխել հոսքի վարքագիծը՝ հանգեցնելով անհավասար սեղմման և կծկման։ Հետևողական չորացումն ու մաքուր մշակման գործելակերպը երաշխավորում են, որ նյութը ձուլման ընթացքում գործի ակնկալվող ձևով։
Կաղապարի նախագծման օպտիմալացում՝ կծկումը նվազեցնելու համար
Ներարկմամբ ձուլման ընթացքում կծկումը հաճախ պայմանավորված է կաղապարի նախագծմամբ և դրանում պլաստիկի հովացմամբ։ Կաղապարի չափերի, պատի հաստության և հովացման համակարգերի մանրակրկիտ պլանավորումն օգնում է վերահսկել նյութի հոսքն ու պնդացումը, ինչը նվազեցնում է անհավասար կծկումը և բարելավում ճշգրտությունը։
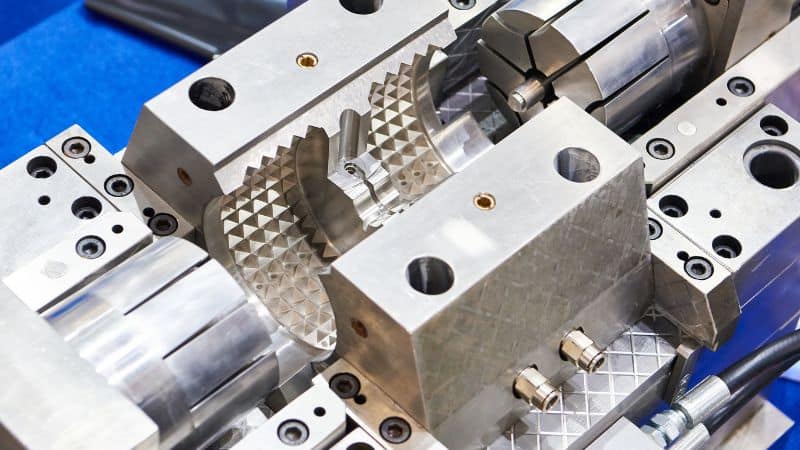
Կաղապարի չափերում կծկման հաշվառում
Յուրաքանչյուր պլաստիկ նյութ ունի հայտնի կծկման մակարդակ, որը պետք է հաշվի առնել կաղապարի նախագիծը մշակելիս։ Եթե այն անտեսվի, վերջնական դետալը չի համապատասխանի նախատեսված չափերին։ Նախագծողները նյութերի մատակարարների կծկման տվյալներով չափափոխում են կաղապարի խոռոչները, որպեսզի սառած դետալը համապատասխանի պահանջվող չափին։
Այս գործընթացը հաճախ ներառում է խոռոչի չափերի փոքր տոկոսային ճշգրտում։ Օրինակ՝ 1.5% կծկման մակարդակ ունեցող նյութի դեպքում կաղապարը պետք է նախատեսված դետալից մի փոքր ավելի մեծ լինի։
Ճշգրիտ կիրառություններում ինժեներները հաշվի են առնում նաև ուղղորդված կծկումը։ Որոշ պլաստմասսաներ հոսքի ուղղությամբ ավելի շատ են կծկվում, քան լայնական ուղղությամբ։ Այս անիզոտրոպիան հաշվի առնելը երաշխավորում է, որ դետալները ճիշտ տեղավորվեն հավաքված հանգույցներում։
Հիմնականում
- Օգտագործել սկավառակների թարմացումները
- Խոռոչի չափերի պատշաճ մեծացում
- Հաշվի առնելով, թե ինչ հետեւանքներ է բերում ծխելը
Պատի համաչափ հաստության ապահովում
Պատի անհավասար հաստությունը կծկման տատանումների ամենատարածված պատճառներից մեկն է։ Հաստ հատվածներն ավելի դանդաղ են սառչում, քան բարակները, ինչը հանգեցնում է ծռվածքի նման սխալների։
Նախագծողները ձգտում են դետալի ամբողջ երկայնքով պահպանել պատի համաչափ հաստությունը՝ հավասարաչափ հովացում և կծկման կայունություն ապահովելու համար։ Երբ հաստության փոփոխություններն անխուսափելի են, կլորացումների կամ թեքությունների նման հարթ անցումները օգնում են նվազեցնել լարվածությունն ու աղավաղումը։
Պարզ ուղեցույցն է հաստությունը պահել նեղ միջակայքում, օրինակ՝ շատ թերմոպլաստների համար 2–4 mm։ Եթե ամրության համար կողեր կամ ելուստներ են անհրաժեշտ, դրանք պետք է լինեն հարակից պատի հաստության 50–70%-ից ոչ ավելի՝ ավելորդ կծկումից խուսափելու համար։
Պատի հաստության լավագույն գործելակերպերը՝
- Միշտ բարյացակամ եղիր
- Օգտագործել հատվածների միջին տեւողությունը
- Levhelp եւ վարչական տարբերությունները համեմատվում են պատերին
Կենսագրություն
Կաղապարի հովացման համակարգն անմիջականորեն ազդում է կծկման վրա։ Անհավասար հովացումը ջերմաստիճանի տարբերություններ է ստեղծում, որոնք առաջացնում են անհամաչափ կծկում։ Պատշաճ տեղադրված հովացման ալիքները թույլ են տալիս հավասարաչափ հեռացնել ջերմությունը՝ նվազեցնելով աղավաղումը և կրճատելով ցիկլի տևողությունը։
Ալիքները պետք է տեղադրվեն կաղապարի մակերևույթներին մոտ՝ առանց դրա կառուցվածքը թուլացնելու։ Դրանց միջև հեռավորությունն ու տրամագիծը պետք է օպտիմալացվեն՝ արդյունավետությունն ու կաղապարի ամրությունը հավասարակշռելու համար։
Առաջադեմ նախագծերում կարող է կիրառվել կոնֆորմալ հովացում, որի դեպքում ալիքները հետևում են խոռոչի ձևին։ Այս մեթոդը բարելավում է բարդ դետալների ջերմաստիճանի վերահսկումն ու նվազեցնում տեղային կծկումը։
Նշումներ
- Սրահներ նույնիսկ կարեւոր բնագավառներում
- Պահպանիր ամուր եւ ընդարձակվող ալիքները
- Օգտագործել հարմարեցված սննդակարգը, երբ գլիալ ռոբոտը բարդ է
Զրույց հետաքրքիր թեմայի շուրջ
Մշակման պարամետրերի ճշգրիտ վերահսկումը նվազեցնում է չափային սխալները և օգնում պահպանել դետալների կայուն որակը։ Հիմնական գործոններն են ճնշման, արագության, ջերմաստիճանի և ժամանակի կարգավորումները, որոնցից յուրաքանչյուրն անմիջականորեն ազդում է ձուլված դետալների կծկման վրա։
Ներարկման ճնշում և պահման ճնշում
Ներարկման ճնշումը որոշում է, թե որքան լավ է հալված պլաստիկը լցնում կաղապարի խոռոչը։ Եթե ճնշումը չափազանց ցածր է, նյութը կարող է ամբողջությամբ չսեղմվել՝ առաջացնելով դատարկություններ և ավելի մեծ կծկում։ Սակայն չափազանց բարձր ճնշումը կարող է լարվածություն և ծռվածք առաջացնել։
Պահման ճնշումը նույնքան կարևոր է։ Կաղապարը լցվելուց հետո կայուն ճնշման կիրառումը պահում է նյութը սեղմված, մինչ այն սառչում է։ Սա նվազեցնում է ծավալային կծկումը՝ փոխհատուցելով նյութի կրճատումը։
Ճնշման վերահսկման հիմնական նկատառումները՝
- Պահպանեք ներարկման բավարար ճնշում՝ կաղապարն ամբողջությամբ լցնելու համար։
- Կծկումը հակազդելու համար կիրառեք պահման ճնշում։
- Խուսափեք չափազանց բարձր ճնշումից, որը կարող է դետալի մեջ լարվածություն առաջացնել։
Ներարկման և պահման ճնշումների հավասարակշռումը երաշխավորում է, որ դետալը պահպանի իր նախատեսված չափերը՝ առանց չափազանց սեղմման։
Ներարկման արագության օպտիմալացում
Ներարկման արագությունն ազդում է հալված պոլիմերի՝ կաղապարի մեջ հոսելու վրա։ Շատ արագ լցումը կարող է առաջացնել անհավասար հոսք, թակարդված օդ կամ եռակցման գծեր։ Շատ դանդաղ լցման դեպքում նյութը կարող է վաղաժամ սառչել՝ մեծացնելով կծկումն ու թերությունները։
Չափավոր և կայուն ներարկման արագությունը սովորաբար ապահովում է ավելի լավ չափային կայունություն։ Կարգավորումները պետք է հիմնվեն դետալի երկրաչափության և նյութի տեսակի վրա։ Օրինակ՝ բարակ պատերով դետալներին հաճախ ավելի բարձր արագություն է անհրաժեշտ՝ ոչ լիարժեք լցումից խուսափելու համար։
Վարժություններ արա արագ վերահսկելու համար ։
- Գործնական քայլեր ձեռնարկիր, որպեսզի չկորցնես ներքին սթրեսը ։
- Որքան արագ են սլանում բարակ հատվածները, այնքան դրանք ավելի արագ են շարժվում, որպեսզի չվնասվեն ։
- Վերահսկեք հոսքի հավասարակշռությունը մի քանի խոռոչների միջև։
Գլանի և կաղապարի ջերմաստիճանը
Գլանի ջերմաստիճանը որոշում է, թե որքան լավ է հալվում պոլիմերը։ Եթե հալույթի ջերմաստիճանը չափազանց ցածր է, նյութը կարող է պատշաճ չսեղմվել՝ առաջացնելով կծկում։ Եթե այն չափազանց բարձր է, պոլիմերը կարող է քայքայվել կամ ավելի շատ կծկվել ջերմաստիճանի նվազելիս։
Կարևոր դեր ունի նաև կաղապարի ջերմաստիճանը։ Ավելի սառը կաղապարը սովորաբար կրճատում է ցիկլի տևողությունը, սակայն արագ կծկման պատճառով կարող է մեծացնել կծկումը։ Ավելի տաք կաղապարը թույլ է տալիս ավելի համաչափ հովացում, ինչը կարող է բարելավել չափային ճշգրտությունը։
Ջերմաստիճանի վերահսկման գործոնները՝
- Ամառային բզեզները պահպանում են մաշկային թթվածինը ։
- Յուրաքանչյուր պոլիմերի համար ջերմաստիճանը պահեք առաջարկվող միջակայքում։
- Տաք կամ սառը գոտիներից խուսափելու համար օգտագործեք ջերմաստիճանի կառավարման բլոկներ։
Ազատ ժամանակն ու հանգիստը
Պահման ժամանակը թույլ է տալիս ճնշումը պահպանել նյութի վրա, մինչ այն պնդանում է։ Չափազանց կարճ պահման ժամանակը կարող է դատարկություններ կամ նստվածքի հետքեր թողնել։ Չափազանց երկար պահման ժամանակը կարող է մեծացնել ցիկլի տևողությունը՝ առանց էական բարելավման։
Հովացման տևողությունը նույնքան կարևոր է։ Անհավասար կամ անբավարար հովացումը հանգեցնում է ներքին լարվածության և անհամաչափ կծկման։ Ձուլման ամբողջ գործընթացը վերահսկվող պայմաններում իրականացնելու միջոցով կարելի է երաշխավորել, որ դետալը համաչափ պնդանա ամբողջ հաստությամբ։
Գործիքներ ժամանակի վերաբերյալ
- Պահման ժամանակը համապատասխանեցրեք դետալի պատի հաստությանը։
- Հավասարակշռված տեսակետ ։
- Օգտագործեք հավասարակշռված հովացման ալիքներ՝ ջերմաստիճանի համաչափ բաշխումը պահպանելու համար։
Պահման և հովացման տևողությունների օպտիմալացումը նվազեցնում է կծկումը՝ միաժամանակ ապահովելով ցիկլի արդյունավետ տևողություն։ Ճիշտ ժամանակավորումը երաշխավորում է, որ դետալները լինեն չափային առումով կայուն և զերծ ձուլման տարածված թերություններից։







