
Մետաղական կամ պլաստիկ դետալներ նախագծելիս պետք է ընտրեք արտադրության կարևոր երկու տարբերակներից մեկը՝ CNC մշակումը կամ ներարկմամբ ձուլումը։ Յուրաքանչյուր մեթոդ ունի հստակ առավելություններ և իդեալական կիրառություններ։ Ձեր որոշումը կարող է ազդել արժեքի, արտադրության ժամկետի և դետալի որակի վրա, ուստի կարևոր է հենց սկզբից հասկանալ տարբերությունները։
Moldie.com-ի այս հոդվածը ներկայացնում է երկու գործընթացներն էլ՝ օգնելու ձեզ ընտրել ձեր նախագծի համար ճիշտ տարբերակը։ Մենք կհամեմատենք նյութերի ընտրության, արտադրության արագության և բարդության նման գործոնները, որպեսզի տեղեկացված որոշում կայացնեք՝ ձեր նպատակներին համապատասխան։
CNC մշակման և ներարկմամբ ձուլման ըմբռնումը
Դետալներ արտադրելու համար կօգտագործեք արտադրության երկու հիմնական մեթոդ՝ CNC մշակում և ներարկմամբ ձուլում։ Յուրաքանչյուր գործընթաց ունի իր առանձնահատկություններն ու կիրառությունները, որոնք բխում են աշխատանքի տարբեր սկզբունքներից․ մեկը նյութի հեռացման մեթոդ է, մյուսը՝ ձևավորման։
Ի՞նչ է CNC մշակումը։
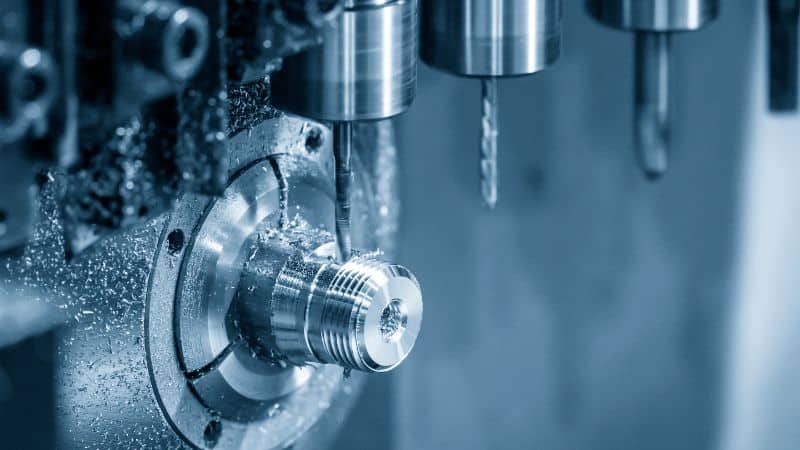
CNC մշակումը նյութի հեռացման արտադրական գործընթաց է։ Համակարգչով կառավարվող մեքենաները նյութը հեռացնում են պինդ բլոկից՝ շերտերը ճշգրտորեն կտրելով մինչև վերջնական դետալի երկրաչափական ձևը ստանալը։ Այս եղանակով մշակված դետալները կարող են ունենալ բարձր ճշգրտություն և գերազանց մակերևութային հարդարում՝ հաճախ անմիջապես մեքենայից դուրս գալուց հետո, առանց լրացուցիչ հարդարման էական կարիքի։
CNC մշակումն ապահովում է նյութերի բացառիկ լայն ընտրություն՝ մետաղներից, օրինակ՝ ալյումինից կամ չժանգոտվող պողպատից, և պլաստմասսաներից, օրինակ՝ ABS-ից կամ նեյլոնից, մինչև ավելի հազվադեպ կոմպոզիտներ ու փայտանյութ։ Այն իդեալական է նախատիպերի, պատվերով դետալների և փոքր ծավալներով արտադրության համար, որտեղ ճկունությունն ու արագությունը վճռորոշ են։ Գործընթացը հիմնված է թվային CAD ֆայլերի վրա, ինչը թույլ է տալիս անմիջապես փոփոխություններ ու կրկնություններ կատարել՝ առանց ֆիզիկական գործիքավորումը փոխելու։
Ի՞նչ է ներարկմամբ ձուլումը։
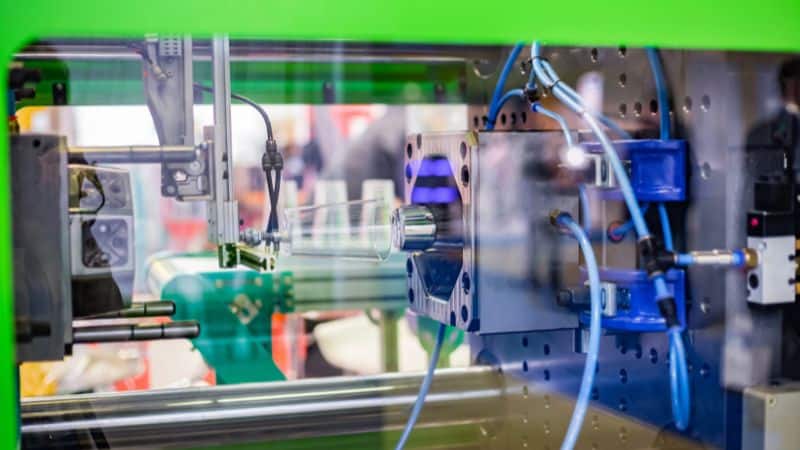
Ներարկմամբ ձուլումը ձևավորման արտադրական գործընթաց է։ Այն ներառում է հալված նյութի բարձր ճնշմամբ ներարկումը ճշգրիտ մշակված կաղապարի խոռոչի մեջ, որտեղ նյութը սառչում և պնդանում է՝ ստանալով պահանջվող ձևը։ Կաղապարը պատրաստ լինելուց հետո հնարավոր է արագ արտադրել նույնական դետալներ․ ցիկլի տևողությունը հաճախ չափվում է վայրկյաններով։
Ներարկմամբ ձուլման ժամանակ հիմնականում օգտագործվում են թերմոպլաստներ, օրինակ՝ պոլիպրոպիլեն կամ պոլիկարբոնատ, ինչպես նաև որոշ մետաղներ՝ մասնագիտացված գործընթացների, օրինակ՝ մետաղից ներարկմամբ ձուլման (MIM) միջոցով։ Այն լավագույնս հարմար է մեծ ծավալներով արտադրության համար, երբ մեկ միավորի արժեքն ամենակարևորն է, քանի որ կաղապարի բարձր սկզբնական արժեքը փոխհատուցվում է հազարավոր կամ միլիոնավոր դետալներով՝ մեկ դետալի գինը հասցնելով այն արժեքի փոքր մասին, որը հնարավոր է CNC մշակմամբ։
CNC մշակման և ներարկմամբ ձուլման հիմնական տարբերությունները
CNC մշակումն ու ներարկմամբ ձուլումը արտադրության նկատմամբ սկզբունքորեն տարբեր մոտեցումներ ունեն, որոնք ազդում են նյութերի օգտագործման, արտադրության արագության և ընդհանուր ծախսային կառուցվածքի վրա։ Այս տարբերությունները հստակ տարանջատում են դրանց իդեալական կիրառությունները։
Նյութական մտքեր
CNC մշակման ժամանակ նյութը հեռացվում է պինդ բլոկից՝ առաջացնելով ավելի շատ թափոններ՝ տաշեղների և կտրվածքների տեսքով, նույնիսկ եթե առկա են կտրման օպտիմալ ռազմավարություններ առաջարկող առաջադեմ ծրագրեր, որոնք նպատակ ունեն նվազագույնի հասցնել ավելցուկը։ Այս մեթոդը հարմար է նյութերի հսկայական բազմազանության համար՝ մետաղներից ու պլաստմասսաներից մինչև բարձր արդյունավետությամբ պոլիմերներ, օրինակ՝ PEEK-ը և Ultem-ը, ինչպես նաև կոշտ կոմպոզիտներն ու փրփուրները։
Ի տարբերություն դրա՝ ներարկմամբ ձուլումն օգտագործում է նյութը բարձր արդյունավետությամբ․ մետաղական կամ պլաստիկ հումքի գրեթե ամբողջ ծավալը հայտնվում է վերջնական դետալում կամ ձուլման մուտքային և լցման ալիքների համակարգում։ Կաղապարի ալիքներից ստացված ջարդոնը կարելի է մանրացնել և կրկին օգտագործել մետաղի կամ պլաստիկի ներարկմամբ ձուլման գործընթացում՝ նվազեցնելով ընդհանուր թափոններն ու նյութի արժեքը։ Սա կայունության և մեծածավալ արտադրության տնտեսագիտության կարևոր առավելություն է։
Խորհրդածված եւ ազնվորեն
CNC մշակումն իդեալական է արագ նախատիպեր պատրաստելու համար և հարմար է փոքրից միջին ծավալներով արտադրության դեպքում՝ տեղադրման նվազագույն ժամանակով, քանի որ սկսելու համար անհրաժեշտ են միայն թվային ֆայլ և նյութի բլոկ։ Յուրաքանչյուր դետալ մշակվում է առանձին և հաջորդաբար, ինչի հետևանքով մեկ միավորի արտադրությունն ավելի դանդաղ է, իսկ մեկ դետալի արժեքը՝ կայուն և գծային․ այն զգալիորեն չի նվազում՝ անկախ ծավալից։
Ներարկմամբ ձուլման համար կաղապարի պատրաստումն ու վավերացումը սկզբում զգալի ժամանակ են պահանջում, հաճախ՝ մի քանի շաբաթ, սակայն գործընթացը գործարկվելուց և կայունանալուց հետո դետալներն արտադրվում են վայրկյանների ընթացքում։ Այս մեթոդը գերազանց է մեծ ծավալներով արտադրության համար և օգտագործում է մասշտաբի խոշոր տնտեսությունը, բայց արտադրության ընթացքում որևէ նախագծային փոփոխություն կատարելու ճկունություն գրեթե չունի՝ առանց չափազանց մեծ ծախսերի ու ուշացումների։
Փաստաթղթի կոդավորում
| Ֆակտորիալ | CNC մշակում | Պլաստիկի ներարկային ձուլում |
|---|---|---|
| Գործիքային գործիքներ | Ցածր (կաղապարներ անհրաժեշտ չեն) | Բարձր (պահանջվում են թանկարժեք կաղապարներ) |
| Տեղադրել | Հատուկ հաստատակամություն | Մատչելիացված հատորներ |
| Առավելագույն ծավալի ծավալ | Բազմապատկել միջինը | Բազմապատկվել |
| Օգտագործման ծախսերը | Լարված եւ արագ | Բարձր եւ ժամանակային թարմացում |
Դժբախտություններ եւ դժբախտություններ
Արտադրության յուրաքանչյուր մեթոդ ձեր նախագծի հատուկ պահանջներից կախված առաջարկում է տարբեր առավելություններ ու թերություններ։ Այս տարբերությունները հասկանալն օգնում է ընտրել նյութին, ծավալին և նախագծման բարդությանը համապատասխան օպտիմալ գործընթացը։
CNC մշակման առավելություններն ու թերությունները
CNC մշակումն ապահովում է բարձր ճշգրտություն և հարմար է տարբեր նյութերի համար՝ դարձնելով այն բազմակողմանի բազմաթիվ կիրառությունների մեջ։ Այն հատկապես արդյունավետ է նախատիպերի և միջին ծավալներով արտադրության համար, երբ նախագծման ճկունությունը կարևոր է։
Այս գործընթացին բնորոշ են բարձր ճշգրտությունն ու նյութերի բազմակողմանի մշակումը․ բարդ երկրաչափական ձևերի դեպքում այն կարող է ապահովել մինչև ±0.001 դյույմ թույլատրելի շեղումներ, ինչպես նաև գերազանց մակերևութային հարդարում, որը հաճախ վերացնում է երկրորդային հարդարման գործողությունների կարիքը։ Այն արդյունավետորեն մշակում է բազմաթիվ նյութեր՝ ալյումինի նման մետաղներից մինչև ABS-ի նման պլաստմասսաներ և կոմպոզիտային նյութեր, ինչպես նաև թույլ է տալիս արագ իրականացնել նախագծային փոփոխություններ՝ առանց թանկարժեք գործիքավորման փոփոխության։
Վերը նշված տեխնիկական հնարավորություններն անմիջականորեն վերածվում են շահագործման և տնտեսական նշանակալի առավելությունների։ Համակարգը հնարավորություն է տալիս չափազանց արագ նախատիպեր պատրաստել՝ ընդամենը 1-2 օրվա ժամկետով, և արդյունավետորեն մասշտաբավորվում է մեկ նախատիպային միավորից մինչև մի քանի հազար դետալի լիարժեք արտադրական խմբաքանակներ։ Այս ամբողջ միջակայքում այն պահպանում է կայուն որակ՝ խմբաքանակների միջև նվազագույն շեղումներով։ Բացի այդ, ավտոմատացված աշխատանքը նվազագույն վերահսկողություն է պահանջում՝ զգալիորեն նվազեցնելով աշխատուժի ծախսերն ու բարձրացնելով արտադրության ընդհանուր արդյունավետությունը։
10,000 միավորը գերազանցող մեծ ծավալների դեպքում CNC մշակման մեկ դետալի արժեքն ավելի բարձր է։ Յուրաքանչյուր արտադրական գործարկման համար պահանջվում է ձեռքով տեղադրում, ինչը լրացուցիչ աշխատաժամանակ է ավելացնում։ Մեքենայի սկզբնական ներդրումը տատանվում է $50,000-ից մինչև $500,000՝ կախված հնարավորություններից։ 50,000 դետալից ավելի քանակների դեպքում արտադրության արագությունը զգալիորեն նվազում է՝ ներարկմամբ ձուլման համեմատ։
Ներարկմամբ ձուլման առավելություններն ու թերությունները
Ներարկմամբ ձուլումն ապահովում է մեկ դետալի չափազանց ցածր արժեք մեծ ծավալներով արտադրության դեպքում, և սովորաբար դառնում է տնտեսապես նպատակահարմար 10,000+ միավորից սկսած։ Այն ապահովում է արագ ցիկլեր՝ հաճախ յուրաքանչյուր դետալի համար 30 վայրկյանից պակաս, ուստի իդեալական է զանգվածային արտադրության համար։
Արտադրության այս մեթոդին բնորոշ են զգալի սկզբնական սահմանափակումներ, այդ թվում՝ գործիքավորման բարձր մեկնարկային ծախսեր՝ $5,000-ից մինչև $100,000, ինչպես նաև հիմնականում թերմոպլաստների, օրինակ՝ պոլիպրոպիլենի կիրառումը։ Բացի այդ, գործընթացն ի սկզբանե ոչ ճկուն է․ նախագծման ցանկացած փոփոխության համար պահանջվում է ամբողջովին նոր կաղապար, ինչը ժամանակացույցին ավելացնում է շաբաթներ և ծախսերին՝ հազարավոր դոլարներ։ Այդ պատճառով այն հարմար չէ 1,000 միավորից պակաս փոքր խմբաքանակների համար։
Զգալի ներդրումն արդարացվում է միայն մեծ ծավալների դեպքում, որտեղ այս գործընթացը գերազանց է աշխատում։ Սկզբնական կայունացման փուլից հետո, որն ապահովում է դետալների համաչափ որակը, այն հասնում է ժամում հազարավոր դետալների արտադրության ուշագրավ արագության։ Այս արդյունավետությունը զգալիորեն նվազեցնում է մեկ դետալի արժեքը՝ գործընթացը դարձնելով օպտիմալ ընտրություն 50,000 միավորը գերազանցող զանգվածային արտադրության համար։
Ճիշտ ընտրություն կատարիր
Արտադրության օպտիմալ մեթոդի ընտրությունը կախված է ձեր նախագծի ծավալից, բարդությունից և ժամանակացույցից։ Այս կարևոր որոշումը պետք է հիմնեք յուրաքանչյուր գործընթացի բնորոշ ուժեղ և թույլ կողմերի հստակ ընկալման վրա։
Երբ ընտրել CNC մշակումը
Ընտրեք CNC մշակումը, եթե նախագիծը պահանջում է առավելագույն ճկունություն և ճշգրտություն՝ սկզբնական ավելի ցածր ներդրմամբ։
Այս գործընթացը գերազանց է ճկունության և արագության առումով՝ մշակման փուլում և սահմանափակ արտադրաշարերի համար։ Այն ամբողջությամբ վերացնում է թանկարժեք ու ժամանակատար կաղապարների անհրաժեշտությունը՝ թույլ տալով արագ մշակել նախատիպեր և արդյունավետորեն սպասարկել փոքրից միջին արտադրական ծավալները։ Այս ճկունությունն ավելի է մեծանում նախագծերը պարզ CAD ֆայլերի թարմացմամբ հեշտությամբ փոփոխելու հնարավորության շնորհիվ, ինչը թույլ է տալիս արագ և ծախսարդյունավետ կրկնություններ կատարել՝ առանց ֆիզիկական գործիքավորումը փոխելու։
Տեխնիկական տեսանկյունից այն մեքենայից անմիջապես ապահովում է բարձր ճշգրտություն և որակ։ Գործընթացը կարող է հասնել չափազանց խիստ թույլատրելի շեղումների և մշակել բարդ երկրաչափական ձևեր, միաժամանակ ապահովելով մակերևույթի գերազանց հարդարում, որը նվազեցնում է հետագա երկրորդային մշակման անհրաժեշտությունը։ Բացի այդ, այն թույլ է տալիս արդյունավետորեն օգտագործել թանկարժեք կամ մասնագիտացված նյութերը՝ նյութի օպտիմալ օգտագործմամբ առավելագույնի հասցնելով արդյունավետությունը, թեև սա նյութի հեռացման արտադրական մեթոդ է։
Երբ ընտրել ներարկմամբ ձուլումը
Ընտրեք ներարկմամբ ձուլումը, երբ ձեր հիմնական նպատակը մեծ ծավալներով արտադրությունն է՝ մեկ միավորի նվազագույն արժեքով։
Այս գործընթացին բնորոշ է զգալի սկզբնական ներդրումը․ անհրաժեշտ է ընդունել մանրակրկիտ կաղապարի նախագծման ու պատրաստման հետ կապված նախնական ծախսերն ու ժամկետները։ Այս պարտավորությունն արդարացվում է զանգվածային արտադրության մեջ դրա անգերազանցելի արդյունավետությամբ, որտեղ մասշտաբի տնտեսության շնորհիվ մեծ քանակությամբ դետալներ են արտադրվում մեկ միավորի զգալիորեն նվազած արժեքով։
Գործարկվելուց հետո համակարգն ապահովում է բացառիկ կրկնելիություն՝ երկար արտադրաշարերի ընթացքում հետևողականորեն արտադրելով գրեթե նույնական դետալներ։ Այն բարձր արդյունավետություն ունի․ նյութի թափոնները նվազագույն են, քանի որ պոլիմերի մեծ մասն օգտագործվում է վերջնական բաղադրիչում, իսկ ջարդոնը հաճախ կարելի է կրկին օգտագործել։ Տեխնոլոգիան կարող է արտադրել բարդ ձևերով, մանրամասն տարրերով և ներքին խոռոչներով դետալներ, թեև երկարատև մեծածավալ արտադրության խմբաքանակների համար պետք է հաշվի առնել կաղապարի սպասարկումն ու մաշվածությունը։
Եզրակացություն
Ներարկմամբ ձուլման և CNC մշակման միջև ընտրությունն ի վերջո կախված է ձեր նախագծի հատուկ կարիքներից։ Մանրակրկիտ հաշվի առեք արտադրության ծավալը, ժամանակացույցն ու բյուջետային սահմանափակումները։
CNC մշակումն ապահովում է ճկունություն և ճշգրտություն նախատիպերի ու փոքր ծավալների համար, մինչդեռ ներարկմամբ ձուլումն իդեալական է զանգվածային արտադրության անգերազանցելի արդյունավետության շնորհիվ՝ նախագիծը վերջնական տեսքի բերելուց հետո։
Այստեղ համընդհանուր հաղթող չկա․ CNC մշակման ծառայության և ներարկմամբ ձուլման միջև ընտրություն կատարելիս կարևոր է հաշվի առնել արտադրանքի նախագծման և արտադրական գործընթացի բոլոր հիմնական գործոնները։
Հաճախ տրվող հարցեր
Ինչպե՞ս են համեմատվում CNC մշակման և ներարկմամբ ձուլման ծախսերը։
CNC մշակումն ունի ցածր սկզբնական ծախսեր, սակայն մեկ դետալի գինը կայուն է, ուստի այն տնտեսապես նպատակահարմար է փոքր ծավալների համար։ Ներարկմամբ ձուլման գործիքավորման սկզբնական ծախսերը բարձր են, բայց քանակի մեծացմանը զուգընթաց մեկ դետալի արժեքը զգալիորեն նվազում է՝ այն հարմար դարձնելով զանգվածային արտադրության համար։
Ո՞ր մեթոդն է ավելի համապատասխան:
Երկու մեթոդներն էլ կարող են ապահովել բարձր ճշգրտություն, սակայն CNC մշակումը հաճախ անմիջապես մշակումից հետո ապահովում է ավելի խիստ թույլատրելի շեղումներ և մակերևույթի ավելի լավ հարդարում։ Ներարկմամբ ձուլումն ապահովում է նույնական դետալների գերազանց կրկնելիություն, սակայն չափազանց բարձր ճշգրտության համար կարող է պահանջել երկրորդային հարդարում։







