
A ráfröccsöntés meghatározása szerint olyan gyártási folyamat, amelynek során egy anyagot egy másikra fröccsöntenek, így egyesített tulajdonságokkal rendelkező, összekapcsolódó alkatrész jön létre. Ez a fröccsöntési eljárás számos mindennapi termék tapintását és működését befolyásolja, de ennél az egyszerű meghatározásnál jóval többről van szó. A cikk bemutatja a főbb eljárástípusokat, a ráfröccsöntés előnyeit, valamint az egymással jól kombinálható anyagokat.
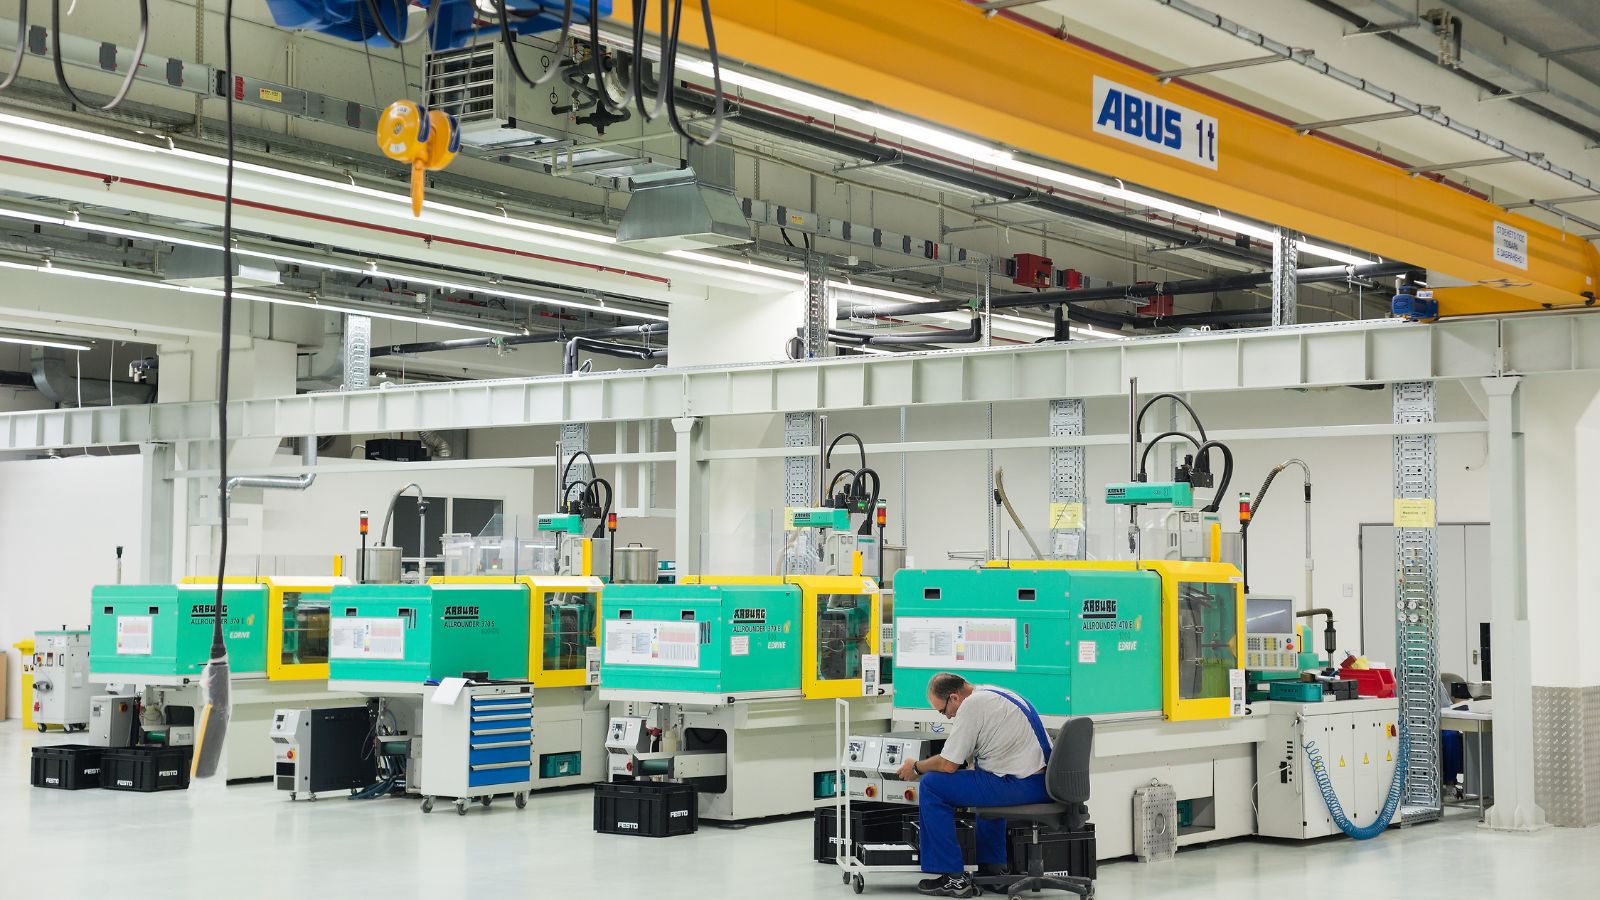
Műanyag fröccsöntése ráfröccsöntéssel
A gyártók az alkatrész kialakítása, az anyagválasztás és a gyártási volumen alapján többféle ráfröccsöntési eljárást alkalmaznak. A leggyakoribb módszerek abban különböznek, hogyan helyezik el és kapcsolják össze az anyagokat a fröccsöntési ciklus során.
Kétkomponensű fröccsöntés
A kétkomponensű fröccsöntés egyetlen fröccsöntő gépet használ két fröccsegységgel. Az első fröccs hozza létre az alapalkatrészt. Ezután a szerszám elfordul vagy elcsúszik, a második fröccs pedig új anyagréteget visz az elsőre vagy annak köré.
Ez a módszer mindkét lépést egy automatizált ciklusba foglalja. Javítja az illesztést, és csökkenti a kezelési hibák számát. Az automatizálás a nagy volumenű gyártást is támogatja, mivel a gép kézi áthelyezés nélkül üzemel.
A gyártók gyakran kétkomponensű fröccsöntéssel kombinálnak merev műanyagot puha elasztomerrel. Gyakori példa erre a kemény maggal és puha markolattal rendelkező fogkefenyél. Az eljárással hasonló műanyagokból készült, több színű alkatrészek is gyárthatók.
A szerszám összetettebb kialakítása miatt a szerszámköltség magasabb. A gyors ciklusidő és a jó ismételhetőség azonban nagy sorozatok esetén költséghatékonnyá teszi az eljárást.
Betétfröccsöntés
A betétfröccsöntés során egy előre elkészített alkatrészt helyeznek a szerszámba, mielőtt a műanyagot köré fröccsöntenék. A betét lehet fémből, műanyagból vagy más szilárd anyagból.
A fröccsöntő gép ezután befecskendezi az anyagot, amely körülveszi a betétet, és a helyén rögzíti. A kötés lehet mechanikai, kémiai vagy mindkettő. Betétként gyakran használnak csavarokat, menetes perselyeket és elektromos érintkezőket.
A betétfröccsöntés csökkenti a másodlagos összeszerelési műveletek számát. A szilárdságot is növeli, mivel a műanyag a fröccsöntés során szorosan körülveszi a betétet.
Kis gyártási volumen esetén a kezelők kézzel helyezhetik be a betéteket. Nagyobb mennyiségnél a gyártók robotizált rendszerekkel javítják az automatizáltságot és az állandó minőséget.
Többkomponensű fröccsöntés
A többkomponensű fröccsöntés a kétkomponensű eljárás továbbfejlesztett változata. Egy fröccsöntési ciklusban három vagy több anyagot fröccsöntenek be.
A gép forgó szerszámlapokat vagy indexelő szerszámokat használhat az alkatrész egyik fröccsöntési állomásról a másikra történő mozgatásához. Minden fröccs egy új réteget, színt vagy anyagjellemzőt ad hozzá. Ezzel a megoldással a tervezők összetett alkatrészeket hozhatnak létre puha markolatokkal, tömítésekkel és merev keretekkel, egyetlen folyamatban.
A többkomponensű fröccsöntés nagy volumenű gyártásra alkalmas, ha a kereslet indokolja a magasabb szerszámköltséget.
Az anyagok kompatibilitása továbbra is kulcsfontosságú. Minden új rétegnek megfelelően kell tapadnia, és el kell viselnie a későbbi fröccsök hőjét. Megfelelő tervezés esetén a többkomponensű fröccsöntés tartós, többanyagú alkatrészeket hoz létre egyetlen automatizált rendszerben.
A ráfröccsöntéshez használt anyagok és alkalmazásaik
A gyártók az anyagok funkciója, a kötés szilárdsága, valamint az alapján választanak ráfröccsöntő anyagot, hogy az mennyire illeszkedik az alapalkatrészhez. A gyakori lehetőségek közé tartoznak a rugalmas elasztomerek, a merev műszaki műanyagok és az olyan speciális anyagok, mint a szilikon és a folyékony szilikongumi.
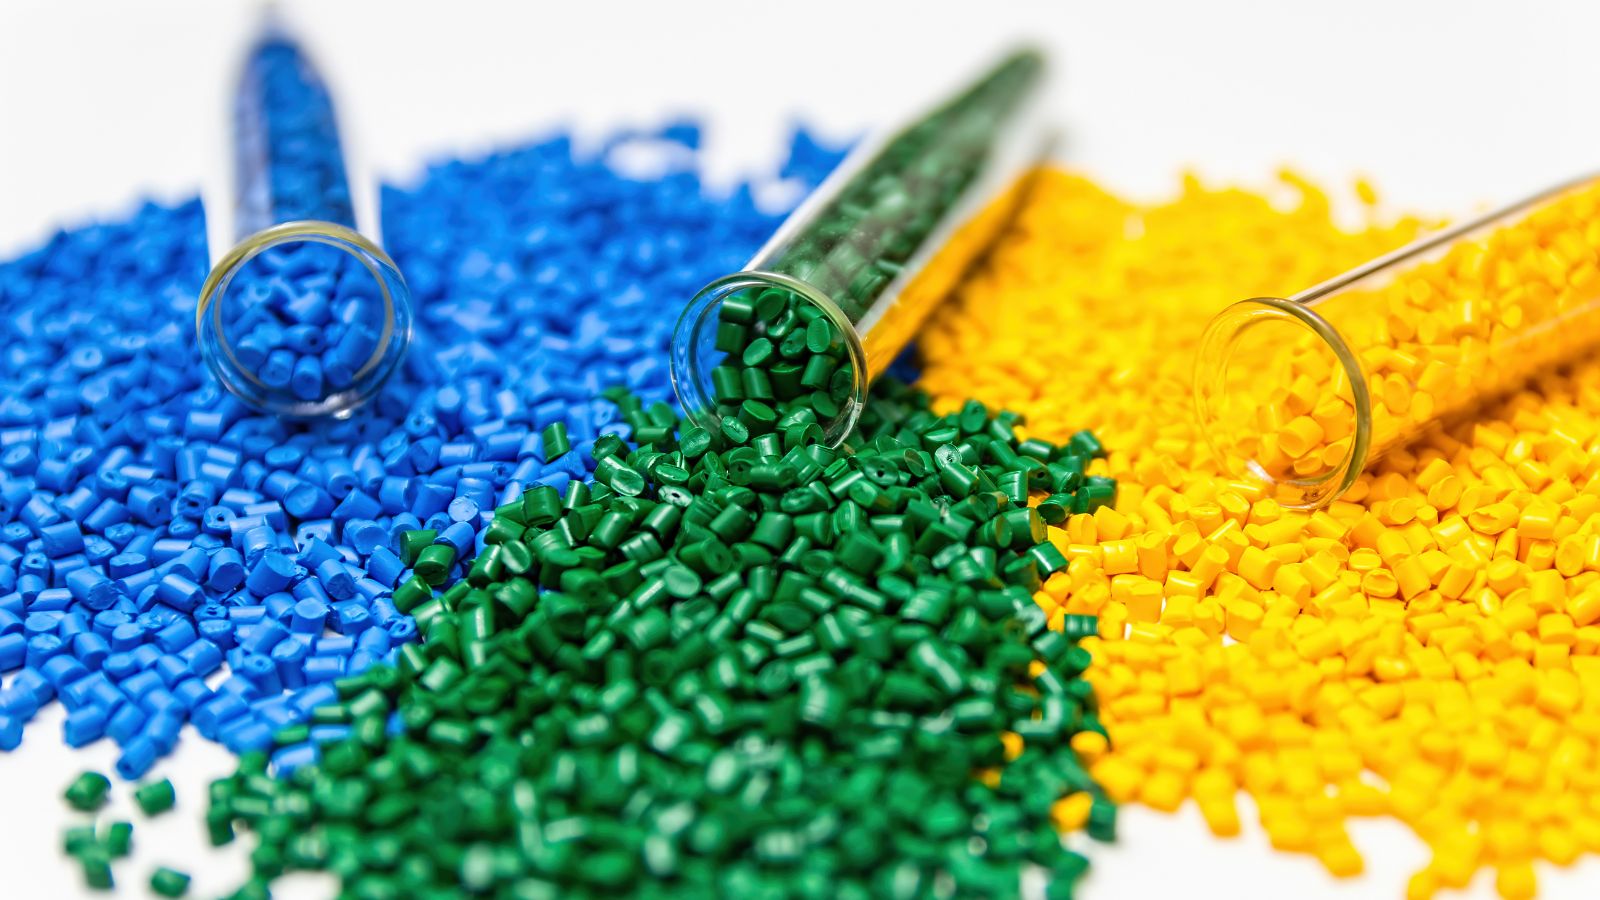
Termoplasztikus elasztomerek (TPE, TPU)
A termoplasztikus elasztomer (TPE) az egyik leggyakrabban használt ráfröccsöntő anyag. Tapintása puha és rugalmas, feldolgozása azonban a hagyományos hőre lágyuló műanyagokéhoz hasonló. A gyártók gyakran fröccsöntenek TPE-t olyan merev műanyagokra, mint a polipropilén (PP), a polikarbonát (PC), a nejlon és az ABS (akrilnitril-butadién-sztirol).
A TPE javítja a markolatok, szerszámok és fogyasztási cikkek fogását és kényelmét. Enyhe tömítőhatást és rezgéscsillapítást is biztosít. Számos minőség jól tapad a polipropilénhez (PP) és az ABS-hez, így nincs szükség ragasztóra.
A termoplasztikus poliuretán (TPU) a termoplasztikus elasztomerek közé tartozik, és nagyobb kopás- és szakadásállóságáról ismert. Sok hagyományos TPE-minőségnél jobb vegyszerállóságot biztosít. A tervezők gyakran választanak TPU-t elektromos kéziszerszámokhoz, orvostechnikai eszközökhöz, illetve olajnak vagy ismétlődő kopásnak kitett alkatrészekhez.
A TPE és a TPU fő előnyei:
- Kellemes, puha tapintás a jobb fogásért.
- Nagy ütésállóság és tartósság.
- Rövid fröccsöntési ciklusidő a hatékonyabb gyártásért.
- Újrahasznosíthatóság a hőre lágyuló rendszereken belül.
Az anyagválasztás a kívánt keménységtől, rugalmasságtól és az alapanyaggal kialakított kötés teljesítményétől függ.
Speciális anyagok: szilikon, LSR és egyebek
A szilikont és a folyékony szilikongumit (LSR) hőállóságot és hosszú távú rugalmasságot igénylő alkalmazásokhoz használják. A TPE-vel ellentétben a szilikon széles hőmérséklet-tartományban is megőrzi stabil tulajdonságait.
A gyártók folyékony szilikongumit (LSR) használnak orvostechnikai, autóipari és elektronikai termékekhez. Ellenáll a nedvességnek, az UV-fénynek és számos vegyi anyagnak. Az LSR emellett megbízható tömítést biztosít.
A szilikon nem mindig tapad természetes módon olyan merev műanyagokhoz, mint a polikarbonát (PC) vagy a nejlon. Sok esetben a gyártók alapozót használnak, vagy mechanikus reteszelést alakítanak ki a ráfröccsöntött anyag rögzítéséhez.
További speciális ráfröccsöntő anyagok a nagy teljesítményű hőre lágyuló műanyagok és a hőre keményedő gumik. A mérnökök akkor választják ezeket, ha a hagyományos TPE vagy TPU nem felel meg a szilárdsági, hőmérsékleti vagy vegyszerállósági követelményeknek.
Miért válassza a ráfröccsöntést? A ráfröccsöntés előnyei
A gyártók akkor alkalmazzák ezt az eljárást, ha egyetlen anyag nem képes megfelelni egy termék összetett fizikai követelményeinek. A módszer több anyag tulajdonságait egyesíti, miközben nincs szükség további összeszerelési lépésekre, így hatékonyan csökkenti a gyártás összetettségét.
Jobb ergonómia és fogás
A kemény magra felvitt puha külső réteg jelentősen javítja a kényelmet és a kezelhetőséget. Biztos fogást nyújt orvostechnikai eszközökön, fogyasztási cikkeken és kéziszerszámokon. A felhasználók sokkal jobb tapintási kontrollt kapnak, különösen nedves vagy olajos környezetben, ahol a hagyományos kemény műanyagok könnyen megcsúsznának.
Kiemelkedő tartósság és ütésállóság
A speciális külső réteg védőpárnaként óvja a merev magot. Elnyeli a váratlan ütéseket, csökkenti a működés közbeni rezgést, és megvédi a belső szerkezetet a véletlen leejtéstől. A ráfröccsöntött alkatrészek ezért jóval hosszabb élettartamúak, mivel a kialakítás folyamatosan védi a sérülékeny részeket a kopástól és az elhasználódástól.
Fejlett tömítési megoldások
A ráfröccsöntés kiválóan alkalmas alkatrészek szigetelésére és közvetlenül a merev házra kialakított beépített tömítések létrehozására. A tervezők olyan pontos fizikai jellemzőket alakíthatnak ki a puha külső rétegben, mint a tömítőajkak, hornyok és nyomásálló bordák. A késztermék lezárásakor vagy összeszerelésekor ezek a jellemzők összenyomódnak, és áthatolhatatlan védőréteget hoznak létre a nedvesség, a por és a környezeti szennyeződések ellen.
Ez az integrált tervezési megközelítés jelentősen csökkenti a termék lehetséges szivárgási pontjainak számát. Emellett teljesen kiküszöböli a különálló gumitömítések időigényes, kézi beszerelését a szerelősoron. A puha ráfröccsöntött réteg továbbá megbízhatóan elfedi a kényes hézagokat, és megerősíti a különböző alkatrészek közötti illesztést.
A ráfröccsöntés ipari alkalmazásai
A gyártók ráfröccsöntéssel egyesítenek merev és puha anyagokat egyetlen tartós alkatrészben. Ez a módszer javítja a fogást, a tömítést, a szigetelést és az ütésállóságot az igénybevételnek kitett termékekben.
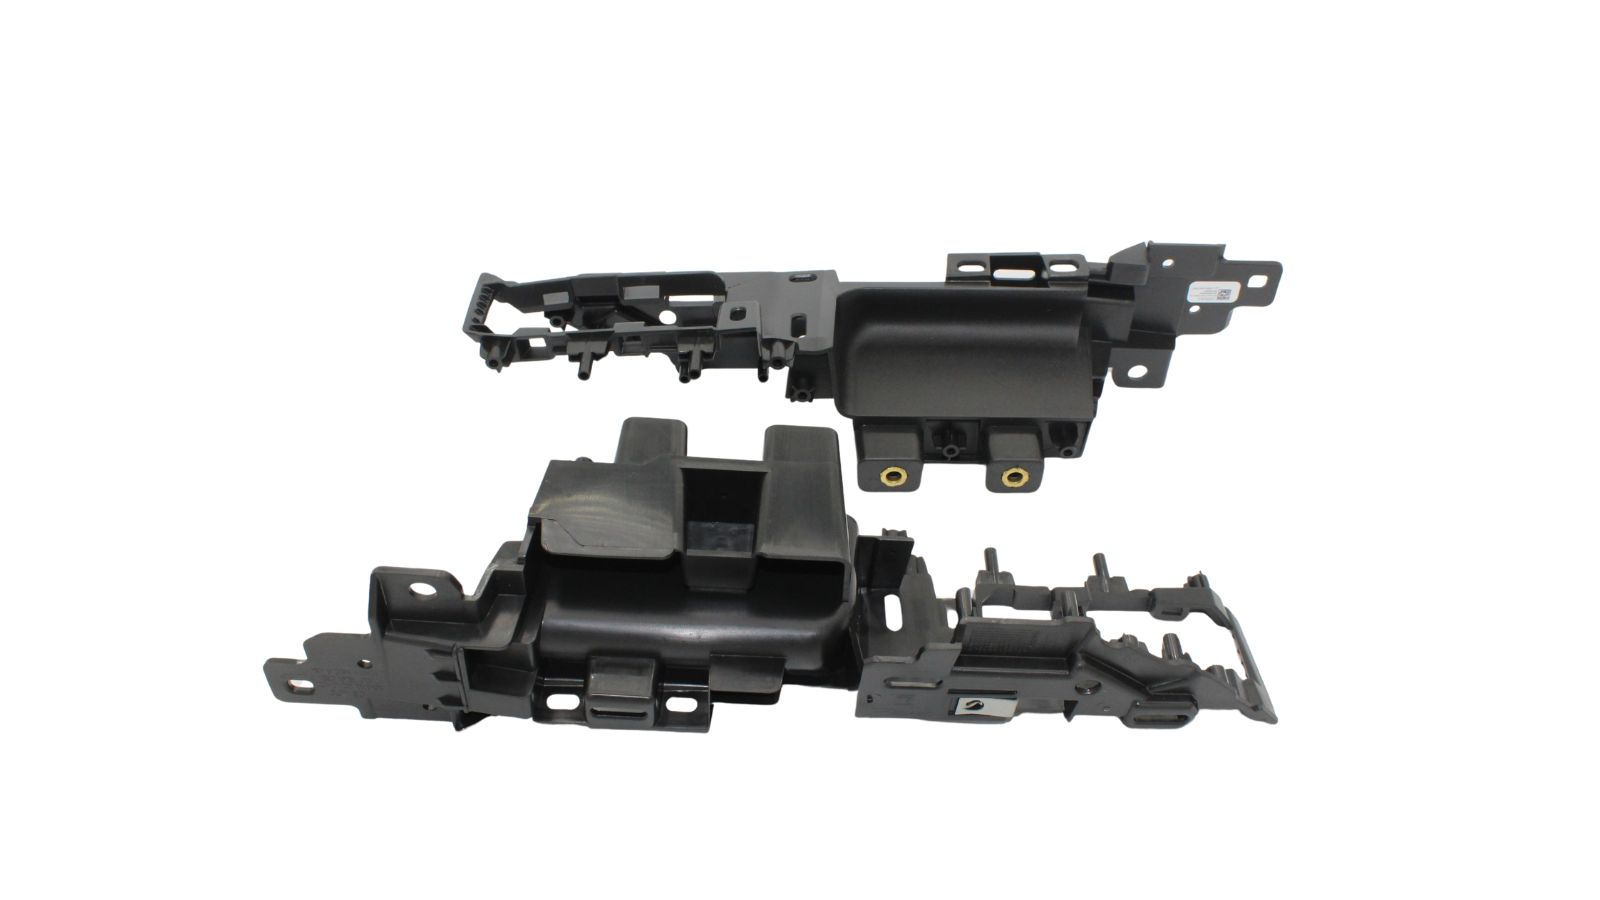
Autóipari és ipari alkatrészek
Az autóipari alkatrészeket gyakran hő, rezgés, nedvesség és vegyi anyagok érik. A ráfröccsöntés segít megvédeni a fontos részeket, miközben javítja az érintkezési felületek használhatóságát.
A ráfröccsöntés gyakori járműipari alkalmazásai:
- Elektromos csatlakozók és érzékelőházak
- Kezelőgombok és fogantyúk
- Tömítések és tömítőgyűrűk
- Kábelköteg-alkatrészek
Számos kialakításban egy fém betét szolgál alapként. Az eljárás során alumíniumra, sárgarézre vagy acélra fröccsöntenek műanyagot vagy elasztomert a szigetelés és a korrózióállóság növelése érdekében. Ez a megoldás az összeszerelési lépések számát is csökkenti, mivel a fröccsöntött réteg a helyére rögzíti a betétet.
Az ipari szerszámok ráfröccsöntött alkatrészei jobb fogást és biztonságosabb használatot biztosítanak. Az elektromos kéziszerszámok fogantyúiban gyakran merev műanyagot kombinálnak termoplasztikus elasztomerrel (TPE). A puha külső réteg csökkenti a csúszást és javítja az irányíthatóságot.
Zord környezetben a tömített, ráfröccsöntött házak védik az elektronikát a portól és a víztől. A megfelelő anyagválasztás és kötési szilárdság megakadályozza a rétegek terhelés alatti szétválását.
Szórakoztatóelektronikai eszközök és csatlakozók
Az elektronikai eszközök szoros tömítést és megbízható szigetelést igényelnek. A ráfröccsöntés közvetlenül a belső alkatrészek körül alakít ki védőrétegeket.
A gyártók többek között az alábbiakhoz alkalmaznak ráfröccsöntést:
- USB- és adatcsatlakozók
- Töltőkábelek
- Kapcsolók és vezérlőgombok
- Viselhető eszközök házai
A fröccsöntött réteg tehermentesítést biztosít a kábel és a csatlakozó találkozásánál. Ez a kialakítás csökkenti a hajlítás miatt bekövetkező vezetékszakadás kockázatát. A kézben tartott eszközök fogását és ütésállóságát is javítja.
Számos termék esetében az elektromos biztonság érdekében követik az UL ráfröccsöntési szabványait. Ezek a szabványok a szigetelést, a lángállóságot és az anyagok teljesítményét vizsgálják. A jóváhagyott anyagok használata segít megfelelni a szabályozott piacok előírásainak.
Az átlátszó vagy színezett elasztomerek a termék megjelenését is javíthatják. A rétegek közötti kötés ugyanakkor távol tartja a nedvességet és a port az érzékeny áramköröktől.
Orvostechnikai eszközök és egészségügy
Az orvostechnikai eszközöknek szigorú biztonsági és higiéniai előírásoknak kell megfelelniük. A ráfröccsöntés a funkcionalitást és a kényelmet egyaránt támogatja.
Az orvostechnikai eszközök gyakori alkalmazásai:
- Fecskendőalkatrészek
- Sebészeti eszközök fogantyúi
- Diagnosztikai berendezések markolatai
- Katétercsatlakozók és csatlakozók
A ráfröccsöntés az illesztéseket és hézagokat is tömíti. Ez korlátozza a folyadék bejutását, és megkönnyíti a tisztítást. Egyes eszközök merev maggal és puha külső réteggel készülnek, hogy megóvják a betegeket az éles szélektől.
A gyártók vegyszerálló és sterilizálható anyagokat választanak. A rétegek közötti erős kötés biztosítja, hogy a ráfröccsöntött alkatrészek ismételt használat és tisztítás után is épek maradjanak.
Gyártás, szerszámozás és költségtényezők
A ráfröccsöntés gondos szerszámtervezést, nagyobb szerszámozási beruházást és szigorú folyamatirányítást igényel. A gyártási volumen, az automatizáltság szintje és az anyagválasztás egyaránt befolyásolja a teljes költséget és a gyárthatóságot.
Szerszámtervezés és költségek
A ráfröccsöntéshez használt szerszámok összetettebbek az egykomponensű fröccsöntő szerszámoknál. A legtöbb projektben vagy két külön szerszámot használnak, az alkatrész áthelyezésével, vagy olyan kétkomponensű szerszámot, amely mindkét anyagot egyetlen gépi ciklusban fröccsönti.
A kétkomponensű szerszámok drágábbak, mivel forgó szerszámlapokat vagy indexelő lapokat tartalmaznak. Emellett pontos zárófelületekre is szükség van az anyagáramlás és a kötés szabályozásához.
A jellemző költségtényezők a következők:
- A szerszám összetettsége és az alámetszések jelenléte.
- Az acél kiválasztása (pl. P20 vagy H13, illetve rozsdamentes acél).
- A gyártáshoz szükséges fészkek száma.
Egy egyszerű, egyfészkes ráfröccsöntő szerszám ára 8 000–15 000 dollár lehet, míg az összetett, többfészkes vagy kétkomponensű szerszámoké meghaladhatja a 40 000–80 000 dollárt.
A tervezőcsapatoknak az illesztőelemekkel, a mechanikus kötés részleteivel és a szellőzéssel is számolniuk kell. A rossz szerszámtervezés növeli a selejt, a gyenge kötés és a sorjaképződés kockázatát.
A minőségellenőrzés szintén költséggel jár. A kezelők rétegelválás, hiányos kitöltés és esztétikai hibák szempontjából vizsgálják az alkatrészeket. A szigorú tűrések betartása javítja az állandó minőséget, de növeli a megmunkálási időt és a beállítási ráfordítást.
Prototípus-készítés és a gyártás felskálázása
A prototípus-készítés lehetővé teszi, hogy a csapatok a sorozatgyártás megkezdése előtt teszteljék a kötés szilárdságát, az anyagok kompatibilitását és az alkatrészek illeszkedését. Sok gyártó kis sorozatú alumíniumszerszámmal vagy kézi alkatrész-átadással kezd, hogy csökkentse a kezdeti szerszámköltségeket.
Ez a megközelítés mérsékli a tervezési módosítások kockázatát, és a nagyobb beruházás előtt javítja a gyárthatóságot is.
Az automatizálás csökkenti a munkaerőköltséget és javítja az ismételhetőséget. A robotok egyenletes időzítéssel és pontos pozicionálással mozgatják az alapdarabokat a fröccsöntési fázisok között.
A nagyobb gyártási mennyiség indokolttá teszi a többfészkes szerszámok és az edzett acélszerszámok használatát. Ezek növelik a kezdeti szerszámköltséget, de a rövidebb ciklusidő és a kisebb munkaerőigény révén csökkentik az alkatrészenkénti költséget.
A gondos tervezés összehangolja a szerszámozási stratégiát a várható gyártási mennyiséggel. Így elkerülhető, hogy kis szériához túlméretezett, hosszú távú programokhoz pedig alulméretezett szerszám készüljön.
Dolgozzon együtt a Moldie-val következő ráfröccsöntési projektjén
A ráfröccsöntés hatékony gyártási eljárás, de a tökéletes kötés, a kifogástalan ergonómia és a költséghatékony gyártás eléréséhez szakértői mérnöki tudásra és precíz szerszámozásra van szükség. A(z) Moldie vállalatnál összetett, többanyagú terveket alakítunk át kiváló minőségű, tartós alkatrészekké.
Akár gyors prototípus-készítésre van szüksége az anyagok kompatibilitásának teszteléséhez, akár precíz szerszámozásra összetett, kétkomponensű fröccsöntéshez, akár felskálázható, nagy volumenű gyártásra, tapasztalt csapatunk a koncepciótól a késztermékig végigkíséri Önt.
Ne bízza a véletlenre terméke teljesítményét! Vegye fel a kapcsolatot a Moldie-val még ma ráfröccsöntési igényeinek megbeszéléséhez, konzultáljon mérnöki szakértőinkkel, és kérjen egyedi, versenyképes árajánlatot projektjére!







