
Bevezetés a polikarbonát fröccsöntésébe
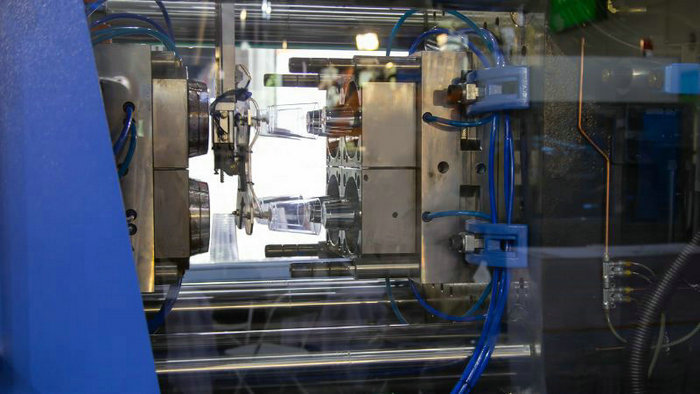
A polikarbonát fröccsöntése olyan eljárás, amellyel kiváló szívósságú, átlátszó és ütésálló termékeket készíthetünk. A polikarbonát, vagyis a PC egy amorf hőre lágyuló műanyag, amelyet figyelemre méltó tulajdonságai miatt széles körben elismernek.
Mitől különleges a polikarbonát?
Nézzük meg, mitől olyan különleges ez az anyag.
A polikarbonát egy hőre lágyuló polimer, amely kivételesen merev és könnyű. Röviden gyakran PC-nek nevezik, és számos kedvező tulajdonságának köszönhetően sokféle alkalmazásra alkalmas.
Kémiai szempontból a műanyag polimerláncában az aromás gyűrűk között karbonátcsoportok találhatók. Ez a kémiai szerkezet adja a polikarbonát szilárdságát és merevségét. Amorf és átlátszó, így könnyen átereszti a fényt. Ugyanakkor rendkívül ütésálló, és törés vagy repedés nélkül is jelentős erőhatásnak képes ellenállni.
A polikarbonát előállítása a biszfenol-A (BPA) és a foszgén reakciójával kezdődik, amelynek során kialakul a polimer vázszerkezete. A végfelhasználástól függően ezután tömör lemezzé alakítható vagy különféle formákba önthető.
A fröccsöntés során a polikarbonát kívánt alakúra formázható, miközben megőrzi mechanikai tulajdonságait, például hajlítószilárdságát és ütésállóságát. Az anyag hőálló, ami növeli tartósságát, és alkalmassá teszi a magas hőmérsékletnek kitett termékekhez.
Emellett a műanyag optikai átlátszósága az üvegéhez hasonló, így egyszerre erős és átlátszó alkatrészek készíthetők belőle. Ezeknek a tulajdonságoknak köszönhetően kiváló választás számos területen, többek között az autóipari alkatrészek, a szórakoztatóelektronikai termékek és a biztonsági felszerelések gyártásában.
A szerszámok tervezése és mérnöki kialakítása
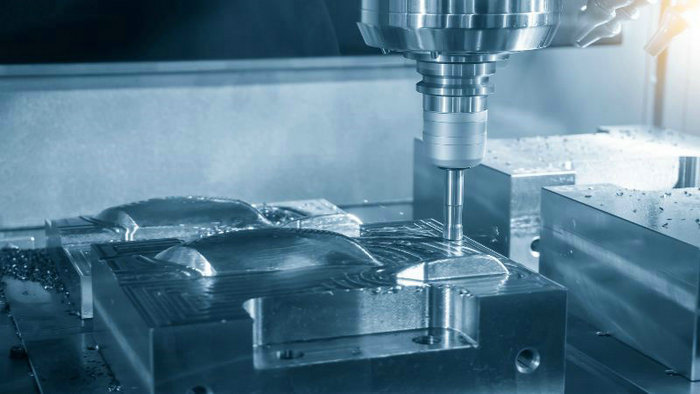
A polikarbonát fröccsöntése előtt fontos tudni, hogy a szerszámok tervezése és mérnöki kialakítása kulcsfontosságú a kiváló minőségű, egyenletes alkatrészek előállításához. A folyamat számos műszaki szempontot foglal magában, a megfelelő anyag kiválasztásától a precíz tervezést segítő korszerű szoftverek használatáig.
Szerszámanyag kiválasztása
A szerszám anyagának megválasztása közvetlenül befolyásolja a polikarbonát termékek minőségét és élettartamát. Tartósságuk és kopásállóságuk miatt gyakran szerszámacélokat használnak. A választásnál vegye figyelembe a következőket:
- Hővezető képesség: Befolyásolja a hűtési sebességet és a ciklusidőt.
- Keménység: Meghatározza a felületi hibákkal és a kopással szembeni ellenállást.
A szerszámok precíziós tervezése
A szerszámtervezésben alapvető fontosságú a szűk tűrések betartása. A precíziós megmunkálás biztosítja, hogy a szerszámok megfeleljenek az alkatrészek kívánt alakjához és méretéhez szükséges pontos előírásoknak. Vegye figyelembe a következőket:
- Tűrések: Befolyásolják az összeállított alkatrészek illeszkedését és működését.
- Alkatrészméretek: A legkisebbtől a legnagyobbig minden méret a szerszámok pontosságától függ.
Felületkezelések és felületmegmunkálás
A szerszámok felületkezelése fontos a könnyebb kioldás és a felületi hibák csökkentése érdekében. A választható felületmegmunkálási eljárások közé tartozik:
- Polírozás: Sima, fényes felületet eredményez.
- Textúrázás: Matt vagy mintázott felületet hoz létre, amely funkcionális vagy esztétikai szerepet tölthet be.
Szellőzés és beömlőnyílás elhelyezése
A megfelelő szellőzés és beömlőnyílás-elhelyezés elengedhetetlen a hibák megelőzéséhez és a hőre lágyuló gyanták optimális áramlásának biztosításához. Ne feledje:
- Szellőzés: Lehetővé teszi a levegő távozását a szerszámüregből, és megelőzi a bennrekedt levegő okozta hibákat.
- Beömlőnyílások helye: Befolyásolja a gyanta áramlását, valamint az alkatrész megjelenését és épségét.
CAD- és szerszámtervező szoftverek
A CAD (számítógéppel támogatott tervezés) és a speciális szerszámtervező szoftverek használata megkönnyíti a gyártási folyamatot, és lehetővé teszi, hogy:
- Elvégezze az áramláselemzést: előre jelezze és javítsa a gyanta eloszlását a szerszámon belül.
- Megjelenítse a beömlőnyílások helyét és az alkatrész alakját: még a szerszámgyártás előtt feltárja a lehetséges gyártási kihívásokat.
A polikarbonát fröccsöntése során a szerszámok tervezésének és mérnöki kialakításának részletei határozzák meg a nyersanyagtól a késztermékig vezető utat, és világos tervet adnak a sikerhez.
A polikarbonát fröccsöntési eljárása
A fröccsöntéssel gyártott polikarbonát alkatrészek olyan kiváló tulajdonságokkal rendelkeznek, mint az ütés- és hőállóság. A polikarbonát feldolgozása azonban összetett lehet, mivel egyes változatainak olvadékfolyási sebessége alacsony.
A polikarbonát fröccsöntése során a folyamatparaméterek szabályozása kulcsfontosságú a végtermék minősége szempontjából. Nézzük meg a részleteket, hogy a lehető legjobb eredményt érje el.
A polikarbonát előkészítése
- A polikarbonát gyakori típusai közé tartozik az általános célú, a hőálló, az UV-stabilizált és a lángkésleltetett változat. A hibák megelőzése érdekében a PC-gyantát fröccsöntés előtt 0,02% alatti nedvességtartalomra kell szárítani.
- A szárítást általában 120°C-on, 2-4 órán át végzik.
A fröccsöntőgép beállítása
- A záróerőnek a vetületi alkatrészfelület négyzethüvelykére vetítve 0.7-0.8 tonnának kell lennie.
- A gép mérete az alkatrész tömegének 1.5-2-szerese legyen.
- A csiga L/D aránya legalább 15:1, ideális esetben 20:1 legyen, visszacsapó gyűrűvel és fokozatos átmenettel.
- A fúvóka nyílása legyen valamivel kisebb a beömlőnyílás méreténél.
A szerszám előkészítése
- A szerszámot meg kell tisztítani, majd kioldószerrel bevonni, hogy megkönnyítsük az alkatrész kilökését.
- A szellőzőnyílásoknak tisztának kell lenniük, hogy a szerszám feltöltésekor távozhasson a levegő.
- A hűtőcsatornákat az egyenletes hűtés és a rövidebb ciklusidő érdekében optimalizálni kell.
Folyamatbeállítások
- Olvadékhőmérséklet: 280-320°C, az alapanyagtól függően.
- Szerszámhőmérséklet: 70-120°C. A jobb felületi minőség és a kisebb feszültség érdekében magasabb érték ajánlott.
- Befecskendezési nyomás: A lehető legmagasabb, jellemzően 850–1400 bar. Segíti a szerszám gyors kitöltését.
- Befecskendezési sebesség: Kisebb vagy peremkapuk esetén alacsonyabb, egyébként magasabb.
- Utónyomás: A lehető legalacsonyabb, a maradó feszültségek minimalizálása érdekében.
Fröccsöntés utáni műveletek
- A műanyag alkatrészeket akkor lökik ki, amikor már eléggé lehűltek ahhoz, hogy kibírják a szerszámból való eltávolítás során fellépő terhelést.
- A kapunyomokat utólagos vágással távolítják el.
- A 120–130 °C-on, 30 perc és 1 óra közötti ideig végzett hőkezelés enyhítheti a maradó feszültségeket.
- Az alkatrészek minőségének biztosítása érdekében méretellenőrzést és szemrevételezést végeznek.
A kilökőmechanizmus részletei
A kilökési folyamatot gondosan kell szabályozni, hogy ne sérüljenek meg a megszilárdult, fröccsöntött polikarbonát alkatrészek.
- Kilökőcsapok: A csapokat úgy kell elhelyezni, hogy a kilökőerők egyenletesen oszoljanak el.
- Kilökési sebesség: A sebességet úgy állítsa be, hogy az alkatrész ne ragadjon be és ne deformálódjon.
Ha figyelmet fordít ezekre a műszaki részletekre, felkészültebben kezelheti a polikarbonát fröccsöntésének összetett folyamatát.
Fejlett technikák a polikarbonát fröccsöntésében
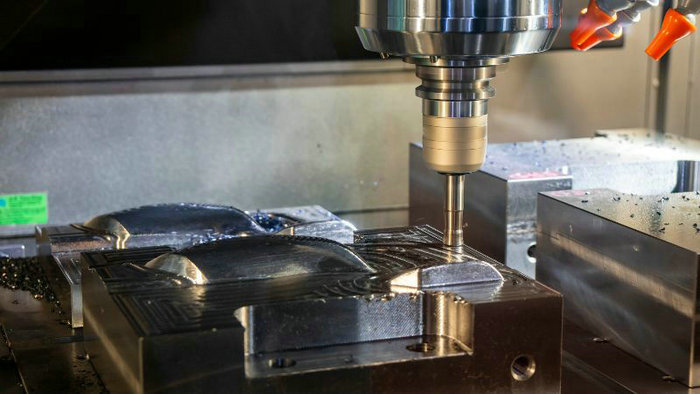
A polikarbonát fröccsöntésének elsajátítása során tapasztalni fogja, hogy a fejlett technikák kulcsfontosságúak lehetnek a szilárdság, az esztétikum és a funkcionalitás javításában. Nézzük meg, hogyan emelhetik ezek az innovatív módszerek termékei színvonalát.
Fröccsöntéses préselés
A fröccsöntéses préselés során először enyhén nyitott szerszámba fecskendezik a polikarbonátot, majd tovább préselik, így javítva a termék egyenletességét. Ez a módszer a fröccsöntés és a préseléses formázás elvét ötvözi, csökkentve a feszültséget, miközben vékonyabb és pontosabb alkatrészek gyártását teszi lehetővé.
Gáz- és vízrásegítéses fröccsöntés
A gázrásegítéses fröccsöntés során a befecskendezést követően nitrogéngázt juttatnak a szerszámüregbe, így belső csatornák alakulnak ki, és csökkenthető az anyagfelhasználás a szerkezeti integritás megőrzése mellett. Ezzel szemben a vízrásegítéses fröccsöntés hasonló eredményt ér el víz használatával, javítva a hűtést és csökkentve a ciklusidőt.
- Előnyök:
- Kisebb tömeg
- Nagyobb szilárdság
- Rövidebb ciklusidő
Többanyagú és ko-injekciós fröccsöntés
A többanyagú (kétkomponensű) fröccsöntés során különböző anyagokból készíthet polikarbonát alkatrészeket egyetlen ciklusban, így kompozit szerkezetek hozhatók létre. Ennek a technikának az egyik változata a ko-injekciós fröccsöntés, amelyben két különböző polimert egymás után fecskendeznek ugyanabba a szerszámba, így réteges tulajdonságú alkatrész készül.
- Kompozit alkatrészek összetétele:
- Maganyag: általában az olcsóbb vagy kevésbé strapabíró anyag.
- Felületi anyag: jellemzően a tartósabb anyag, amely az alkatrész külső rétegét alkotja.
Mindegyik módszer fontos szerepet játszik abban, hogy polikarbonát alkatrészeit az egyedi követelményekhez igazítsa – a szerkezeti jellemzőktől az esztétikai megjelenésig. Ezekkel a fejlett technikákkal polikarbonát termékei nemcsak megfelelnek a legnagyobb kihívást jelentő alkalmazások elvárásainak, hanem túl is szárnyalják azokat.
Fenntarthatóság és környezeti hatások
A polikarbonát világának megismerése során fontos tisztában lenni nemcsak a gyakorlati alkalmazásaival, hanem azzal is, hogy az előállítása és életciklusa milyen hatással van a környezetre. Ebben a részben közelebbről megvizsgáljuk, hogyan járul hozzá az újrahasznosítás és az előállítási folyamatok hatékonysága a fenntarthatósághoz.
A polikarbonát újrahasznosítása és ismételt felhasználása
A polikarbonát tartóssága lehetővé teszi, hogy számos termékben alkalmazzák, a szemüveglencséktől a golyóálló üvegig. Amikor azonban ezek a termékek elérik életciklusuk végét, a polikarbonát újrahasznosítása és ismételt felhasználása kiemelten fontos a környezeti hulladék csökkentése érdekében. Szerencsére a polikarbonát mechanikusan újrahasznosítható, így mérsékelhető az ökológiai lábnyoma. A folyamat lépései:
- Aprítás: A polikarbonát termékeket kisebb darabokra aprítják.
- Tisztítás: Eltávolítják a szennyeződéseket, hogy az anyag újra felhasználható legyen.
- Olvasztás: A tiszta polikarbonát-maradékot gyorsan felmelegítik, majd új termékekké vagy polikarbonát lemezekké formázzák.
A polikarbonáthulladék extrudálással granulátummá alakítható, majd más műanyag termékekhez adható, így meghosszabbítható a felhasználhatósága és megelőzhető a környezetszennyezés.
Energiahatékonyság a gyártásban
A fenntarthatóság fokozása érdekében kulcsfontosságú a polikarbonát előállításának energiahatékonyságára összpontosítani. A gyártási folyamat során jellemzően gyors felmelegítésre és pontos szabályozásra van szükség a kiváló minőségű polikarbonát lemezek és termékek előállításához. Az energiatakarékosság érdekében olyan fejlesztéseket vezettek be, amelyek:
- Optimalizálják a folyamatokat: A gyártási paraméterek finomhangolásával minimalizálják az energiaveszteséget.
- Zöld technológiát alkalmaznak: Energiatakarékos berendezések és megújuló energiaforrások használata, amikor lehetséges.
A folyamatos fejlesztés célja a polikarbonát gyártásához kapcsolódó teljes energiafogyasztás és szénlábnyom csökkentése. E gyakorlatok előtérbe helyezésével Ön is hozzájárulhat az iparág környezetbarátabb kezdeményezéseihez.
Gyakran ismételt kérdések
Milyen hőmérséklet szükséges a polikarbonát fröccsöntéséhez?
A sikeres fröccsöntéshez nagyon fontos a hőmérséklet szabályozása. A polikarbonát feldolgozása jellemzően -40 °C/-40 °F és 120 °C/248 °F közötti hőmérsékleten történik. Ezek a paraméterek biztosítják, hogy a polikarbonát megőrizze szilárdságát és stabilitását a folyamat során.
Milyen gyakori problémák merülnek fel a polikarbonát fröccsöntésekor, és hogyan lehet kezelni őket?
A gyakori problémák közé tartozik a vetemedés, a buborékosodás és a nem megfelelő kitöltés. Ezek a szellőzés optimalizálásával, a folyamatparaméterek szabályozásával és az egyenletes falvastagság biztosításával kezelhetők.
Hogyan alakítják formára a polikarbonát lemezeket?
A lemezformázás során a polikarbonát lemezt formázható hőmérsékletre melegítik, majd egy szerszámra hajtják, hogy felvegye a kívánt alakot. Lehűtve a lemez megtartja a formáját.
Milyen lépésekből áll a polikarbonát feldolgozása?
A polikarbonát feldolgozása során az anyagot az ajánlott hőmérsékletre melegítik, szerszámba fecskendezik, lehűtik és megszilárdítják, majd kilökik a kész fröccsöntött alkatrészt.
Hogyan történik a polikarbonát hőformázása?
A polikarbonát hőformázása során a lemezt a lágyulási hőmérsékletére melegítik, egy forma fölé nyújtják, majd lehűtik, hogy merev, formázott készterméket kapjanak.
Milyen hátrányai vannak a polikarbonát fröccsöntésének?
A polikarbonát nagyobb viszkozitása lassabb fröccsöntési ciklusokat és nagyobb fröccsöntési nyomást eredményez, valamint robusztusabb szerszámokat tesz szükségessé, ami befolyásolhatja a fröccsöntés költségét. A hibák kezelése is nagyobb odafigyelést igényel.







