
Vrijeme ciklusa injekcija izravno utječe na kapacitet stroja, trošak jedinice i performanse isporuke. Ispravna meta nije najkraći mogući ciklus, ali najkraći ponavljajući ciklus koji još uvijek ispunjava dimenzijske, kozmetičke i funkcionalne zahtjeve u svakoj šupljini.
Što je vrijeme trajanja ciklusa ubrizgavanja
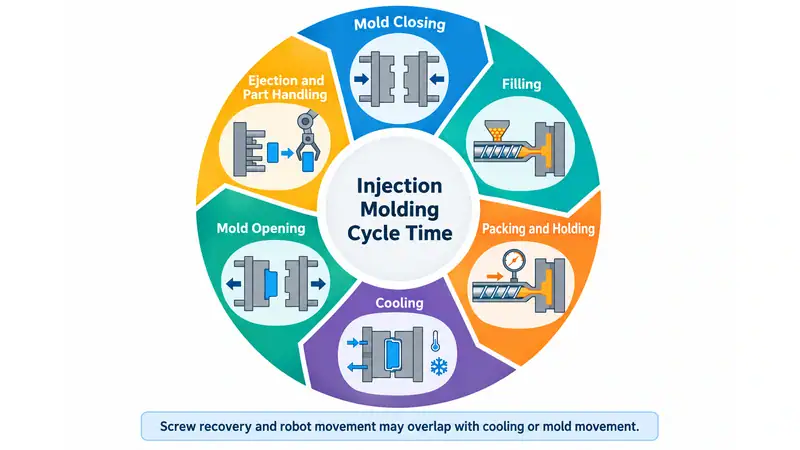
Vrijeme ciklusa injekcija potrebno je za završavanje jednog ciklusa bušenja i započinjanje sljedećeg. Obično uključuje zatvaranje kalupa, punjenje, pakiranje i držanje, hlađenje, otvaranje kalup, izbacivanje i djelomično rukovanje. Neke aktivnosti, kao što su obnova vijaka i robotsko kretanje, mogu se preklapati s hlađenjem ili plijeskom pokreta.
| Ciklusna faza | Tipična svrha | Zajednička prilika |
| Zatvaranje molda | Pripremite alat za injekciju | Poboljšajte postavke stroja i poravnanje kalupa |
| Ispunjavanje | Isporuči otopljene smole u šupljinu | Optimizirajte putanju protoka, dizajn kapija i profil injekcije |
| Pakiranje/državanje | Kompenzacija za materijalno sniženje | Postavi samo vrijeme i pritisak koji dio zahtijeva |
| Hlađenje | Učvrstite dio za izbacivanje | Poboljšati kanale hlađenja, protok vode i djelomično dizajniranje |
| Otvaranje mold | Odvojena šupljina i jezgra | Smanjite nepotrebnu otvorenu udaljenost |
| Izbacivanje i rukovanje | Ukloni i prebaci dio | Poboljšanje izbacivanja, automatizacije i nizvodnog rasporeda |
Kako smanjiti vrijeme valjanja injekcije
Skraćivanje ciklusa treba započeti fazom koja doista ograničava rad stroja. Zabilježite niz stabilnih ciklusa i zasebno pratite punjenje, zadržavanje tlaka, hlađenje, povrat vijka, pomicanje kalupa, izbacivanje i rukovanje. Prosječno vrijeme otkriva najveću priliku za poboljšanje, a varijacije upućuju na kašnjenja zbog nestabilne obrade, lijepljenja dijelova, nedosljednog povrata vijka ili ručne intervencije.
1. Smanjiti vrijeme hlađenja putem boljeg uklanjanja topline
Hlađenje je najčešće najveći dio ciklusa. Cilj je izbaciti čim dio ima dovoljno čvrstoće da zadrži svoj oblik, a ne samo smanjiti vrijeme hlađenja. Ako se kalup otvara prerano, očito vrijeme štednje može biti izgubljeno kroz ratnu stranicu, dimenzijski drip, ili oštećeni dijelovi.
Debljina zida je obično najjači dizajn utjecaj. U pojednostavljenim modelima hlađenja, vrijeme hlađenja povećava otprilike s kvadratom kontrole debljine zida. Težak šef, kut, trkač, ili rebro stoga može postaviti ciklus za cijeli hitac. Više ujednačeni zidovi, jezgre-out teške dijelove, pravilno proporcionalni rebra, glatke prijelaz, i adekvatna nacrt može smanjiti hladenje i poboljšati djelomično kvalitetu u isto vrijeme.
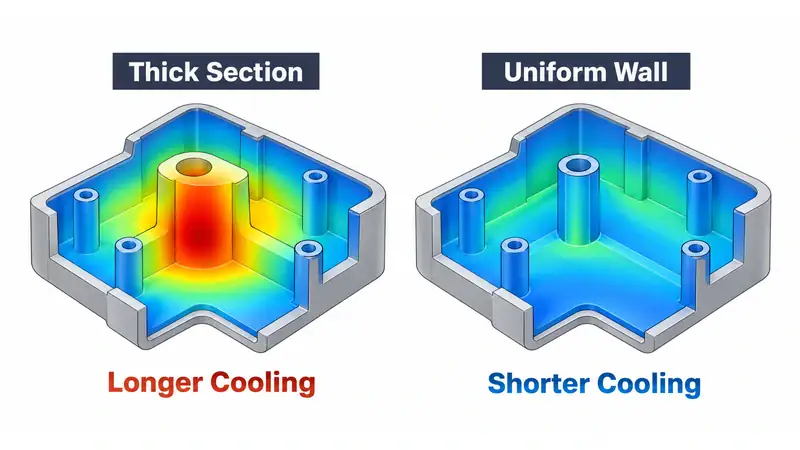
Rashladni sustav treba ravnomjerno odvoditi toplinu, a ne samo koristiti hladniju vodu. Provjerite protok rashladnog sredstva, ulaznu i izlaznu temperaturu, pad tlaka, temperaturu površine kalupa i lokalna vruća područja. Kamenac, ograničavajući priključci, neujednačeni paralelni krugovi i kanali predaleko od šupljine smanjuju prijenos topline. Pregrade, mjehuričasti kanali, odvojeni krugovi, umetci visoke toplinske vodljivosti ili konformalno hlađenje mogu pomoći kada ravni bušeni kanali ne mogu pratiti geometriju. Toplinska simulacija korisna je kada uključuje stvarni raspored kanala, uvjete rashladnog sredstva, materijale kalupa i podatke o smoli.
2. Optimiziraj popunjavanje umjesto da koristiš maksimalnu brzinu
Kraće vrijeme punjenja je korisno samo ako protok fronta ostaje uravnotežena i ponovljiva. Prekomjerna brzina može povećati grijanje škara, zamka plin, stvoriti opekline ili izgaranje, i podići pritisak na razdvojenoj liniji. Niska brzina može uzrokovati oklijevanje, tragovi protoka, prerano zamrzavanje, ili kratkih hitaca.
Stupnjevani profil ubrizgavanja često je učinkovitiji od jedne maksimalne brzine. Upotrijebite potrebnu brzinu kroz uljevno mjesto i dijelove sa stabilnim protokom, a zatim usporite protok ondje gdje zrak mora izaći ili su estetske značajke osjetljive. Prije prihvaćanja bržeg profila potvrdite ravnotežu kanala, odzračivanje, kapacitet uljevnog mjesta, vršni tlak i masu dijelova iz pojedinih šupljina.
3. Odredite tlak zbijanja i vrijeme zadržavanja na temelju zatvaranja uljevnog mjesta
Tlak zadržavanja nadoknađuje skupljanje samo dok je uljevno mjesto otvoreno. Nakon što se ono zatvori, dodatno vrijeme zadržavanja više ne dodaje materijal u šupljinu, već samo produljuje ciklus. Ispitivanje zatvaranja uljevnog mjesta daje praktičnu završnu točku: ostavite ostale postavke nepromijenjene, malo-pomalo povećavajte vrijeme zadržavanja i važite dijelove iz svake šupljine nakon jednakog vremena kondicioniranja. Kada se masa dijela stabilizira na ponovljivoj vrijednosti, dodajte malu procesnu rezervu i potvrdite dimenzije, utonule dijelove, šupljine, izgled i izbacivanje.
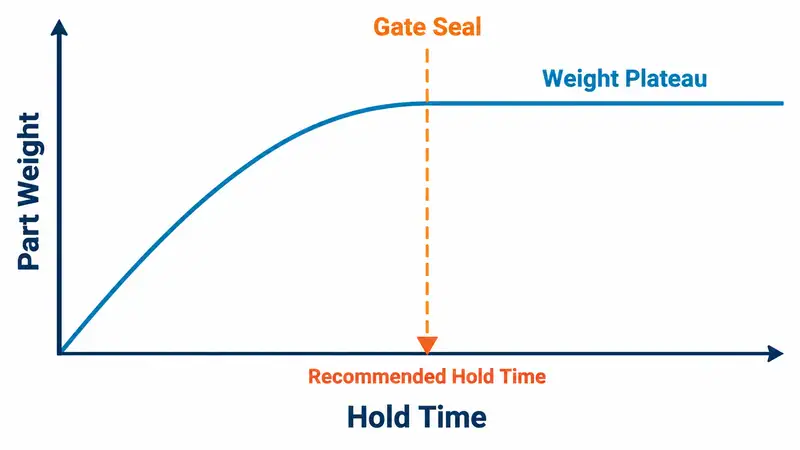
Tlak zbijanja također mora imati stabilan radni raspon. Prenizak tlak može uzrokovati utonule dijelove, šupljine ili premale značajke; previsok tlak može stvoriti srh, zaostala naprezanja i otežano vađenje. Veličina uljevnog mjesta utječe i na zbijanje i na trajanje ciklusa. Malo uljevno mjesto brzo se smrzava, ali može zahtijevati visok smični napon i tlak, dok veće može poboljšati zbijanje, ali povećati trag uljevnog mjesta i vrijeme do zatvaranja.
4. Zadržite vijaka oporavak unutar prozora hlađenja
Vijak oporavak obično dolazi dok se dio hladi, tako da se ne produži ciklus osim ako doziranje završava kasno ili varira od pucnja na pucanj. Ako je oporavka usko grlo, pregled stroj plastikaziranje kapaciteta, pucanj iskorištavanje, brzina uboda, tlak leđa, profil bačve, i materijalna hrana stanje. Ostati unutar smjernica za obradu od strane dobavljača smole. Prekomjerna brzina vijaka ili natrag tlak može podići topi temperaturu, degradirati osjetljive materijale, skratiti jačanje vlakana, i učiniti doziranje manje stabilnim.
5. Skratite pomicanje kalupa, izbacivanje i rukovanje
Upotrijebite samo onaj hod otvaranja kalupa koji je potreban za dio, uljevni sustav, robotski alat i eventualno pomicanje klizača ili jezgre. Kontrolirano ubrzavanje i usporavanje mogu skratiti vrijeme pomicanja bez udaraca ili problema sa zaštitom kalupa. Ako je za izbacivanje dijela potrebno više ponovljenih hodova ili ručna pomoć, ispravite problem vađenja umjesto povećanja brzine izbacivanja. Uobičajeni uzroci uključuju nedovoljan kut nagiba, vakuum na jezgri, neprikladan smjer teksture, neujednačeno skupljanje ili loše raspoređenu silu izbacivanja.
Automatizacija je najkorisnija kada rukovanje ograničava ciklus ili stvara rizike za kvalitetu i sigurnost. Putanju robota, hvataljku, redoslijed izbacivanja, hod otvaranja kalupa i daljnje postavljanje dijela koordinirajte kao jedinstveni plan pokreta. Brži robot donosi malu korist ako čeka predugo otvaranje kalupa ili nepouzdano izbacivanje.
6. Održavanje i potvrda poboljšanog procesa
Validirani ciklus može odstupati kako se rashladni kanali oblažu kamencem, odušci začepljuju, uljevna mjesta i razdjelne linije troše, izbacivači zapinju ili klizači gube poravnanje. Pratite protok rashladnog sredstva, stanje odušaka, trošenje uljevnih mjesta i razdjelnih linija, pomične komponente, rad sušila i ponovljivost senzora. Preventivno održavanje štiti i trajanje ciklusa i raspon kvalitete.
Nakon svake promjene, omogućiti procesu da se vrati u stabilno stanje i potvrdi rezultate u svim šupljinama. Validacija bi trebala uključivati prosječni ciklus i varijacije, dio težine, kritične dimenzije nakon navedenog vremenskog razdoblja, izgled, funkcija, prinos, alarmi, pauza, i ručna intervencija. Kraći strojni ciklus nije realno poboljšanje ako otpad ili nizvodno korekciju povećava.
Smanjite vrijeme ciklusa s Moldie kroz praktični alat
U tvrtki Moldie skraćivanju ciklusa pristupamo uzimajući u obzir zajednički učinak dizajna dijela, hlađenja kalupa, dizajna kanala i uljevnih mjesta, izbacivanja i rukovanja u proizvodnji. Najprije utvrđujemo stvarno ograničenje ciklusa, a zatim ga poboljšavamo bez narušavanja kvalitete dijela ili pouzdanosti alata.
Za projekte oblikovanja injekcije s definiranim volumenom, smolom i zahtjevima kvalitete, kontaktirajte nas kako bi preispitali raniji pristup i pomogli u izgradnji stabilnijeg, učinkovitijeg proizvodnog procesa.







