
Što je površinski završetak u Moldingu za injekciju?
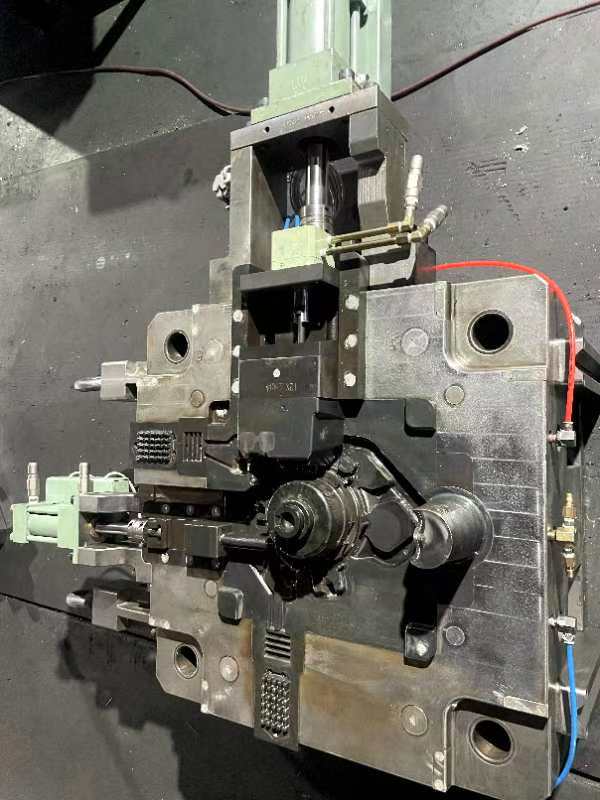
U području procesa ubrizgavanja odabrana površina može značajno utjecati i na izgled i na funkcionalnost konačnog proizvoda.
DONIJELA JE OVU UREDBU:
Površinski završetak slikuje se na teksturu dijela koji je proizveden u obliku ubrizgavanja. Uključuje razinu sjaja, gruboće i uzoraka koji se prenosi na površinu oblikovanog dijela. Ovaj se cilj određuje kvalitetom samog kalup, kao i materijalima koji se koriste u procesu ubrizgavanja. Mogu se postići razni površinski završci, uključujući mat, teksturu ili visoko sjajne završetke, koji se postižu kroz različite procese nakon izrade, kao što su poliranje ili primjena tekstura na kalup prije proizvodnje.
Važnost krajnjeg završetka u ubrizgavanju
Površina oblikovanja injekcije ključna je jer izravno utječe na izgled i funkcionalnost dijela.
Važnost za vizualne žalbe
- Glatko, sjajno završno (SPI A ocjene) pruža vrhunski, polirani izgled prikladan za kozmetičke dijelove, leće i sl.
- Polugloss (SPI B ocjene) i mat (SPI C ocjene) može sakriti nesavršenosti kao što su protok linija, zavarivanje linija, i obilježja zavarivanje kako bi se poboljšao izgled.
- Tekstuirani rezultati (SPI D ocjene) nude jedinstvene estetske opcije poput kožnog zrna, drvenog zrna, geometrijskih uzoraka, itd.
Važnost za funkcionalnost
- Tekstuirani rezultati mogu osigurati poboljšanu otpornost na držanje i klizanje za proizvode kao što su ručni uređaji, upravljački kotači, itd.
- Specifični završnici mogu poboljšati boju i naljepnicu na oblikovanom dijelu površine.
- Teksturiranje omogućuje izlazak plinova iz kalupa, a može se upotrijebiti i za izradu podreza.
- Površinska grubost utječe na trenje i otpornost na nošenje što može biti važno za mehaničke dijelove.
Kako su SPI, VDI, i Mold-tech Završni standardi Primjenjeni?
Površinski standardi kao što su SPI i VDI definiraju kozmetičku kvalitetu i funkcionalnost oblikovanih dijelova navodeći parametre sjaja, teksture i grubosti. Ovi standardi osiguravaju da površine ispunjavaju predodređene kriterije od presudne važnosti proizvoda i estetske privlačnosti.
Pregled standarda SPI Mold Finish Standards
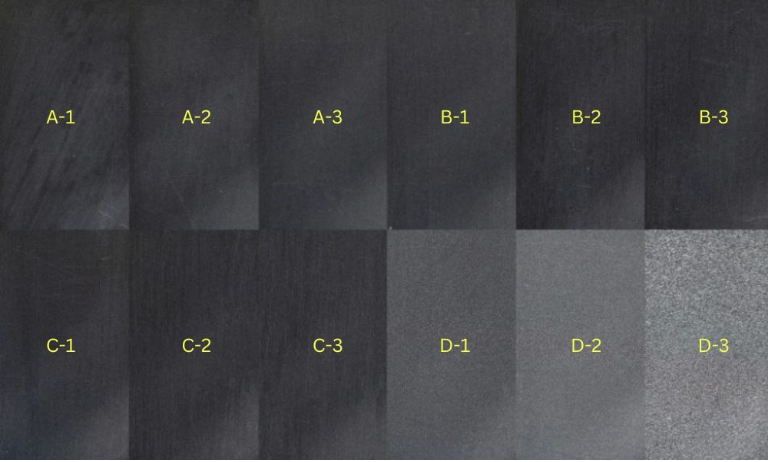
Društvo industrije plastike (SPI)  je uspostavilo sustav klasifikacije za površinu ubrizgavanja. Ovaj sustav kategorizira se u sjajnu (A), poluglasiju (B), mat (C) i teksturirane (D) ocjene, svaka s određenom razinom sjaja i gruboće:
- SPI A je vrhunac, koji pruža visoko polirane, sjajne završetke. Često uključuje radno intenzivnu upotrebu dijamanta bušenje, prikladno za dijelove gdje je premium izgled je od najvećeg značaja.
- SPI B nudi polu-glassy završetka, postignuta kroz finiji griz brušenje i manje intenzivna poliranje. Ovi završeci su ravnoteža estetske privlačnosti i troškovne učinkovitosti.
- SPI C odražava standardni mat, obično proizveden s kamenim abrazijama.
- SPI D stvara najviše teksture, ne-glasy površine, prikladne za dijelove gdje su željeni stisak ili nereflektivna svojstva.
U tom spektru na površini kalupa se prenose točne vrijednosti grubosti, osiguravajući da dio održi predviđeni izgled.
| SPI standard | Završi (razred) | Završi (vrsta) | Metoda završetka | Tipična površinska grubost (Ra μm) |
| A-1 | Sjajan | Super blistavo | 3. stupnja, 6000 Grit Diamond Buff | 0,012 do 0,025 |
| A-2 | Sjajan | Visoka slasna | Razina 6, 3000 Grit Diamond Buff | 0,025 do 0,05 |
| A-3 | Sjajan | Normalna sjajna | Stopen #15, 1200 Grit Diamond Buff | od 0,05 do 0,10 |
| B-1 | Poluglosna | Lijepa poluglasy | 600 Grit papira | od 0,05 do 0,10 |
| B-2 | Poluglosna | Srednja poluglasy | 400 Grit papira | 0.10 do 0,15 |
| B-3 | Poluglosna | Normalna poluglasy | 320 Grit papir | 0,28 do 0,32 |
| C-1 | Mate | Fino Matte | 600 Grit Stone | 0.35 do 0,40 |
| C-2 | Mate | Srednja mat | 400 Grit kamen | 0,45 do 0,55 |
| C-3 | Mate | Normalni mate | 320 Grit Stone | 0,63 do 0,70 |
| D-1 | Tekstuirano | Zasićeno | Suho eksplozijsko staklo | 0,80 do 1.00 |
| D-2 | Tekstuirano | Dull tekstuirano | Suhi eksplozija #240 oksid | 1.00 do 2.80 |
| D-3 | Tekstuirano | Oštar tekst | Suhi eksplozija #24 oksid | 3.20 do 18.0 |
Razumijevanje VDI 3400 standarda
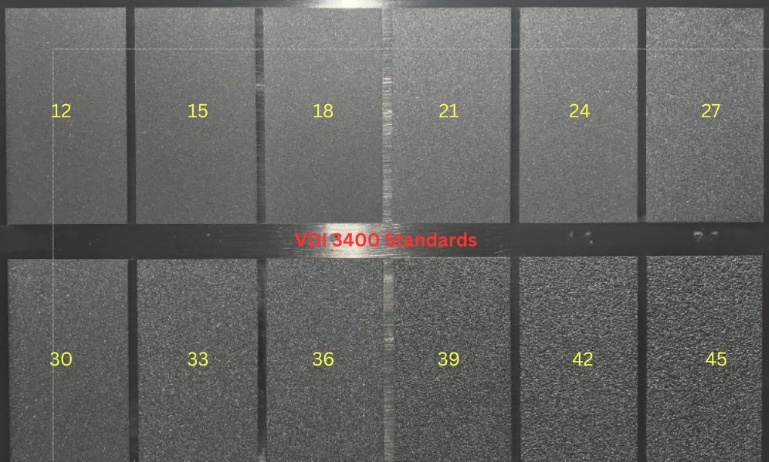
VDI 3400 standardi potječu od Verein Deutscher Ingenieure, Udruga njemačkih inženjera. Ovi standardi uključuju niz tekstura od vrlo glatke do visoko teksture, čime se omogućuje precizna kontrola taktilnih i vizualnih kvaliteta oblikovanog dijela injekcije. Za razliku od SPI, VDI 3400 koristi se niz 3D kalupova koji pokazuju različite razine grubosti koje odgovaraju određenim stupnjevima, poput VDI 12 do VDI 45. Ovi fizički uzorci omogućuju jednostavnu usporedbu i odabir. VDI 3400 standardi se primjenjuju na različite materijale i tehnike obrade i posebno su pogodni za postizanje složenih i detaljnih tekstura.
| VDI vrijednost | Opis | Primjene | Površinska grubost (Ra μm) |
| VDI 12 | 600 Kamen | Dijelovi s niskim poliranjem | 0.40 |
| VDI 15 | 400 kamena | Dijelovi s niskim poliranjem | 0.56 |
| VDI 18 | Suho eksplozijsko staklo | Završi satin | 0.80 |
| VDI 21 | Suha eksplozija # 240 Oksid | Mat završna obrada | 1.12 |
| VDI 24 | Suha eksplozija # 240 Oksid | Mat završna obrada | 1.60 |
| VDI 27 | Suha eksplozija # 240 Oksid | Mat završna obrada | 2.24 |
| VDI 30 | Suho pjeskarenje # 24 Oxide | Mat završna obrada | 3.15 |
| VDI 33 | Suho pjeskarenje # 24 Oxide | Mat završna obrada | 4.50 |
| VDI 36 | Suho pjeskarenje # 24 Oxide | Mat završna obrada | 6.30 |
| VDI 39 | Suho pjeskarenje # 24 Oxide | Mat završna obrada | 9.00 |
| VDI 42 | Suho pjeskarenje # 24 Oxide | Mat završna obrada | 12.50 |
| VDI 45 | Suho pjeskarenje # 24 Oxide | Mat završna obrada | 18.00 |
Površinski standardi
| Serija | Broj teksture | Dubina teksture (inč) | Dubina teksture (mm) | Minimalni nacrt ugla | Opis |
| MT-A | MT-11010 | 0.001″ | 0.0254 mm | 1.5° | Fini mat peščani završetak |
| MT-A | MT-11020 | 0.0015″ | 0.0381 mm | 2.5° | Srednje matirano završno |
| MT-A | MT-11030 | 0.002″ | 0,0508 mm | 3° | Grubo matiranje |
| MT-A | MT-11040 | 0.003″ | 0.0762 mm | 4.5° | Vrlo grubo matiranje |
| MT-A | MT-11050 | 0.0045″ | 0.1143 mm | 6.5° | Agresivno matiranje |
| MT-B | MT-11200 | 0.003″ | 0.0762 mm | 4.5° | Geometrijski uzorak |
| MT-B | MT-11210 | 0.0035″ | 0.0889 mm | 5.5° | Geometrijski uzorak |
| MT-B | MT-11220 | 0.004″ | 0,1016 mm | 6° | Geometrijski uzorak |
| MT-D | MT-11550 | 0.0045″ | 0.1143 mm | 6.5° | Obrazac drvenog zrna |
| MT-D | MT-11555 | 0.006″ | 0.1524 mm | 9° | Uzorak sirovog drvenog zrna |
Kako Mold tekstura utječe na dio s ubrizgavanjem?
Mold tekstura igra ključnu ulogu u definisanju estetike i funkcionalnosti injekcija oblikovanih dijelova. Ona izravno utječe na površinsku grubost i može dovesti do različitih proizvodnih izazova ako se ne upravlja pravilno.
Uloga površine molda u injekcijama
Površina kalupa presudno utječe na kvalitetu brizganog dijela. Tijekom kalupljenja rastaljena plastika prenosi teksturu površine kalupa na gotov proizvod. Stupanj poliranja površine kalupa može utjecati na prianjanje boje: vrlo polirana površina daje sjajnu završnu obradu, ali se boja na nju može teže vezati, dok teksturirana površina omogućuje bolje prianjanje boje. Određene teksture mogu i prikriti nepravilnosti poput linija toka, odnosno vidljivih crta na površini kalupljenog dijela koje nastaju zbog različitih brzina toka rastaljene plastike.
Ostvarivanje poželjne površinske grubosti
Procesi teksture stvaraju specifične obrasce na kalupu koji se prenose na površinu. Ovi obrasci mogu se kretati od vrlo fine teksture koje malo mijenjaju sjaj dijela u teške teksture koje stvaraju vidljivu grubost. Odabir teksture treba uskladiti s planiranom primjenom tog dijela i očekivanjima kvalitete krajnjeg proizvoda. Na primjer, kožna tekstura se može koristiti u automobilskim interijerima za poboljšani stisak i luksuzan osjećaj.
Zajednička molda završava pitanja i rješenja
Linije toka
Linije toka izgledaju poput valovitih uzoraka ili pruga drukčije boje na površini kalupljenog dijela. Nastaju zbog razlika u brzini hlađenja materijala koji različitim brzinama teče kroz kalup.
Rješenja:
- Povećajte brzinu i tlak ubrizgavanja te temperaturu materijala kako bi se kalup ispunio prije hlađenja.
- Okrugli kutovi kalup gdje se debljina zida povećava kako bi se protok konzistentan
- Premjestite uljevne otvore dalje od kanala za hlađenje kalupa kako biste spriječili prerano hlađenje materijala tijekom toka.
Izmjena
Mlazni tok pojavljuje se kao crvoliki vrtlozi u blizini debelih područja uljevnog otvora. Uzrokuju ga temperaturne razlike u toku materijala, često zbog premalenih uljevnih otvora ili prevelike brzine ubrizgavanja.
Rješenja:
- Povećajte veličinu uljevnog otvora i zamijenite bočne otvore preklopnim uljevnim otvorima.
- Smanjite brzinu ubrizgavanja kako bi se spriječilo prekomjerno grijanje škara materijala
Oznake zvuka
Oznake ogrebotina su male depresije ili jame koje se pojavljuju u gušćim presjecima dijela. Dogode se kada se unutarnji dio ohladi i smanji brže od vanjskog dijela.
Rješenja:
- Povećajte tlak ubrizgavanja i pritisak u držanju kako bi se osiguralo pravilno pakiranje
- Povećajte veličinu uljevnog otvora ili promijenite njegov položaj.
- Dizajniraj dio da ima više jednake debljine zida, s rebarcima i šefovima do 60% nominalne debljine
Kako odabrati pravi kraj površine za vaš dio s ubrizgavanjem?
Uspoređivanje površina Završno s zahtjevima proizvoda
Za predmete koji zahtijevaju visoku estetiku, kao što su potrošački proizvodi, može biti potreban sjajni završetak.Nasuprot tome, industrijski dijelovi mogu imati koristi od teksturiranih dovršenja za poboljšano držanje ili pridržavanje boje. SPI završava (društvo od plastike Industrijskih standarda) poput SPI A-2 često se koriste kada je potreban visoki lak, dok SPI C-1 završetak može biti dovoljan za nekozmetičke komponente.
Nacrt ugla
U dizajn dijela nužno je uključiti odgovarajući kut nagiba kako bi se osiguralo pravilno otpuštanje iz kalupa. Veći kut nagiba olakšava vađenje i može omogućiti izraženiju teksturu bez opasnosti za cjelovitost dijela.
Materijal za oblaganje
Odabrani materijal za modeliranje utječe na dostižnu površinu. Jača plastika može postići višu razinu sjaja, dok mekiji materijali mogu zahtijevati drugačiji pristup za postizanje sličnih učinaka. Dio dizajneri moraju razumjeti kako materijal komunicira s ciljom kako bi zadovoljili željenu kvalitetu.
Troškovi alata
Viša razina površinskog završetka podiže troškove navodnjavanja zbog povećanog vremena strojanja i poliranja. Konstruktori proizvoda moraju uravnotežiti estetske zahtjeve ekonomskom izvedivošću, imajući na umu da određeni završetak zahtijeva složenije i radno intenzivnije procese toolinga.
Materijal alata
Materijal alata za kalup određuje njegov vijek trajanja i razinu detalja koju može prenijeti na dio. Za duge proizvodne serije ili vrlo detaljnu završnu obradu koristan je izdržljiv alatni čelik. Kada je smanjenje troškova prioritet, mogu se upotrijebiti aluminijski kalupi, uz napomenu da se mogu brže istrošiti i možda neće omogućiti jednaku razinu detalja kao čelični.







