
Siirtomuovaus on valmistusmenetelmä, jossa esilämmitetty polymeerimateriaali pakotetaan suljetun muottipesän sisään.
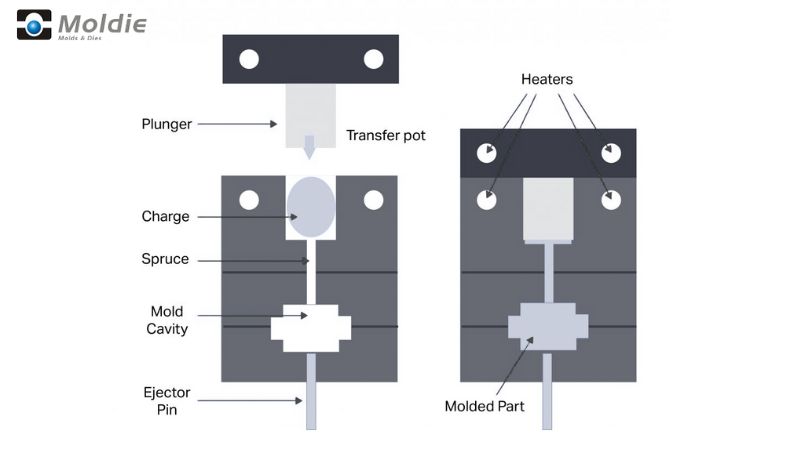
Tässä prosessissa ensin punnitaan esipunnittu määrä materiaalia kammioon, joka tunnetaan siirtoruukkuna. Sen jälkeen materiaali kuumennetaan, kunnes se saavuttaa virtaavan tilan.
Kun materiaali on valmis, paine pakottaa sen muottionteloon kanavien kautta, joita kutsutaan myös juoksijoiksi.Tämä menetelmä mahdollistaa tarkan kontrollin sen suhteen, miten materiaali täyttää muotin.
Siirtomuokkauksen historia ja kehitys
Siirtovalu kehitettiin, kun valmistajat tarvitsivat tarkempia menetelmiä monimutkaisten muovikappaleiden valmistukseen. Menetelmä kehittyi puristusvalusta, ja siihen lisättiin siirtokammio sekä kanavat materiaalin virtauksen ja kappaleiden tasalaatuisuuden parantamiseksi.
Menetelmä yleistyi 20. vuosisadan puolivälissä, kun elektroniikka- ja kulutustavarateollisuus tarvitsi yhä monimutkaisempia muovikomponentteja. Varhaiset sovellukset keskittyivät sähköosiin, joissa mittatarkkuus oli ratkaisevaa.
Ajan myötä laitteista tuli entistä automatisoidumpia, ja tietokoneohjaimet korvaavat manuaaliset toiminnot. Nykyaikaiset siirtomuotikoneet tarjoavat tarkan lämpötilan säätelyn, paineensäätelyn ja syklin ajoituksen.
Nykyajan järjestelmät voivat tuottaa tiukoilla toleransseilla ja monimutkaisilla geometrioilla varustettuja osia, jotka eivät olleet mahdollisia aiempien menetelmien avulla.
Siirtomuokkauksessa käytetyt materiaalit
Lämpöeristetyt polymeerit
Nämä materiaalit alkavat nestemäisenä tai puolikiinteänä hartsina, joka kovettuu kuumennettaessa pysyvästi. Toisin kuin termomuovit, termosettejä ei voi enää sulattaa paranemisen jälkeen.
Suosittuja termosettivaihtoehtoja ovat:
- Epoksihartsit: Eristävien ominaisuuksiensa vuoksi erinomainen elektroniikkakomponenteille
- Polyuretaani: Tarjoaa hyvää joustavuutta ja kemiallista kestävyyttä
- Fenoliyhdisteet: Tarjoa korkea lämmönkestävyys ja ulottuvuuksien vakaus
Termoplastiset hartsit
Termoplastiset hartsit ovat harvinaisempia siirtomuovauksessa, mutta niitä voidaan käyttää silloin, kun erityisominaisuuksia tarvitaan. Toisin kuin termosetit, termoplastiset hartsit voidaan sulattaa uudelleen ja käyttää uudelleen.
Kaksi suosittua termomuovia, jotka toimivat hyvin siirtomuotituksessa, ovat:
- Polypropyleeni: Tarjoaa hyvät virtausominaisuudet ja kemiallisen vastuksen
- Polykarbonaatti: Tarjoaa erinomaisen iskulujuuden ja optisen selvyyden
Yhdistelmämateriaalit
Komposiittimateriaalit yhdistävät polymeerihartsit vahvistaviin kuituihin tai täyteaineisiin suorituskyvyn parantamiseksi. Nämä materiaalit tarjoavat ylivoimaisia lujuus-painosuhteita standardipolymeereihin verrattuna.
Yhteisiä vahvistuksia ovat:
Lasikuidut: Paranna rakenteellista jäykkyyttä ja ulottuvuuksien vakautta Hiilikuidut: Anna poikkeuksellista voimaa pienellä painolla Mineraalitäytteet: Paranna lämmönkestävyyttä ja vähennä kustannuksia
Kun tarvitset erikoisominaisuuksia, kuten sähkönjohtavuutta tai palonkestävyyttä, perushartsiin voidaan liittää lisäaineita. Esimerkiksi hiilimustan lisääminen luo sähköä johtavia osia.
Komposiitit ovat erityisen arvokkaita ilmailu- ja autoalan sovelluksissa, joissa painonsäästö ja lujuus ovat kriittisiä. Ne voidaan muotoilla vastaamaan lämpölaajenemisen, liekin hidastumisen tai UV-stabiliteetin erityisvaatimuksia.
Siirtomuokkausprosessi
Materiaalien valmistaminen
Ensin sinun täytyy valita projektillesi oikea muottiyhdiste.
Sinun täytyy mitata omalle osuudellesi tarvittava määrä. Tätä kutsutaan ”lataukseksi” tai ”latauspainoksi”. Liian pieni materiaali tarkoittaa puutteellisia osia, kun taas liian suuri määrä aiheuttaa liikaa välähdyksiä ja tuhlausta.
Muokkauslaitteet
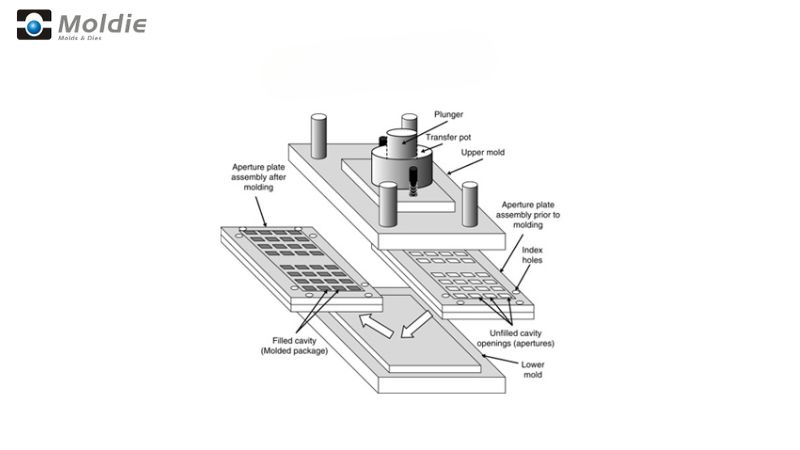
Siirtomuovauslaitteisto koostuu useista keskeisistä osista. Näitä ovat siirtokammio, johon materiaali asetetaan ensin, mäntä ja muottipesä.
Siirtopotti on kokoonpanon yläpäässä, ja sinne asetetaan etukäteen mitattu materiaalilataus ennen kuin se työnnetään muottiin.
Jakokanavat ja syöttöaukot yhdistävät siirtokammion muottipesään ja muodostavat materiaalille virtausreitit. Niiden rakenne vaikuttaa siihen, kuinka hyvin materiaali täyttää muotin.
Kun materiaali on lastattu siirtouuniin, alkaa lämmitys. Materiaalin on päästävä tiettyyn lämpötilaan, yleensä 300-400 °F:n välille yhdisteestä riippuen.
Materiaalin lämmetessä se muuttuu juoksevammaksi. Mäntä kohdistaa siihen sitten painetta (tavallisesti 1,000–10,000 psi) ja pakottaa pehmenneen materiaalin jakokanavien kautta muottipesään.
Paineen on pysyttävä tasaisena, jotta muotti täyttyy yhdenmukaisesti. Liian pieni paine voi aiheuttaa huokosia tai puutteellisia kappaleita.
Kuumuus säilyy koko prosessin ajan. Mold-lämpötiloja ohjataan tarkasti, jotta varmistetaan oikea virtaus ja alkuparannus.
Parannus ja torjunta
Parannusajat vaihtelevat materiaalin ja osan paksuuden mukaan. Tämä voi kestää mistä tahansa muutamasta sekunnista useaan minuuttiin.
Kun vulkanointi on valmis, muotti avautuu ja ulostyöntötapit työntävät valmiin kappaleen ulos. Tässä vaiheessa kappale on kovettunut kokonaan ja säilyttää muotonsa.
Ejektion jälkeen on poistettava ylimääräinen materiaali (flash) osasta. Tämä tapahtuu eroamisviivalla, jossa muotin puolikkaat kohtaavat.
Siirtomuokkauksen sovellukset
Sähkökomponentit
Sähköliitännät, -tulpat ja -kytkimet, monet tehdään siirtomuotituksella. Tämä tekniikka mahdollistaa metallikoskettimien tarkan asennuksen säilyttäen samalla sähköeristysominaisuudet.
Myös päätelohkareet ja liitäntärasiat hyötyvät tästä prosessista. Korkeapainesovelluksella varmistetaan, että monimutkaiset reiät täytetään täydellisesti, ja tuloksena on luotettavia osia, joiden mitat ovat johdonmukaiset.
Yhteisiä sähkösovelluksia ovat:
- Puolijohdepakkaus
- Sähköeristimet
- Virrankatkaisimen osat
- Liitinkotelot
Ajoneuvojen osat
Under-thehood-osat, kuten anturit, sytytysmoduulit ja ohjausyksiköt, vaativat prosessin tarjoamaa lämmönkestävyyttä ja ulottuvuuksien vakautta.
Siirtomuovaus toimii hyvin autojen tiivisteiden ja tiivisteiden luomisessa. Nämä osat tarvitsevat tarkat mitat, jotta vuotoja voidaan estää kestämällä äärimmäisiä lämpötiloja ja kemikaalialtistusta.
Tällä tavalla valmistetaan myös sisäkomponentteja, kuten nupit, kahvat ja napit. Prosessi mahdollistaa muottivalun, jossa metalliosat ”kelluvat” reiän sisällä ja ympäröivät sitten muottimateriaalia.
Tärkeimmät autoalan sovellukset:
- Sensorien kotelot
- Moottorin hallintakomponentit
- Jarrujärjestelmän osat
- Sähkönjakelun osat
Lääkinnälliset laitteet
Kirurgiset instrumentit hyötyvät siirtomuotituksen kyvystä tuottaa ergonomisia kahvoja, joissa on tarkat mitat. Prosessi takaa johdonmukaisen laadun, jota tarvitaan lääketieteellisiin sovelluksiin.
Diagnostiikkalaitteiden implantoitavat laitteet ja komponentit edellyttävät sitä tarkkaa tarkkuutta, jonka siirtomuotit antavat.
Lääketieteellisiin sovelluksiin kuuluvat:
- Kirurgiset työkalun kahvat ja osat
- Diagnostisten laitteiden osat
- Implantointikomponentit
- Huumeiden jakelulaitteen osat
Siirron hyödyt
Tarkkuus ja monimutkaisuus
Siirtomuoti on erinomainen luomaan teräviä reunoja ja monimutkaisia muotoiluja. Muihin muottimenetelmiin verrattuna voit saavuttaa paljon hienompia yksityiskohtia. Tämä tekee siitä täydellisen tuotteille, jotka tarvitsevat tarkat tiedot.
Siirtomuoti tuottaa minimaalisen välähdyksen (osareunoilla on liikaa materiaalia). Mikrojauhatusventtiilit vähentävät ylivuotojen tarvetta, mikä johtaa lähes välkkymättömiin osiin. Tämä tarkoittaa, että käytät vähemmän aikaa ja rahaa toissijaisiin viimeistelytoimiin.
Kun tarvitaan monimutkaisia muotoja, joissa on tiukat toleranssit, siirtomuovaus tuottaa johdonmukaiset tulokset. Hallittu paineenjako takaa muottiontelon tasaisen täyttämisen jopa pienillä, yksityiskohtaisilla alueilla.
Materiaalin käyttötehokkuus
Siirtomuotituksella tuhlaat vähemmän materiaalia kuin joillakin vaihtoehtoisilla prosesseilla. Kullekin syklille käytetyn materiaalin mitattu määrä auttaa minimoimaan liikakäytön.
Prosessin avulla voit paremmin hallita materiaalivirtaa. Tämä tarkoittaa ennustettavampia tuloksia ja vähemmän romutuotantoa valmistuskierrosten aikana.
Kyky luoda useita osia yhteen sykliin, jossa on paljon reikiä, parantaa materiaalitehokkuutta. Saat lisää valmiita tuotteita samasta määrästä raaka-ainetta.
Haasteita ja huomioita
Prosessin ohjaus ja optimointi
Lämpötilanhallinta on tärkeää. Jos lämpötila on liian korkea, materiaali voi parantua liian nopeasti, eikä se täytä muottia täysin. Liian alhainen, eikä se ehkä virtaa kunnolla.
Myös siirtonopeudella on paljon merkitystä. Jos materiaali siirretään liian nopeasti, lopputuotteessa voi olla ilmaa ja aukkoja. Jos sitä siirretään liian hitaasti, se voi mahdollistaa ennenaikaisen paranemisen ennen muotin täyttymistä.
Materiaaliesilämmitys auttaa välttämään nämä ongelmat
Suunnittelun rajoitukset
Seinän paksuus on suunniteltava huolellisesti. Liian ohut, eikä materiaali virtaa kunnolla. Liian paksu, ja sinulla on pidempi sykliaika ja mahdolliset kutistumisongelmat.
Kiinnitysasettelu vaatii erityishuomiota. Metallilevyjen sijoittaminen väärin voi johtaa halkeamiseen, vääntymiseen tai heikkoihin kohtiin valmiissa osassa.
Kokoa on rajoitettu siirtomuotituksella. Hyvin isot osat eivät ehkä sovellu laitteiden rajoitusten ja epätasaisen paineen jakautumisen vuoksi.
Siirtomuokkaus vs. puristusmuokkaus
Puristusmuovaus on yksinkertaisempaa, mutta sen avulla materiaalivirtaa voidaan kontrolloida vähemmän. Siirtomuovaus parantaa sitä esilämmittämällä materiaalin ja käyttämällä hallittua painetta muottionteloiden täyttämiseen johdonmukaisemmin.
Siirtomuoti menestyy:
- Luodaan osia lisälaitteilla
- Tuottaa monimutkaisia muotoja tiukoilla toleransseilla
- Työskentely lämpöparantamista vaativien materiaalien parissa
- Lopputuotteessa olevan ilmasaaliin minimointi
Silläkin on kuitenkin rajansa. Prosessi tuottaa enemmän jätemateriaalia juoksijoihin ja siirtoruukkuun kuin pakkausmuoti. Sillä on myös pidempi sykliaika kuin ruiskumuotituksella, mikä tekee siitä vähemmän sopivan suuren volyymin tuotantoon.
| Näkökulmia | Siirtomuokkaus | Puristusmuovaus |
|---|---|---|
| Prosessi | Materiaali esilämmitetään ja pakotetaan suljettuun muottiin paineen alla. | Materiaali sijoitetaan suoraan avomuottiin, joka sitten suljetaan ja kuumennetaan. |
| Mold Design | Käytössä on kaksiosainen muotti, jossa on siirtokammio, mäntä ja jakokanavat. | Käytössä on yksinkertainen kaksiosainen muotti ilman jakokanavia. |
| Aineellinen sijoittelu | Materiaali asetetaan ensin erilliseen kammioon (siirtokammioon), josta se siirretään muottipesään. | Materiaali asetetaan suoraan muottipesään. |
| Paineen käyttö | Aines siirretään muottiin korkealla paineella. | Muottimateriaalin puristamiseen kohdistetaan painetta. |
| Jaksoaika | Yleensä nopeammin esilämmittämisen ja tehokkaan materiaalivirran ansiosta. | Hitaampi, koska muotissa tarvitaan lämpöä ja parannusta. |
| Aineellinen jäte | Suurempaa tuhlausta juoksijoiden ja rönsyjen takia. | Pienin jäte materiaalina sijoitetaan suoraan muottiin. |
| Osien monimutkaisuus | Soveltuu monimutkaisempiin ja mutkikkaampiin osiin, joissa on hienot yksityiskohdat. | Parempi yksinkertaisemmille, vähemmän mutkikkaille osille. |
| Tuotantomäärä | Ihanteellinen keskisuurelle tai suurille tuotantomäärille. | Soveltuu pieniin tai keskisuuriin tuotantomääriin. |
| Materiaalityypit | Toimii hyvin termostointimuovien, kumin ja joidenkin komposiittien kanssa. | Käytetään pääasiassa muovin ja kumin termostointiin. |
Usein kysytyt kysymykset
Miten siirtomuovaus toimii kumituotteissa?
Siirtomuotituksessa kumia varten esipuhdistettu kumiyhdiste laitetaan siirtoruukkuun tai -kammioon. Kuumuuden ja paineen ollessa päällä kumi pehmenee.
Pehmennetty materiaali pakotetaan kanavia pitkin muottipesään. Menetelmä varmistaa monimutkaisten muottimuotojen tasaisen täyttymisen.
Kumi vulkanoituu lämmitetyssä muotissa ja saa lopullisen muotonsa ennen muotin avautumista ja kappaleen irrotusta.
Mitä tekijöitä tulisi ottaa huomioon, kun valitaan siirtomuovauskone?
Konetta valittaessa kannattaa ottaa huomioon osien koko ja monimutkaisuus. Suuremmat tai monimutkaisemmat osat vaativat sopivan kapasiteetin koneita.
Toinen tärkeä tekijä on materiaaliin tarvittava puristusvoima. Eri polymeerit vaativat erilaisia paineita.
Tuotantomäärälläkin on merkitystä – suuremmat määrät saattavat oikeuttaa automaattisemman tai suuremman kapasiteetin laitteisiin.
Miten siirtomuovaus eroaa pakkausmuovauksesta prosessin ja sovellusten suhteen?
Siirtomuovauksessa materiaali esilämmitetään erillisessä kammiossa ennen sen siirtämistä muottipesään. Puristusmuovauksessa materiaali asetetaan suoraan avoimeen muottiin.
Siirtomuovaus tuottaa tyypillisesti osia, joiden koostumus on parempi ja joissa on vähemmän ilmaloukkuja kuin kompressiomuoti.
Siirtomuoti sopii paremmin monimutkaisiin osiin, joissa on monimutkaiset yksityiskohdat, kun taas pakkausmuoti toimii hyvin yksinkertaisempiin ja suurempiin osiin.







